 EN


ຄຳແນະນຳ
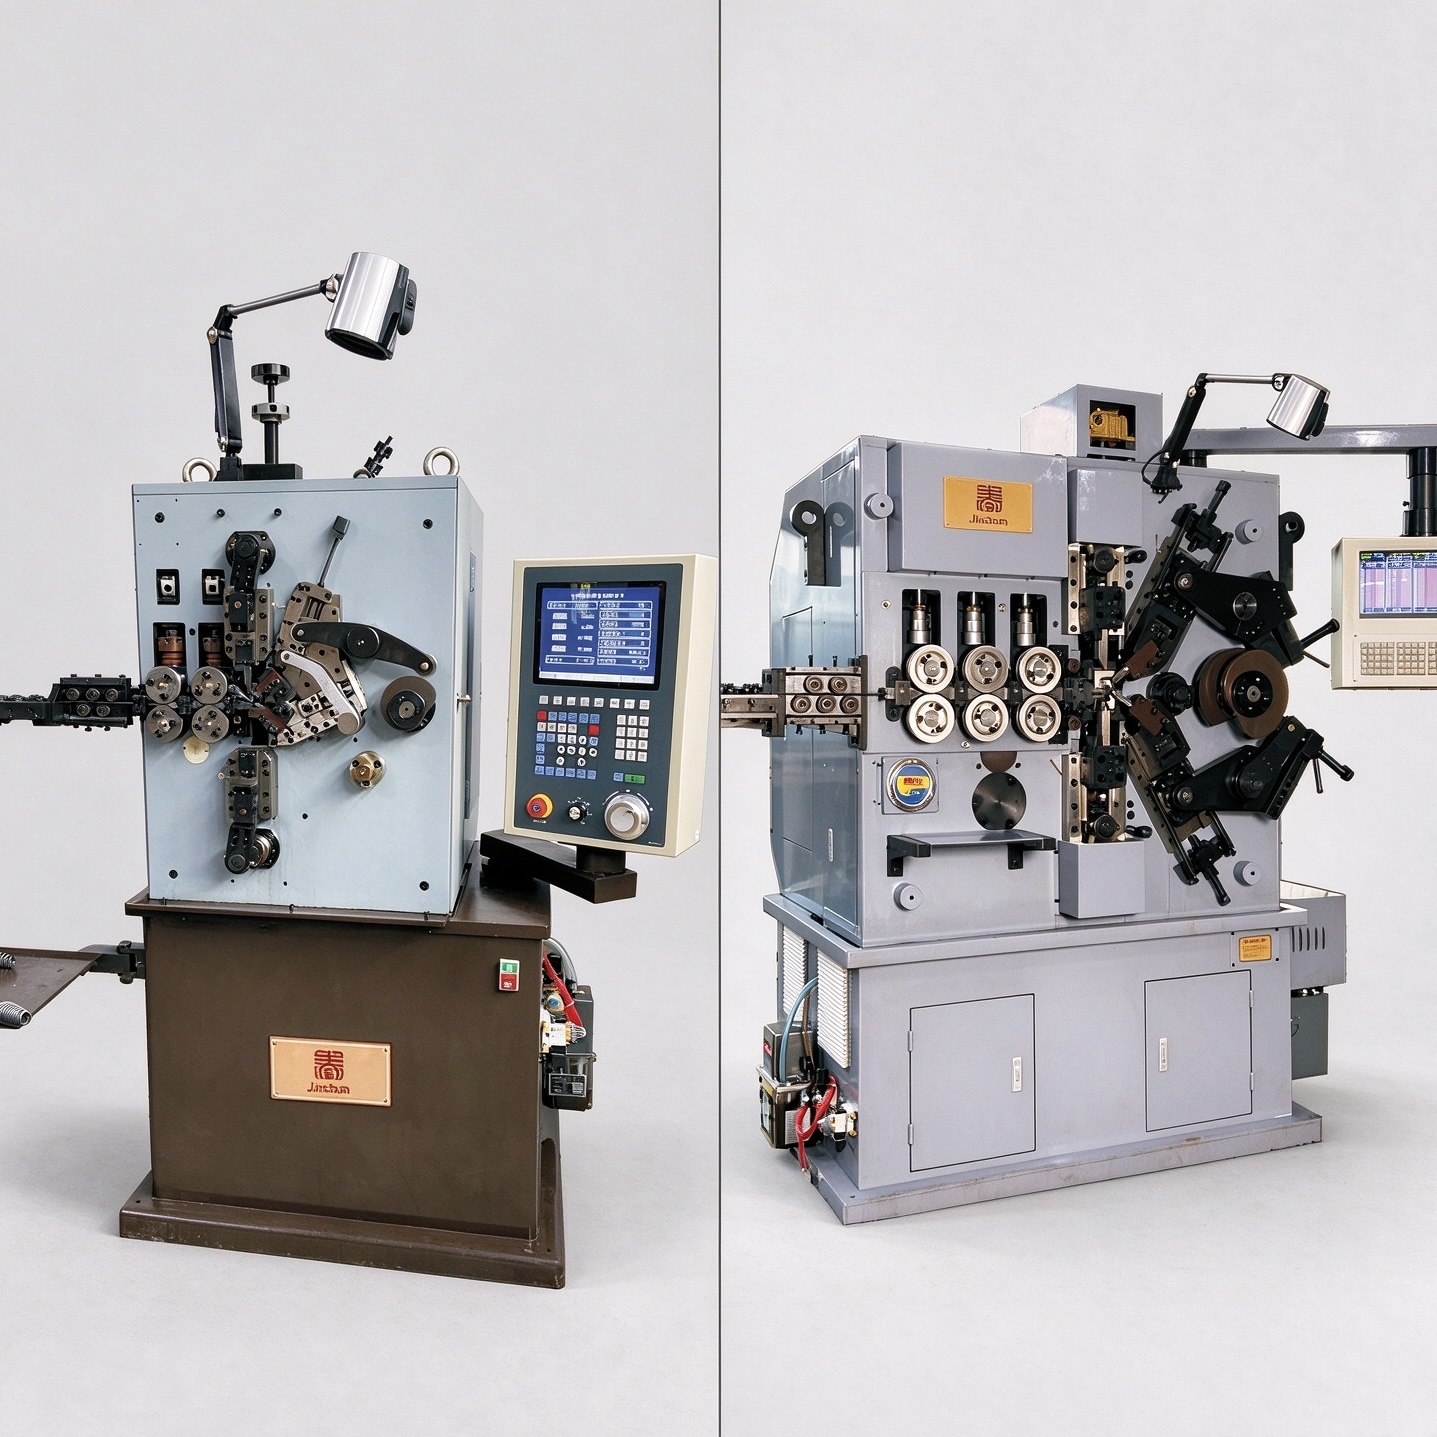
ການເລືອກລະຫວ່າງເຄື່ອງຈັກດັດສາຍແຕ້ມທີ່ຄວບຄຸມ 4 ແອັກຊິດ ແລະ 5 ແອັກຊິດ CNC ບໍ່ຄວນເລີ່ມຕົ້ນດ້ວຍຄວາມຄິດວ່າ ການມີຈຳນວນແອັກຊິດຫຼາຍຂຶ້ນຈະເຮັດໃຫ້ເຄື່ອງດີຂຶ້ນອັດຕະໂນມັດ. ການເລືອກທີ່ຖືກຕ້ອງຂຶ້ນກັບການເຄື່ອນທີ່ທີ່ສາຍແຕ້ມຕ້ອງການ, ຄຸນສົມບັດຂອງສາຍ, ລຳດັບການດັດ, ປະລິມານການຜະລິດ, ແລະ ລະດັບຄວາມຫຼາກຫຼາຍທີ່ຄາດຫວັງຈາກອຸປະກອນ. ຜູ້ຜະລິດທີ່ຜະລິດສາຍແຕ້ມທີ່ມີຮູບຮ່າງທຳມະດາຢ່າງເຄື່ອນຄ່າຍອາດຈະໃຫ້ຄວາມສຳຄັນກັບການຕັ້ງຄ່າທີ່ມີປະສິດທິພາບ ແລະ ຄວາມສາມາດໃນການທົບຊ້ຳໄດ້, ໃນຂະນະທີ່ໂຮງງານທີ່ຜະລິດສາຍແຕ້ມທີ່ມີລະດັບການຫ່າງກັນທີ່ປ່ຽນແປງໄດ້ ຫຼື ມີຮູບຮ່າງທີ່ສຳເລັດແລ້ວອາດຈະຕ້ອງການການຄວບຄຸມການເຄື່ອນທີ່ຢ່າງເອກະລາດຫຼາຍຂຶ້ນ. ເຄື່ອງເຮັດສະພາຍ
ດັ່ງນັ້ນ, ການເລືອກຄວນເລີ່ມຕົ້ນຈາກແຜນຜັງສາຍແຕ້ມທີ່ສຳເລັດແລ້ວ ແລະ ຂໍ້ກຳນົດຂອງຂະບວນການ. ຈຳນວນແອັກຊິດທີ່ຄວບຄຸມໄດ້ຈະມີຄວາມໝາຍກໍຕໍ່ເມື່ອແອັກຊິດເຫຼົ່ານີ້ຖືກຈັບຄູ່ເຂົ້າກັບໝາກງານການດັດທີ່ເກີດຂື້ນຈິງ.
1. ໜ້າທີ່ຂອງແອັກຊິດທີ່ຄວບຄຸມ
ໃນເຄື່ອງຈັກ cuing spring ທີ່ຄວບຄຸມດ້ວຍຄອມພິວເຕີ (CNC), ແກນທີ່ເຮັດວຽກຮ່ວມກັນຈະຄວບຄຸມການເຄື່ອນທີ່ທີ່ຈຳເປັນເພື່ອປ່ຽນລວມເສັ້ນລວມທີ່ເປັນເສັ້ນຊື່ straight ໃຫ້ເປັນຮູບແບບ helical ທີ່ຄວບຄຸມໄດ້. ຂຶ້ນກັບການຈັດຕັ້ງຂອງເຄື່ອງຈັກ, ການເຄື່ອນທີ່ເຫຼົ່ານີ້ອາດຈະປະກອບດ້ວຍ: ການສົ່ງເສັ້ນລວມເຂົ້າໄປໃນເຂດການຂຶ້ນຮູບ, ການຂຶ້ນຮູບເສັ້ນຜ່າສູນກາງຂອງການມືວຽນ, ການຄວບຄຸມຄວາມຫ່າງລະຫວ່າງການມືວຽນ (pitch), ການຕັດ, ແລະ ການເຄື່ອນທີ່ຂອງການຂຶ້ນຮູບເພີ່ມເຕີມ. ການຈັດສົ່ງແກນແຕ່ລະອັນຄວນຢືນຢັນຢ່າງເປັນທາງການສຳລັບຮູບແບບທີ່ເລືອກ ແທນທີ່ຈະສົມມຸດຕິຈາກຈຳນວນແກນເທົ່ານັ້ນ.
ການສົ່ງເສັ້ນລວມເຂົ້າໄປໃນເຂດການຂຶ້ນຮູບຈະກຳນົດຈຳນວນວັດຖຸທີ່ເຂົ້າໄປໃນເຂດການຂຶ້ນຮູບ ແລະ ມີອິດທິພົວຢ່າງເຂັ້ມແຂງຕໍ່ຈຳນວນການມືວຽນ ແລະ ຄວາມຍາວເສີມ (free length). ການເຄື່ອນທີ່ຂອງການຂຶ້ນຮູບເສັ້ນຜ່າສູນກາງຈະກຳນົດຮູບຮ່າງຂອງການມືວຽນ. ການຄວບຄຸມຄວາມຫ່າງລະຫວ່າງການມືວຽນ (pitch) ຈະກຳນົດຄວາມຫ່າງລະຫວ່າງການມືວຽນທີ່ເຮັດວຽກ ແລະ ອາດຈະຕ້ອງປ່ຽນໃນເວລາທີ່ເຮັດການມືວຽນດຽວກັນ. ການຕັດຈະແຍກສິນຄ້າທີ່ສຳເລັດແລ້ວອອກຢ່າງສະອາດເລີຍຫຼັງຈາກດຳເນີນຕາມລຳດັບທີ່ໄດ້ໂປຣແກຣມໄວ້. ເມື່ອສິນຄ້າຕ້ອງການການເຄື່ອນທີ່ເພີ່ມເຕີມ ຫຼື ການຄວບຄຸມແບບເອກະລາດຫຼາຍຂຶ້ນ, ລັກສະນະຂອງແກນທີ່ມີຢູ່ຈະເປັນສິ່ງທີ່ສຳຄັນຫຼາຍຂຶ້ນ.
2. ເມື່ອເຄື່ອງຈັກ 4 ແກນເປັນທາງເລືອກທີ່ເໝາະສົມ
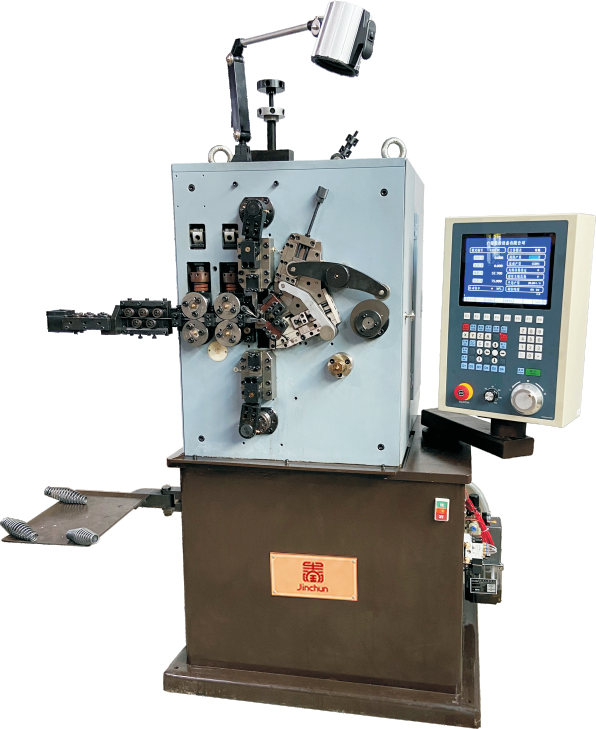
ການຈັດຕັ້ງຄຳສັ່ງສີ່ແກນມັກເປັນທາງເລືອກທີ່ເໝາະສົມສຳລັບຜູ້ຜະລິດທີ່ຜະລິດວຽນສະແຕນເລດທີ່ໃຊ້ກັບຄວາມກົດທີ່ຄົງທີ່. ໂຄງການທົ່ວໄປລວມເຖິງວຽນຮູບສູງແລະການອອກແບບທີ່ຫຼຸດລົງຢ່າງຕໍ່ເນື່ອງ ຫຼື ມີຄວາມຫຼາກຫຼາຍຂອງການຫຼຸດລົງທີ່ເຂົ້າກັນໄດ້ ເຊິ່ງສາມາດເຮັດໄດ້ໃນລຳດັບການເຄື່ອນທີ່ທີ່ຖືກຕັ້ງຄ່າໄວ້ໃນເຄື່ອງ. ເຄື່ອງມືວຽນສະແຕນເລດ CNC ສີ່ແກນ
ເປັນສິ່ງທີ່ເໝາະສົມເປັນພິເສດເມື່ອການສັ່ງຊື້ຊ້ຳຄືນ, ການປັບຄ່າພາລາມິເຕີຢ່າງມີປະສິດທິພາບ, ແລະ ການຜະລິດຊຸດທີ່ຄົງທີ່ເປັນສິ່ງທີ່ສຳຄັນ. ໂປຣແກຣມທີ່ຖືກເກັບໄວ້ສາມາດຫຼຸດຜ່ອນການຕັ້ງຄ່າສຳລັບຜະລິດຕະພັນທີ່ສັ່ງຊື້ຊ້ຳຄືນ, ໃນຂະນະທີ່ເຄື່ອງມືທີ່ສາມາດປ່ຽນໄດ້ສະໜັບສະໜູນການປ່ຽນແປງຂອງຂໍ້ກຳນົດທີ່ເຂົ້າກັນໄດ້.
ສຳລັບແຖວຜະລິດທີ່ມີຈຳນວນການອອກແບບຂອງສະປີຣ໌ທີ່ເຕັມທີ່ຈຳກັດ, ຂໍ້ດີຂອງເຄື່ອງຈັກສີ່ແກນບໍ່ໄດ້ເປັນພຽງແຕ່ຄວາມຊັບຊ້ອນທີ່ຕ່ຳລົງເທົ່ານັ້ນ. ມັນແມ່ນຄວາມສາມາດໃນການໃຊ້ການເຄື່ອນທີ່ທີ່ຕ້ອງການໂດຍບໍ່ຕ້ອງຈ່າຍເງິນ ຫຼື ຈັດການກັບຫົວໜ່ວຍຄວບຄຸມທີ່ຜະລິດຕະພັນບໍ່ຕ້ອງການ. ການμຕັດສິນໃຈສຸດທ້າຍຍັງຄວນພິຈາລະນາເຖິງເສັ້ນຜ່າສູນກາງຂອງລວມ, ຄວາມແຂງແຮງຂອງການດຶງ, ອັດຕາສ່ວນຂອງຂົດ, ຮູບແບບຂອງສ່ວນທ້າຍ, ຂໍ້ກຳນົດການຕັດ, ຄວາມຖືກຕ້ອງທີ່ອະນຸຍາດ, ແລະ ປະລິມານຜະລິດຕະພັນເປົ້າໝາຍ.
3. ເມື່ອເຄື່ອງຈັກຫ້າແກນເພີ່ມຄຸນຄ່າ
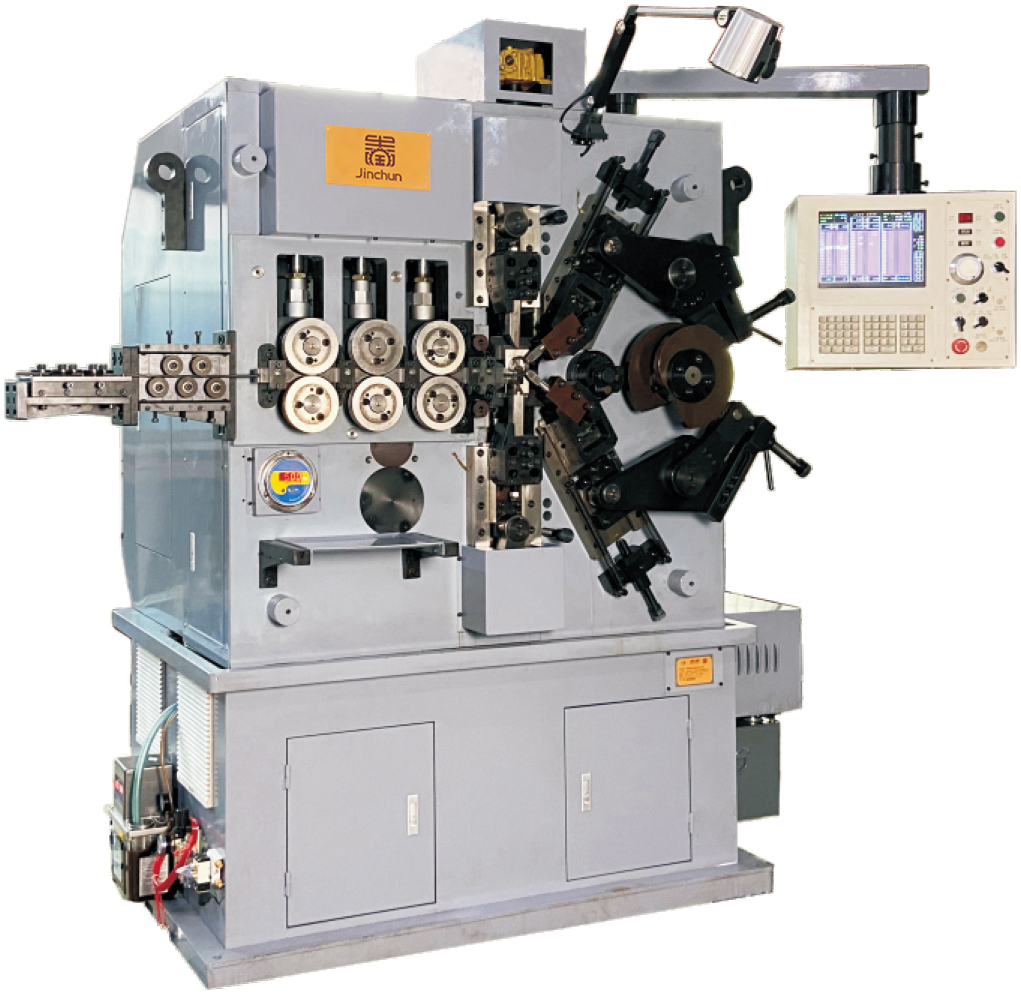
ເຄື່ອງຈັກຫ້າແກນຈະເປັນທີ່ມີຄຸນຄ່າຫຼາຍຂຶ້ນເມື່ອການອອກແບບຂອງສະປີຣ໌ໄດ້ຮັບປະໂຫຍດຈາກການເຄື່ອນທີ່ເພີ່ມເຕີມທີ່ປະສານງານຢ່າງເອກະລາດ. ສິ່ງນີ້ອາດຈະນຳໃຊ້ໄດ້ກັບຮູບແບບຂອງການຫ່າງກັນທີ່ຕ້ອງການຄວາມທ້າທາຍຫຼາຍຂຶ້ນ, ສະປີຣ໌ການບີບອັດທີ່ມີຮູບຮ່າງ, ລວມທີ່ໃຫຍ່ຂຶ້ນ ຫຼື ແຂງແຮງຂຶ້ນໃນຂອບເຂດເຄື່ອງຈັກທີ່ເໝາະສົມ, ຫຼື ການຜະລິດທີ່ຕ້ອງການການປັບຕົວຢ່າງກວ້າງຂວາງລະຫວ່າງຜະລິດຕະພັນຕ່າງໆ. ເຄື່ອງຈັກສະປີຣ໌ການບີບອັດ CNC ຫ້າແກນ
ໃຫ້ການຄວບຄຸມທີ່ສາມາດຕັ້ງຄ່າໄດ້ສຳລັບເສັ້ນຜ່າສູນກາງຂອງຂດ, ຄວາມຫ່າງລະຫວ່າງຂດ, ຈຳນວນຂດ, ຄວາມຍາວຂອງຂດ, ແລະ ລຳດັບການຂື້ນຮູບ. ຄວາມຫຼາກຫຼາຍເພີ່ມເຕີມນີ້ອາດຈະເປັນປະໂຫຍດເມື່ອຜະລິດຕະພັນທີ່ມີຄວາມຫ່າງລະຫວ່າງຂດຖາວອນ ແລະ ຜະລິດຕະພັນທີ່ມີຄວາມຫ່າງລະຫວ່າງຂດປ່ຽນແປງແບ່ງປັນສະຖານທີ່ຜະລິດເດັກດຽວກັນ ຫຼື ເມື່ອໂຮງງານຄາດຫວັງວ່າຈະຂະຫຍາຍຊ່ວງຂອງຂດທີ່ຜະລິດ.
ຢ່າງໃດກໍຕາມ, ແກນທີ່ຫ້າຄວນແກ້ໄຂຄວາມຕ້ອງການທີ່ກຳນົດໄວ້ສຳລັບການຂື້ນຮູບ. ຖ້າຮູບຮ່າງຂອງຂດສາມາດຜະລິດໄດ້ຢ່າງເຊື່ອຖືໄດ້ແລ້ວດ້ວຍການຈັດຕັ້ງທີ່ມີສີ່ແກນ, ແກນເພີ່ມເຕີມຈະບໍ່ເຮັດໃຫ້ຂດທີ່ສຳເລັດດີຂື້ນອັດຕະໂນມັດ. ການເລືອກເຄື່ອງຈັກຄວນຍັງຄົງອີງໃສ່ຂະບວນການ.
4. ຮູບຮ່າງຂອງຂດ ແລະ ຄຸນສົມບັດຂອງລວມ
ຮູບຮ່າງຂອງຂດເປັນໜຶ່ງໃນປັດໄຈທີ່ເຂັ້ມແຂງທີ່ສຸດໃນການເລືອກເຄື່ອງຈັກ. ມີຕົວແທນທີ່ສຳຄັນຄື ເສັ້ນຜ່າສູນກາງຂອງລວມ, ເສັ້ນຜ່າສູນກາງຂອງຂດດ້ານໃນ ຫຼື ດ້ານນອກ, ຄວາມສູງເທື່ອທຳອິດ, ຈຳນວນຂດທັງໝົດ, ຈຳນວນຂດທີ່ເຮັດວຽກ, ການແຈກຢາຍຄວາມຫ່າງລະຫວ່າງຂດ, ທິດທາງການມື້ນ, ແລະ ຮູບຮ່າງຂອງຂດທີ່ສິ້ນສຸດ. ຂດທີ່ມີຮູບຮ່າງເປັນຖັງ, ເປັນກະໂປງ, ເປັນຖັງກາງ, ເປັນຖັງເປືອກໄຂ່, ແລະ ຂດທີ່ມີຄວາມຫ່າງລະຫວ່າງຂດປ່ຽນແປງ ອາດຈະມີຄວາມຕ້ອງການທີ່ແຕກຕ່າງກັນໃນດ້ານການເຄື່ອນທີ່ ແລະ ເຄື່ອງມື.
ຄຸນສົມບັດຂອງລວມເປັນສິ່ງທີ່ສຳຄັນເທົ່າກັນ. ເຫຼັກສະແຕນເລດທີ່ມີຄາບອນ, ເຫຼັກສະແຕນເລດທີ່ບໍ່ເປື່ອຍ, ເສັ້ນລວມທີ່ເຮັດຈາກໂລຫະປະສົມ ແລະ ວັດຖຸອື່ນໆທີ່ສາມາດຂຶ້ນຮູບໄດ້ ຈະມີພຶດຕິກຳທີ່ແຕກຕ່າງກັນ ເນື່ອງຈາກວ່າຄວາມແຂງແຮງໃນການດຶງ, ສະພາບຜິວ, ຄວາມແຂງ ແລະ ຄວາມຍືດຫຸດຂອງລວມຈະສົ່ງຜົນຕໍ່ແຮງທີ່ໃຊ້ໃນການຂຶ້ນຮູບ ແລະ ການຄືນຄ່າຂະໜາດຫຼັງຈາກຂຶ້ນຮູບ. ດັ່ງນັ້ນ ລວມສອງເສັ້ນທີ່ມີເສັ້ນຜ່າສູນກາງທີ່ເທົ່າກັນ ອາດຈະຕ້ອງການຄວາມສາມາດຂອງເຄື່ອງຈັກ ຫຼື ການຕັ້ງຄ່າທີ່ແຕກຕ່າງກັນ ຖ້າວັດຖຸທີ່ໃຊ້ເຮັດແຕກຕ່າງກັນຢ່າງມີນັກ.
ຄວາມຕ້ອງການດ້ານແຮງກົດກໍຄວນຈະຖືກສະເໜີເຂົ້າມາດ້ວຍ ເມື່ອມັນເປັນສ່ວນໜຶ່ງຂອງຂໍ້ກຳນົດຂອງຜະລິດຕະພັນ. ລວມທີ່ຕ້ອງສາມາດສົ່ງອອກແຮງກົດທີ່ກຳນົດໄວ້ ໃນຄວາມສູງທີ່ຖືກບີບອັດໄວ້ຢ່າງເຈາະຈົງ ນີ້ຈະບໍ່ສາມາດຖືກປະເມີນຄ່າໄດ້ພຽງແຕ່ຈາກຮູບຮ່າງ ແລະ ຂະໜາດເທົ່ານັ້ນ.
5. ເຄື່ອງມື, ການຕັ້ງຄ່າ ແລະ ການປ່ຽນໂປຣແກຣມ
ເຄື່ອງມືເປັນສິ່ງທີ່ປ່ຽນການເຄື່ອນທີ່ຂອງເຄື່ອງຈັກທີ່ຖືກເຂົ້າໂປຣແກຣມໄວ້ ໃຫ້ເປັນຮູບຮ່າງທີ່ແທ້ຈິງຂອງລວມ. ຈຸດທີ່ມື້ນລວມ, ເຄື່ອງຊີ້ນຳທາງ, ເຄື່ອງຄວບຄຸມລະຫ່ວາງການມື້ນ, ເຄື່ອງຕັດ ແລະ ສ່ວນປະກອບອື່ນໆທີ່ໃຊ້ໃນການຂຶ້ນຮູບ ຕ້ອງເຂົ້າກັນໄດ້ກັບລວມ ແລະ ຮູບຮ່າງສຸດທ້າຍ. ສະພາບ ແລະ ການຈັດຕັ້ງຂອງເຄື່ອງມືຈະມີຜົນໂດຍກົງຕໍ່ຄຸນນະພາບຜິວ, ຄວາມເປັນເອກະພາບຂອງການມື້ນ ແລະ ຄວາມຖືກຕ້ອງຊື້າຄືນຂອງຂະໜາດ.
ສຳລັບການສັ່ງຊື້ຊ້ຳ, ໂປແກຼມການຜະລິດທີ່ຖືກຈັດເກັບໄວ້ມີປະໂຫຍດເພາະຜູ້ປະຕິບັດການສາມາດດຶງຊຸດຄ່າທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວມາໃຊ້ງານອີກຄັ້ງ ແລ້ວຈຶ່ງຢືນຢັນຄ່າເຫຼົ່ານີ້ຜ່ານການຜະລິດຕົວຢ່າງ. ໂປແກຼມທີ່ຖືກຈັດເກັບໄວ້ບໍ່ໄດ້ຂັບໄອເລັກທຣອນການກວດສອບການຕັ້ງຄ່າ: ການປ່ຽນບັດລວມເສັ້ນລວມ, ການສວມໃສ່ອຸປະກອນ, ການລ້ຽງນ້ຳມັນ, ແລະ ການຄືນຕົວຂອງວັດສະດຸ ອາດຈະຍັງຕ້ອງການການປັບແຕ່ງຢ່າງລະອອນ.
ເມື່ອມີການປ່ຽນຜະລິດຕະພັນເລື້ອຍໆ, ຄວນປະເມີນທັງໝົດຂອງຂະບວນການປ່ຽນ: ການປ່ຽນອຸປະກອນ, ການປັບແຕ່ງທີ່ຢູ່ທີ່ຊີ້ນຳ, ການໂຫຼດໂປແກຼມ, ການຢືນຢັນຕົວຢ່າງ, ການກວດສອບມິຕິ, ແລະ ການອະນຸມັດ. ເຄື່ອງຈັກທີ່ດີທີ່ສຸດແມ່ນເຄື່ອງຈັກທີ່ເຮັດໃຫ້ຂະບວນການນີ້ເປັນທີ່ຄາດເດົາໄດ້ຢ່າງຊັດເຈນສຳລັບສ່ວນປະກອບທີ່ຜະລິດຢູ່ໃນປັດຈຸບັນ.
6. ຜົນຜະລິດ ແລະ ການປຽບທຽບຄຸນນະພາບ
ຄວນປະເມີນຄວາມໄວໃນການຜະລິດຮ່ວມກັບຄຸນນະພາບ. ຄວາມໄວທີ່ສູງໃນທາງທິດສະດີຈະບໍ່ມີຄຸນຄ່າຫຼາຍເທົ່າໃດ ຖ້າສຳລັບການປັບແຕ່ງສຳລັບສາຍພິດທີ່ຕ້ອງເຮັດເລື້ອຍໆ ຫຼື ຖ້າຂະບວນການຜະລິດສາຍພິດທີ່ບໍ່ສະຖຽນ ເຊັ່ນ: ຄວາມຍາວເສລີ, ເສັ້ນຜ່າສູນກາງຂອງເສັ້ນລວມ, ຄວາມຫ່າງລະຫວ່າງເສັ້ນລວມ, ຫຼື ຮູບຮ່າງຂອງສ່ວນທ້າຍ. ຜົນຜະລິດທີ່ແທ້ຈິງຂຶ້ນກັບວັດສະດຸ, ຂະໜາດເສັ້ນລວມ, ມິຕິຂອງສາຍພິດ, ຄວາມສັບສົນໃນການຂຶ້ນຮູບ, ວິທີການຕັດ, ແລະ ຂໍ້ກຳນົດຄວາມຖືກຕ້ອງ.
ສຳລັບເຄື່ອງຈັກທີ່ມີສີ່ແກນ ແລະ ຫ້າແກນ ການປະເມີນຄຸນນະພາບຄວນລວມເຖິງຕົວຢ່າງທີ່ເອົາມາຕິດຕໍ່ກັນ ແທນທີ່ຈະເປັນຊິ້ນສ່ວນດີໆ ເພີ່ຍງຊິ້ນດຽວ. ຕ້ອງກວດສອບເສັ້ນຜ່າສູນກາງດ້ານນອກ ຫຼື ດ້ານໃນ, ຄວາມຍາວເສລີ, ການແຈກຢາຍຂອງໄລຍະຫ່າງລະຫວ່າງເກັດ, ຈຳນວນເກັດ, ຕຳແໜ່ງຂອງສ່ວນທ້າຍ, ແລະ ຄ່າແຮງທີ່ກຳນົດໄວ້ໃນເອກະສານ. ສຳລັບການນຳໃຊ້ທີ່ຕ້ອງການຄວາມແຂງແຮງສູງ, ຄວາມສາມາດຂອງຂະບວນການຄວນໄດ້ຮັບການຢືນຢັນໃຕ້ເງື່ອນໄຂການຜະລິດທີ່ເປັນຈິງ.
ເຄື່ອງຈັກຫ້າແກນອາດຈະໃຫ້ຄວາມຫຼາກຫຼາຍຫຼາຍຂຶ້ນສຳລັບລຳດັບຂະບວນການທີ່ສັບສົນ, ໃນຂະນະທີ່ເຄື່ອງຈັກສີ່ແກນອາດຈະມີປະສິດທິພາບສູງຫຼາຍສຳລັບຄອບຄົວຜະລິດຕະພັນທີ່ຄົງທີ່. ບໍ່ຄວນປະເມີນຄຸນລັກສະນະຂອງເຄື່ອງຈັກໃດໆ ໂດຍອີງເພີ່ຍງຈຳນວນແກນເທົ່ານັ້ນ.
7. ຕາຕະລາງການμຕັດສິນໃຈ
ສະຖານະການການຜະລິດ |
ການຈັດແຕ່ງສີ່ແກນ |
ການຈັດແຕ່ງຫ້າແກນ |
ສາກົນສາຍຮັດທີ່ມີຮູບຮ່າງຄົງທີ່ |
ເຂົ້າກັນໄດ້ດີເມື່ອການເຄື່ອນທີ່ທີ່ຕ້ອງການຖືກຄຸມຄອງໄວ້ |
ເປັນໄປໄດ້, ແຕ່ການຄຸມຄອງເພີ່ມເຕີມອາດຈະບໍ່ຈຳເປັນ |
ການສັ່ງຊື້ຊີ້ນຄືນເປັນປະຈຳ |
ເຂົ້າກັນໄດ້ດີກັບໂປແກມທີ່ເກັບໄວ້ ແລະ ເຄື່ອງມືທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ |
ເຂົ້າກັນໄດ້ດີ, ໂດຍສະເພາະຖ້າຄອບຄົວຜະລິດຕະພັນກວ້າງຂວາງຂຶ້ນ |
ຄວາມຫ່າງຂອງເກັດແຕກຕ່າງກັນ / ຮູບຮ່າງຂອງໂປຟາຍ |
ເໝາະສຳລັບການຕັ້ງຄ່າທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ |
ມັກຈະເປັນທີ່ຕ້ອງການເມື່ອການຄວບຄຸມເພີ່ມເຕີມແບບເອງກຳນົດເປັນປະໂຫຍດ |
ຄວາມຫຼາກຫຼາຍຂອງຜະລິດຕະພັນສູງ |
ເໝາະສຳລັບຊ່ວງຜະລິດຕະພັນທີ່ເຂົ້າກັນໄດ້ |
ມີຄວາມຫຼາກຫຼາຍຫຼາຍຂຶ້ນສຳລັບຄວາມຕ້ອງການການຂຶ້ນຮູບທີ່ແຕກຕ່າງກັນ |
ສາກົນທີ່ໃຫຍ່ ຫຼື ຕ້ອງການຫຼາຍ |
ຂຶ້ນກັບຄວາມຈຸຂອງແບບແລະຄຸນສົມບັດຂອງລວມ |
ຮູບແບບທີ່ມີຄວາມເຂັ້ມງວດສູງ 5 ແກນອາດຖືກປະເມີນຜົນໃນບ່ອນທີ່ເໝາະສົມ |
ຄວາມສຳຄັນໃນການເລືອກ |
ການຄວບຄຸມການເຄື່ອນທີ່ທີ່ມີປະສິດທິພາບ ແລະ ພໍເທົ່າທີ່ຈຳເປັນ |
ການເຄື່ອນທີ່ເພີ່ມເຕີມທີ່ເປັນອິດສະຫຼະ ໂດຍທີ່ຜະລິດຕະພັນຕ້ອງການ |
8. ຂໍ້ມູນທີ່ຈຳເປັນກ່ອນຈະໃຫ້ລາຄາ
ເພື່ອແນະນຳເຄື່ອງຈັກທີ່ຖືກຕ້ອງ, ກະລຸນາໃຫ້ຮູບຮ່າງສຸດທ້າຍຂອງລູກສະແຕນ ຫຼື ຕົວຢ່າງທີ່ເປັນຮູບພາບຈິງ, ວັດສະດຸແລະເສັ້ນຜ່າສູນກາງຂອງລວມ, ຄວາມແຂງແຮງຂອງການດຶງຖ້າ (ຖ້າຮູ້), ເສັ້ນຜ່າສູນກາງດ້ານໃນ ຫຼື ດ້ານນອກຂອງລູກສະແຕນ, ຄວາມຍາວເທື່ອລະເດີນ, ຈຳນວນຂອງຂົດທັງໝົດ ແລະ ຂົດທີ່ເຮັດວຽກ, ຄວາມຫ່າງລະຫວ່າງຂົດ ຫຼື ການແຈກຢາຍຄວາມຫ່າງ, ທິດທາງການມື້ນ, ຮູບແບບຂອງສ່ວນທ້າຍຂອງຂົດ, ຄວາມເທົາທາງຂອງຂະໜາດ, ແລະ ຄວາມຕ້ອງການໃດໆທີ່ກ່ຽວຂ້ອງກັບການຮັບນ້ຳໜັກ.
ຍັງຄວນລະບຸປະລິມານການຜະລິດທີ່ຄາດວ່າຈະເກີດຂຶ້ນ, ຂະໜາດຂອງແຕ່ລະຊຸດ, ຈຳນວນຂອງລູກສະແຕນທີ່ມີຂະໜາດຕ່າງກັນ, ແລະ ບ່ອຍຄັ້ງທີ່ຄາດວ່າຈະມີການປ່ຽນແປງ. ຂໍ້ມູນເຫຼົ່ານີ້ຊ່ວຍໃຫ້ເຮົາສາມາດປະເມີນເຄື່ອງຈັກ, ເຄື່ອງມື, ວິທີການຕັດ, ແລະ ການຕັ້ງຄ່າການຄວບຄຸມເປັນວິທີແກ້ໄຂການຜະລິດທີ່ເປັນເອກະລາດ ແທນທີ່ຈະເປັນຂໍ້ກຳນົດທີ່ແຍກຕ່າງหาก.
ສະຫຼຸບ
ຈຳນວນແກນທາງດ້ານຂວາແມ່ນຈຳນວນທີ່ສອດຄ່ອງກັບການເຄື່ອນທີ່ທີ່ແທ້ຈິງຂອງລະດັບສະປີຣ໌. ເຄື່ອງຈັກ 4 ແກນສາມາດເປັນວິທີແກ້ໄຂທີ່ມີປະສິດທິພາບ ແລະ ສາມາດເຮັດຊ້ຳໄດ້ສຳລັບລະດັບສະປີຣ໌ທີ່ບີບອັດທົ່ວໄປຫຼາຍປະເພດ, ໃນຂະນະທີ່ເຄື່ອງຈັກ 5 ແກນສາມາດເພີ່ມມູນຄ່າເມື່ອຜະລິດຕະພັນຕ້ອງການຄວາມເປັນອິດສະຫຼະໃນການເຄື່ອນທີ່ທີ່ຫຼາຍຂຶ້ນ, ຄວາມຫຼາກຫຼາຍທາງດ້ານຮູບຮ່າງທີ່ກວ້າງຂວາງຂຶ້ນ, ຫຼື ເງື່ອນໄຂການຜະລິດທີ່ເຂັ້ມງວດຫຼາຍຂຶ້ນ. ເລີ່ມຕົ້ນດ້ວຍແຜນຜັງ, ວັດຖຸ, ຄວາມເປັນໄປໄດ້, ພາລະບານ, ແລະ ເປົ້າໝາຍການຜະລິດ; ຫຼັງຈາກນັ້ນ ກຳນົດໜ້າທີ່ຂອງເຄື່ອງຈັກທີ່ຕ້ອງການ.
ສຳລັບການແນະນຳແບບແລະເຄື່ອງມືທີ່ອີງໃສ່ແຜນຜັງລະດັບສະປີຣ໌ຂອງທ່ານ, ຕິດຕໍ່ Jinchun
ດ້ວຍສະເພີຟິເຄຊັ່ນຂອງຜະລິດຕະພັນ ແລະ ຄວາມຈຸທີ່ຕັ້ງເປົ້າໝາຍຂອງທ່ານ.