 EN


परिचय
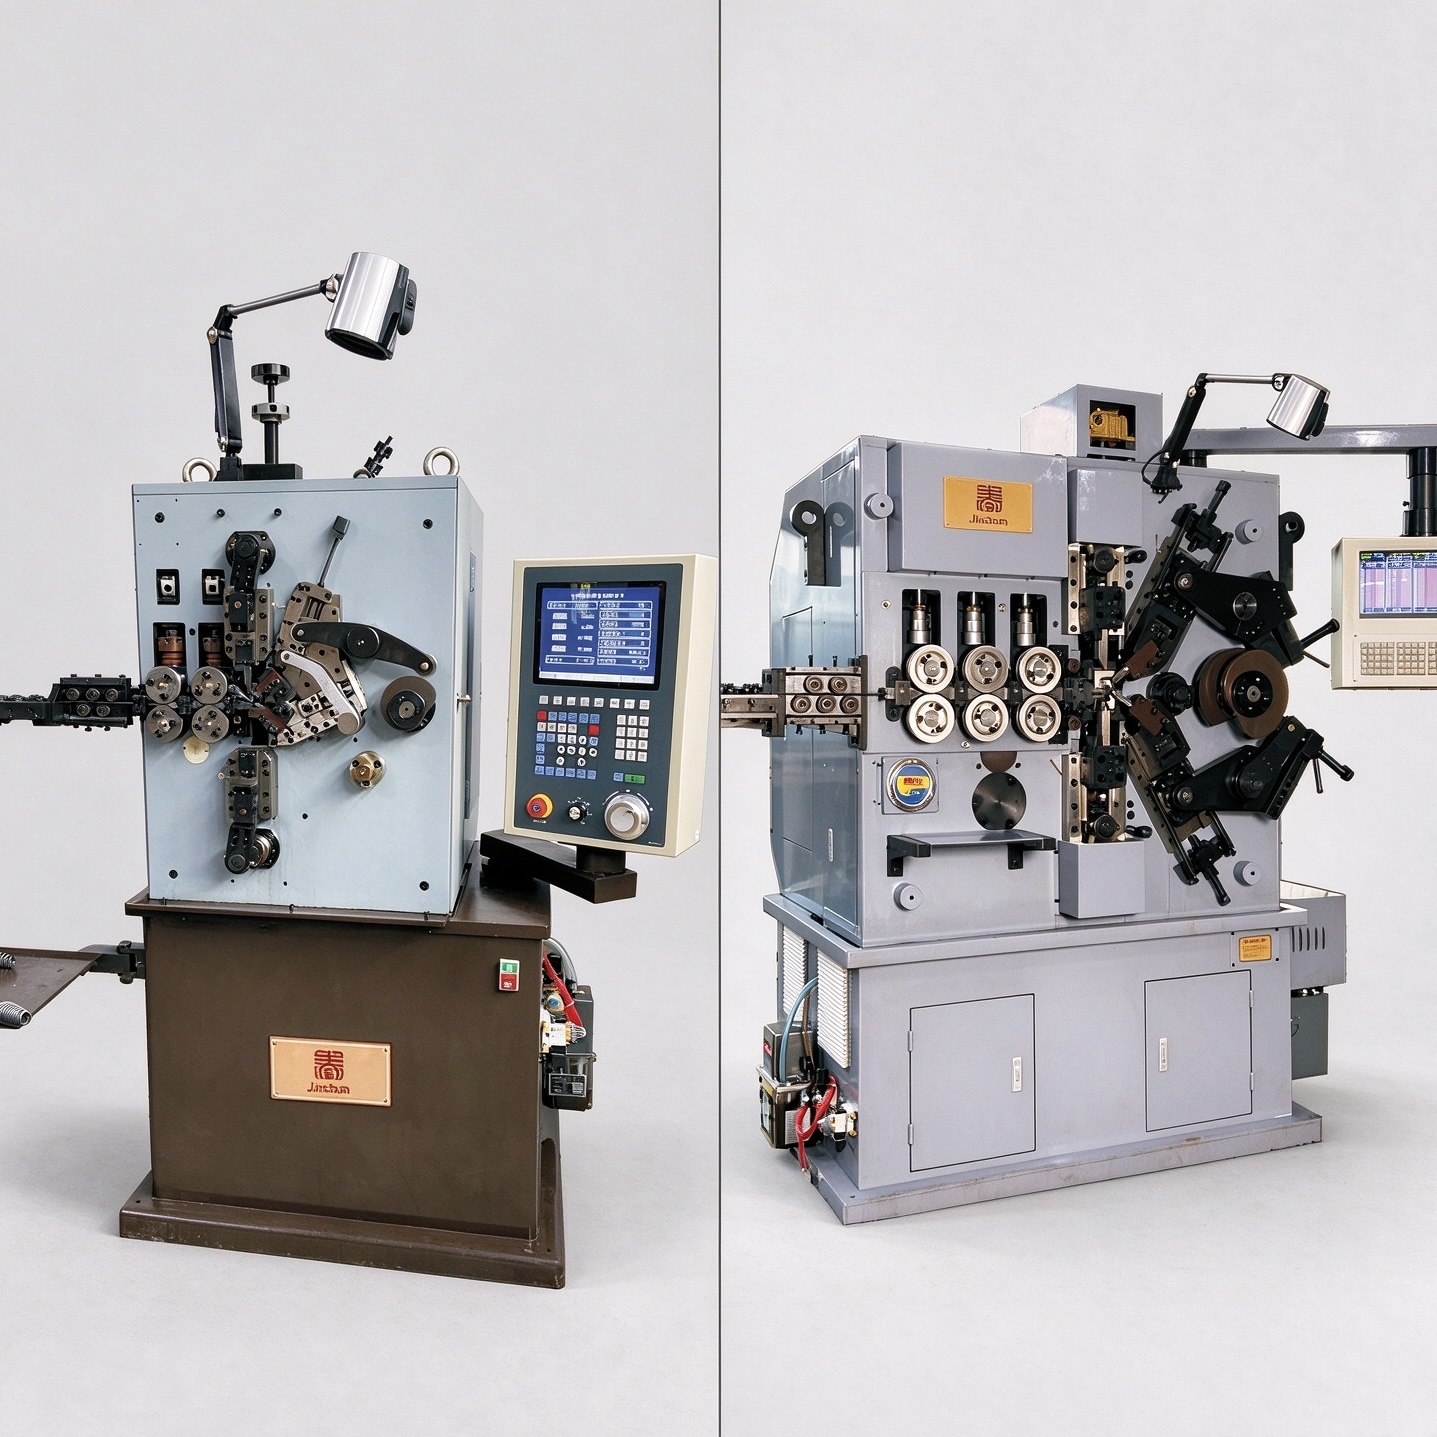
चार-अक्ष र पाँच-अक्ष सीएनसी कम्प्रेसन स्प्रिङ मेसिन बीच छान्नु भनेको सधैं धेरै अक्षहरूले स्वतः रूपमा राम्रो मेसिन भन्ने धारणाबाट सुरु गर्नु होइन। सही छनौट स्प्रिङद्वारा आवश्यक गरिएका गतिहरू, तारका गुणहरू, आकार दिने क्रम, उत्पादन मात्रा र उपकरणबाट अपेक्षित लचकको स्तरमा निर्भर गर्दछ। एउटा निर्माता जसले परम्परागत कम्प्रेसन स्प्रिङहरूको स्थिर परिवार उत्पादन गर्दछ, उसले कुशल सेटअप र पुनरावृत्तियोग्यतामा मूल्य राख्न सक्छ, जबकि चरघाताङ्क वा आकार दिइएका स्प्रिङहरू सँगै काम गर्ने कारखानाले अधिक स्वतन्त्र गति नियन्त्रणको आवश्यकता पर्न सक्छ। स्प्रिंग बनाउने मेसिन
त्यसैले छनौट अन्तिम स्प्रिङको ड्राइङ र प्रक्रिया आवश्यकताबाट सुरु गर्नुपर्छ। नियन्त्रित अक्षहरूको सङ्ख्या मात्र तब सार्थक हुन्छ जब ती अक्षहरू वास्तविक आकार दिने कार्यहरूसँग मिलाइएका हुन्छन्।
१. नियन्त्रित अक्षहरू के गर्छन्
सीएनसी कम्प्रेशन स्प्रिङ मेसिनमा, समन्वयित अक्षहरूले सिधा तारलाई नियन्त्रित हेलिकल आकारमा परिवर्तन गर्न आवश्यक गतिहरूलाई व्यवस्थित गर्दछन्। मेसिनको विन्यासमा निर्भर गरी, यी गतिहरूमा तार फिडिङ, कुण्डल व्यास गठन, पिच नियन्त्रण, काट्ने, र सहायक गठन कार्यहरू समावेश हुन सक्छन्। प्रत्येक अक्षको ठीक असाइनमेन्ट मात्र अक्ष सङ्ख्याबाट अनुमान गर्नु हुँदैन, तर चयन गरिएको मोडेलको लागि सधैं पुष्टि गर्नुपर्छ।
तार फिडिङले कति धेरै सामग्री गठन क्षेत्रमा प्रवेश गर्छ भन्ने निर्धारण गर्दछ र यसले कुण्डल सङ्ख्या र मुक्त लम्बाइमा ठूलो प्रभाव पार्दछ। व्यास गठन गतिहरूले कुण्डल प्रोफाइल स्थापित गर्दछन्। पिच नियन्त्रणले सक्रिय कुण्डलहरूबीचको दूरी निर्धारण गर्दछ र एउटै स्प्रिङमा यसलाई परिवर्तन गर्नुपर्ने हुन सक्छ। काट्ने कार्यले कार्यक्रमित अनुक्रम पछि पूर्ण स्प्रिङलाई सफा रूपमा छुट्याउँदछ। जब कुनै स्प्रिङलाई अतिरिक्त वा अधिक स्वतन्त्र रूपमा नियन्त्रित गतिहरूको आवश्यकता हुन्छ, तब उपलब्ध अक्ष सङ्कायले अधिक महत्त्वपूर्ण भएर उठ्छ।
२। जब ४-अक्ष मेसिन उपयुक्त हुन्छ
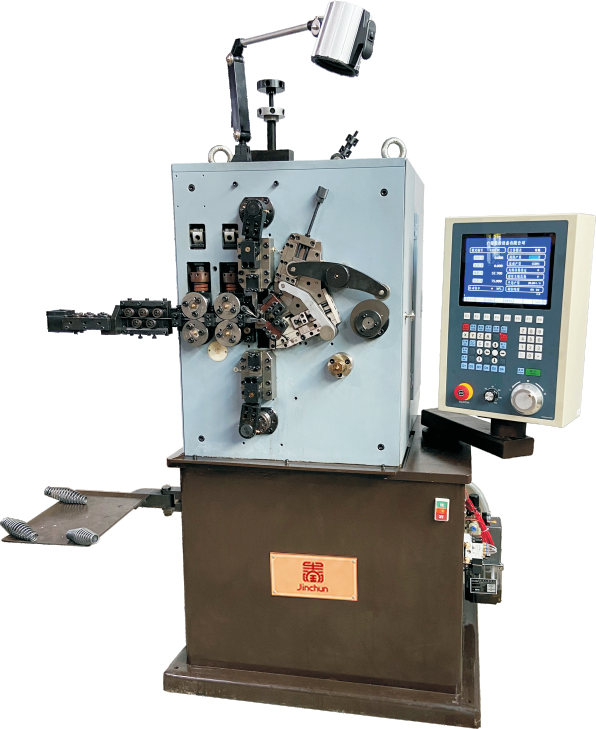
चार-अक्ष संरचना धेरै पटक स्थिर विशिष्टताका साथ पारम्परिक संकुचन स्प्रिङ्स उत्पादन गर्ने निर्माताहरूका लागि व्यावहारिक छनौट हो। सामान्य परियोजनाहरूमा बेलनाकार स्प्रिङ्स र मेशिनको कन्फिगर गरिएको गति क्रमभित्र पूरा गर्न सकिने संगत शंकुधर वा परिवर्तनशील-पिच डिजाइनहरू समावेश छन्। ४-अक्ष सीएनसी स्प्रिङ्स कोइलिङ मेशिन
यो विशेष रूपमा तब प्रासंगिक छ जब दोहोरिएका अर्डरहरू, कुशल पैरामिटर समायोजन र निरन्तर ब्याच उत्पादन प्राथमिकता हुन्छन्। संग्रहित कार्यक्रमहरूले दोहोरिएका उत्पादनहरूका लागि सेटअप कार्य घटाउन सक्छन्, जबकि प्रतिस्थापन योग्य औजारहरूले संगत विशिष्टता परिवर्तनहरूलाई समर्थन गर्छन्।
सीमित संख्यामा परिपक्व बसन्त डिजाइनहरू भएको उत्पादन लाइनको लागि, चार-अक्ष मेशिनको फाइदा केवल कम जटिलता होइन। यो आवश्यक गतिहरू प्रयोग गर्ने क्षमता हो जुन उत्पादले आवश्यक नगरेका नियन्त्रण कार्यहरूको लागि तिर्नु वा व्यवस्थापन गर्नु पर्दैन। अन्तिम निर्णयमा तारको व्यास, तन्य शक्ति, कुण्डल अनुपात, अन्त्य विन्यास, काट्ने आवश्यकताहरू, सहनशीलता, र लक्षित उत्पादनलाई अझै पनि विचार गर्नुपर्छ।
३. जब ५-अक्ष मेशिनले मूल्य थप्छ
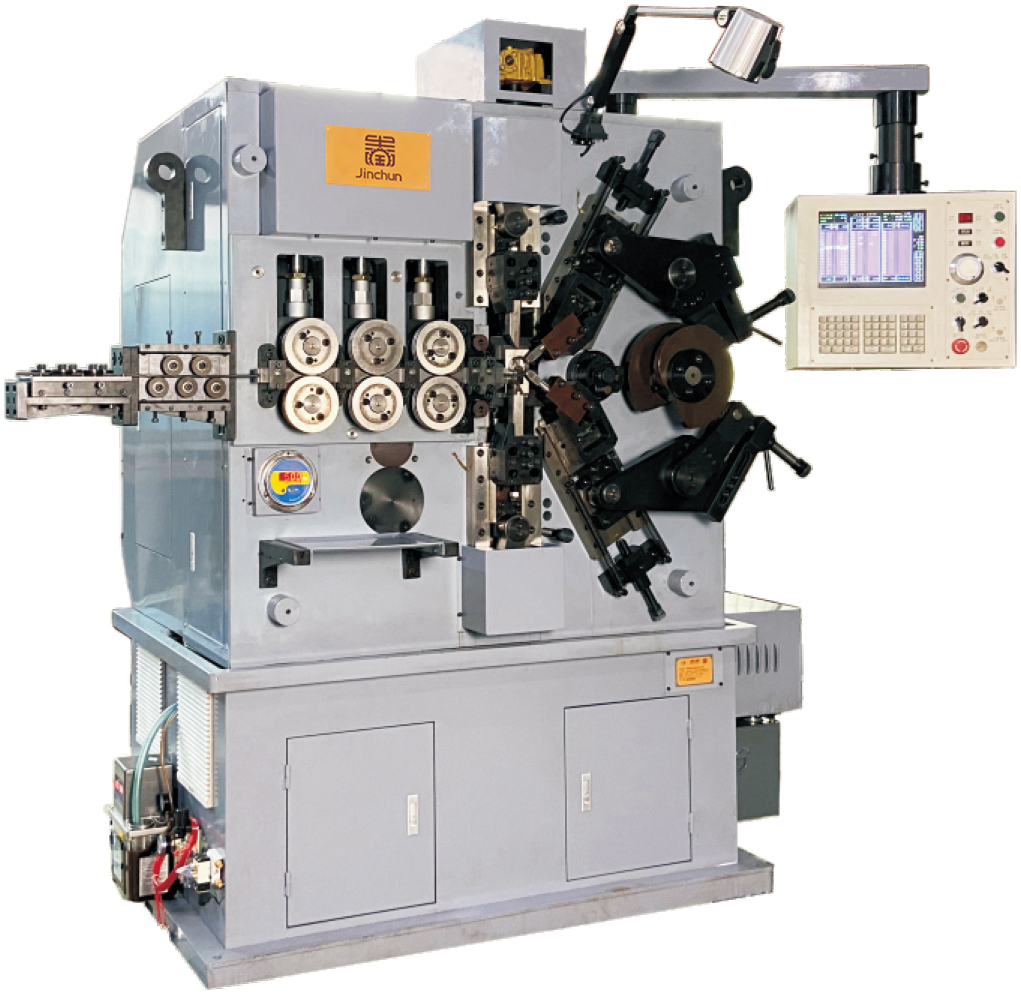
बसन्त डिजाइनले अतिरिक्त स्वतन्त्र रूपमा समन्वयित गतिबाट लाभान्वित हुँदा पाँच-अक्ष मेशिन अधिक मूल्यवान बन्छ। यो अधिक माग गर्ने पिच पैटर्नहरू, आकार दिइएका संकुचन बसन्तहरू, उपयुक्त मेशिन दायराभित्रको ठूलो वा बलियो तार, वा उत्पादन परिवारहरूमा उत्पादनहरू बीच व्यापक समायोजनको आवश्यकता जस्ता अवस्थाहरूमा लागू हुन सक्छ। ५-अक्ष सीएनसी संकुचन बसन्त मेशिन
यो संगत कुण्डल व्यास, पिच, कुण्डल गणना, स्प्रिंग लम्बाइ र आकृति अनुक्रमहरूको कार्यक्रमयोग्य नियन्त्रण प्रदान गर्दछ। थप लचिलोपन उपयोगी हुन सक्छ जब स्थिर-पिच र परिवर्तनशील-पिच उत्पादहरूले एउटै उत्पादन वातावरण साझा गर्छन् वा जब कारखानाले आफ्नो स्प्रिंग दायरा विस्तार गर्ने अपेक्षा गर्दछ।
तर, पाँचौं अक्षले परिभाषित आकृति निर्माण आवश्यकतालाई समाधान गर्नुपर्छ। यदि स्प्रिंग ज्यामिति पहिले नै चार-अक्ष विन्यासमा विश्वसनीय रूपमा उत्पादन गर्न सकिन्छ भने, अतिरिक्त अक्षले स्वतः नै पूर्ण स्प्रिंगमा सुधार गर्दैन। मेसिन छनौट प्रक्रिया-चालित नै रहनुपर्छ।
४. स्प्रिंग ज्यामिति र तार गुणहरू
स्प्रिंग ज्यामिति मेसिन छनौटमा सबैभन्दा मजबूत कारकहरूमध्ये एक हो। महत्त्वपूर्ण आयामहरूमा तार व्यास, भित्री वा बाहिरी कुण्डल व्यास, मुक्त उचाइ, कुल कुण्डलहरू, सक्रिय कुण्डलहरू, पिच वितरण, लपेटने दिशा र अन्त्य-कुण्डल विन्यास समावेश छन्। बेलनाकार, शंक्वाकार, बैरल-आकारको, घड़ीको घण्टी-आकारको र परिवर्तनशील-पिच स्प्रिंगहरूले फरक गति र औजार आवश्यकताहरू लगाउन सक्छन्।
तारका गुणहरू पनि समान रूपमा महत्त्वपूर्ण छन्। कार्बन स्प्रिङ्ग स्टील, स्टेनलेस स्टील, मिश्र धातु स्प्रिङ्ग तार, र अन्य आकार दिन सकिने सामग्रीहरू फरक फरक व्यवहार गर्छन् किनभने तन्य शक्ति, सतहको अवस्था, कठोरता, र स्प्रिङ्गब्याकले आकार दिने बोझ र आयामिक पुनर्प्राप्ति प्रभावित गर्छन्। यसैले एउटै सामान्य तार व्यासका दुई स्प्रिङ्गहरूले आफ्ना सामग्रीहरू धेरै फरक भएमा फरक मेशिन क्षमता वा सेटअपको आवश्यकता पर्न सक्छ।
जब बोझका आवश्यकताहरू उत्पाद विनिर्देशको भाग हुन्छन् तब तिनीहरू पनि आपूर्ति गर्नुपर्छ। एउटा स्प्रिङ्ग जसले निर्दिष्ट संकुचित उचाइमा परिभाषित बोझ प्रदान गर्नुपर्छ, त्यसलाई केवल बाह्य रूप र आयामहरूमा आधारित मूल्याङ्कन गर्न सकिँदैन।
५. औजारहरू, सेटअप र कार्यक्रम परिवर्तन
औजारहरूले कार्यक्रमित मेशिन गतिलाई वास्तविक स्प्रिङ्ग आकारमा रूपान्तरण गर्छन्। कुण्डलन बिन्दुहरू, मार्गदर्शकहरू, पिच औजारहरू, काट्ने औजारहरू, र अन्य आकार दिने तत्वहरूले तार र अन्तिम ज्यामितिसँग मिल्नुपर्छ। औजारहरूको अवस्था र संरेखणले सतहको गुणस्तर, कुण्डलनको स्थिरता, र आयामिक पुनरावृत्तियोग्यतामा सिधै प्रभाव पार्छ।
दोहोरिएको अर्डरका लागि, संग्रहित उत्पादन कार्यक्रमहरू उपयोगी हुन्छन् किनभने अपरेटरले प्रमाणित प्यारामिटर सेट फेरि प्राप्त गर्न सक्छ र त्यसपछि नमूना उत्पादन मार्फत यसलाई पुष्टि गर्न सक्छ। संग्रहित कार्यक्रमले सेटअप जाँचहरू बाहेक गर्दैन: तारको ब्याच, औजारको घिसिएकोपन, स्नेहन, र सामग्रीको स्प्रिङब्याक अझै पनि सूक्ष्म समायोजनको आवश्यकता हुन सक्छ।
जब उत्पादन परिवर्तनहरू बारम्बार हुन्छन्, तब पूरा परिवर्तन प्रक्रियाको मूल्याङ्कन गर्नुहोस्: औजार प्रतिस्थापन, गाइड समायोजन, कार्यक्रम लोडिङ, नमूना पुष्टि, आयामिक निरीक्षण, र मंजूरी। सबैभन्दा राम्रो मेशिन त्यो हो जसले वास्तविक उत्पादन मिश्रणका लागि यो नियमित कार्य पूर्वानुमान योग्य बनाउँछ।
६. आउटपुट र गुणस्तर तुलना
उत्पादन गतिलाई गुणस्तरसँगै मूल्याङ्कन गर्नुपर्छ। यदि स्प्रिङलाई बारम्बार समायोजन गर्नुपर्छ वा प्रक्रियाले अस्थिर मुक्त लम्बाइ, कुण्डल व्यास, पिच, वा अन्त्य ज्यामिति उत्पादन गर्छ भने उच्च नाममात्र गतिको कुनै मूल्य छैन। वास्तविक आउटपुट सामग्री, तारको आकार, स्प्रिङको आयाम, निर्माण जटिलता, काट्ने विधि, र सहनशीलता आवश्यकतामा निर्भर गर्दछ।
चार-अक्ष र पाँच-अक्ष दुवै मेशिनहरूको लागि, गुणस्तर मूल्याङ्कनमा एउटा मात्र राम्रो भागको सट्टा लगातारका नमुनाहरू समावेश गर्नुपर्छ। बाहिरी वा भित्री व्यास, मुक्त लम्बाइ, पिच वितरण, कुण्डल गणना, अन्त्य स्थिति र कुनै निर्दिष्ट लोड मान जाँच गर्नुहोस्। मागिलो अनुप्रयोगहरूको लागि, प्रक्रिया क्षमता वास्तविक उत्पादन अवस्थामा पुष्टि गर्नुपर्छ।
जटिल क्रमहरूको लागि पाँच-अक्ष मेशिनले बढी लचिलोपन प्रदान गर्न सक्छ, जबकि स्थिर उत्पाद परिवारको लागि चार-अक्ष मेशिन धेरै कुशल हुन सक्छ। कुनै पनि संरचनालाई अक्ष सङ्ख्यामात्रै आधारमा मूल्याङ्कन गर्नु हुँदैन।
७. निर्णय सारणी
उत्पादन अवस्था |
चार-अक्ष विन्यास |
पाँच-अक्ष विन्यास |
स्थिर ज्यामितिको साथका पारम्परिक सम्पीडन स्प्रिङहरू |
आवश्यक गतिहरू आवरण गरिएको अवस्थामा मजबूत फिट |
सम्भव छ, तर अतिरिक्त नियन्त्रण आवश्यक नहुन सक्छ |
बारम्बार दोहोरिएका अर्डरहरू |
भण्डारण गरिएका कार्यक्रमहरूसँग राम्रो फिट र प्रमाणित औजारहरू |
राम्रो फिट, विशेष गरी यदि उत्पादन परिवार विस्तृत छ भने |
परिवर्तनशील पिच / आकार भएका प्रोफाइलहरू |
पुष्टि गरिएको विन्यासभित्र भएमा उपयुक्त |
अतिरिक्त स्वतन्त्र नियन्त्रण उपयोगी हुन्छ भने प्रायः प्राथमिकता दिइन्छ |
उच्च उत्पादन विविधता |
संगत उत्पादन दायराका लागि उपयुक्त |
विविध आकार दिने आवश्यकताहरूका लागि बढी लचक |
ठूला वा माग गर्ने स्प्रिङहरू |
मोडल क्षमता र तारका गुणहरूमा निर्भर गर्दछ |
भारी प्रयोगका ५-अक्ष मोडलहरू लागू हुने ठाउँमा मूल्याङ्कन गरिन सक्छ |
छान्ने प्राथमिकता |
कुशल, पर्याप्त गति नियन्त्रण |
उत्पादनले आवश्यकता पर्ने अतिरिक्त स्वतन्त्र गति |
८. उद्धरण अघि आवश्यक जानकारी
सही मेसिन सिफारिस गर्न, समाप्त स्प्रिङ्को ड्राइङ्ग वा भौतिक नमूना, तारको सामग्री र व्यास, ज्ञात भएमा तन्य शक्ति, स्प्रिङ्को भित्री वा बाहिरी व्यास, मुक्त लम्बाइ, कुल र सक्रिय कुण्डलीहरूको संख्या, पिच वा पिच वितरण, लपेटने दिशा, अन्त्य-कुण्डली विन्यास, आयामिक सहनशीलता, र कुनै पनि भार आवश्यकता प्रदान गर्नुहोस्।
यसको साथै, अपेक्षित उत्पादन मात्रा, ब्याच आकार, विभिन्न स्प्रिङ्को विशिष्टताहरूको संख्या, र परिवर्तनहरू कति पटक हुने भन्ने कुरा पनि उल्लेख गर्नुहोस्। यो जानकारीले मेसिन, औजार, काट्ने विधि, र नियन्त्रण विन्यासलाई एकै साथ उत्पादन समाधानको रूपमा मूल्याङ्कन गर्न सक्छ, विभिन्न अलग-अलग विशिष्टताहरूको रूपमा होइन।
निष्कर्ष
दायाँ अक्ष गणना वास्तविक स्प्रिङ्ग गतिहरूसँग मिल्ने गणना हो। चार-अक्ष मेशिन धेरै पारम्परिक संपीडन स्प्रिङ्गहरूका लागि कुशल र दोहोर्याउन सकिने समाधान हुन सक्छ, जबकि पाँच-अक्ष मेशिन उत्पादनले अधिक गति स्वतन्त्रता, व्यापक ज्यामितीय लचिलोपन वा कठोर उत्पादन अवस्थाहरूको आवश्यकता पर्ने बेलामा मूल्य थप्न सक्छ। ड्राइङ्ग, सामग्री, सहनशीलता, भार र आउटपुट लक्ष्यबाट सुरु गर्नुहोस्; त्यसपछि आवश्यक मेशिन कार्यहरू निर्धारण गर्नुहोस्।
तपाईंको स्प्रिङ्ग ड्राइङ्ग अनुसार मोडेल र टुलिङ सिफारिसका लागि, जिनचुनसँग सम्पर्क गर्नुहोस्
तपाईंको उत्पादन विशिष्टताहरू र लक्ष्य क्षमतासँग।