 EN


บทนำ
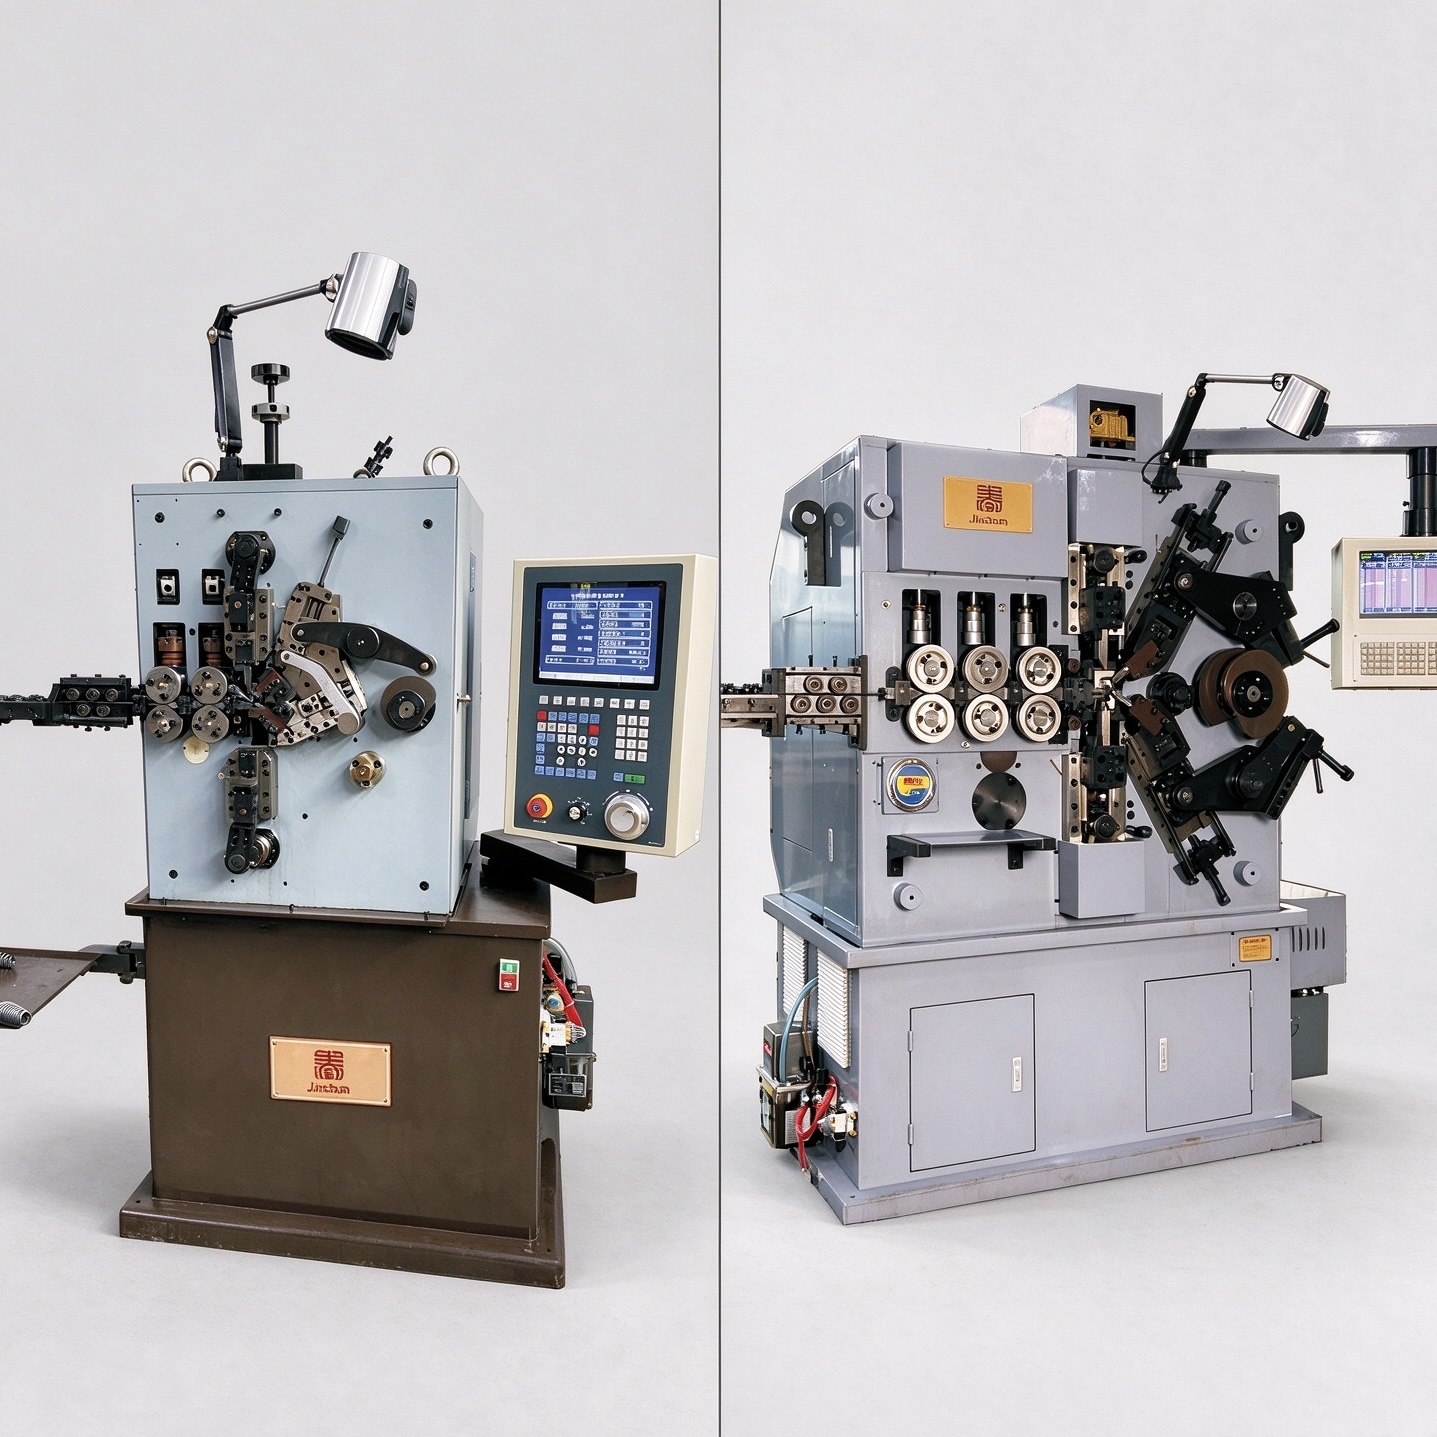
การตัดสินใจระหว่างเครื่องกัดซีเอ็นซีสำหรับผลิตสปริงแบบอัดที่มี 4 แกน กับแบบที่มี 5 แกน ไม่ควรเริ่มต้นจากการสมมุติว่าจำนวนแกนที่มากขึ้นจะหมายถึงประสิทธิภาพของเครื่องดีขึ้นโดยอัตโนมัติ การเลือกที่เหมาะสมขึ้นอยู่กับการเคลื่อนไหวที่สปริงต้องการ คุณสมบัติของลวด ลำดับการขึ้นรูป ปริมาณการผลิต และระดับความยืดหยุ่นที่คาดหวังจากอุปกรณ์ ผู้ผลิตที่ผลิตสปริงแบบอัดแบบดั้งเดิมในกลุ่มผลิตภัณฑ์ที่คงที่อาจให้ความสำคัญกับการตั้งค่าเครื่องที่มีประสิทธิภาพและความสามารถในการทำซ้ำได้แม่นยำ ในขณะที่โรงงานที่ผลิตสปริงแบบระยะห่างเกลียวแปรผัน (variable-pitch) หรือสปริงรูปทรงพิเศษอาจต้องการการควบคุมการเคลื่อนไหวอย่างอิสระมากขึ้น เครื่องทำสปริง
ดังนั้น กระบวนการคัดเลือกจึงควรเริ่มต้นจากแบบแปลนของสปริงที่เสร็จสมบูรณ์และข้อกำหนดด้านกระบวนการ จำนวนแกนที่ควบคุมได้มีความหมายก็ต่อเมื่อแกนเหล่านั้นสอดคล้องกับงานขึ้นรูปจริง
1. หน้าที่ของแกนที่ควบคุม
บนเครื่องขดลวดแบบ CNC แกนที่ทำงานร่วมกันจะควบคุมการเคลื่อนไหวทั้งหมดที่จำเป็นในการเปลี่ยนลวดตรงให้กลายเป็นรูปเกลียวที่มีรูปทรงและขนาดตามที่กำหนด ทั้งนี้ รูปแบบการเคลื่อนไหวอาจแตกต่างกันไปตามการจัดวางของเครื่อง โดยอาจรวมถึงการป้อนลวด การขึ้นรูปเส้นผ่านศูนย์กลางของขดลวด การควบคุมระยะห่างระหว่างขด (pitch) การตัด และการขึ้นรูปเสริมอื่น ๆ ทั้งนี้ การจัดสรรหน้าที่ของแต่ละแกนควรตรวจสอบให้แน่ชัดจากคู่มือหรือข้อมูลจำเพาะของรุ่นที่เลือกใช้เสมอ ไม่ควรสรุปเพียงจากการนับจำนวนแกนเท่านั้น
การป้อนลวดจะกำหนดปริมาณวัสดุที่เข้าสู่โซนการขึ้นรูป ซึ่งส่งผลโดยตรงต่อจำนวนขดลวดและความยาวอิสระ (free length) ของการขึ้นรูปเส้นผ่านศูนย์กลางจะกำหนดรูปร่างโดยรวมของขดลวด การควบคุมระยะห่างระหว่างขด (pitch) จะกำหนดช่องว่างระหว่างขดที่ใช้งานจริง และอาจจำเป็นต้องปรับเปลี่ยนระหว่างการผลิตขดลวดชิ้นเดียวกัน การตัดจะแยกขดลวดที่ผลิตเสร็จแล้วออกอย่างสะอาดหลังจากดำเนินลำดับคำสั่งที่โปรแกรมไว้ครบถ้วน เมื่อขดลวดต้องการการเคลื่อนไหวเพิ่มเติม หรือต้องการการควบคุมแต่ละการเคลื่อนไหวอย่างอิสระมากขึ้น โครงสร้างของแกนที่มีอยู่จะมีความสำคัญยิ่งขึ้น
2. เมื่อเครื่อง 4 แกนเหมาะสมกับงาน
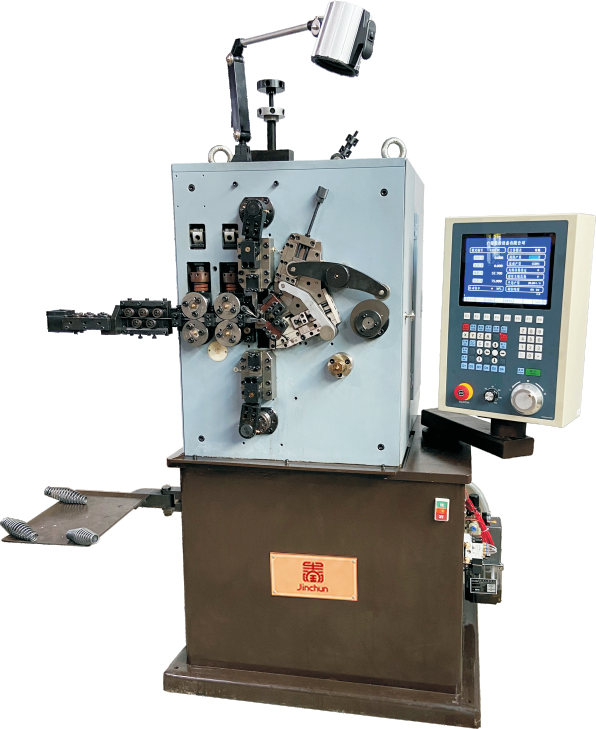
การจัดวางแกนสี่แกนเป็นทางเลือกที่เหมาะสมสำหรับผู้ผลิตที่ผลิตสปริงแบบอัดแน่นแบบดั้งเดิมซึ่งมีข้อกำหนดที่คงที่ โครงการทั่วไปรวมถึงสปริงทรงกระบอกและสปริงทรงกรวยหรือสปริงที่มีระยะห่างของเกลียวแปรผันซึ่งสามารถผลิตให้เสร็จสมบูรณ์ได้ภายในลำดับการเคลื่อนไหวที่ตั้งค่าไว้ในเครื่อง เครื่องม้วนสปริงแบบ CNC 4 แกน
มีความสำคัญเป็นพิเศษเมื่อคำสั่งซื้อซ้ำ การปรับพารามิเตอร์อย่างมีประสิทธิภาพ และการผลิตแบบชุดที่สม่ำเสมอเป็นสิ่งที่ให้ความสำคัญ โปรแกรมที่จัดเก็บไว้สามารถลดงานการตั้งค่าสำหรับผลิตภัณฑ์ที่ผลิตซ้ำได้ ในขณะที่อุปกรณ์เปลี่ยนได้รองรับการเปลี่ยนแปลงข้อกำหนดที่เข้ากันได้
สำหรับสายการผลิตที่มีการออกแบบสปริงแบบพร้อมใช้งานจำนวนจำกัด ข้อได้เปรียบของเครื่องจักรแบบสี่แกนไม่ได้อยู่เพียงแค่ความซับซ้อนที่ต่ำลงเท่านั้น แต่ยังรวมถึงความสามารถในการใช้การเคลื่อนไหวที่จำเป็นโดยไม่ต้องจ่ายค่าใช้จ่ายหรือจัดการฟังก์ชันควบคุมที่ผลิตภัณฑ์ไม่ต้องการอีกด้วย การตัดสินใจขั้นสุดท้ายยังคงต้องพิจารณาเส้นผ่านศูนย์กลางลวด ความแข็งแรงดึง อัตราส่วนขด รูปแบบปลายสปริง ความต้องการการตัด ค่าความคลาดเคลื่อนที่ยอมรับได้ และปริมาณการผลิตเป้าหมาย
3. เมื่อเครื่องจักรแบบห้าแกนเพิ่มมูลค่า
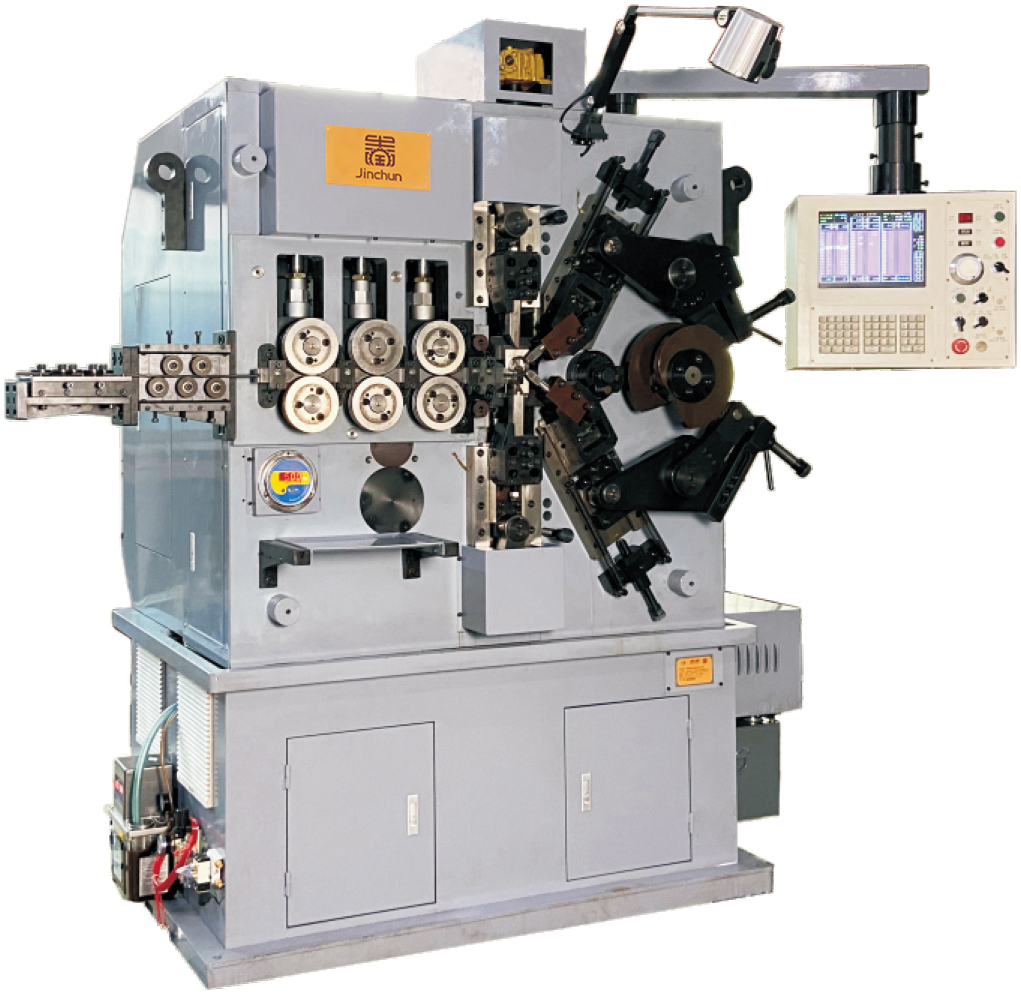
เครื่องจักรแบบห้าแกนจะให้มูลค่าเพิ่มมากขึ้นเมื่อการออกแบบสปริงได้รับประโยชน์จากการเคลื่อนไหวเพิ่มเติมหนึ่งทิศทางที่ประสานงานอย่างอิสระ ซึ่งอาจใช้ได้กับรูปแบบระยะห่างเกลียวที่ท้าทายมากขึ้น สปริงรับแรงอัดที่มีรูปร่างเฉพาะ สปริงที่ทำจากลวดขนาดใหญ่กว่าหรือแข็งแรงกว่าภายในช่วงความสามารถของเครื่องจักรที่เหมาะสม หรือกลุ่มผลิตภัณฑ์ที่ต้องการการปรับแต่งที่หลากหลายระหว่างผลิตภัณฑ์แต่ละชนิด เครื่องจักร CNC สำหรับผลิตสปริงรับแรงอัดแบบห้าแกน
ให้การควบคุมแบบตั้งโปรแกรมได้สำหรับเส้นผ่านศูนย์กลางขดลวด ระยะห่างระหว่างขดลวด จำนวนขดลวด ความยาวสปริง และลำดับการขึ้นรูปที่เข้ากันได้ ความยืดหยุ่นเพิ่มเติมที่ได้นี้อาจมีประโยชน์เมื่อผลิตภัณฑ์ที่มีระยะห่างระหว่างขดลวดคงที่และแปรผันใช้ร่วมกันในสภาพแวดล้อมการผลิตเดียวกัน หรือเมื่อโรงงานคาดว่าช่วงสปริงที่ผลิตจะขยายออกไป
อย่างไรก็ตาม แกนที่ห้าควรใช้เพื่อตอบสนองความต้องการเฉพาะในการขึ้นรูป หากเรขาคณิตของสปริงสามารถผลิตได้อย่างเชื่อถือได้แล้วด้วยการจัดวางแบบสี่แกน การเพิ่มแกนพิเศษย่อมไม่ส่งผลให้สปริงสำเร็จรูปมีคุณภาพดีขึ้นโดยอัตโนมัติ การเลือกเครื่องจักรจึงควรยึดหลักจากกระบวนการเป็นสำคัญ
4. เรขาคณิตของสปริงและคุณสมบัติของลวด
เรขาคณิตของสปริงเป็นหนึ่งในปัจจัยที่มีอิทธิพลมากที่สุดต่อการเลือกเครื่องจักร มิติที่สำคัญ ได้แก่ เส้นผ่านศูนย์กลางของลวด เส้นผ่านศูนย์กลางขดลวดด้านในหรือด้านนอก ความสูงขณะไม่มีแรงกระทำ จำนวนขดลวดทั้งหมด จำนวนขดลวดที่ทำงาน รูปแบบการกระจายระยะห่างระหว่างขดลวด ทิศทางการพัน และรูปแบบของขดลวดปลาย สปริงทรงกระบอก สปริงทรงกรวย สปริงทรงถัง สปริงทรงนาฬิกาทราย และสปริงที่มีระยะห่างระหว่างขดลวดแปรผัน อาจกำหนดข้อกำหนดที่แตกต่างกันเกี่ยวกับการเคลื่อนที่และการจัดเตรียมแม่พิมพ์
คุณสมบัติของลวดมีความสำคัญเท่าเทียมกัน ลวดสปริงคาร์บอน สแตนเลส สปริงโลหะผสม และวัสดุที่สามารถขึ้นรูปได้อื่นๆ มีพฤติกรรมที่แตกต่างกัน เนื่องจากความแข็งแรงดึง คุณภาพพื้นผิว ความแข็ง และการคืนตัวหลังการดัด ส่งผลต่อแรงที่ใช้ในการขึ้นรูปและระดับการคืนตัวของขนาด ดังนั้น สปริงสองตัวที่มีเส้นผ่านศูนย์กลางลวดตามชื่อเรียกเท่ากัน อาจต้องใช้กำลังเครื่องจักรหรือการตั้งค่าที่ต่างกัน หากวัสดุของทั้งสองตัวมีความแตกต่างกันอย่างมาก
ควรระบุข้อกำหนดด้านแรงด้วยเช่นกัน เมื่อข้อกำหนดนั้นเป็นส่วนหนึ่งของข้อกำหนดผลิตภัณฑ์ สปริงที่ต้องให้แรงที่กำหนดไว้ที่ความสูงขณะถูกบีบอัดที่ระบุไว้ จะไม่สามารถประเมินคุณภาพได้เพียงจากการพิจารณาลักษณะภายนอกและมิติเท่านั้น
5. การเตรียมแม่พิมพ์ การตั้งค่า และการเปลี่ยนโปรแกรม
แม่พิมพ์ทำหน้าที่แปลงการเคลื่อนที่ของเครื่องจักรที่ถูกเขียนโปรแกรมไว้ ให้กลายเป็นรูปร่างสปริงที่แท้จริง จุดขดลวด ตัวนำ แม่พิมพ์ระยะห่างระหว่างขดลวด ใบมีดตัด และองค์ประกอบการขึ้นรูปอื่นๆ จำเป็นต้องสอดคล้องกับลวดและรูปทรงสุดท้ายของผลิตภัณฑ์ สภาพและการจัดแนวของแม่พิมพ์มีผลโดยตรงต่อคุณภาพพื้นผิว ความสม่ำเสมอของขดลวด และความซ้ำซ้อนของมิติ
สำหรับการสั่งซื้อซ้ำ โปรแกรมการผลิตที่จัดเก็บไว้มีประโยชน์ เนื่องจากผู้ปฏิบัติงานสามารถเรียกคืนชุดพารามิเตอร์ที่ผ่านการพิสูจน์แล้วมาใช้งานได้ จากนั้นจึงตรวจสอบความถูกต้องผ่านการผลิตตัวอย่าง อย่างไรก็ตาม โปรแกรมที่จัดเก็บไว้ไม่ได้ทำให้ขั้นตอนการเตรียมเครื่องจักรเป็นโมฆะ: การตรวจสอบล็อตลวด ความสึกหรอของแม่พิมพ์ การหล่อลื่น และการคืนรูปของวัสดุ ยังคงต้องมีการปรับแต่งอย่างละเอียด
เมื่อมีการเปลี่ยนผลิตภัณฑ์บ่อยครั้ง ควรประเมินกระบวนการเปลี่ยนผลิตภัณฑ์ทั้งหมด ได้แก่ การเปลี่ยนแม่พิมพ์ การปรับตำแหน่งไกด์ การโหลดโปรแกรม การตรวจสอบตัวอย่าง การตรวจสอบมิติ และการอนุมัติ เครื่องจักรที่ดีที่สุดคือเครื่องที่ทำให้ขั้นตอนเหล่านี้คาดการณ์ได้อย่างแม่นยำ ตามสัดส่วนผลิตภัณฑ์จริงที่ผลิต
6. การเปรียบเทียบผลลัพธ์และคุณภาพ
ความเร็วในการผลิตควรประเมินร่วมกับคุณภาพ ความเร็วเชิงนามธรรมที่สูงจะมีคุณค่าน้อยมาก หากสปริงจำเป็นต้องปรับบ่อยครั้ง หรือหากกระบวนการผลิตทำให้ความยาวอิสระ ขนาดเส้นผ่านศูนย์กลางของขดลวด ระยะห่างระหว่างขดลวด หรือรูปร่างปลายสปริงไม่เสถียร ผลลัพธ์ที่แท้จริงขึ้นอยู่กับวัสดุ ขนาดลวด มิติของสปริง ความซับซ้อนของการขึ้นรูป วิธีการตัด และข้อกำหนดด้านความคลาดเคลื่อน
สำหรับเครื่องจักรทั้งแบบสี่แกนและห้าแกน การประเมินคุณภาพควรใช้ตัวอย่างที่ผลิตต่อเนื่องกัน แทนที่จะใช้ชิ้นส่วนที่ดีเพียงชิ้นเดียว ให้ตรวจสอบเส้นผ่านศูนย์กลางด้านนอกหรือด้านใน ความยาวอิสระ การกระจายของระยะเกลียว จำนวนขดลวด ตำแหน่งปลายสปริง และค่าแรงที่ระบุไว้ทั้งหมด สำหรับการใช้งานที่มีข้อกำหนดสูง ควรยืนยันความสามารถของกระบวนการภายใต้เงื่อนไขการผลิตจริง
เครื่องจักรแบบห้าแกนอาจให้ความยืดหยุ่นมากกว่าสำหรับลำดับงานที่ซับซ้อน ในขณะที่เครื่องจักรแบบสี่แกนอาจมีประสิทธิภาพสูงมากสำหรับผลิตภัณฑ์ที่มีกลุ่มคงที่ ไม่ควรประเมินสถาปัตยกรรมใด ๆ เพียงจากจำนวนแกนเท่านั้น
7. ตารางการตัดสินใจ
สถานการณ์การผลิต |
การจัดวางแบบสี่แกน |
การจัดวางแบบห้าแกน |
สปริงรัดแบบทั่วไปที่มีเรขาคณิตคงที่ |
เหมาะสมมากเมื่อการเคลื่อนไหวที่ต้องการถูกครอบคลุมทั้งหมด |
เป็นไปได้ แต่การควบคุมเพิ่มเติมอาจไม่จำเป็น |
คำสั่งซื้อซ้ำบ่อยครั้ง |
เหมาะสมดีเมื่อมีโปรแกรมที่จัดเก็บไว้แล้วและแม่พิมพ์ที่ผ่านการพิสูจน์แล้ว |
เข้ากันได้ดี โดยเฉพาะเมื่อครอบคลุมผลิตภัณฑ์ในกลุ่มที่กว้างขึ้น |
ระยะห่างของเกลียวแปรผัน / รูปทรงของตัวอย่างไม่สม่ำเสมอ |
เหมาะสมเมื่ออยู่ภายในการจัดวางที่ยืนยันแล้ว |
มักเป็นที่นิยมเมื่อต้องการการควบคุมแบบแยกต่างหากเพิ่มเติม |
มีความหลากหลายของผลิตภัณฑ์สูง |
เหมาะสำหรับช่วงผลิตภัณฑ์ที่เข้ากันได้ |
มีความยืดหยุ่นมากขึ้นสำหรับความต้องการการขึ้นรูปที่แตกต่างกัน |
สปริงขนาดใหญ่หรือสปริงที่ใช้งานหนัก |
ขึ้นอยู่กับความสามารถของรุ่นและคุณสมบัติของลวด |
อาจพิจารณาโมเดลแบบ 5 แกนสำหรับงานหนักตามความเหมาะสม |
ลำดับความสำคัญในการเลือก |
การควบคุมการเคลื่อนไหวที่มีประสิทธิภาพและเพียงพอ |
การเคลื่อนไหวอิสระเพิ่มเติมในจุดที่ผลิตภัณฑ์ต้องการ |
8. ข้อมูลที่จำเป็นก่อนจัดทำใบเสนอราคา
เพื่อแนะนำเครื่องจักรที่เหมาะสม โปรดให้แบบร่างสปริงสำเร็จรูป หรือตัวอย่างจริง วัสดุลวดและเส้นผ่านศูนย์กลางของลวด ความแข็งแรงดึง (ถ้าทราบ) เส้นผ่านศูนย์กลางภายในหรือภายนอกของสปริง ความยาวอิสระ จำนวนรอบทั้งหมดและจำนวนรอบที่ทำงานจริง การห่างระหว่างรอบ (pitch) หรือการกระจาย pitch ทิศทางการพัน รูปแบบปลายสปริง ความคลาดเคลื่อนของขนาด และข้อกำหนดใด ๆ ที่เกี่ยวข้องกับแรงโหลด
นอกจากนี้ โปรดระบุปริมาณการผลิตที่คาดไว้ ขนาดของแต่ละล็อต จำนวนสเปกสปริงที่แตกต่างกัน และความถี่ที่คาดว่าจะมีการเปลี่ยนแปลงการตั้งค่าเครื่องจักร ข้อมูลเหล่านี้จะช่วยให้สามารถประเมินเครื่องจักร อุปกรณ์ช่วยงาน วิธีการตัด และการตั้งค่าระบบควบคุมโดยรวมเป็นโซลูชันการผลิตหนึ่งเดียว แทนที่จะพิจารณาแต่ละข้อกำหนดแยกจากกัน
สรุป
จำนวนแกนทางด้านขวาคือจำนวนที่สอดคล้องกับการเคลื่อนที่จริงของสปริง สำหรับสปริงแบบอัดแบบทั่วไป เครื่องจักรแบบสี่แกนสามารถให้ผลลัพธ์ที่มีประสิทธิภาพและทำซ้ำได้แม่นยำ ในขณะที่เครื่องจักรแบบห้าแกนจะเพิ่มคุณค่าเมื่อผลิตภัณฑ์ต้องการความเป็นอิสระในการเคลื่อนที่มากขึ้น ความยืดหยุ่นด้านรูปทรงเรขาคณิตกว้างขึ้น หรือเงื่อนไขการผลิตที่เข้มงวดยิ่งขึ้น ให้เริ่มต้นจากการวิเคราะห์แบบแปลน วัสดุ ค่าความคลาดเคลื่อน แรงโหลด และเป้าหมายด้านกำลังการผลิต จากนั้นจึงกำหนดฟังก์ชันของเครื่องจักรที่จำเป็น
เพื่อขอคำแนะนำเกี่ยวกับแบบจำลองและแม่พิมพ์ที่เหมาะสมตามแบบสปริงของท่าน ติดต่อจินชุน
พร้อมระบุข้อมูลจำเพาะของผลิตภัณฑ์และเป้าหมายด้านกำลังการผลิตของท่าน