 EN


Inleiding
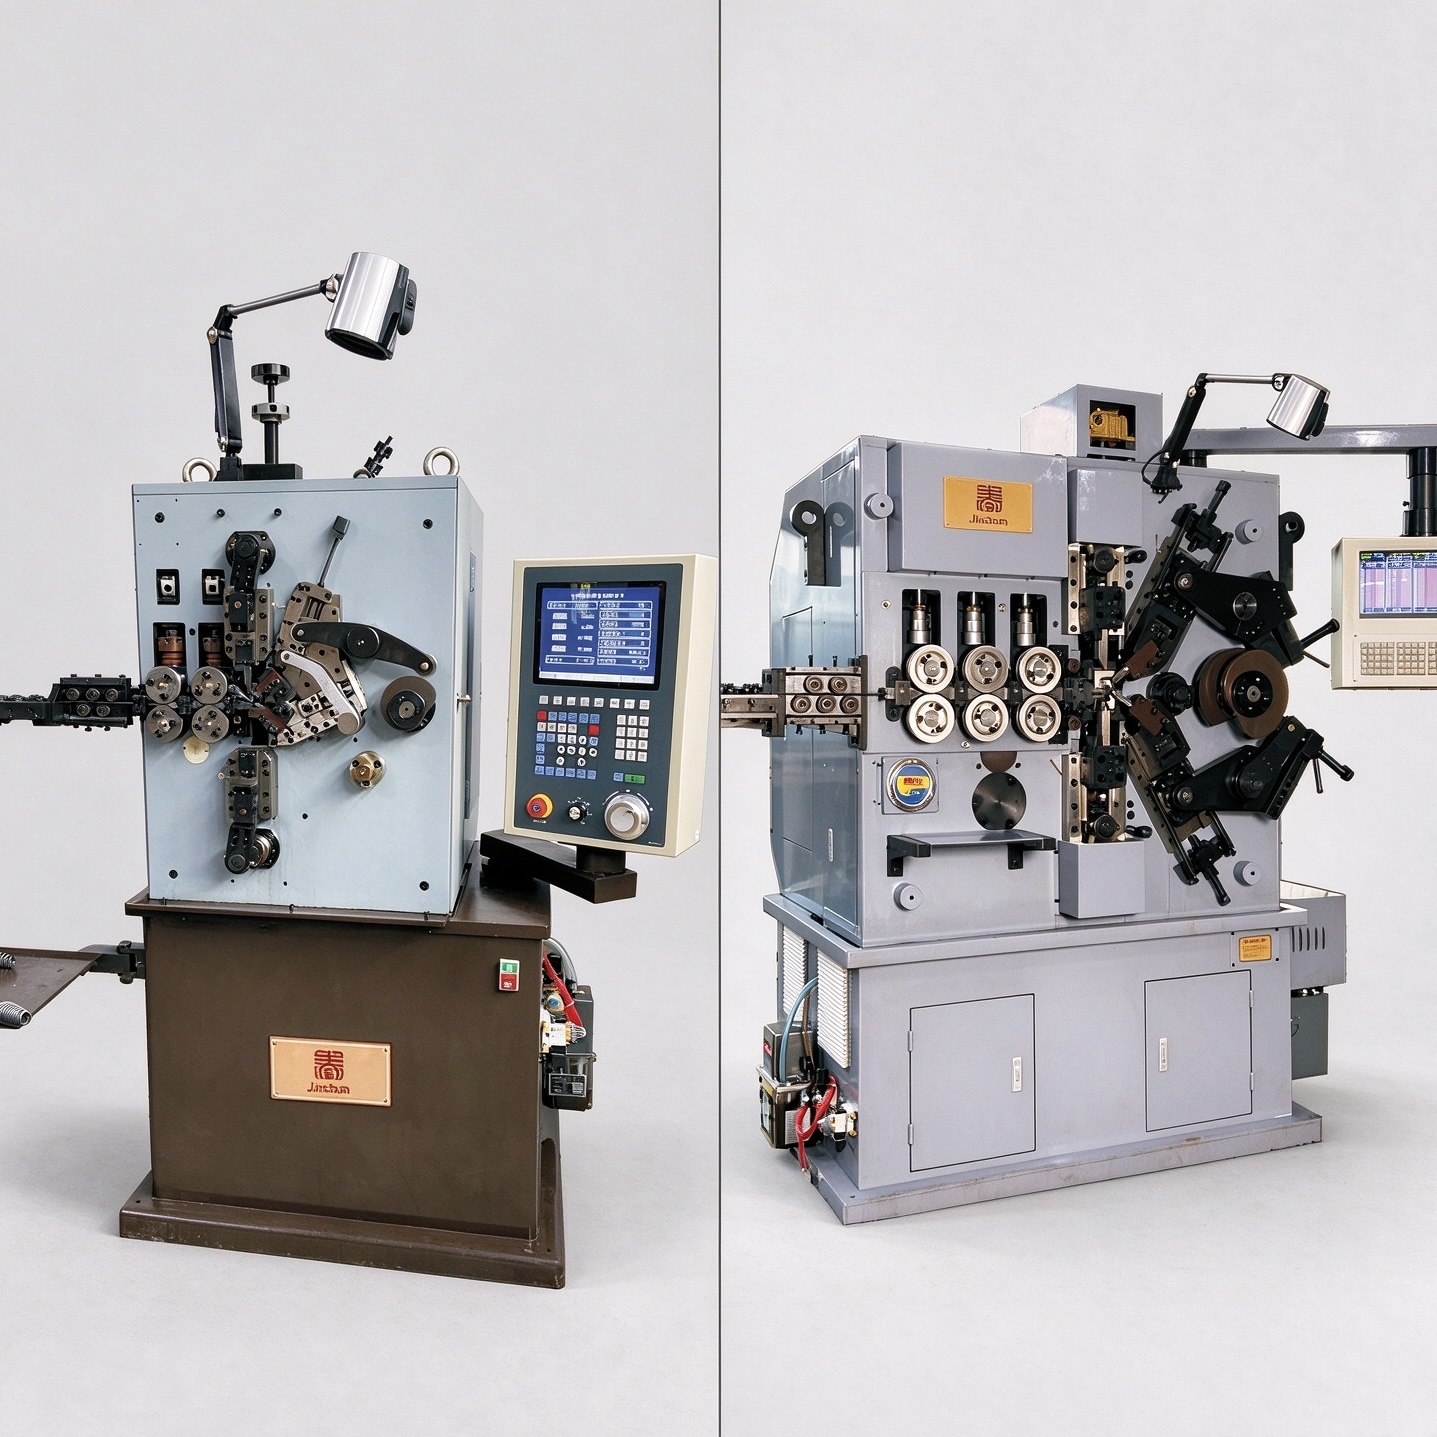
Die keuse tussen ’n vier-as- en ’n vyf-as CNC-spyrveer-masjien moet nie begin met die aanname dat meer asse outomaties ’n beter masjien beteken nie. Die regte keuse hang af van die bewegings wat deur die veer vereis word, die draad-eienskappe, die vormingvolgorde, die produsievolume en die vlak van buigsaamheid wat van die toestel verwag word. ’n Vervaardiger wat ’n stabiele reeks konvensionele saamperssveerprodukte maak, kan doeltreffende opstelling en herhaalbaarheid waardeer, terwyl ’n aanleg wat veranderlike-pit of gevormde veerprodukte hanteer, meer onafhanklike bewegingsbeheer benodig. veermaakmachine
die keuse moet dus begin by die voltooide veertekening en prosesvereistes. Die aantal beheerde asse het net betekenis wanneer daardie asse aan werklike vormingstake toegewys word.
1. Wat die Beheerde Asse Doen
Op ’n CNC-samepersveer-masjien bestuur gekoördineerde asse die bewegings wat nodig is om reguit draad in ’n beheerde helikale vorm te verander. Afhangende van die masjienkonfigurasie kan hierdie bewegings insluit: draadvoeding, spoeldeursnee-vorming, spitsbeheer, snyding en aanvullende vormbewegings. Die presiese toedeling van elke as moet altyd vir die gekiesde model bevestig word eerder as om dit net uit die aantal asse af te lei.
Draadvoeding bepaal hoeveel materiaal die vormingsgebied binnekom en beïnvloed sterk die aantal spoelwindinge en die vrye lengte. Bewegings vir deursnee-vorming vestig die spoelprofiel. Spitsbeheer bepaal die spasie tussen aktiewe spoelwindinge en mag tydens dieselfde veer verander. Snyding skei die voltooide veer skoon na die geprogrammeerde volgorde. Wanneer ’n veer addisionele of meer onafhanklik beheerde bewegings vereis, word die beskikbare asargitektuur belangriker.
2. Wanneer ’n 4-asmasjien ’n goeie pasvorm is
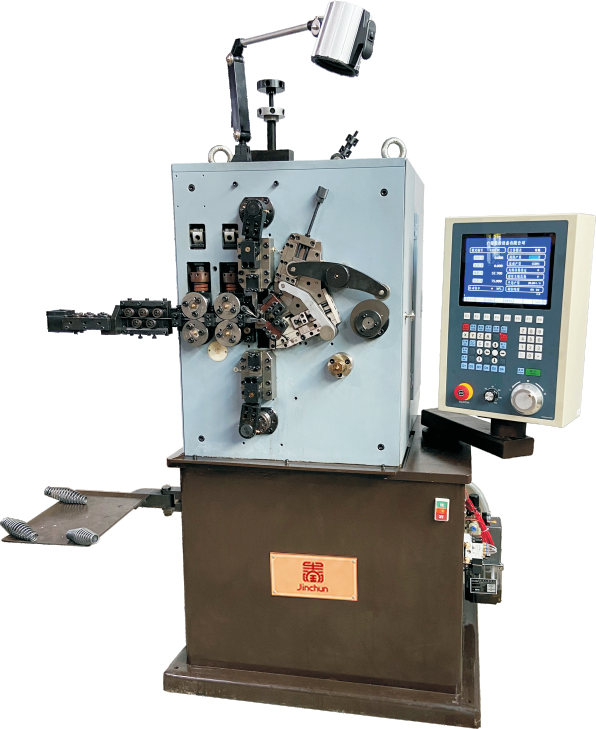
'n Vier-as-konfigurasie is dikwels 'n praktiese keuse vir vervaardigers wat konvensionele saamdrukveringe met stabiele spesifikasies vervaardig. Tipiese projekte sluit silindriese veringe en kompatible afpyl- of veranderlike-spoedontwerpe in wat binne die masjien se gekonfigureerde bewegingsreeks voltooi kan word. 4-as CNC-veringwikkelmasjien
is veral van toepassing wanneer herhaalde bestellings, doeltreffende parameteraanpassing en konsekwente partyproduksie voorkeur geniet. Gestoorde programme kan die opstelwerk vir herhalende produkte verminder, terwyl vervangbare gereedskap ondersteuning bied vir kompatible spesifikasiewysigings.
Vir ’n vervaardigingslyn met ’n beperkte aantal volwasse veerontwerpe is die voordeel van ’n vier-assige masjien nie bloot laer kompleksiteit nie. Dit is die vermoë om die benodigde bewegings te gebruik sonder om vir beheerfunksies te betaal of hulle te bestuur wat die produk nie nodig het nie. Die finale besluit moet steeds draaddeursnee, treksterkte, spoelverhouding, eindkonfigurasie, snyvereistes, toelaatbare afwykings en teikenproduksie in ag neem.
3. Wanneer ’n 5-assige masjien waarde byvoeg
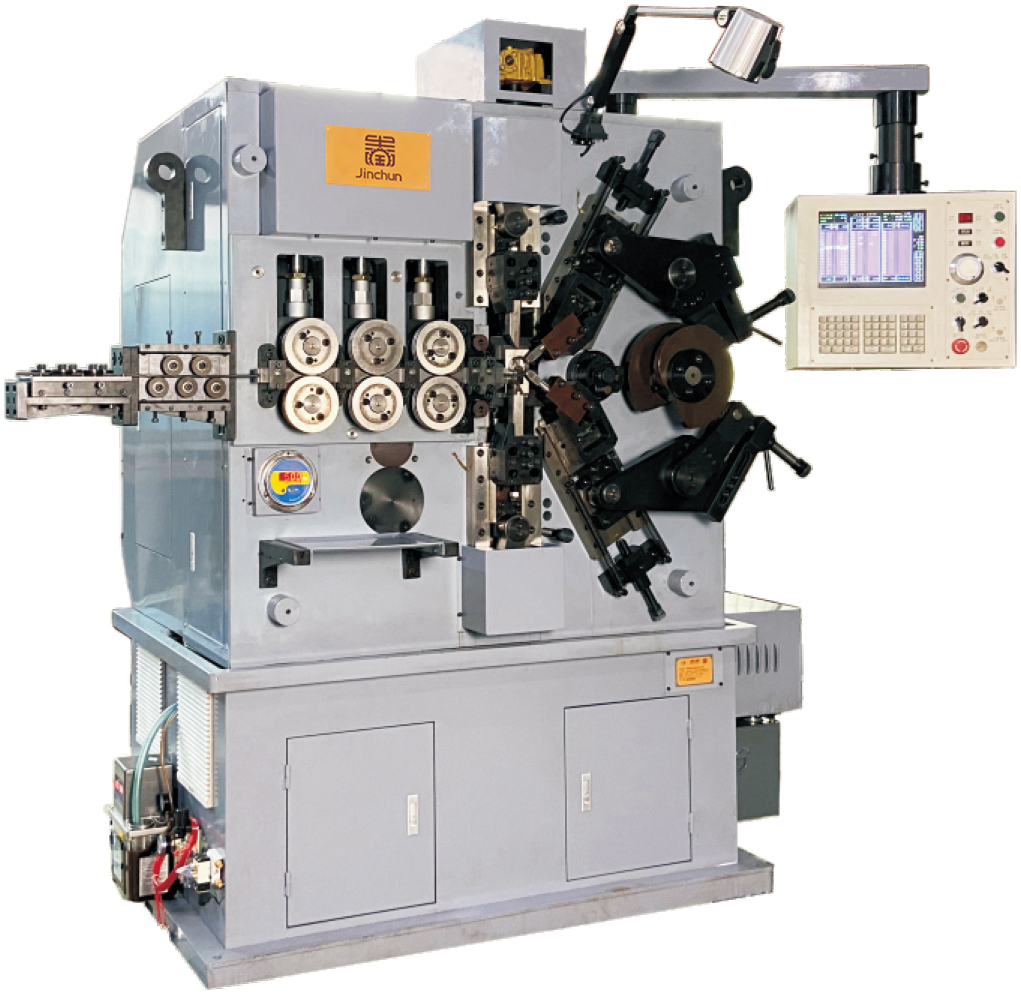
’n Vyf-assige masjien word meer waardevol wanneer die veerontwerp voordeel trek uit ’n addisionele, onafhanklik gesinchroniseerde beweging. Dit kan van toepassing wees op meer gevorderde spoelpatrone, gevormde saamdrukveringe, groter of sterker draad binne ’n geskikte masjienreeks, of vervaardigingsfamilies wat ’n breër aanpassing tussen produkte vereis. 5-assige CNC-saamdrukveermasjien
verskaf programmeerbare beheer vir versoenbare veerdiameter, spoelafstand, spoelaantal, veerlengte en vormingvolgorde. Die bykomende aanpasbaarheid kan nuttig wees wanneer konstante-spoelafstand- en veranderlike-spoelafstand-produkte dieselfde vervaardigingsomgewing deel of wanneer die aanleg verwag dat sy veerreeks sal uitbrei.
Egter moet 'n vyfde as 'n gedefinieerde vormingsvereiste oplos. Indien die veermeetkunde reeds betroubaar op 'n vier-as-konfigurasie vervaardig kan word, verbeter 'n ekstra as nie outomaties die voltooide veer nie. Masjienkeuse moet steeds proses-gedrewe bly.
4. Veermeetkunde en draad eienskappe
Veermeetkunde is een van die sterkste faktore in masjienkeuse. Belangrike afmetings sluit in draaddiameter, binne- of buite-spoeldiameter, vrye hoogte, totale spoelagtiges, aktiewe spoelagtiges, spoelafstand-verdeling, windrigting en einds poelkonfigurasie. Sillindriese, kegelvormige, tonvormige, sandloper-vormige en veranderlike-spoelafstand-vere kan verskillende bewegings- en gereedskapvereistes opleg.
Draadeienskappe is ewe belangrik. Koolstofveerstaal, roestvrystaal, legeringsveerdraad en ander vormbare materiale gedra al verskillend omdat treksterkte, oppervlaktoestand, hardheid en veerterugslag die vormingslas en dimensionele herstel beïnvloed. Twee veringe met dieselfde nominaledraaddiameter kan dus verskillende masjienkapasiteit of opstelling vereis as hul materiale aansienlik verskil.
Lasvereistes moet ook verskaf word wanneer dit deel van die produkspesifikasie uitmaak. 'n Veer wat 'n gedefinieerde las by 'n gespesifiseerde saamgedruktes hoogte moet lewer, kan nie slegs aan die hand van voorkoms en afmetings geëvalueer word nie.
5. Gereedskap, Opstelling en Programwisseling
Gereedskap omskep geprogrammeerde masjienbeweging in die werklike veervorm. Windpunte, riglyne, spitsgereedskap, snyers en ander vormelemente moet ooreenstem met die draad en die finale geometrie. Die toestand en uitlyning van gereedskap beïnvloed direk die oppervlakkwaliteit, windkonsekwentheid en dimensionele herhaalbaarheid.
Vir herhaalde bestellings is gestoorde produksieprogramme nuttig omdat die bediener ‘n bewysparameterstel kan herstel en dit dan deur monsterproduksie kan verifieer. ‘n Gestoorde program elimineer nie opstelkontroles nie: draadpartye, gereedskapversletting, smeermiddels en materiaalveerterugslag kan steeds fyninstelling vereis.
Wanneer produkverwisselings gereeld voorkom, moet die volledige verwisselingsproses geëvalueer word: gereedskapvervanging, rigterinstelling, programlading, monsterverifikasie, dimensionele inspeksie en goedkeuring. Die beste masjien is dié wat hierdie roetine voorspelbaar maak vir die werklike produkgemengdheid.
6. Uitset- en gehaltevergelyking
Produksiespoed moet saam met gehalte geëvalueer word. ‘n Hoë nominalespoed het min waarde as die veer gereeld afgestel moet word of as die proses onstabiele vrylengte, spiraaldiameter, spoedafstand of eindgeometrie produseer. Werklike uitset hang af van materiaal, draaddikte, veerdimensies, vormingskompleksiteit, snymetode en toleransievereistes.
Vir beide vier-as- en vyf-as-masjiene moet gehaltebeoordeling opeenvolgende monsters insluit eerder as 'n enkele goeie onderdeel. Kontroleer buite- of binne-diameter, vrye lengte, spitsverspreiding, spoel-telling, eindposisie en enige gespesifiseerde laswaarde. Vir hoë-eisende toepassings moet prosesvermoë onder realistiese produksieomstandighede bevestig word.
'n Vyf-as-masjien kan meer veerkragtigheid bied vir komplekse volgordes, terwyl 'n vier-as-masjien baie doeltreffend kan wees vir 'n stabiele produkfamilie. Geen van hierdie argitekture moet slegs op grond van die aantal asse beoordeel word nie.
7. Besluit-tabel
Produksiesituasie |
4-as-konfigurasie |
5-as-konfigurasie |
Konvensionele saamdrukveringe met stabiele geometrie |
Sterk pasvorm wanneer vereiste bewegings gedek word |
Moenlik, maar ekstra beheer mag nie nodig wees nie |
Gereelde herhaalbestellings |
Goed pasvorm met gestoorde programme en bewese gereedskap |
Goed pasvorm, veral as die produkfamilie wyer is |
Veranderlike pylkant / gevormde profiele |
Geskik wanneer binne bevestigde konfigurasie |
Word dikwels verkies wanneer addisionele onafhanklike beheer nuttig is |
Hoë produkverskeidenheid |
Geskik vir kompatible produkreeks |
Meer veerkragtigheid vir verskillende vormingsvereistes |
Groot of hoogs vereisende vering |
Hang af van modelkapasiteit en draad eienskappe |
Swaarlast-5-as modelle kan waar van toepassing ondersoek word |
Keuseprioriteit |
Doeltreffend, voldoende bewegingsbeheer |
Addisionele onafhanklike beweging waar die produk dit vereis |
8. Inligting benodig voor aanbieding
Om die korrekte masjien aan te beveel, verskaf asseblief die voltooide veer-tekening of 'n fisieke monster, draadmateriaal en -deursnee, treksterkte indien bekend, veer binne- of buitedeursnee, vrye lengte, totale en aktiewe windinghoeveelhede, spitsafstand of spitsverdeling, windrigting, eindewindingkonfigurasie, dimensionele toleransies, en enige lasvereiste.
Dui ook die verwagte produksievolume, partygrootte, aantal verskillende veerspesifikasies en hoe dikwels wisselings verwag word. Hierdie inligting stel ons in staat om die masjien, gereedskap, snymetode en beheerkonfigurasie as een produksie-oplossing te evalueer eerder as as geïsoleerde spesifikasies.
Gevolgtrekking
Die regteras-telling is die een wat ooreenstem met die werklike veerbewegings. ’n Vier-as-masjien kan ’n doeltreffende en herhaalbare oplossing vir baie konvensionele saamdrukveringe wees, terwyl ’n vyf-as-masjien waarde kan byvoeg wanneer die produk groter bewegingsonafhanklikheid, breër meetkundige aanpasbaarheid of meer streng vervaardigingsomstandighede vereis. Begin met die tekening, materiaal, toleransies, las en uitsetdoelwit; en ken dan die benodigde masjienfunksies toe.
Vir ’n model- en gereedskap-aanbeveling gebaseer op u veertekening, neem kontak op met Jinchun
met u produkspesifikasies en teikenkapasiteit.
Tabel van inhoud
- Inleiding
- 1. Wat die Beheerde Asse Doen
- 2. Wanneer ’n 4-asmasjien ’n goeie pasvorm is
- 3. Wanneer ’n 5-assige masjien waarde byvoeg
- 4. Veermeetkunde en draad eienskappe
- 5. Gereedskap, Opstelling en Programwisseling
- 6. Uitset- en gehaltevergelyking
- 7. Besluit-tabel
- 8. Inligting benodig voor aanbieding
- Gevolgtrekking