 EN


Wprowadzenie
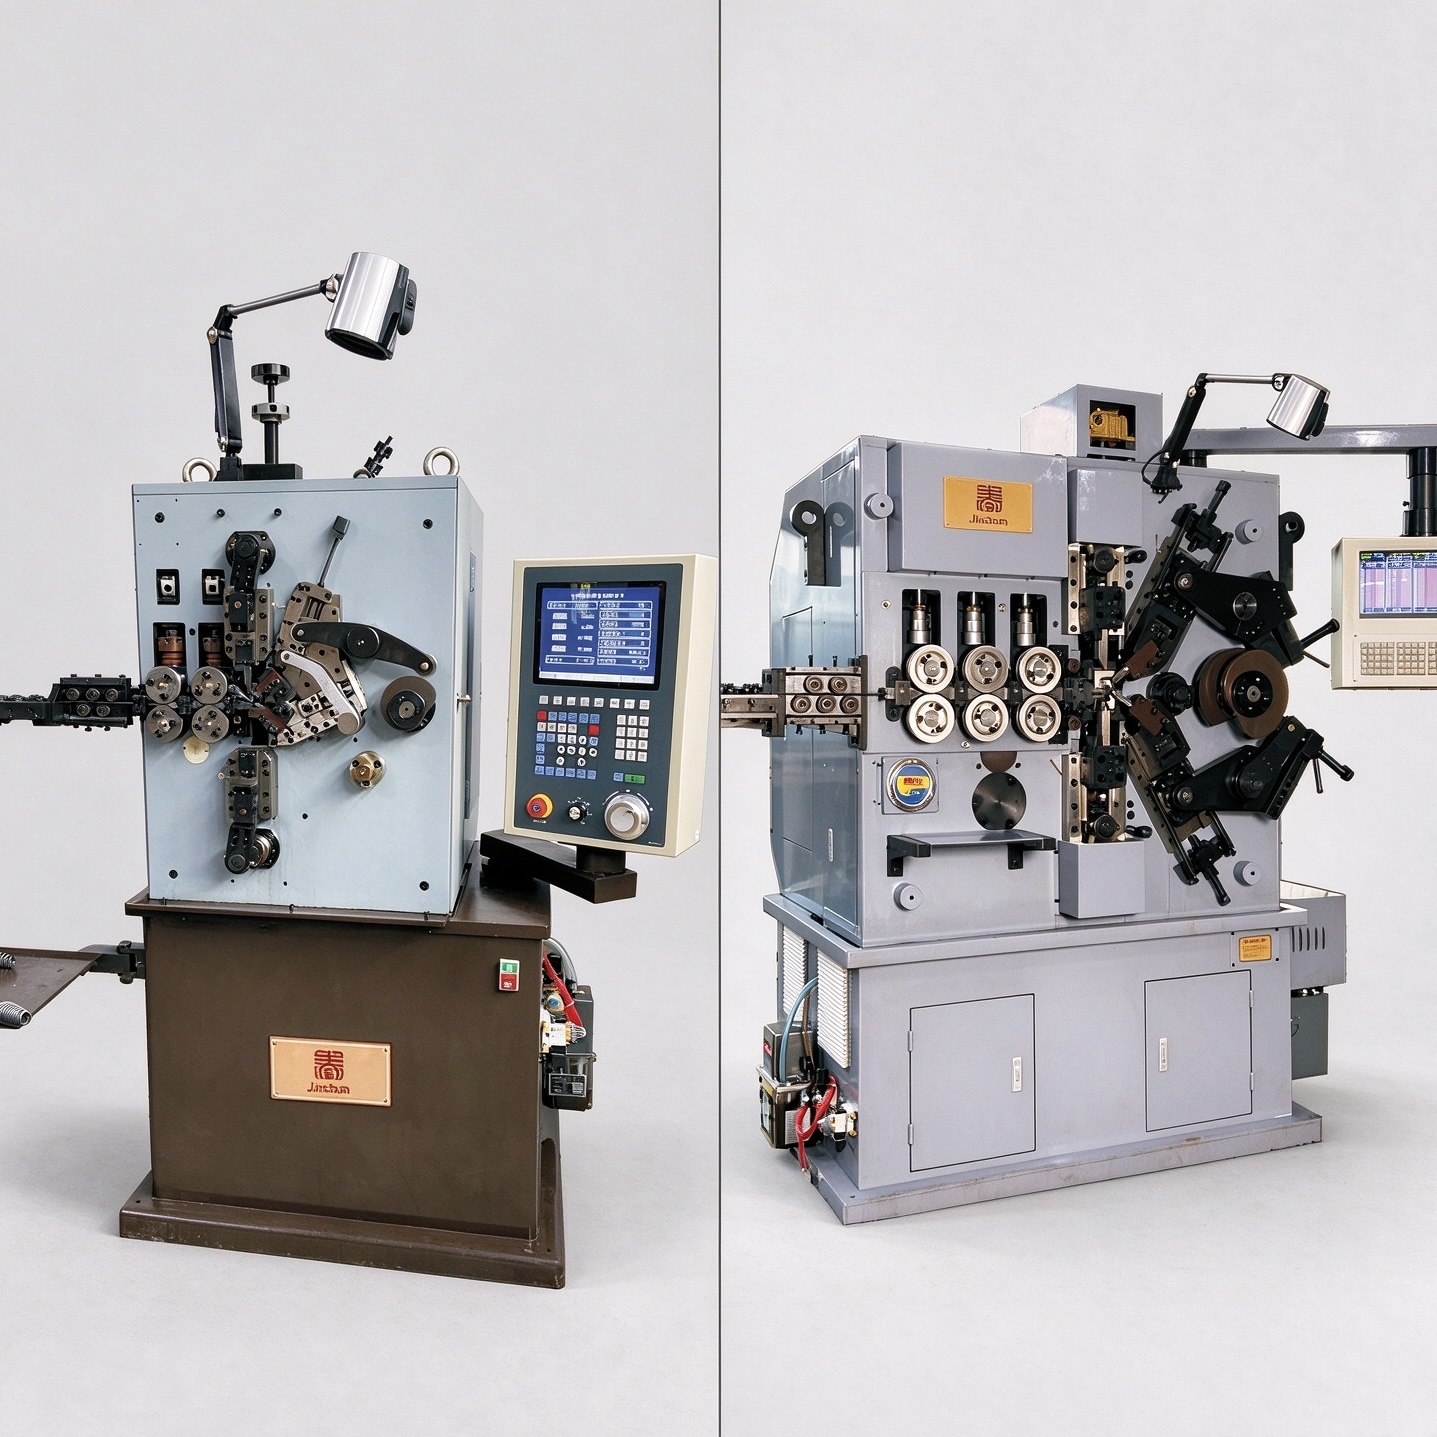
Wybór między czteroosiowym a pięcioosiowym maszyną CNC do produkcji sprężyn ściskanych nie powinien zaczynać się od założenia, że większa liczba osi oznacza automatycznie lepszą maszynę. Poprawny wybór zależy od ruchów wymaganych przez sprężynę, właściwości drutu, kolejności kształtowania, objętości produkcji oraz poziomu elastyczności oczekiwanego od urządzenia. Producent produkujący stabilną rodzinę konwencjonalnych sprężyn ściskanych może przywiązywać wagę do wydajnej konfiguracji i powtarzalności, podczas gdy zakład zajmujący się sprężynami o zmiennej skokowości lub niestandardowym kształcie może potrzebować bardziej niezależnej kontroli ruchu. maszyna do produkcji sprężyn
wybór powinien więc rozpocząć się od rysunku gotowej sprężyny oraz wymagań procesowych. Liczba sterowanych osi ma sens jedynie wtedy, gdy te osie są dopasowane do rzeczywistych zadań kształtowania.
1. Do czego służą sterowane osie
Na maszynie CNC do produkcji sprężyn śrubowych zsynchronizowane osie kontrolują ruchy niezbędne do przekształcenia prostej druty w kontrolowany kształt helikalny. W zależności od konfiguracji maszyny te ruchy mogą obejmować podawanie druty, kształtowanie średnicy zwoju, kontrolę skoku, cięcie oraz dodatkowe czynności kształtujące. Dokładne przyporządkowanie każdej osi należy zawsze potwierdzić dla wybranego modelu, a nie wnioskować wyłącznie na podstawie liczby osi.
Podawanie druty określa ilość materiału wprowadzanego do strefy kształtowania i ma duży wpływ na liczbę zwojów oraz długość swobodną. Ruchy kształtujące średnicę określają profil zwoju. Kontrola skoku określa odstęp między aktywnymi zwojami i może wymagać zmiany w trakcie produkcji jednej sprężyny. Cięcie oddziela gotową sprężynę po zakończeniu zaprogramowanej sekwencji. Gdy sprężyna wymaga dodatkowych lub bardziej niezależnie kontrolowanych ruchów, architektura dostępnych osi nabiera większego znaczenia.
2. Kiedy maszyna 4-osiowa jest odpowiednim rozwiązaniem
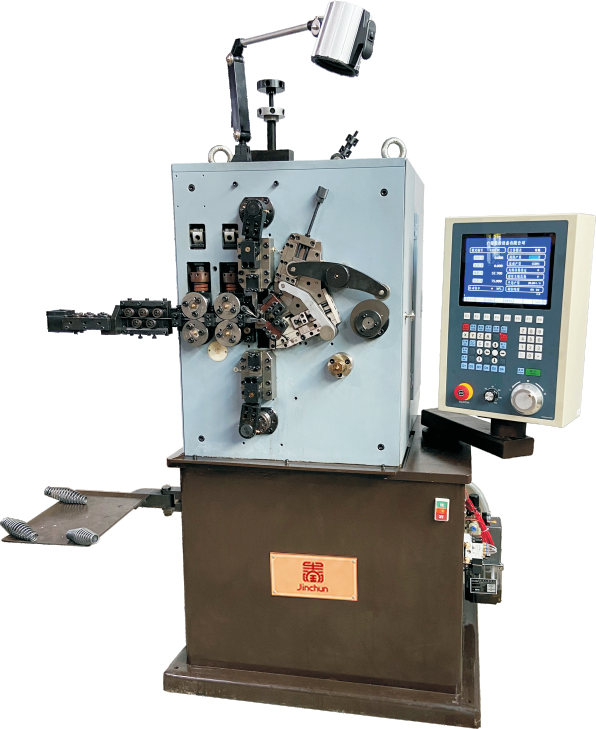
Konfiguracja czteroosiowa jest często praktycznym wyborem dla producentów tradycyjnych sprężyn śrubowych o stabilnych parametrach. Typowymi projektami są sprężyny cylindryczne oraz kompatybilne wersje stożkowe lub o zmiennej skoku, które można wykonać w ramach zaprogramowanej sekwencji ruchów maszyny. czteroosiowa maszyna CNC do nawijania sprężyn
jest szczególnie odpowiednia w przypadku powtarzających się zamówień, efektywnej korekty parametrów oraz spójnej produkcji partii. Zapisane programy pozwalają skrócić czas przygotowania maszyny do powtarzających się produktów, a wymienne narzędzia umożliwiają wprowadzanie kompatybilnych zmian specyfikacji.
Dla linii produkcyjnej z ograniczoną liczbą dojrzałych projektów sprężyn śrubowych zaletą maszyny czteroosiowej nie jest jedynie niższa złożoność. Kluczowe jest możliwość wykorzystania wymaganych ruchów bez konieczności płacenia za funkcje sterowania ani ich obsługi, których produkt nie potrzebuje. Ostateczną decyzję należy jednak podjąć z uwzględnieniem średnicy drutu, wytrzymałości na rozciąganie, stosunku średnicy sprężyny do średnicy drutu, konfiguracji końcówek, wymagań dotyczących cięcia, dopuszczalnych odchyłek oraz docelowej wydajności.
3. Kiedy maszyna pięcioosiowa przynosi dodatkową wartość
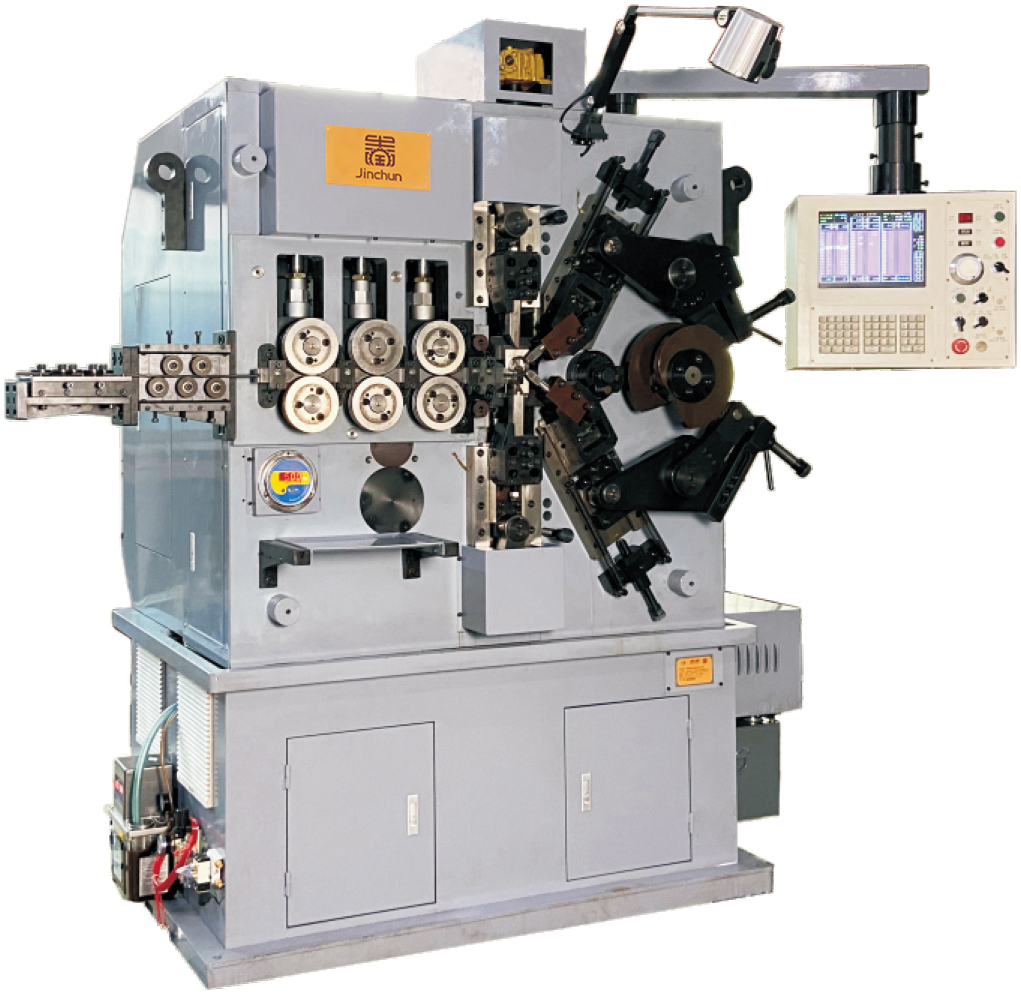
Maszyna pięcioosiowa staje się bardziej wartościowa, gdy projekt sprężyny korzysta z dodatkowego, niezależnie koordynowanego ruchu. Może to dotyczyć bardziej wymagających wzorów skoku, sprężyn ściskanych o niestandardowym kształcie, grubszych lub wytrzymałych drutów w obrębie odpowiedniego zakresu maszyny lub rodzin produktów wymagających szerszej regulacji między poszczególnymi wyrobami. pięcioosiowa maszyna CNC do produkcji sprężyn ściskanych
zapewnia programowalną kontrolę zgodnych średnic cewki, skoku, liczby zwojów, długości sprężyny oraz sekwencji formowania. Dodatkowa elastyczność może okazać się przydatna, gdy produkty o stałym i zmiennym skoku współdzielą to samo środowisko produkcyjne lub gdy zakład planuje poszerzenie zakresu produkowanych sprężyn.
Jednak piąta oś powinna rozwiązywać określone wymagania formowania. Jeśli geometria sprężyny może już być produkowana niezawodnie przy konfiguracji czteroosiowej, dodatkowa oś nie poprawia automatycznie jakości gotowej sprężyny. Wybór maszyny powinien nadal opierać się na procesie produkcyjnym.
4. Geometria sprężyny i właściwości drutu
Geometria sprężyny jest jednym z najważniejszych czynników wpływających na wybór maszyny. Istotne wymiary obejmują średnicę drutu, średnicę wewnętrzna lub zewnętrzną cewki, wysokość swobodną, całkowitą liczbę zwojów, liczbę zwojów czynnych, rozkład skoku, kierunek zwijania oraz konfigurację końców zwojów. Sprężyny cylindryczne, stożkowe, beczkowate, klepsydrowe oraz o zmiennym skoku mogą stawiać różne wymagania dotyczące ruchu i narzędzi.
Właściwości drutu są równie istotne. Węglowy stal sprężynowa, stal nierdzewna, drut sprężynowy ze stali stopowej oraz inne materiały nadające się do kształtowania zachowują się różnie, ponieważ wytrzymałość na rozciąganie, stan powierzchni, twardość i sprężystość wpływają na obciążenie kształtujące oraz odzysk wymiarów. Dlatego też dwie sprężyny o tej samej nominalnej średnicy drutu mogą wymagać różnych możliwości maszyny lub innych ustawień, jeśli ich materiały różnią się znacznie.
Wymagania dotyczące obciążenia powinny również zostać podane, jeśli stanowią część specyfikacji produktu. Sprężynę, która musi zapewnić określone obciążenie przy zadanej wysokości skompresowania, nie można ocenić wyłącznie na podstawie wyglądu i wymiarów.
5. Ostrza, przygotowanie maszyny i zmiana programu
Ostrza przekształcają zaprogramowane ruchy maszyny w rzeczywisty kształt sprężyny. Punkty nawijania, prowadnice, narzędzia do uzyskania skoku, tniki oraz inne elementy kształtujące muszą być dopasowane do drutu i końcowej geometrii. Stan i dokładne ustawienie ostrzy mają bezpośredni wpływ na jakość powierzchni, spójność zwojów oraz powtarzalność wymiarów.
Dla powtarzających się zamówień przechowywane programy produkcyjne są przydatne, ponieważ operator może odzyskać sprawdzony zestaw parametrów, a następnie zweryfikować go za pomocą próbnej produkcji. Przechowywany program nie eliminuje kontroli uruchomieniowych: partia drutu, zużycie narzędzi, smarowanie oraz sprężystość materiału mogą nadal wymagać drobnych dostosowań.
Gdy zmiany produktów występują często, należy ocenić cały proces zmiany konfiguracji: wymianę narzędzi, regulację prowadnic, ładowanie programu, weryfikację próbek, kontrolę wymiarową oraz zatwierdzenie. Najlepszym urządzeniem jest to, które czyni ten cykl przewidywalnym dla rzeczywistego asortymentu wyrobów.
6. Porównanie wydajności i jakości
Prędkość produkcji powinna być oceniana łącznie z jakością. Wysoka nominalna prędkość ma niewielką wartość, jeśli sprężyna wymaga częstych dostosowań lub jeśli proces generuje niestabilną długość swobodną, średnicę zwoju, skok lub geometrię końcówek. Rzeczywista wydajność zależy od materiału, średnicy drutu, wymiarów sprężyny, złożoności kształtowania, metody cięcia oraz wymagań dotyczących tolerancji.
Dla maszyn czteroosiowych i pięcioosiowych ocena jakości powinna obejmować próbki kolejne, a nie pojedynczą dobrą część. Sprawdź średnicę zewnętrzną lub wewnętrzną, długość swobodną, rozkład skoku, liczbę zwojów, położenie końców oraz dowolną określoną wartość obciążenia. Dla wymagających zastosowań zdolność procesu powinna zostać potwierdzona w realnych warunkach produkcyjnych.
Maszyna pięcioosiowa może zapewnić większą elastyczność przy złożonych sekwencjach, podczas gdy maszyna czteroosiowa może być bardzo wydajna przy stabilnej rodzinie produktów. Żadna z tych architektur nie powinna być oceniana wyłącznie na podstawie liczby osi.
7. Tabela decyzyjna
Sytuacja produkcyjna |
konfiguracja 4-osiowa |
konfiguracja 5-osiowa |
Standardowe sprężyny ściskane o stabilnej geometrii |
Dobrze dopasowana, gdy wymagane ruchy są objęte |
Możliwe, ale dodatkowa kontrola może być niepotrzebna |
Częste powtarzające się zamówienia |
Dobrze dopasowana dzięki zapisanym programom i sprawdzonym narzędziom |
Dobrze dopasowany, szczególnie jeśli rodzina produktów jest szersza |
Zmienna skokowość / profile kształtowane |
Odpowiedni, gdy znajduje się w potwierdzonej konfiguracji |
Często preferowany, gdy przydatne jest dodatkowe niezależne sterowanie |
Duża różnorodność produktów |
Odpowiedni dla zgodnego zakresu produktów |
Większa elastyczność w przypadku zróżnicowanych wymagań związanych z kształtowaniem |
Duże lub wymagające sprężyny |
Zależy od pojemności modelu oraz właściwości drutu |
Modele ciężkie 5-osiowe mogą zostać ocenione tam, gdzie to stosowne |
Priorytet wyboru |
Efektywna i wystarczająca kontrola ruchu |
Dodatkowy niezależny ruch tam, gdzie produkt tego wymaga |
8. Informacje wymagane przed przygotowaniem oferty
Aby zalecić odpowiednią maszynę, należy dostarczyć rysunek gotowego sprężyny lub fizyczny wzór, materiał i średnicę drutu, wytrzymałość na rozciąganie (jeśli znana), średnicę wewnętrzną lub zewnętrzną sprężyny, długość swobodną, liczbę całkowitą i czynnych zwojów, skok lub rozkład skoku, kierunek zwijania, konfigurację końców zwojów, dopuszczalne odchylenia wymiarowe oraz wszelkie wymagania dotyczące obciążenia.
Należy również podać przewidywaną objętość produkcji, wielkość partii, liczbę różnych specyfikacji sprężyn oraz częstotliwość zmian konfiguracji. Te informacje pozwalają ocenić maszynę, osprzęt, metodę cięcia oraz konfigurację sterowania jako jedno rozwiązanie produkcyjne, a nie jako oddzielne parametry.
Wniosek
Liczba osi po prawej stronie odpowiada rzeczywistym ruchom sprężyny. Maszyna czteroosiowa może być efektywnym i powtarzalnym rozwiązaniem dla wielu konwencjonalnych sprężyn ściskanych, podczas gdy maszyna pięcioosiowa przynosi dodatkową wartość w przypadku produktów wymagających większej niezależności ruchów, szerszej elastyczności geometrycznej lub bardziej wymagających warunków produkcji. Zaczynaj od rysunku, materiału, tolerancji, obciążenia oraz celowego wskaźnika wydajności; następnie przypisz wymagane funkcje maszyny.
Aby uzyskać zalecenia dotyczące modelu i narzędzi na podstawie rysunku Twojej sprężyny, skontaktuj się z Jinchun
podaj specyfikację swojego produktu oraz docelową zdolność produkcyjną.
Spis treści
- Wprowadzenie
- 1. Do czego służą sterowane osie
- 2. Kiedy maszyna 4-osiowa jest odpowiednim rozwiązaniem
- 3. Kiedy maszyna pięcioosiowa przynosi dodatkową wartość
- 4. Geometria sprężyny i właściwości drutu
- 5. Ostrza, przygotowanie maszyny i zmiana programu
- 6. Porównanie wydajności i jakości
- 7. Tabela decyzyjna
- 8. Informacje wymagane przed przygotowaniem oferty
- Wniosek