 EN


Introduktion
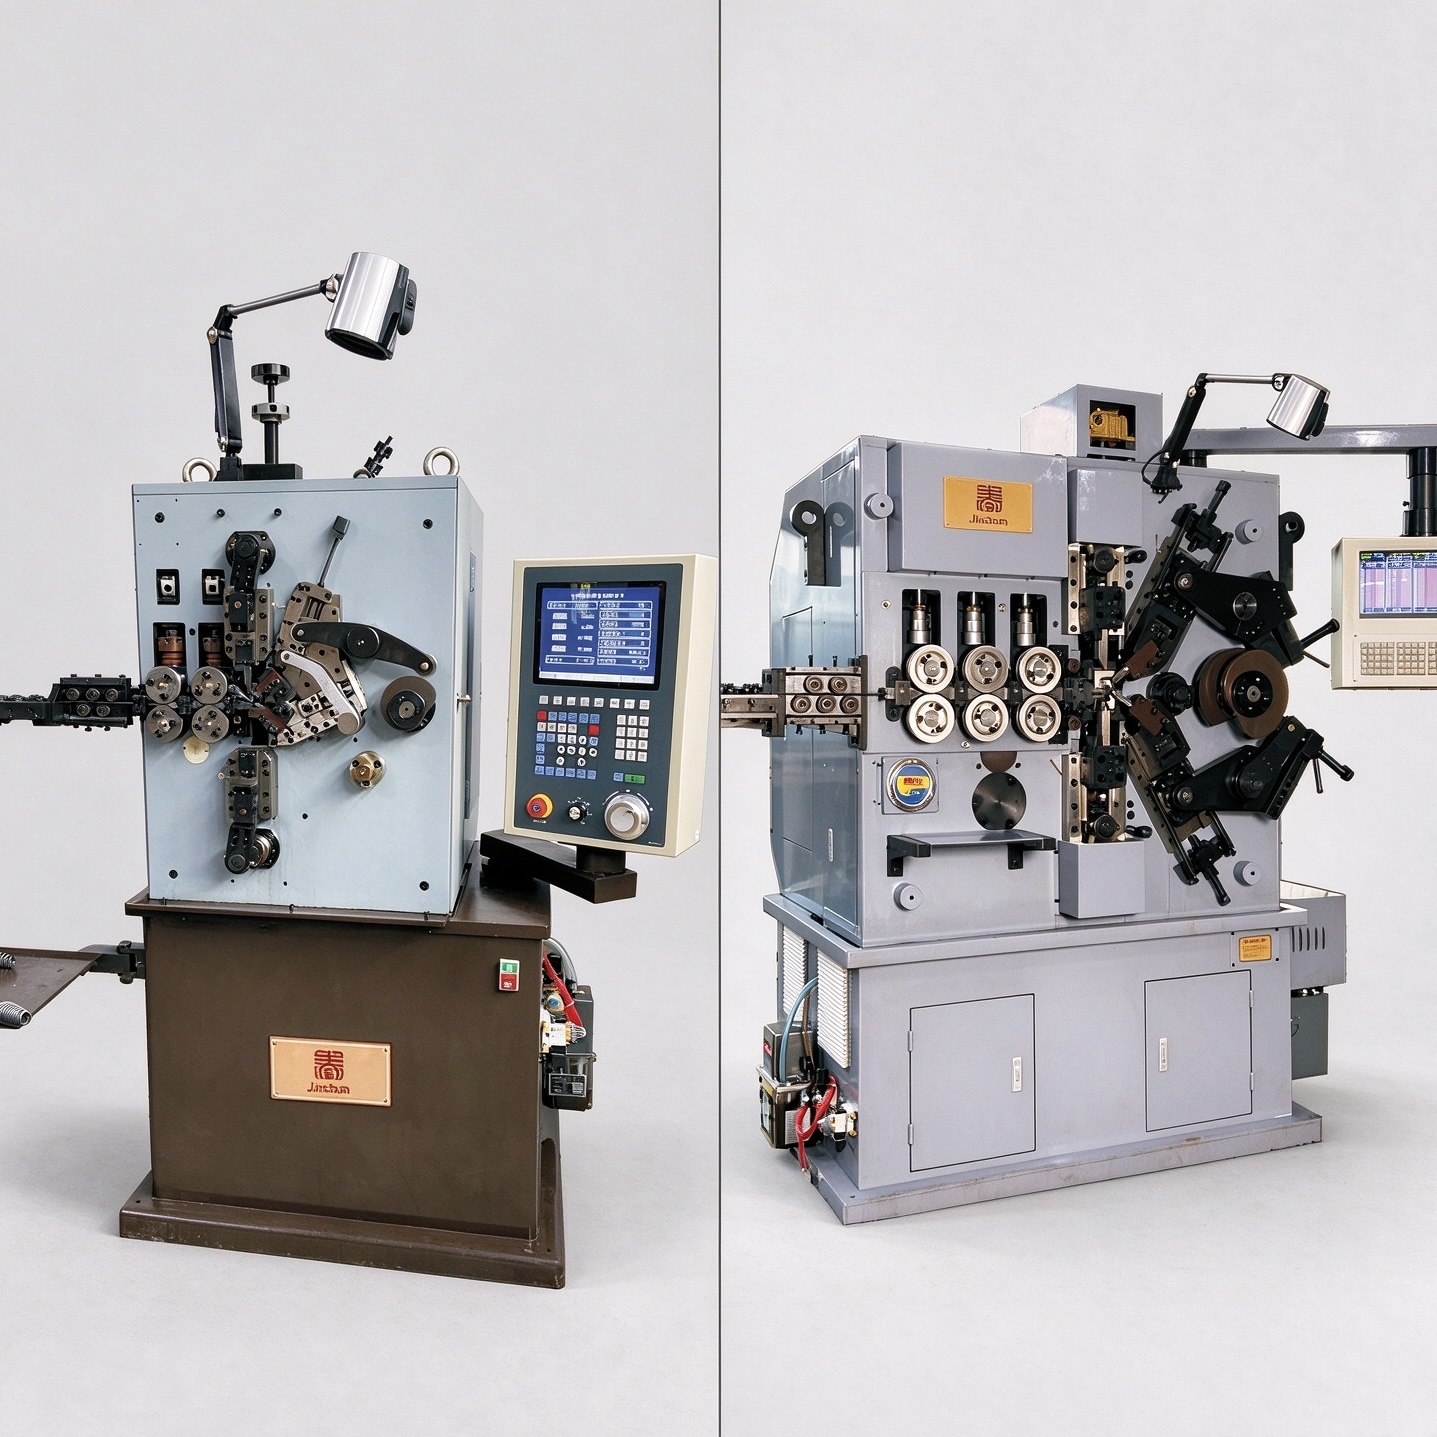
Att välja mellan en fyra-axlig och en fem-axlig CNC-kompressionsfjädermaskin bör inte börja med antagandet att fler axlar automatiskt betyder en bättre maskin. Rätt val beror på rörelserna som fjädern kräver, trådegenskaperna, formningssekvensen, produktionsvolymen och den flexibilitetsnivå som förväntas av utrustningen. En tillverkare som producerar en stabil familj av konventionella kompressionsfjädrar kan prioritera effektiv inställning och upprepelighet, medan en anläggning som hanterar fjädrar med varierande steg eller speciella former kan behöva mer oberoende rörelsekontroll. fjädertillverkning
urvalet bör därför börja från den färdiga fjäderns ritning och processkraven. Antalet styrda axlar är endast meningsfullt om dessa axlar motsvarar verkliga formningsuppgifter.
1. Vad de styrda axlarna gör
På en CNC-kompressionsfjädermaskin hanterar samordnade axlar rörelserna som krävs för att omvandla rak tråd till en kontrollerad spiralform. Beroende på maskinens konfiguration kan dessa rörelser inkludera trådförsörjning, spändiameterformning, stegkontroll, skärning och hjälpprocesser för formning. Den exakta tilldelningen av varje axel bör alltid verifieras för den valda modellen i stället för att antas utifrån antalet axlar ensamt.
Trådmatning avgör hur mycket material som kommer in i formningszonen och påverkar kraftigt antalet lindningsvarv och den fria längden. Diameterformningsrörelser fastställer lindningsprofilen. Stegkontroll avgör avståndet mellan aktiva lindningar och kan behöva ändras under samma fjäder. Skärning separerar den färdiga fjädern renligen efter den programmerade sekvensen. När en fjäder kräver ytterligare eller mer oberoende styrda rörelser blir den tillgängliga axelarkitekturen viktigare.
2. När en 4-axlig maskin är lämplig
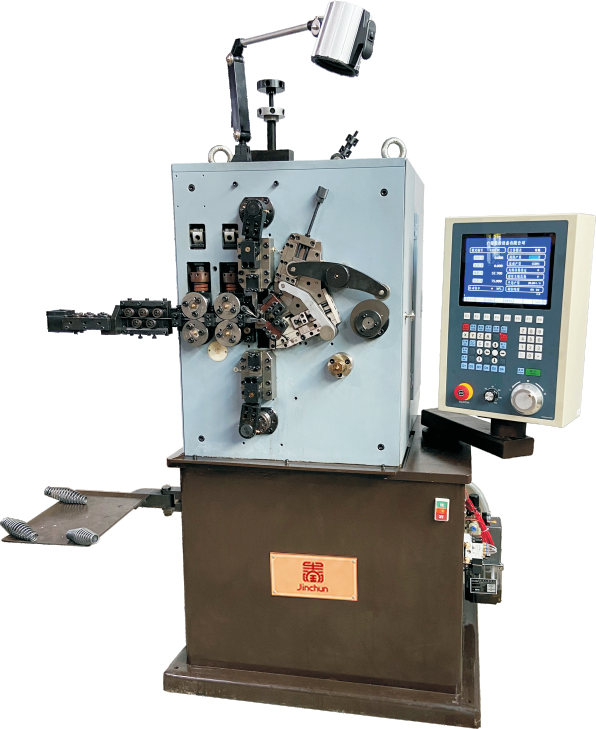
En 4-axlig konfiguration är ofta ett praktiskt val för tillverkare som producerar konventionella tryckfjädrar med stabila specifikationer. Typiska projekt inkluderar cylindriska fjädrar samt kompatibla koniska eller variabla steglindningar som kan slutföras inom maskinens konfigurerade rörelsesekvens. 4-axlig CNC-fjäderlindningsmaskin
är särskilt relevant när upprepade beställningar, effektiv justering av parametrar och konsekvent batchproduktion är prioriterat. Sparade program kan minska förberedelsearbetet för återkommande produkter, medan utbytbar verktygslösning stödjer kompatibla specifikationsändringar.
För en produktionslinje med ett begränsat antal mogna fjäderdesigner är fördelen med en fyra-axlig maskin inte bara lägre komplexitet. Det är möjligheten att använda de nödvändiga rörelserna utan att betala för eller hantera styrfunktioner som produkten inte behöver. Det slutliga beslutet bör fortfarande ta hänsyn till tråddiameter, draghållfasthet, lindningsförhållande, ändkonfiguration, skärkrav, toleranser och målproduktionsvolym.
3. När en 5-axlig maskin lägger till värde
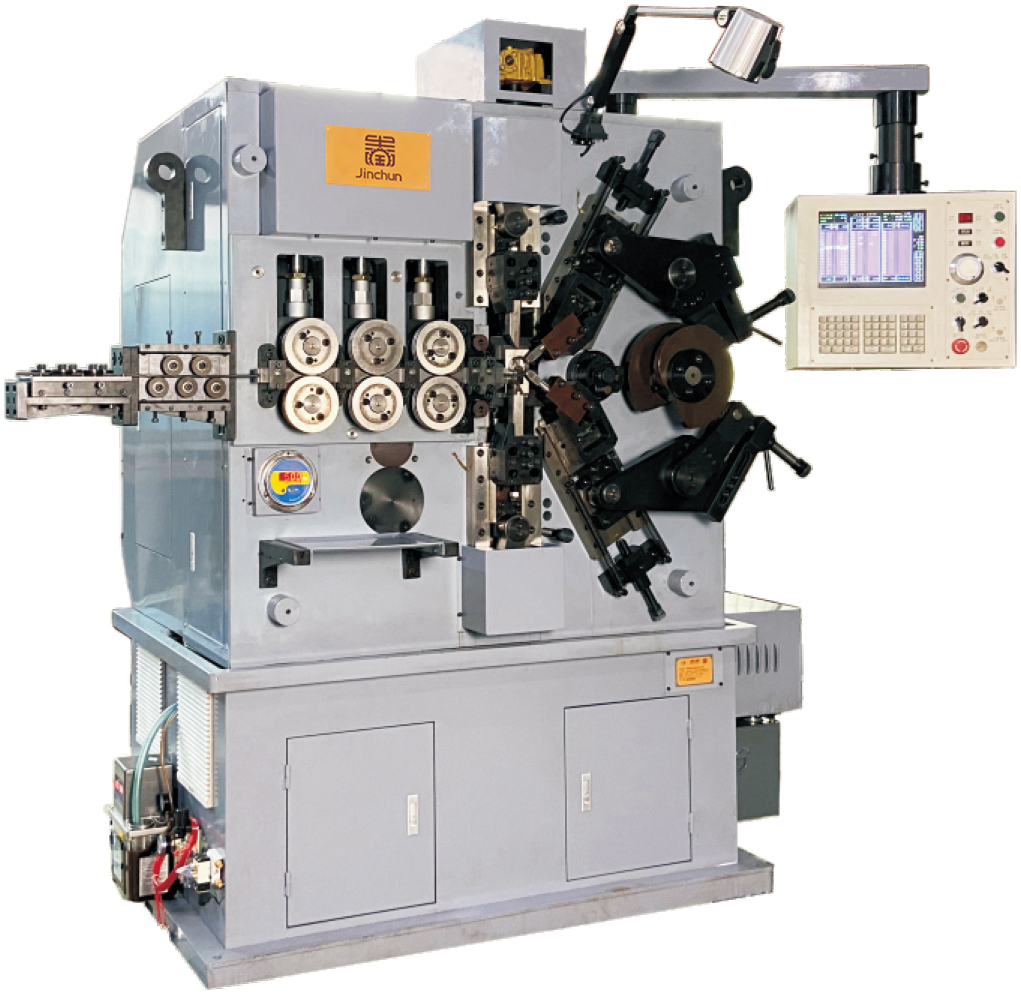
En femaxlig maskin blir mer värdifulld när fjäderdesignen drar nytta av en ytterligare oberoende samordnad rörelse. Detta kan gälla krävande stegmönster, formade tryckfjädrar, tjockare eller starkare tråd inom en lämplig maskinomfattning eller produktfamiljer som kräver bredare justering mellan olika produkter. 5-axlig CNC-tryckfjädermaskin
ger programmerbar kontroll för kompatibla lindningsdiameter, steg, antal lindningar, fjäderlängd och formningssekvenser. Den ökade flexibiliteten kan vara användbar när produkter med konstant steg och variabelt steg delar samma produktionsmiljö eller när anläggningen förväntar sig att utöka sitt fjäderutbud.
En femte axel bör dock lösa ett definierat formningskrav. Om fjädergeometrin redan kan tillverkas pålitligt på en fyraaxlig konfiguration ger en extra axel inte automatiskt bättre slutprodukt. Maskinval bör fortsätta att styras av processkraven.
4. Fjädergeometri och trådegenskaper
Fjädergeometri är en av de starkaste faktorerna vid maskinval. Viktiga mått inkluderar tråddiameter, inre eller yttre lindningsdiameter, fri höjd, totalt antal lindningar, aktiva lindningar, stegfördelning, lindningsriktning och konfiguration av ändlindningar. Cylindriska, koniska, tunnformade, sandklockformade och variabla stegfjädrar kan ställa olika krav på rörelse och verktyg.
Trådegenskaper är lika viktiga. Kolstål för fjädrar, rostfritt stål, legerat fjädertråd och andra formbara material beter sig olika eftersom draghållfasthet, ytyta, hårdhet och återböjning påverkar formningsbelastningen och den dimensionella återställningen. Två fjädrar med samma nominella tråddiameter kan därför kräva olika maskinkapacitet eller inställning om deras material skiljer sig åt i betydande utsträckning.
Lastkrav bör också anges när de ingår i produktspecifikationen. En fjäder som måste leverera en definierad last vid en specificerad komprimerad höjd kan inte bedömas endast utifrån utseende och mått.
5. Verktyg, installation och programbyte
Verktyg omvandlar programmerad maskinrörelse till den faktiska fjäderformen. Viktpunkter, guider, stegverktyg, skärverktyg och andra formningsdelar måste anpassas till tråden och den färdiga geometrin. Verktygens skick och justering påverkar direkt ytkvaliteten, spolens konsekvens och måttnoggrannheten.
För upprepade beställningar är lagrade produktionsprogram användbara eftersom operatören kan återställa en beprövad parameteruppsättning och sedan verifiera den genom provproduktion. Ett lagrat program eliminerar inte installationskontroller: trådparti, verktygsnötning, smörjning och materialens fjäderverkan kan fortfarande kräva finjustering.
När produktbyten sker ofta bör hela bytprocessen utvärderas: verktygsutbyte, justering av guider, programinläsning, provverifiering, dimensionell inspektion och godkännande. Den bästa maskinen är den som gör denna rutin förutsägbar för den faktiska produktblandningen.
6. Utdata och kvalitetsjämförelse
Produktionshastighet bör utvärderas tillsammans med kvalitet. En hög nominell hastighet har litet värde om fjädern kräver frekventa justeringar eller om processen ger instabil fri längd, lindningsdiameter, steg eller ändgeometri. Den faktiska utdatan beror på material, trådstorlek, fjäderdimensioner, formningskomplexitet, skärmetod och toleranskrav.
För både fyra- och femaxliga maskiner bör kvalitetsbedömning inkludera på varandra följande provbitar snarare än en enda bra del. Kontrollera yttre eller inre diameter, fri längd, stegfördelning, antal lindningsvarv, ändposition och eventuellt specificerat belastningsvärde. För krävande applikationer bör processkapaciteten bekräftas under realistiska produktionsförhållanden.
En femaxlig maskin kan erbjuda större flexibilitet för komplexa sekvenser, medan en fyraaxlig maskin kan vara mycket effektiv för en stabil produktfamilj. Ingen av dessa arkitekturer bör bedömas enbart utifrån antalet axlar.
7. Beslutstabell
Produktionssituation |
fyraaxlig konfiguration |
femaxlig konfiguration |
Konventionella tryckfjädrar med stabil geometri |
Stark passform när de krävda rörelserna täcks |
Möjligt, men extra kontroll kan inte vara nödvändig |
Frekventa upprepade beställningar |
Bra passform med lagrade program och beprövad verktygning |
Bra passform, särskilt om produktfamiljen är bredare |
Justerbar lutning / formade profiler |
Lämplig när konfigurationen är bekräftad |
Ofta föredragen när oberoende styrning är användbar |
Stort produktutbud |
Lämplig för kompatibla produktsortiment |
Större flexibilitet för varierande formningskrav |
Stora eller krävande fjädrar |
Beror på modellens kapacitet och trådegenskaper |
Kraftfulla 5-axliga modeller kan utvärderas där det är relevant |
Urvalsprioritet |
Effektiv, tillräcklig rörelsestyrning |
Ytterligare oberoende rörelse där produkten kräver det |
8. Information som krävs innan offert kan lämnas
För att rekommendera rätt maskin, ange ritningen av den färdiga fjädern eller ett fysiskt prov, trådmaterialet och dess diameter, draghållfasthet om den är känd, fjäderns inre eller yttre diameter, fri längd, antal totala och aktiva varv, steglängd eller stegfördelning, lindningsriktning, konfiguration av ändvarven, dimensions toleranser samt eventuella lastkrav.
Ange även den förväntade produktionsvolymen, partistorleken, antalet olika fjäderspecifikationer och hur ofta omställningar förväntas ske. Denna information gör det möjligt att utvärdera maskinen, verktygen, skärmetoden och styrkonfigurationen som en helhetslösning för produktionen snarare än som isolerade specifikationer.
Slutsats
Antalet axlar på höger sida är det som stämmer överens med de faktiska fjäderrörelserna. En fyra-axlig maskin kan vara en effektiv och reproducerbar lösning för många konventionella tryckfjädrar, medan en fem-axlig maskin kan lägga till värde när produkten kräver större rörelseoberoende, större geometrisk flexibilitet eller mer krävande produktionsförhållanden. Börja med ritningen, materialet, toleranserna, belastningen och målproduktionsvolymen; tilldela sedan de nödvändiga maskinfunktionerna.
För en modell- och verktygsrekommendation baserad på din fjäderritning, kontakta Jinchun
med dina produktspecifikationer och målkapacitet.
Innehållsförteckning
- Introduktion
- 1. Vad de styrda axlarna gör
- 2. När en 4-axlig maskin är lämplig
- 3. När en 5-axlig maskin lägger till värde
- 4. Fjädergeometri och trådegenskaper
- 5. Verktyg, installation och programbyte
- 6. Utdata och kvalitetsjämförelse
- 7. Beslutstabell
- 8. Information som krävs innan offert kan lämnas
- Slutsats