 EN


Introduzione
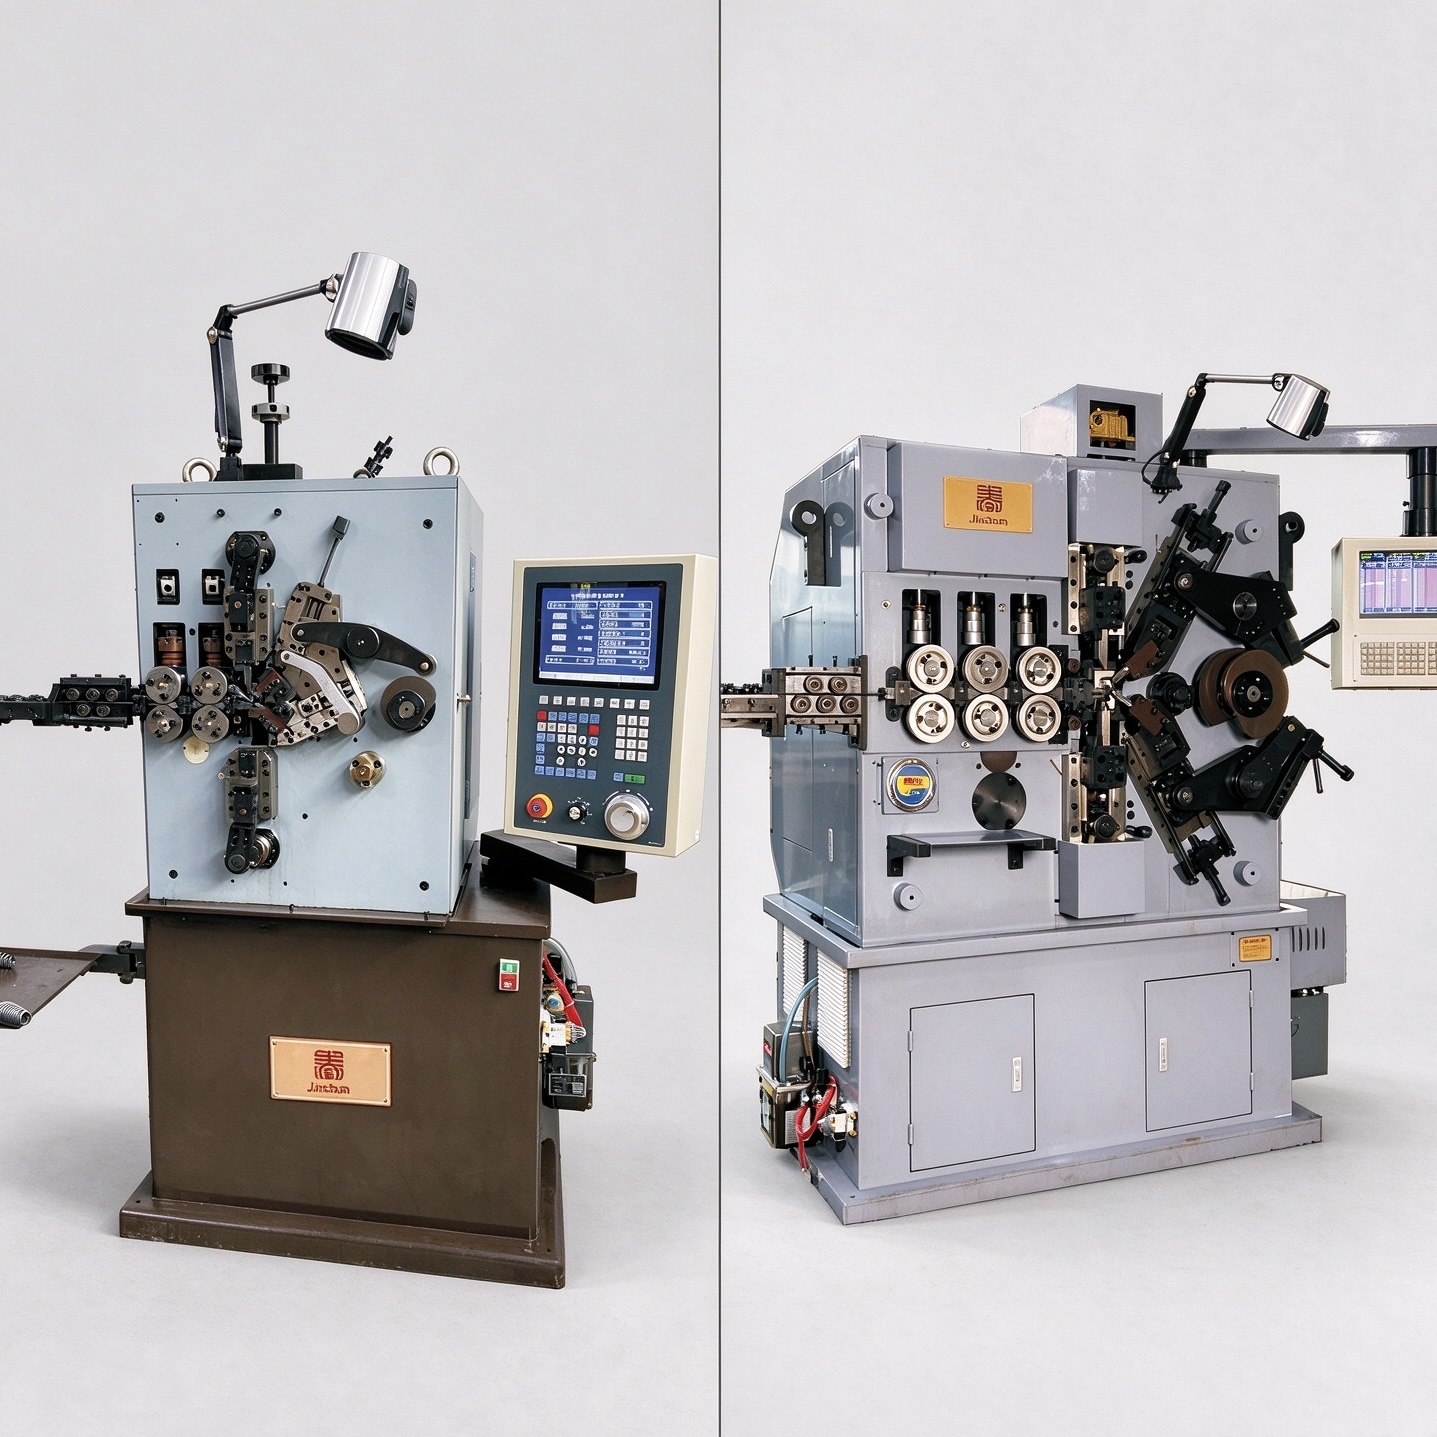
La scelta tra una macchina CNC per molle a compressione a quattro assi e una a cinque assi non deve partire dal presupposto che un numero maggiore di assi significhi automaticamente una macchina migliore. La scelta corretta dipende dai movimenti richiesti dalla molla, dalle proprietà del filo, dalla sequenza di formatura, dal volume di produzione e dal livello di flessibilità atteso dall’attrezzatura. Un produttore che realizza una gamma stabile di molle a compressione convenzionali potrebbe dare priorità a un setup efficiente e alla ripetibilità, mentre uno stabilimento che lavora molle a passo variabile o a forma speciale potrebbe necessitare di un controllo più indipendente dei movimenti. macchina per la produzione di molle
la selezione deve quindi partire dal disegno della molla finita e dai requisiti di processo. Il numero di assi controllati assume significato soltanto quando tali assi sono associati a compiti reali di formatura.
1. A cosa servono gli assi controllati
Su una macchina CNC per molle a compressione, gli assi coordinati gestiscono i movimenti necessari per trasformare un filo dritto in una forma elicoidale controllata. A seconda della configurazione della macchina, questi movimenti possono includere l’alimentazione del filo, la formatura del diametro della spira, il controllo del passo, il taglio e azioni ausiliarie di formatura. L’assegnazione esatta di ciascun asse deve sempre essere verificata per il modello selezionato, anziché dedotta soltanto dal numero totale di assi.
L’alimentazione del filo determina la quantità di materiale che entra nella zona di formatura ed esercita una forte influenza sul numero di spire e sulla lunghezza libera. I movimenti di formatura del diametro definiscono il profilo della spira. Il controllo del passo stabilisce la distanza tra le spire attive e potrebbe dover variare anche all’interno della stessa molla. Il taglio separa in modo pulito la molla finita al termine della sequenza programmata. Quando una molla richiede movimenti aggiuntivi o maggiormente indipendenti, l’architettura degli assi disponibili assume maggiore importanza.
2. Quando una macchina a 4 assi rappresenta una scelta adeguata
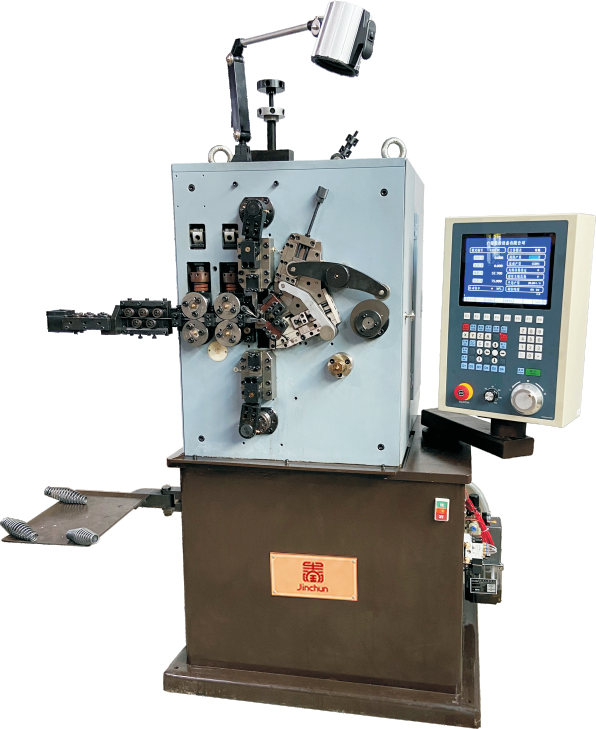
Una configurazione a quattro assi è spesso una scelta pratica per i produttori di molle a compressione convenzionali con specifiche stabili. I progetti tipici includono molle cilindriche e relative versioni tronco-coniche o a passo variabile compatibili, che possono essere realizzate all’interno della sequenza di movimento configurata sulla macchina. macchina CNC per avvolgimento molle a 4 assi
risulta particolarmente rilevante quando sono prioritarie le ordinazioni ripetute, la regolazione efficiente dei parametri e la produzione coerente in lotti. I programmi memorizzati possono ridurre il lavoro di setup per prodotti ricorrenti, mentre gli utensili sostituibili supportano modifiche compatibili delle specifiche.
Per una linea di produzione con un numero limitato di progetti di molle a spirale maturi, il vantaggio di una macchina a quattro assi non risiede semplicemente in una minore complessità. Si tratta piuttosto della possibilità di utilizzare i movimenti richiesti senza dover pagare né gestire funzioni di controllo superflue per il prodotto. La decisione finale deve comunque tenere conto del diametro del filo, della resistenza a trazione, del rapporto spira, della configurazione delle estremità, dei requisiti di taglio, delle tolleranze e della produzione obiettivo.
3. Quando una macchina a 5 assi aggiunge valore
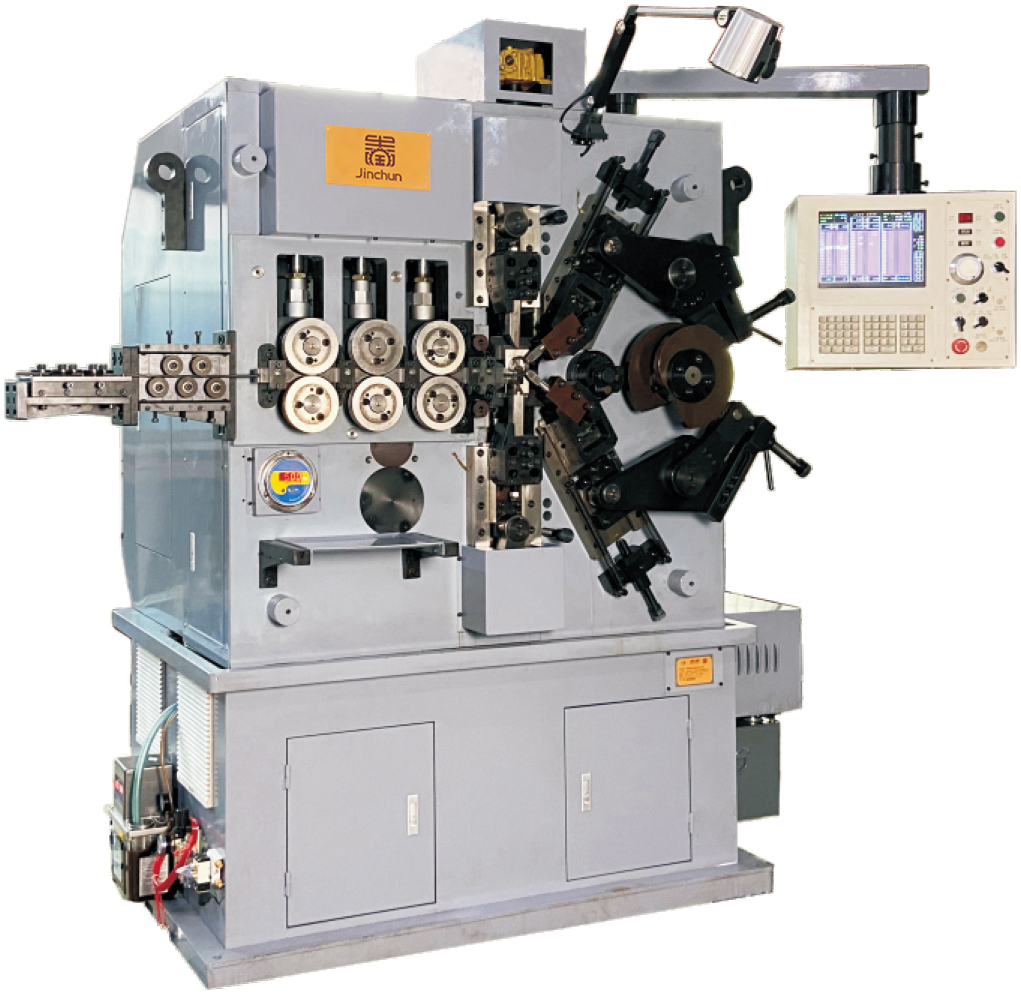
Una macchina a cinque assi diventa più vantaggiosa quando il progetto della molla trae beneficio da un ulteriore movimento coordinato in modo indipendente. Ciò può valere per modelli di passo più complessi, molle di compressione sagomate, fili più grandi o più resistenti entro un intervallo di macchina adeguato, oppure per famiglie di produzione che richiedono regolazioni più ampie tra i diversi prodotti. macchina CNC a 5 assi per molle di compressione
offre un controllo programmabile per il diametro della bobina, il passo, il numero di spire, la lunghezza della molla e le sequenze di formatura compatibili. La flessibilità aggiuntiva può risultare utile quando prodotti a passo costante e a passo variabile condividono lo stesso ambiente produttivo oppure quando lo stabilimento prevede un ampliamento della gamma di molle realizzabili.
Tuttavia, un quinto asse dovrebbe risolvere un requisito specifico di formatura. Se la geometria della molla può già essere prodotta in modo affidabile con una configurazione a quattro assi, un asse aggiuntivo non migliora automaticamente la molla finita. La scelta della macchina deve rimanere guidata dal processo.
4. Geometria della molla e proprietà del filo
La geometria della molla è uno dei fattori più determinanti nella scelta della macchina. Le dimensioni rilevanti includono il diametro del filo, il diametro interno o esterno della bobina, l’altezza libera, il numero totale di spire, le spire attive, la distribuzione del passo, il senso di avvolgimento e la configurazione delle spire terminali. Molle cilindriche, coniche, a barile, a clessidra e a passo variabile possono richiedere movimenti e attrezzature differenti.
Le proprietà del filo sono altrettanto importanti. L'acciaio al carbonio per molle, l'acciaio inossidabile, il filo di acciaio legato per molle e altri materiali formabili si comportano in modo diverso perché la resistenza a trazione, lo stato superficiale, la durezza e il rimbalzo elastico influenzano il carico di formatura e il recupero dimensionale. Due molle con lo stesso diametro nominale del filo potrebbero quindi richiedere capacità diverse della macchina o configurazioni differenti, qualora i loro materiali differiscano in modo significativo.
I requisiti di carico devono essere forniti anche quando fanno parte della specifica del prodotto. Una molla che deve erogare un carico definito a un’altezza compressa specificata non può essere valutata soltanto in base all’aspetto esteriore e alle dimensioni.
5. Utensili, configurazione e cambio programma
Gli utensili convertono il movimento programmato della macchina nella forma effettiva della molla. I punti di avvolgimento, le guide, gli utensili per il passo, i taglienti e altri elementi di formatura devono corrispondere al filo e alla geometria finale. Lo stato e l’allineamento degli utensili influenzano direttamente la qualità superficiale, la coerenza degli avvolgimenti e la ripetibilità dimensionale.
Per gli ordini ripetuti, i programmi di produzione memorizzati sono utili perché l’operatore può recuperare un insieme di parametri già verificato e quindi convalidarlo tramite una produzione campione. Un programma memorizzato non elimina le verifiche di setup: il lotto di filo, l’usura degli utensili, la lubrificazione e il rimbalzo del materiale possono comunque richiedere regolazioni fini.
Quando le sostituzioni di prodotto sono frequenti, valutare l’intero processo di cambio prodotto: sostituzione degli utensili, regolazione delle guide, caricamento del programma, verifica del campione, ispezione dimensionale e approvazione. La migliore macchina è quella che rende questa procedura prevedibile per la specifica miscela di prodotti in produzione.
6. Confronto tra resa e qualità
La velocità di produzione va valutata congiuntamente alla qualità. Un’elevata velocità nominale ha scarso valore se la molla richiede regolazioni frequenti o se il processo genera una lunghezza libera, un diametro della spira, un passo o una geometria delle estremità instabili. La resa effettiva dipende dal materiale, dal diametro del filo, dalle dimensioni della molla, dalla complessità della formatura, dal metodo di taglio e dai requisiti di tolleranza.
Per entrambe le macchine a quattro e a cinque assi, la valutazione della qualità deve includere campioni consecutivi anziché un singolo pezzo conforme. Verificare il diametro esterno o interno, la lunghezza libera, la distribuzione del passo, il numero di spire, la posizione delle estremità e qualsiasi valore di carico specificato. Per applicazioni esigenti, la capacità di processo deve essere confermata in condizioni produttive realistiche.
Una macchina a cinque assi può offrire maggiore flessibilità per sequenze complesse, mentre una macchina a quattro assi può risultare altamente efficiente per una famiglia di prodotti stabile. Nessuna delle due architetture va giudicata esclusivamente in base al numero di assi.
7. Tabella delle decisioni
Situazione produttiva |
configurazione a 4 assi |
configurazione a 5 assi |
Molle a compressione convenzionali con geometria stabile |
Adattamento ottimale quando i movimenti richiesti sono coperti |
Possibile, ma un controllo aggiuntivo potrebbe non essere necessario |
Ordini ripetuti frequenti |
Adattamento ottimale con programmi memorizzati e utensili collaudati |
Adattamento ottimale, specialmente se la famiglia di prodotti è più ampia |
Profilo a passo variabile / sagomato |
Adatto quando la configurazione è confermata |
Spesso preferito quando è utile un controllo indipendente aggiuntivo |
Elevata varietà di prodotti |
Adatto per gamma di prodotti compatibili |
Maggiore flessibilità per esigenze di formatura diversificate |
Molle grandi o impegnative |
Dipende dalla capacità del modello e dalle proprietà del filo |
Modelli pesanti a 5 assi possono essere valutati, ove applicabile |
Priorità di selezione |
Controllo del movimento efficiente e sufficiente |
Movimento indipendente aggiuntivo, necessario qualora il prodotto lo richieda |
8. Informazioni necessarie prima del preventivo
Per consigliare la macchina corretta, fornire il disegno finale della molla o un campione fisico, il materiale e il diametro del filo, la resistenza a trazione (se nota), il diametro interno o esterno della molla, la lunghezza libera, il numero totale e attivo di spire, il passo o la distribuzione del passo, il senso di avvolgimento, la configurazione delle spire terminali, le tolleranze dimensionali e qualsiasi requisito di carico.
Indicare inoltre il volume di produzione previsto, la dimensione del lotto, il numero di diverse specifiche di molle e la frequenza prevista dei cambi di set-up. Queste informazioni consentono di valutare macchina, utensili, metodo di taglio e configurazione del controllo come un’unica soluzione produttiva, anziché come specifiche isolate.
Conclusione
Il numero di assi a destra corrisponde ai movimenti reali della molla. Una macchina a quattro assi può rappresentare una soluzione efficiente e ripetibile per molte molle a compressione convenzionali, mentre una macchina a cinque assi può aggiungere valore quando il prodotto richiede maggiore indipendenza dei movimenti, maggiore flessibilità geometrica o condizioni produttive più impegnative. Iniziare dal disegno, dal materiale, dalle tolleranze, dal carico e dall’obiettivo di produzione; quindi assegnare le funzioni macchina necessarie.
Per una raccomandazione di modello e attrezzature basata sul disegno della vostra molla, contattare Jinchun
con le specifiche del vostro prodotto e la capacità obiettivo.
Indice dei Contenuti
- Introduzione
- 1. A cosa servono gli assi controllati
- 2. Quando una macchina a 4 assi rappresenta una scelta adeguata
- 3. Quando una macchina a 5 assi aggiunge valore
- 4. Geometria della molla e proprietà del filo
- 5. Utensili, configurazione e cambio programma
- 6. Confronto tra resa e qualità
- 7. Tabella delle decisioni
- 8. Informazioni necessarie prima del preventivo
- Conclusione