 EN


Bevezetés
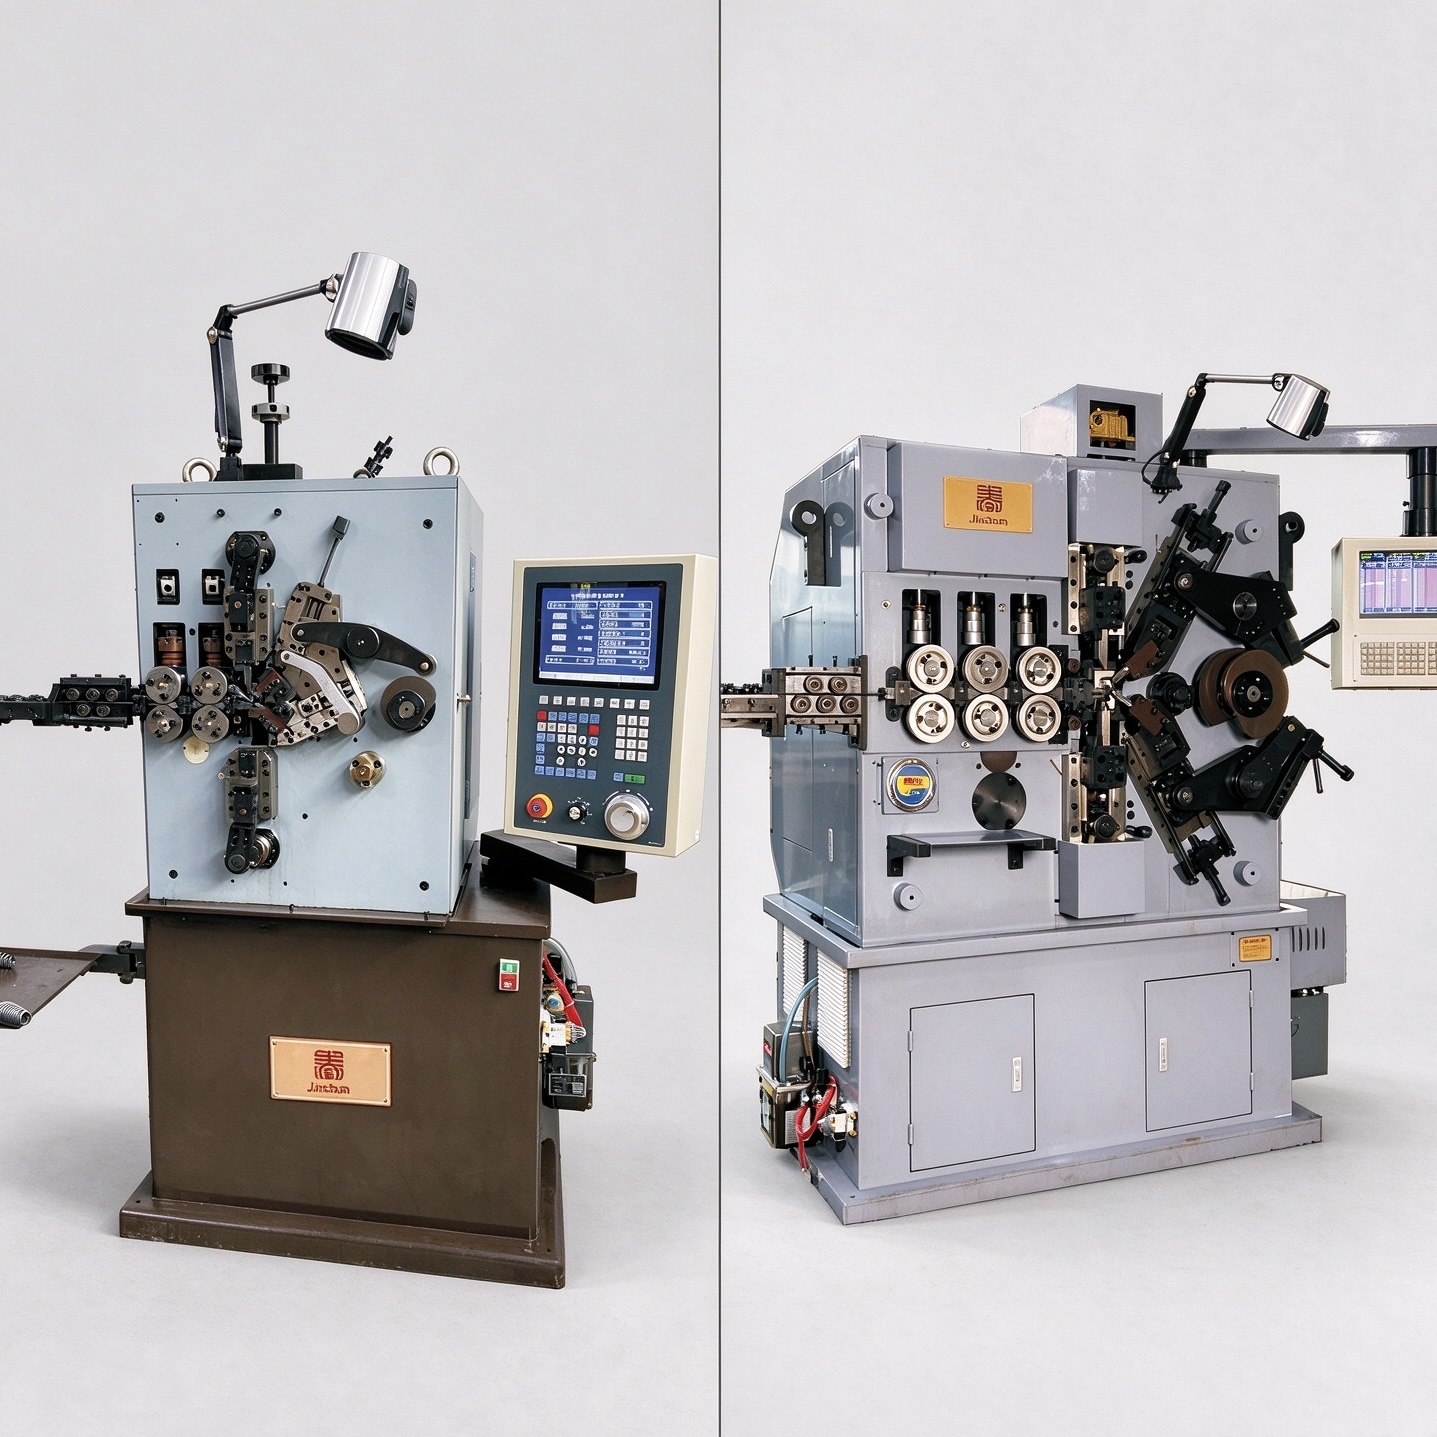
A négytengelyes és öttengelyes CNC nyomórugó-gép közötti választás nem kezdődhet azzal a feltételezéssel, hogy több tengely automatikusan jobb gépet jelent. A megfelelő választás attól függ, hogy milyen mozgásokra van szükség a rugó kialakításához, milyenek a huzal tulajdonságai, milyen a formázási sorrend, mekkora a gyártási mennyiség, és milyen szintű rugalmasságot várunk el a berendezéstől. Egy olyan gyártó, amely stabil családját gyártja a hagyományos nyomórugóknak, értékelheti az hatékony beállítást és ismételhetőséget, míg egy olyan üzem, amely változó menetemelkedésű vagy alakos rugókat gyárt, több független mozgásszabályozásra lehet szüksége. rugógyártó gép
a választás ezért a kész rugó rajzából és a folyamatkövetelményekből kell kiindulnia. A vezérelt tengelyek száma csak akkor jelent értéket, ha azokat a tengelyeket valós formázási feladatokhoz igazítják.
1. Mit tesznek a vezérelt tengelyek
Egy CNC nyomórugó-gépen a koordinált tengelyek kezelik a egyenes huzalból szabályozott spirális alak kialakításához szükséges mozgásokat. A gép konfigurációjától függően ezek a mozgások tartalmazhatják a huzal táplálását, a menetátmérő kialakítását, a menetemelkedés szabályozását, a vágást és segédformázási műveleteket. Minden egyes tengely pontos feladata mindig a kiválasztott modellhez kapcsolódó dokumentáció alapján ellenőrizendő, nem pedig pusztán a tengelyek számából következtethető le.
A huzal táplálása meghatározza, mennyi anyag jut be a formázási zónába, és erősen befolyásolja a menetszámot és a nyugalmi hosszat. Az átmérő-kialakító mozgások határozzák meg a menetprofilot. A menetemelkedés-szabályozás meghatározza az aktív menetek közötti távolságot, és ugyanazon rugó gyártása során is változhat. A vágás tiszta, programozott sorozat utáni leválasztást biztosít a kész rugó számára. Amikor egy rugó további vagy függetlenebb mozgásokat igényel, az elérhető tengelyarchitektúra egyre fontosabbá válik.
2. Mikor alkalmas egy 4-tengelyes gép
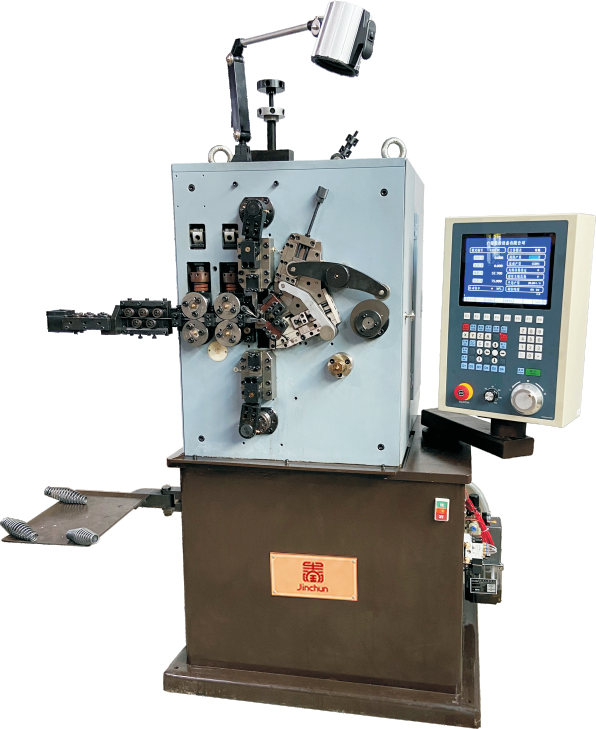
A négytengelyes konfiguráció gyakran praktikus választás a hagyományos nyomórugók gyártására szakosodott gyártók számára, amikor stabil műszaki adatok mellett dolgoznak. Tipikus alkalmazások például hengeres rugók, valamint kompatibilis csökkenő átmérőjű vagy változó menettávolságú kialakítások, amelyeket a gép beállított mozgássorozata keretében lehet elkészíteni. 4-tengelyes CNC rugótekercselő gép
különösen akkor jelentős, ha ismétlődő megrendelések, hatékony paraméter-beállítás és egyenletes tételgyártás áll az elsődleges célok között. A tárolt programok csökkenthetik az ismétlődő termékek előkészítési munkáját, miközben a cserélhető szerszámok támogatják a kompatibilis műszaki adatváltozásokat.
Korlátozott számú, érett rugótervek gyártósoránál a négytengelyes gép előnye nem csupán az alacsonyabb bonyolultság. Hanem az, hogy a szükséges mozgásokat lehet használni anélkül, hogy fizetni kellene olyan vezérlési funkciókért vagy kezelni kellene őket, amelyekre a terméknek nincs szüksége. A végleges döntést továbbra is figyelembe kell venni a huzal átmérőjét, a húzószilárdságot, a menetviszonyt, a végkonfigurációt, a vágási követelményeket, a tűréseket és a célként megadott kimenetet.
3. Amikor egy öttengelyes gép értéket teremt
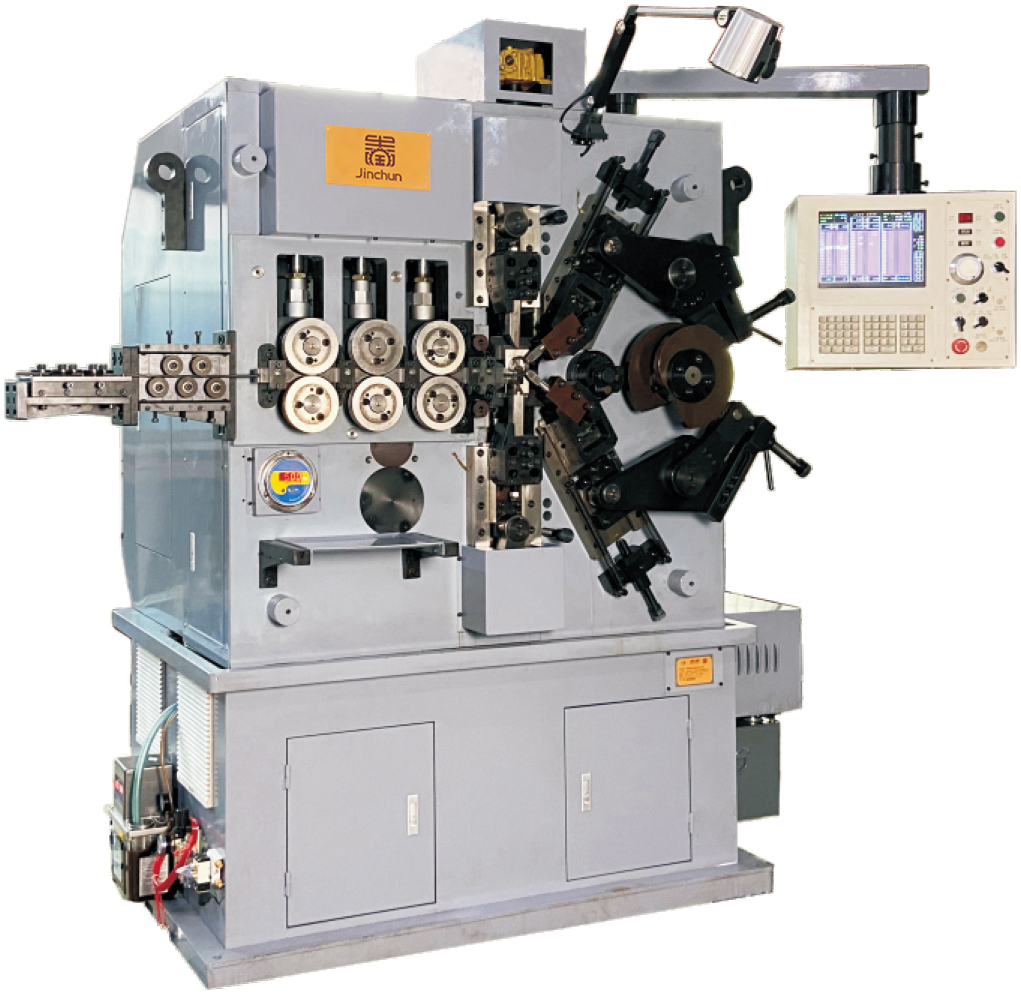
Egy öttengelyes gép akkor válik értékesebbé, ha a rugóterv profitál egy további, függetlenül koordinált mozgásból. Ez érvényes lehet például igényesebb menetmintákra, alakított nyomórugókra, nagyobb vagy erősebb huzalra – amennyiben az adott gép műszaki tartományába esik –, illetve olyan termékcsaládokra, amelyeknél szélesebb beállítási tartomány szükséges a különböző termékek között. 5-tengelyes CNC nyomórugó-gép
programozható vezérlést biztosít a kompatibilis tekercsátmérő, menettávolság, menetszám, rugóhossz és formázási sorrend számára. Az így nyert további rugalmasság akkor lehet hasznos, ha állandó és változó menettávolságú termékek ugyanazon gyártási környezetben készülnek, vagy amikor a gyár rugókínálatának bővülését várja.
Egy ötödik tengely azonban egy meghatározott formázási igény kielégítésére szolgáljon. Ha a rugó geometriája már megbízhatóan előállítható négy tengelyes konfigurációval, akkor egy további tengely nem javítja automatikusan a kész rugó minőségét. A gépválasztásnak továbbra is folyamatvezéreltnek kell maradnia.
4. Rugógeometria és huzaljellemzők
A rugógeometria a gépválasztás egyik legerősebb tényezője. Fontos méretek a huzál átmérője, a belső vagy külső tekercsátmérő, a szabad magasság, a teljes menetszám, az aktív menetszám, a meneteloszlás, a tekercselés iránya és a végmenet-konfiguráció. A hengeres, kúpos, hordó alakú, homokórás alakú és változó menettávolságú rugók eltérő mozgási és szerszámozási követelményeket támaszthatnak.
A vezeték tulajdonságai ugyanolyan fontosak. A szénacél rugódrót, az austenites rozsdamentes acél, az ötvözött rugódrót és egyéb alakítható anyagok különböző módon viselkednek, mert a húzószilárdság, a felületi állapot, a keménység és a rugalmas visszatérés befolyásolja az alakítási terhelést és a méretbeli visszaállást. Ezért két azonos névleges drótméterű rugó esetleg eltérő gépkapacitást vagy beállítást igényel, ha anyagaik lényegesen különböznek.
A terhelési követelményeket is meg kell adni, ha azok részei a termékspecifikációnak. Egy olyan rugót, amelynek meghatározott terhelést kell kifejtenie egy előírt összenyomott magasságnál, nem lehet kizárólag a megjelenés és a méretek alapján értékelni.
5. Szerszámok, beállítás és programváltás
A szerszámok a programozott gépmozgást alakítják át a tényleges rugóformává. A tekercselési pontok, a vezetők, a menet-szerszámok, a vágók és egyéb alakító elemek illeszkedniük kell a dróthoz és a végső geometriához. A szerszámok állapota és igazítása közvetlenül befolyásolja a felületminőséget, a tekercsek egységességét és a méretbeli ismételhetőséget.
Ismételt rendeléseknél a tárolt gyártási programok hasznosak, mert az üzemeltető visszatérhet egy már bevált paraméterkészlethez, majd minta-gyártással ellenőrizheti annak helyességét. Egy tárolt program nem szünteti meg a beállítási ellenőrzéseket: a huzal tételének, az eszközök kopásának, a kenésnek és az alapanyag rugalmas visszatérésének (springback) ellenőrzése továbbra is finomhangolást igényelhet.
Amikor a termékváltások gyakoriak, értékelje a teljes váltási folyamatot: szerszámcsere, vezetők beállítása, program betöltése, minta-ellenőrzés, méretellenőrzés és jóváhagyás. A legjobb gép az, amely ezt a rutint az aktuális termékválasztékhoz megbízhatóan és előrejelezhetően teszi lehetővé.
6. Kimenet és minőség összehasonlítása
A gyártási sebességet a minőséggel együtt kell értékelni. Egy magas névleges sebességnek kevés értéke van, ha a rugót gyakran kell újra beállítani, vagy ha a folyamat instabil szabad hosszt, menetátmérőt, menetemelkedést vagy véggeometriát eredményez. A tényleges kimenet az alapanyagtól, a huzál méretétől, a rugó méreteitől, az alakítás bonyolultságától, a vágási módtól és a tűréshatárok követelményeitől függ.
A négy- és öt-tengelyes gépek minőségértékelése során egyszerűen jó darab helyett egymást követő mintákat kell ellenőrizni. Ellenőrizze a külső vagy belső átmérőt, a szabad hosszat, a meneteloszlást, a menetszámot, a végpozíciót és az esetleg megadott terhelési értékeket. Igényes alkalmazások esetén a folyamatképességet valós gyártási körülmények között kell igazolni.
Az öt-tengelyes gép nagyobb rugalmasságot nyújthat összetett műveleti sorozatokhoz, míg a négy-tengelyes gép rendkívül hatékony lehet egy stabil termékcsalád esetében. Egyik architektúrát sem szabad kizárólag a tengelyek száma alapján ítélni.
7. Döntési táblázat
Gyártási helyzet |
négytengelyes konfiguráció |
öttengelyes konfiguráció |
Hagyományos nyomórugók stabil geometriával |
Erős illeszkedés, ha a szükséges mozgások lefedettek |
Lehetséges, de az extra vezérlés nem feltétlenül szükséges |
Gyakori ismétlődő rendelések |
Jó illeszkedés a tárolt programokkal és a bevált szerszámokkal |
Jó illeszkedés, különösen, ha a termékcsalád szélesebb |
Változó lépcsőköz / formázott profilok |
Megfelelő, ha a megerősített konfiguráción belül marad |
Gyakran előnyös, ha további független vezérlésre van szükség |
Nagy termékválaszték |
Megfelelő kompatibilis termékválaszték esetén |
Több rugalmasság változatos alakítási igényekhez |
Nagy vagy igényes rugók |
A modell kapacitásától és a huzal tulajdonságaitól függ |
Nehézüzemű 5-tengelyes modellek értékelhetők, ahol alkalmazhatók |
Kiválasztási prioritás |
Hatékony és elegendő mozgásszabályozás |
További független mozgás ott, ahol a termék szükségessé teszi |
8. Információk, amelyekre szükség van az árajánlat elkészítéséhez
A megfelelő gép ajánlásához adjon meg egy kész rugó rajzát vagy egy fizikai mintát, a huzal anyagát és átmérőjét, ismert esetben a szakítószilárdságot, a rugó belső vagy külső átmérőjét, a nyugalmi hosszát, a teljes és az aktív menetek számát, a menetemelkedést vagy meneteloszlást, a tekercselés irányát, a végmenetek konfigurációját, a méreti tűréseket, valamint bármely terhelési követelményt.
Jelölje meg továbbá a várható gyártási mennyiséget, a tételnagyságot, a különböző rugóspecifikációk számát, valamint azt, hogy milyen gyakran várhatók gépváltások. Ez az információ lehetővé teszi, hogy a gépet, a szerszámokat, a vágási módszert és a vezérlési konfigurációt egyetlen gyártási megoldásként értékeljük, nem pedig elkülönült specifikációkként.
Összefoglalás
A jobb oldali tengelyszám az, amely megfelel a tényleges rugómozgásoknak. Egy négytengelyes gép hatékony és ismételhető megoldást nyújthat számos hagyományos nyomórugó gyártásához, míg egy öttengelyes gép akkor ad értéket, ha a termék nagyobb mozgásfüggetlenséget, szélesebb geometriai rugalmasságot vagy igényesebb gyártási körülményeket igényel. Kezdje a rajzzal, az anyaggal, a tűrésekkel, a terheléssel és a kívánt kimeneti mennyiséggel; majd rendelje hozzá a szükséges gépfunkciókat.
A rugórajza alapján modell- és szerszámválasztási javaslatért lépjünk kapcsolatba Jinchunnal
a termék specifikációival és a céltermelési kapacitással.
Tartalomjegyzék
- Bevezetés
- 1. Mit tesznek a vezérelt tengelyek
- 2. Mikor alkalmas egy 4-tengelyes gép
- 3. Amikor egy öttengelyes gép értéket teremt
- 4. Rugógeometria és huzaljellemzők
- 5. Szerszámok, beállítás és programváltás
- 6. Kimenet és minőség összehasonlítása
- 7. Döntési táblázat
- 8. Információk, amelyekre szükség van az árajánlat elkészítéséhez
- Összefoglalás