 EN


Pengantar
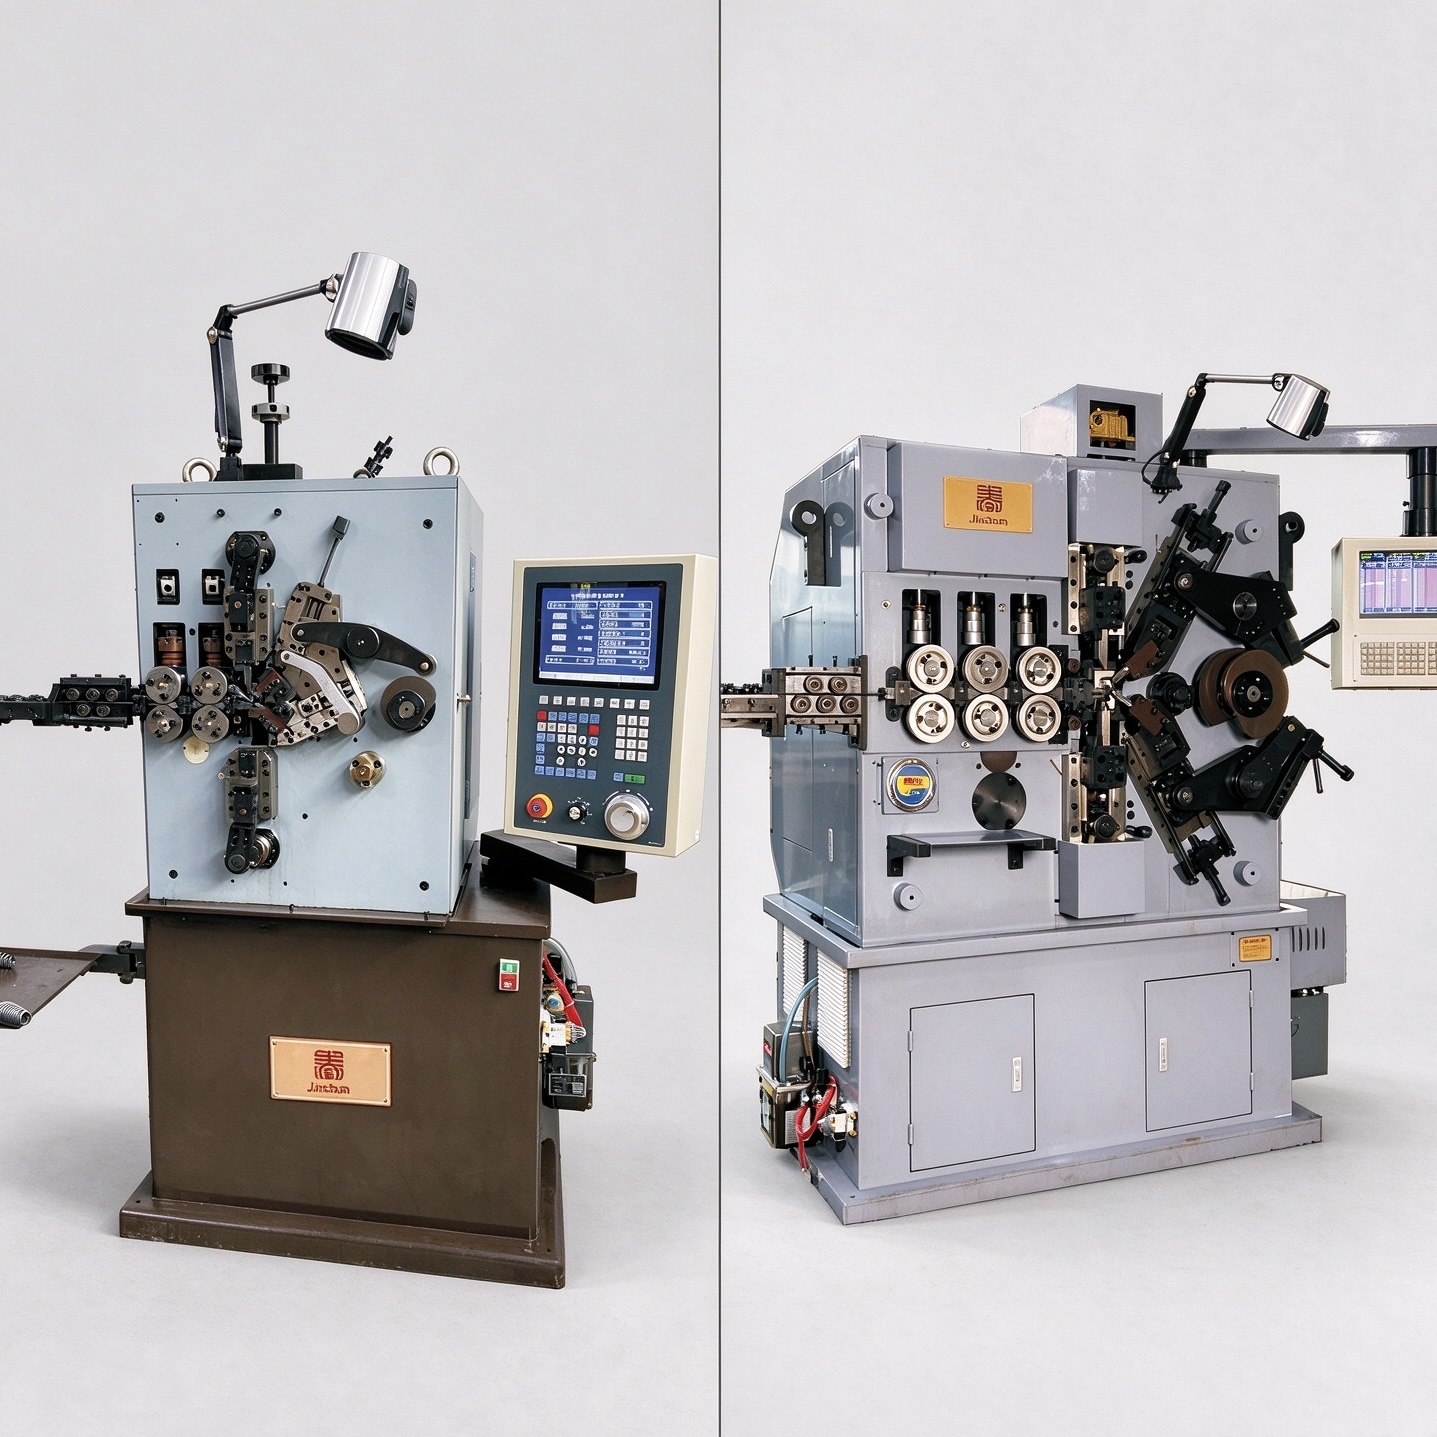
Memilih antara mesin pegas tekan CNC empat sumbu dan lima sumbu tidak boleh dimulai dari asumsi bahwa semakin banyak sumbu, maka semakin baik pula mesinnya. Pilihan yang tepat bergantung pada gerakan yang dibutuhkan oleh pegas, sifat kawat, urutan pembentukan, volume produksi, serta tingkat fleksibilitas yang diharapkan dari peralatan tersebut. Sebuah produsen yang memproduksi keluarga pegas tekan konvensional secara stabil mungkin lebih menghargai pengaturan yang efisien dan pengulangan yang andal, sedangkan pabrik yang menangani pegas berlangkah variabel atau berbentuk khusus mungkin memerlukan kontrol gerak independen yang lebih tinggi. mesin pembuat pegas
oleh karena itu, pemilihan harus dimulai dari gambar pegas jadi dan persyaratan prosesnya. Jumlah sumbu terkendali hanya bermakna apabila sumbu-sumbu tersebut sesuai dengan tugas pembentukan nyata.
1. Fungsi Sumbu Terkendali
Pada mesin pegas tekan CNC, sumbu-sumbu terkoordinasi mengatur gerakan yang diperlukan untuk mengubah kawat lurus menjadi bentuk heliks terkendali. Bergantung pada konfigurasi mesin, gerakan-gerakan ini dapat mencakup umpan kawat, pembentukan diameter kumparan, pengendalian jarak antar lilitan (pitch), pemotongan, serta tindakan pembentukan tambahan. Penugasan pasti masing-masing sumbu harus selalu dikonfirmasi berdasarkan model yang dipilih, bukan hanya diperkirakan dari jumlah sumbu saja.
Umpan kawat menentukan seberapa banyak bahan yang masuk ke zona pembentukan dan sangat memengaruhi jumlah lilitan serta panjang bebas pegas. Gerakan pembentukan diameter menetapkan profil lilitan. Pengendalian jarak antar lilitan (pitch) menentukan spasi antar lilitan aktif dan mungkin perlu diubah selama proses pembuatan satu pegas yang sama. Pemotongan memisahkan pegas jadi secara bersih setelah urutan program selesai. Ketika suatu pegas memerlukan gerakan tambahan atau gerakan yang dikendalikan secara lebih independen, arsitektur sumbu yang tersedia menjadi semakin penting.
2. Saat Mesin 4-Sumbu Cocok Digunakan
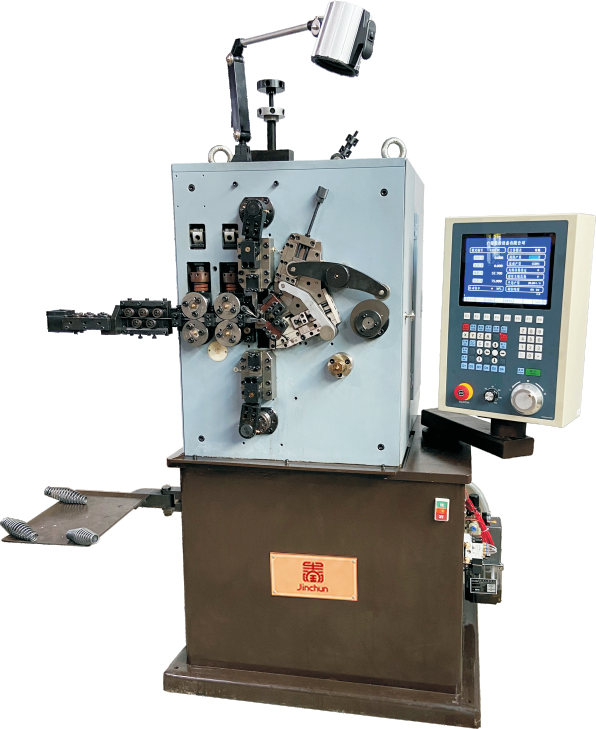
Konfigurasi empat sumbu sering kali merupakan pilihan praktis bagi produsen yang memproduksi pegas kompresi konvensional dengan spesifikasi stabil. Proyek khas meliputi pegas silindris serta desain berbentuk kerucut atau berpitch variabel yang kompatibel dan dapat diselesaikan dalam urutan gerak yang dikonfigurasi pada mesin. mesin penggulung pegas CNC empat sumbu
terutama relevan ketika pesanan berulang, penyesuaian parameter yang efisien, serta produksi massal yang konsisten menjadi prioritas. Program yang tersimpan dapat mengurangi pekerjaan persiapan untuk produk yang sering diulang, sementara perlengkapan yang dapat diganti mendukung perubahan spesifikasi yang kompatibel.
Untuk lini produksi dengan jumlah desain pegas musim semi yang matang terbatas, keunggulan mesin empat-sumbu bukan sekadar kompleksitas yang lebih rendah. Keunggulan tersebut adalah kemampuan menggunakan gerakan yang diperlukan tanpa membayar atau mengelola fungsi kontrol yang tidak dibutuhkan oleh produk. Keputusan akhir tetap harus mempertimbangkan diameter kawat, kekuatan tarik, rasio koil, konfigurasi ujung, persyaratan pemotongan, toleransi, dan output target.
3. Ketika Mesin Lima-Sumbu Menambah Nilai
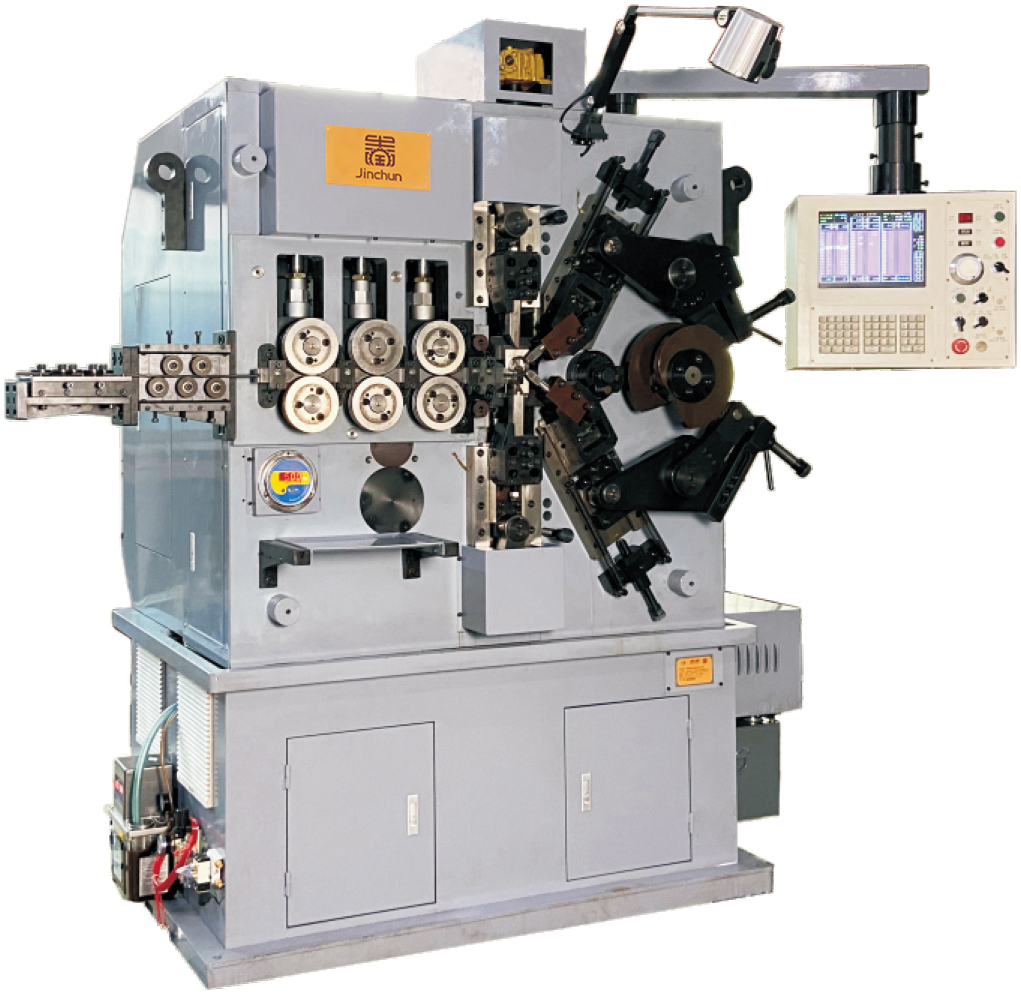
Mesin lima-sumbu menjadi lebih bernilai ketika desain pegas mendapat manfaat dari satu gerakan tambahan yang dikoordinasikan secara independen. Hal ini dapat berlaku untuk pola pitch yang lebih menuntut, pegas tekan berbentuk, kawat yang lebih besar atau lebih kuat dalam rentang mesin yang sesuai, atau keluarga produksi yang memerlukan penyesuaian lebih luas antarproduk. mesin CNC pegas tekan lima-sumbu
menyediakan kontrol yang dapat diprogram untuk diameter koil, jarak antar lilitan (pitch), jumlah lilitan, panjang pegas, dan urutan pembentukan yang kompatibel. Fleksibilitas tambahan ini berguna ketika produk dengan jarak antar lilitan tetap (constant-pitch) dan bervariasi (variable-pitch) diproduksi dalam lingkungan produksi yang sama atau ketika pabrik memperkirakan rentang jenis pegasnya akan diperluas.
Namun, sumbu kelima harus menyelesaikan kebutuhan pembentukan tertentu. Jika geometri pegas sudah dapat diproduksi secara andal menggunakan konfigurasi empat sumbu, penambahan satu sumbu tidak serta-merta meningkatkan kualitas pegas jadi. Pemilihan mesin harus tetap berorientasi pada proses.
4. Geometri Pegas dan Sifat Kawat
Geometri pegas merupakan salah satu faktor paling dominan dalam pemilihan mesin. Dimensi penting meliputi diameter kawat, diameter koil dalam atau luar, tinggi bebas (free height), jumlah total lilitan, jumlah lilitan aktif, distribusi jarak antar lilitan (pitch), arah penggulungan, serta konfigurasi ujung lilitan. Pegas berbentuk silindris, kerucut, tong (barrel-shaped), jam pasir (hourglass-shaped), dan berjarak antar lilitan bervariasi (variable-pitch) dapat menimbulkan kebutuhan gerak dan peralatan yang berbeda-beda.
Sifat kawat juga sama pentingnya. Baja pegas karbon, baja tahan karat, kawat pegas paduan, dan bahan lain yang dapat dibentuk berperilaku berbeda karena kekuatan tarik, kondisi permukaan, kekerasan, serta springback memengaruhi beban pembentukan dan pemulihan dimensi. Oleh sebab itu, dua buah pegas dengan diameter nominal kawat yang sama mungkin memerlukan kapasitas mesin atau pengaturan yang berbeda jika bahan penyusunnya berbeda secara signifikan.
Persyaratan beban juga harus disertakan apabila merupakan bagian dari spesifikasi produk. Sebuah pegas yang harus menghasilkan beban tertentu pada ketinggian terkompresi yang ditentukan tidak dapat dievaluasi hanya berdasarkan penampilan dan dimensinya.
5. Perkakas, Pengaturan, serta Pergantian Program
Perkakas mengubah gerak mesin yang diprogram menjadi bentuk pegas yang sebenarnya. Titik coiling, panduan, alat pitch, pemotong, serta elemen pembentuk lainnya harus sesuai dengan kawat dan geometri akhir. Kondisi serta keselarasan perkakas secara langsung memengaruhi kualitas permukaan, konsistensi lilitan, dan pengulangan dimensi.
Untuk pesanan berulang, program produksi yang tersimpan sangat berguna karena operator dapat memulihkan kumpulan parameter yang telah terbukti dan kemudian memverifikasinya melalui produksi sampel. Program yang tersimpan tidak menghilangkan pemeriksaan persiapan: lot kawat, keausan peralatan cetak, pelumasan, serta springback bahan masih dapat memerlukan penyesuaian halus.
Ketika pergantian produk sering terjadi, evaluasi seluruh proses pergantian: penggantian peralatan cetak, penyesuaian panduan, pemuatan program, verifikasi sampel, inspeksi dimensi, serta persetujuan. Mesin terbaik adalah mesin yang membuat rutinitas ini dapat diprediksi untuk campuran produk aktual.
6. Perbandingan Output dan Kualitas
Kecepatan produksi harus dievaluasi bersama-sama dengan kualitas. Kecepatan nominal tinggi memiliki nilai kecil jika pegas memerlukan penyesuaian sering atau jika proses menghasilkan panjang bebas, diameter koil, pitch, atau geometri ujung yang tidak stabil. Output aktual bergantung pada bahan, ukuran kawat, dimensi pegas, kompleksitas pembentukan, metode pemotongan, serta persyaratan toleransi.
Untuk mesin empat sumbu dan lima sumbu, evaluasi kualitas harus mencakup sampel berturut-turut, bukan hanya satu komponen yang baik. Periksa diameter luar atau dalam, panjang bebas, distribusi pitch, jumlah koil, posisi ujung, serta nilai beban yang ditentukan. Untuk aplikasi yang menuntut, kemampuan proses harus dikonfirmasi dalam kondisi produksi yang realistis.
Mesin lima sumbu mungkin menawarkan fleksibilitas lebih besar untuk urutan kompleks, sedangkan mesin empat sumbu mungkin sangat efisien untuk keluarga produk yang stabil. Tidak satu pun arsitektur tersebut boleh dinilai hanya berdasarkan jumlah sumbunya.
7. Tabel Keputusan
Situasi produksi |
konfigurasi empat sumbu |
konfigurasi lima sumbu |
Pegas tekan konvensional dengan geometri stabil |
Cocok kuat bila gerakan yang diperlukan tercakup |
Mungkin dilakukan, tetapi kontrol tambahan mungkin tidak diperlukan |
Pesanan ulang yang sering |
Cocok baik dengan program tersimpan dan peralatan teruji |
Cocok baik, terutama jika keluarga produk lebih luas |
Profil sudut kemiringan variabel / berbentuk |
Cocok bila berada dalam konfigurasi yang telah dikonfirmasi |
Sering dipilih bila penambahan kontrol independen berguna |
Variasi produk tinggi |
Cocok untuk rentang produk yang kompatibel |
Lebih fleksibel untuk kebutuhan pembentukan yang bervariasi |
Pegas besar atau menuntut |
Tergantung pada kapasitas model dan sifat kawat |
Model 5-sumbu tugas berat dapat dievaluasi bila relevan |
Prioritas Pemilihan |
Efisien, pengendalian gerak memadai |
Gerak independen tambahan di mana produk memerlukannya |
8. Informasi yang Dibutuhkan Sebelum Penawaran Harga
Untuk merekomendasikan mesin yang tepat, berikan gambar pegas jadi atau sampel fisiknya, bahan kawat dan diameternya, kekuatan tarik (jika diketahui), diameter dalam atau luar pegas, panjang bebas, jumlah lilitan total dan lilitan aktif, jarak antar-lilitan (pitch) atau distribusi pitch-nya, arah penggulungan, konfigurasi ujung lilitan, toleransi dimensi, serta persyaratan beban apa pun.
Juga sebutkan volume produksi yang diharapkan, ukuran batch, jumlah spesifikasi pegas yang berbeda, serta frekuensi pergantian set-up. Informasi ini memungkinkan evaluasi menyeluruh terhadap mesin, peralatan cetak (tooling), metode pemotongan, dan konfigurasi kontrol sebagai satu solusi produksi utuh, bukan sebagai spesifikasi terpisah-pisah.
Kesimpulan
Jumlah sumbu kanan adalah yang sesuai dengan gerakan pegas aktual. Mesin empat sumbu dapat menjadi solusi efisien dan dapat diulang untuk banyak pegas kompresi konvensional, sedangkan mesin lima sumbu dapat menambah nilai ketika produk memerlukan kemandirian gerak yang lebih tinggi, fleksibilitas geometri yang lebih luas, atau kondisi produksi yang lebih menuntut. Mulailah dari gambar, bahan, toleransi, beban, dan target output; lalu tetapkan fungsi mesin yang diperlukan.
Untuk rekomendasi model dan peralatan berdasarkan gambar pegas Anda, hubungi Jinchun
dengan spesifikasi produk dan kapasitas target Anda.
Daftar Isi
- Pengantar
- 1. Fungsi Sumbu Terkendali
- 2. Saat Mesin 4-Sumbu Cocok Digunakan
- 3. Ketika Mesin Lima-Sumbu Menambah Nilai
- 4. Geometri Pegas dan Sifat Kawat
- 5. Perkakas, Pengaturan, serta Pergantian Program
- 6. Perbandingan Output dan Kualitas
- 7. Tabel Keputusan
- 8. Informasi yang Dibutuhkan Sebelum Penawaran Harga
- Kesimpulan