 EN


Introduksjon
Å velge mellom en fireakset og en femakset CNC-fjæreringsmaskin bør ikke starte med antagelsen om at flere akser automatisk betyr en bedre maskin. Den riktige valget avhenger av bevegelsene som fjæren krever, trådegenskapene, formasjonssekvensen, produksjonsvolumet og det nivået av fleksibilitet som forventes av utstyret. En produsent som lager en stabil familie konvensjonelle trykkfjærer kan legge vekt på effektiv oppsett og gjentagelighet, mens en anlegg som håndterer fjærer med variabel stigning eller spesielle former kanskje trenger mer uavhengig bevegelseskontroll. fjærproduseringsmaskin
valget bør derfor starte fra den ferdige fjærtegningen og prosesskravene. Antallet kontrollerte akser har bare mening når disse aksene er tilpasset reelle formasjonsoppgaver.
1. Hva de kontrollerte aksene gjør
På en CNC-fjærspolemaskin styrer samordnede akser bevegelsene som trengs for å forme rett tråd til en kontrollert spireform. Avhengig av maskinkonfigurasjonen kan disse bevegelsene inkludere trådforsyning, spole-diameterformning, pitch-styring, skjæring og hjelpeformingshandlinger. Den nøyaktige tildelingen av hver akse må alltid bekreftes for det valgte modellnummeret, ikke bare utledes fra antallet akser.
Trådforsyningen avgjør hvor mye materiale som går inn i formingssonen og påvirker kraftig antall spoler og fri lengde. Bevegelser for diameterformning fastsetter spoleprofilen. Pitch-styring avgjør avstanden mellom aktive spoler og kan måtte endres under samme fjær. Skjæring skiller den ferdige fjæren renlig etter den programmerte sekvensen. Når en fjær krever ekstra eller mer uavhengig kontrollerte bevegelser, blir den tilgjengelige aksearkitekturen viktigere.
2. Når en 4-aksmaskin er et godt valg
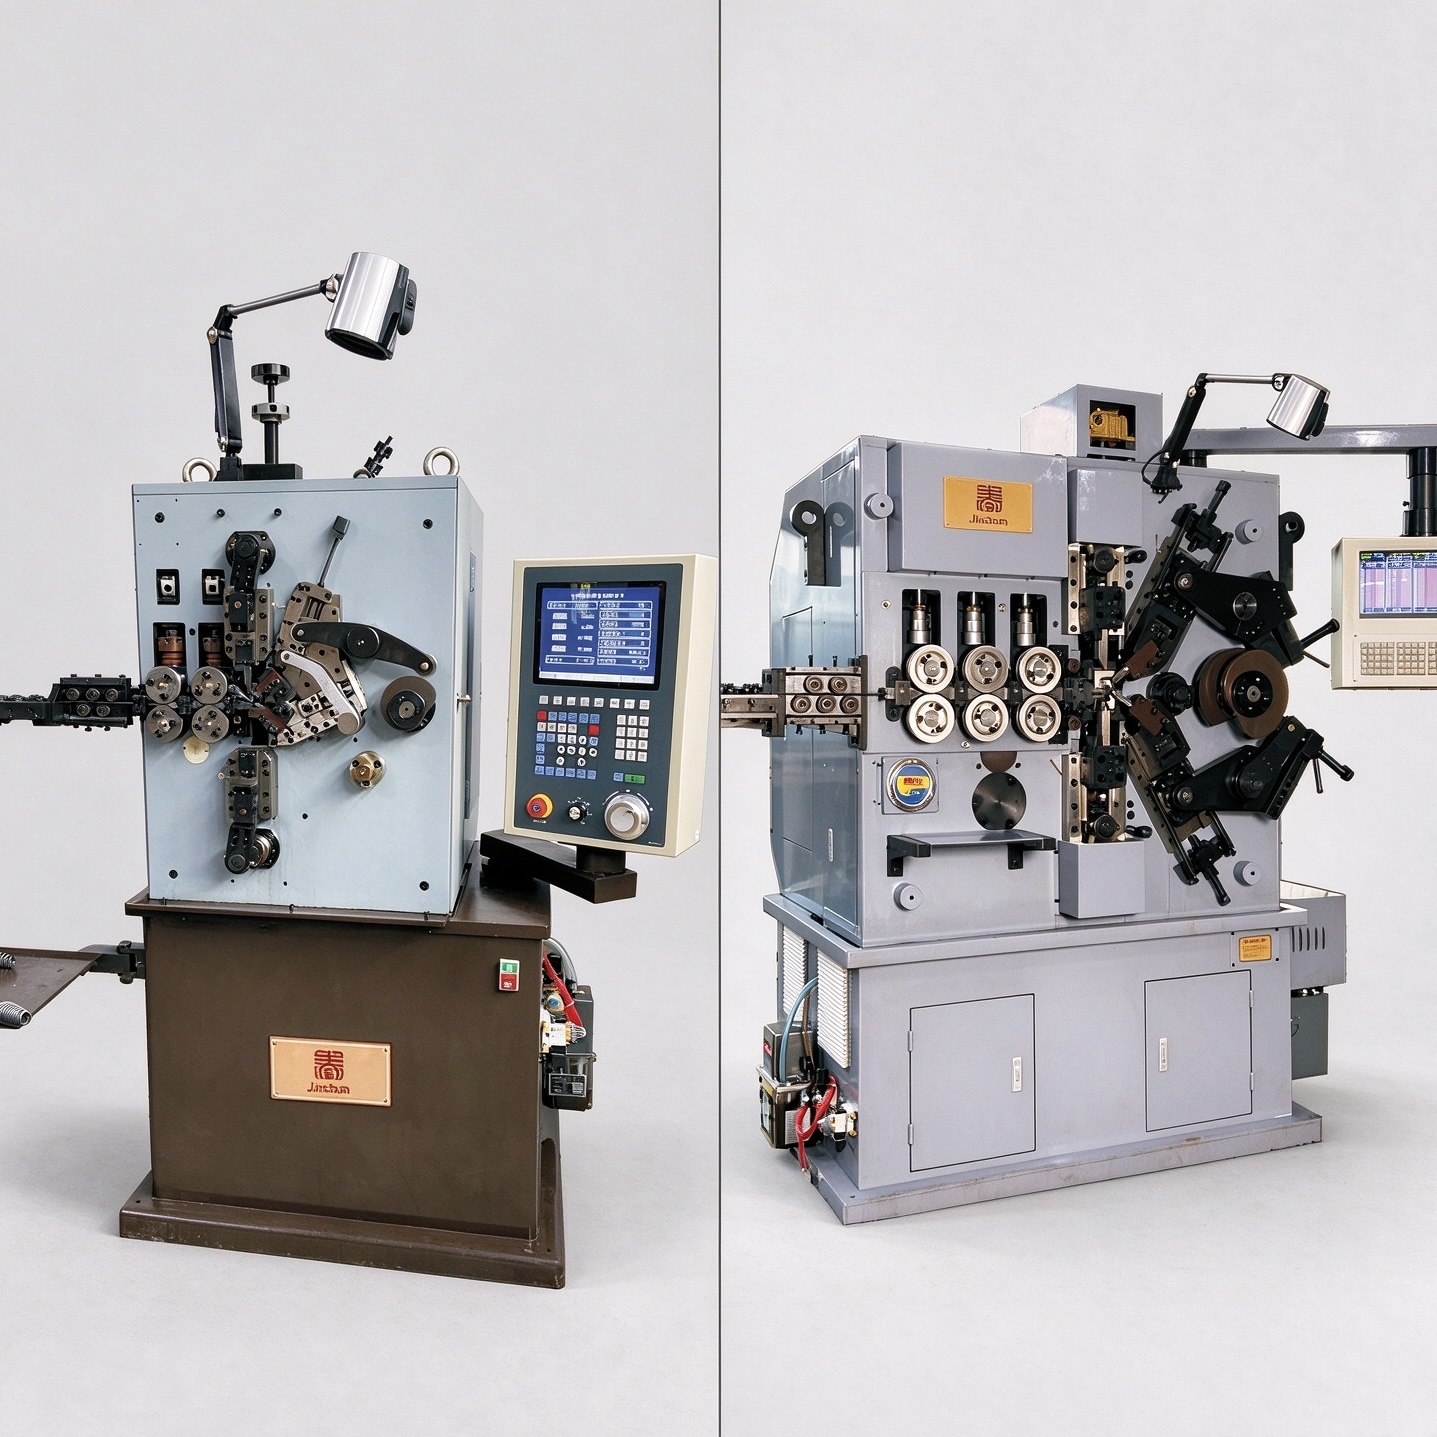
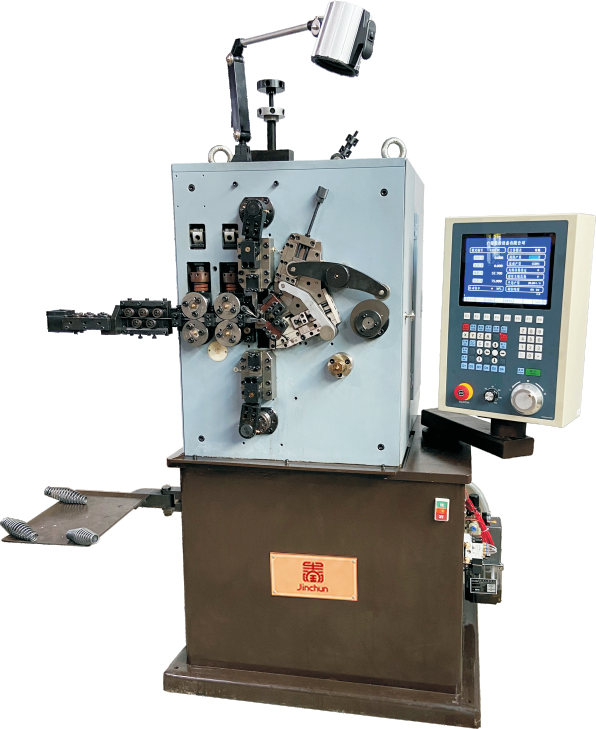
En konfigurasjon med fire akser er ofte et praktisk valg for produsenter av konvensjonelle trykkfjærer med stabile spesifikasjoner. Typiske prosjekter inkluderer sylindriske fjærer og kompatible koniske eller variabelsteik-fjærer som kan ferdigstilles innenfor maskinens konfigurerte bevegelsessekvens. 4-akset CNC-fjærviklemaskin
er spesielt relevant når gjentatte bestillinger, effektiv parameterjustering og konsekvent serietilvirkning er prioriteringer. Lagrede programmer kan redusere oppsettarbeidet for gjentakende produkter, mens utskiftbare verktøy støtter kompatible endringer i spesifikasjoner.
For en produksjonslinje med et begrenset antall modne fjærdesign, er fordelene med en fire-akse-maskin ikke bare lavere kompleksitet. Det er evnen til å bruke de nødvendige bevegelsene uten å betale for eller håndtere styringsfunksjoner som produktet ikke trenger. Den endelige beslutningen bør fortsatt ta hensyn til tråddiameter, strekkstyrke, spoleforhold, endekonfigurasjon, skjærekrav, toleranser og målproduksjon.
3. Når en fem-akse-maskin legger til verdi
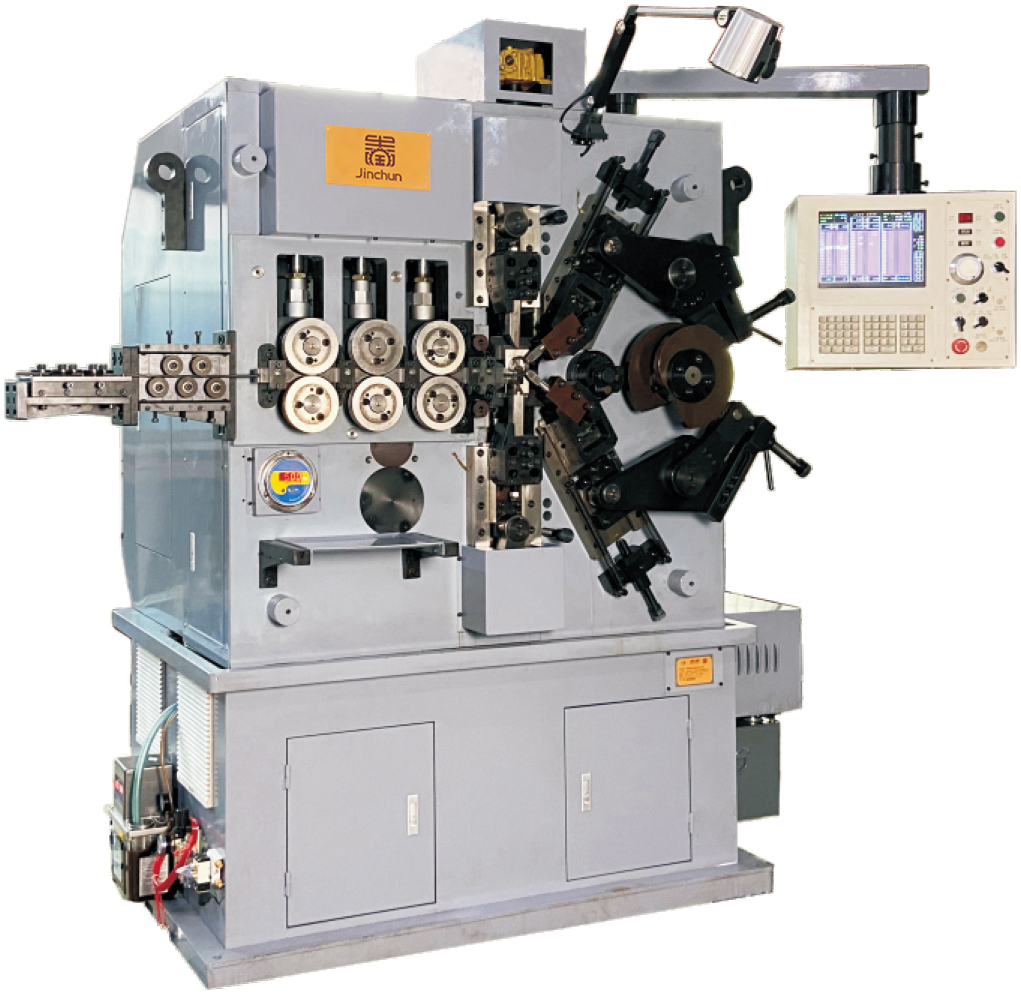
En fem-akse-maskin blir mer verdifull når fjærdesignet drar nytte av en ekstra, uavhengig koordinert bevegelse. Dette kan gjelde mer krevende pitch-mønstre, formede trykkfjærer, tykkere eller sterker tråd innenfor et passende maskinområde, eller produksjonsfamilier som krever bredere justering mellom produkter. 5-akse CNC-trykkfjærmaskin
gir programmerbar kontroll for kompatible spole-diameter, spole-avstand, spole-antall, fjær-lengde og formasjonssekvenser. Den økte fleksibiliteten kan være nyttig når produkter med konstant spole-avstand og variabel spole-avstand deler samme produksjonsmiljø, eller når anlegget forventer at sitt fjær-sortiment vil utvides.
En femte akse bør imidlertid løse en definert formasjonskrav. Hvis fjærens geometri allerede kan produseres pålitelig på en fire-akse-konfigurasjon, forbedrer ikke en ekstra akse automatisk den ferdige fjæren. Maskinvalg bør forbli prosessstyrt.
4. Fjærgeometri og trådegenskaper
Fjærgeometri er en av de sterkeste faktorene ved valg av maskin. Viktige mål inkluderer tråddiameter, indre eller ytre spole-diameter, fri høyde, totale spoler, aktive spoler, spole-avstandsfordeling, vindingretning og endespole-konfigurasjon. Sylindriske, koniske, tønneformede, timeglassformede og variabel-spole-avstand-fjærer kan stille ulike krav til bevegelser og verktøy.
Egenskapene til tråden er like viktige. Karbonfjærstål, rustfritt stål, legeringsfjærtråd og andre formbare materialer oppfører seg annerledes fordi strekkfasthet, overflatekvalitet, hardhet og fjæring påvirker formingslasten og den dimensjonelle gjenopprettingen. To fjærer med samme nominelle tråddiameter kan derfor kreve ulik maskinkapasitet eller innstilling dersom materialene deres skiller seg betydelig fra hverandre.
Lastkrav bør også oppgis når de inngår i produktspesifikasjonen. En fjær som må levere en definert last ved en spesifisert komprimert høyde kan ikke vurderes utelukkende ut fra utseende og dimensjoner.
5. Verktøy, innstilling og programbytte
Verktøy omsetter programmert maskinbevegelse til den faktiske fjærformen. Vindingpunkter, veiledere, stigningsverktøy, skjæreverktøy og andre formeringselementer må tilpasses tråden og den ferdige geometrien. Verktøyets stand og justering påvirker direkte overflatekvaliteten, spolekonsistensen og den dimensjonelle gjentageligheten.
For gjentatte bestillinger er lagrede produksjonsprogrammer nyttige fordi operatøren kan gjenopprette et bevist parametersett og deretter bekrefte det gjennom prøveproduksjon. Et lagret program eliminerer ikke oppsettssjekker: trådbatch, verktøyslitasje, smøring og materialets fjærfunksjon kan fortsatt kreve finjustering.
Når produktbytter er hyppige, må hele bytteprosessen vurderes: utskifting av verktøy, justering av veiledere, lasting av program, bekreftelse av prøver, dimensjonell inspeksjon og godkjenning. Den beste maskinen er den som gjør denne rutinen forutsigbar for den faktiske produktblandingen.
6. Utdata og kvalitetsammenligning
Produksjonshastighet bør vurderes sammen med kvalitet. En høy nominell hastighet har liten verdi hvis fjæren krever hyppig justering eller hvis prosessen gir ustabile frie lengder, spole-diameter, stigning eller endeform. Faktisk utdata avhenger av materiale, trådstørrelse, fjærstørrelser, formingskompleksitet, skjæremetode og toleransekrav.
For både fire-aksede og fem-aksede maskiner bør kvalitetsevaluering inkludere påfølgende prøver i stedet for én enkelt god del. Sjekk ytre eller indre diameter, fri lengde, spikfordeling, spoleantall, endeposisjon og eventuelle angitte belastningsverdier. For krevende applikasjoner bør prosesskapasitet bekreftes under realistiske produksjonsforhold.
En fem-aksed maskin kan tilby mer fleksibilitet for komplekse sekvenser, mens en fire-aksed maskin kan være svært effektiv for en stabil produktfamilie. Ingen av disse arkitekturtypene bør vurderes utelukkende basert på antall akser.
7. Beslutningstabell
Produksjonssituasjon |
fire-aksed konfigurasjon |
fem-aksed konfigurasjon |
Konvensjonelle trykkfjærer med stabil geometri |
Sterk passform når nødvendige bevegelser er dekket |
Mulig, men ekstra kontroll kan ikke være nødvendig |
Hyppige gjentakelsesordrer |
God passform med lagrede programmer og beviste verktøy |
God passform, spesielt hvis produktfamilien er bredere |
Variabel stekevinkel / formprofiler |
Egnet når innen bekreftet konfigurasjon |
Ofte foretrukket når tilleggsuavhengig kontroll er nyttig |
Stor produktvariasjon |
Egnet for kompatibelt produktsortiment |
Mer fleksibilitet for varierende formeringskrav |
Store eller krevende fjærer |
Avhenger av modellkapasitet og trådegenskaper |
Kraftige 5-aksemodeller kan vurderes der det er relevant |
Valgsprioritet |
Effektiv, tilstrekkelig bevegelseskontroll |
Tilleggsuavhengig bevegelse der produktet krever det |
8. Informasjon som må være tilgjengelig før tilbud
For å anbefale riktig maskin, oppgi tegning av ferdig fjær eller et fysisk eksempel, trådmateriale og diameter, trekkestyrke hvis kjent, indre eller ytre diameter på fjæren, fri lengde, antall totale og aktive viklinger, stigning eller stigningsfordeling, vikleretning, endeviklingskonfigurasjon, dimensjonstoleranser og eventuelle belastningskrav.
Oppgi også forventet produksjonsvolum, parti størrelse, antall ulike fjærspecifikasjoner og hvor ofte omstilling forventes. Denne informasjonen gjør det mulig å vurdere maskinen, verktøyene, skjæremetoden og kontrollkonfigurasjonen som én helhetlig produksjonsløsning i stedet for som isolerte spesifikasjoner.
Konklusjon
Antallet på høyre akse er det som samsvarer med de faktiske fjærbewegelsene. En fire-akset maskin kan være en effektiv og gjentakbar løsning for mange konvensjonelle trykkfjærer, mens en fem-akset maskin kan legge til verdi når produktet krever større bevegelsesuavhengighet, bredere geometrisk fleksibilitet eller mer krevende produksjonsforhold. Start med tegningen, materialet, toleransene, belastningen og målproduksjonen; deretter tilordner du de nødvendige maskinfunksjonene.
For en modell- og verktøy-anbefaling basert på din fjært egning, ta kontakt med Jinchun
med spesifikasjonene for ditt produkt og målkapasiteten.
Innholdsfortegnelse
- Introduksjon
- 1. Hva de kontrollerte aksene gjør
- 2. Når en 4-aksmaskin er et godt valg
- 3. Når en fem-akse-maskin legger til verdi
- 4. Fjærgeometri og trådegenskaper
- 5. Verktøy, innstilling og programbytte
- 6. Utdata og kvalitetsammenligning
- 7. Beslutningstabell
- 8. Informasjon som må være tilgjengelig før tilbud
- Konklusjon