 EN


Введение
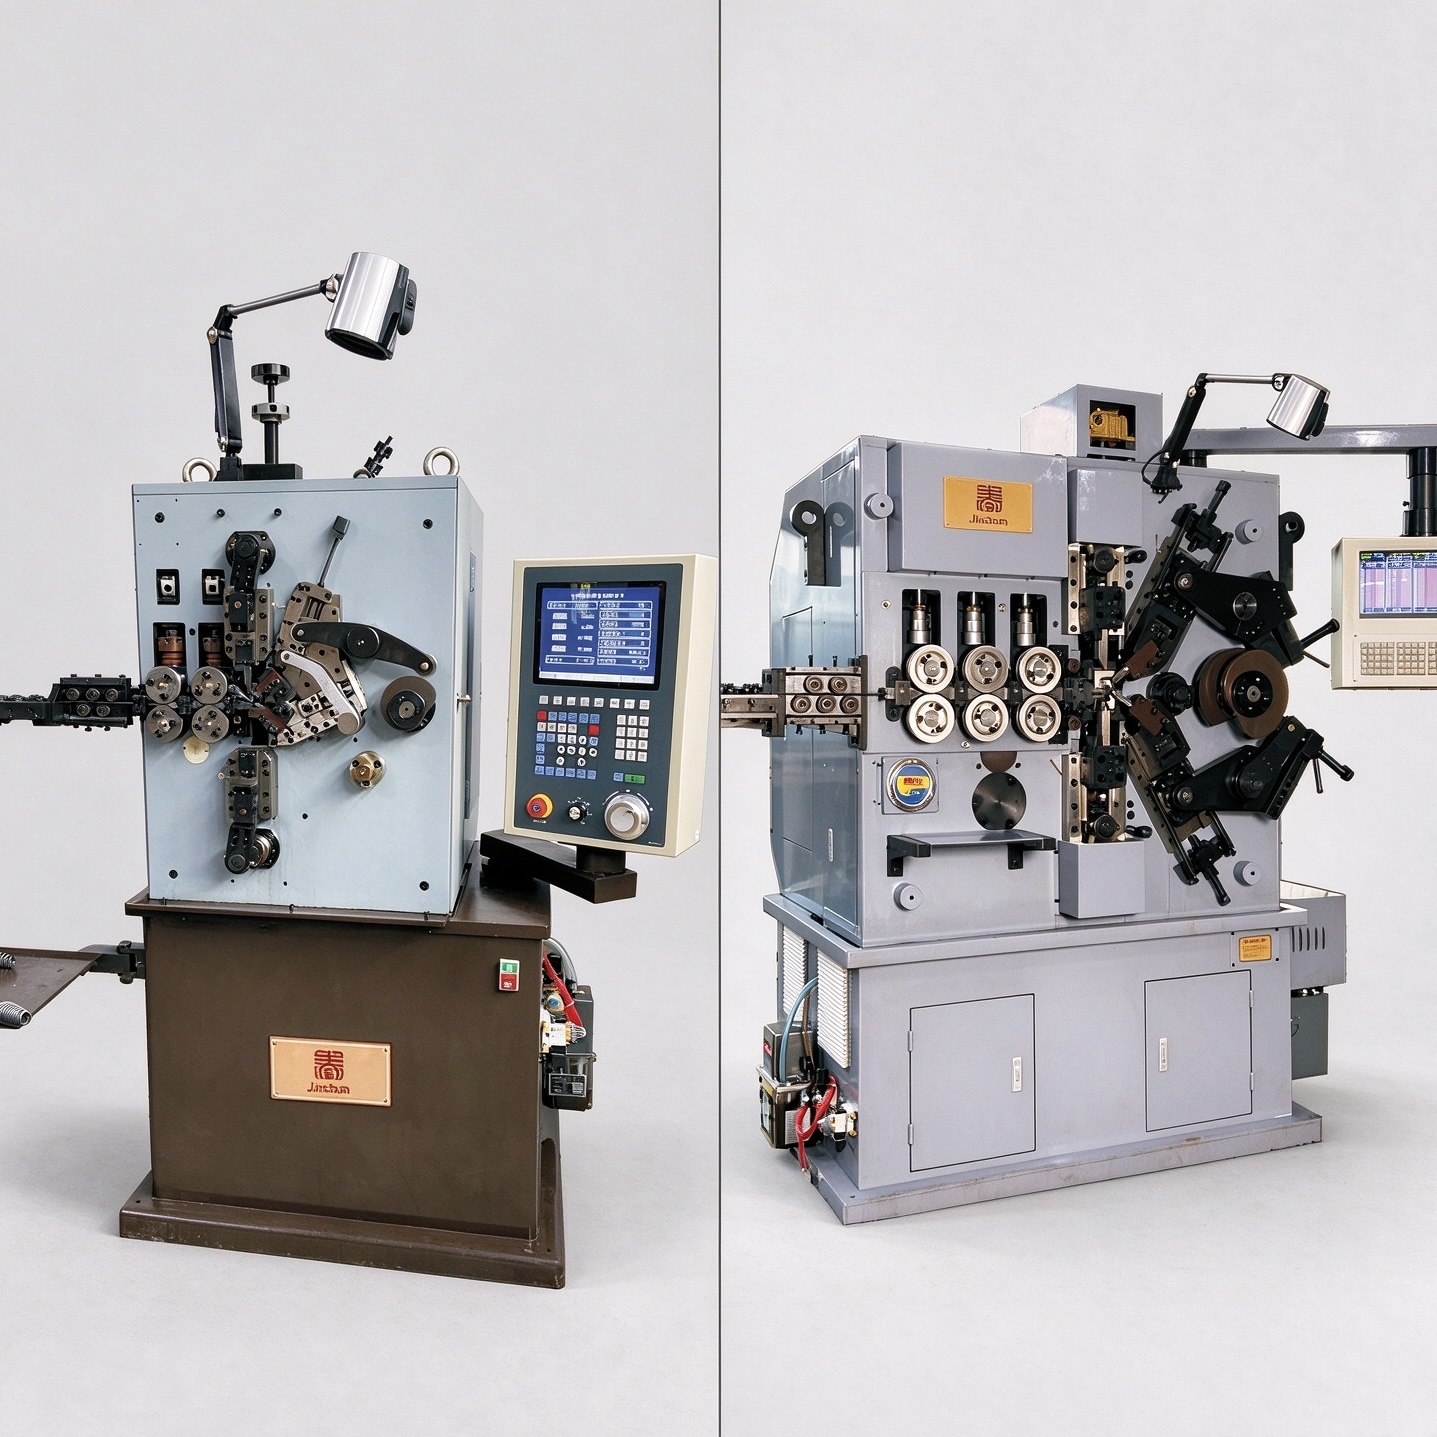
Выбор между четырёхосевым и пятиосевым ЧПУ-станком для производства пружин сжатия не должен основываться на предположении, что большее количество осей автоматически означает лучшее оборудование. Правильный выбор зависит от требуемых движений пружины, свойств проволоки, последовательности формовки, объёма производства и степени гибкости, ожидаемой от оборудования. Производитель, выпускающий стабильную линейку традиционных пружин сжатия, может отдавать приоритет эффективной настройке и повторяемости, тогда как предприятие, изготавливающее пружины переменного шага или сложной формы, может нуждаться в более точном независимом управлении движениями. машина для изготовления пружин
следовательно, выбор должен начинаться с чертежа готовой пружины и технологических требований. Количество управляемых осей имеет смысл только тогда, когда эти оси соответствуют реальным задачам формовки.
1. Функции управляемых осей
На станке с ЧПУ для производства пружин сжатия согласованные координатные оси управляют движениями, необходимыми для преобразования прямой проволоки в контролируемую спиральную форму. В зависимости от конфигурации станка такие движения могут включать подачу проволоки, формирование диаметра витка, регулирование шага, резку и вспомогательные операции формовки. Точное назначение каждой оси всегда следует уточнять для выбранной модели, а не делать выводы исключительно по количеству осей.
Подача проволоки определяет, сколько материала поступает в зону формовки, и существенно влияет на количество витков и свободную длину пружины. Движения формирования диаметра задают профиль витка. Регулирование шага определяет расстояние между активными витками и может потребовать изменения в ходе изготовления одной и той же пружины. Резка обеспечивает чистое отделение готовой пружины после выполнения запрограммированной последовательности. Если для пружины требуются дополнительные или более независимо управляемые движения, важность доступной архитектуры осей возрастает.
2. Когда станок с 4 осями является подходящим решением
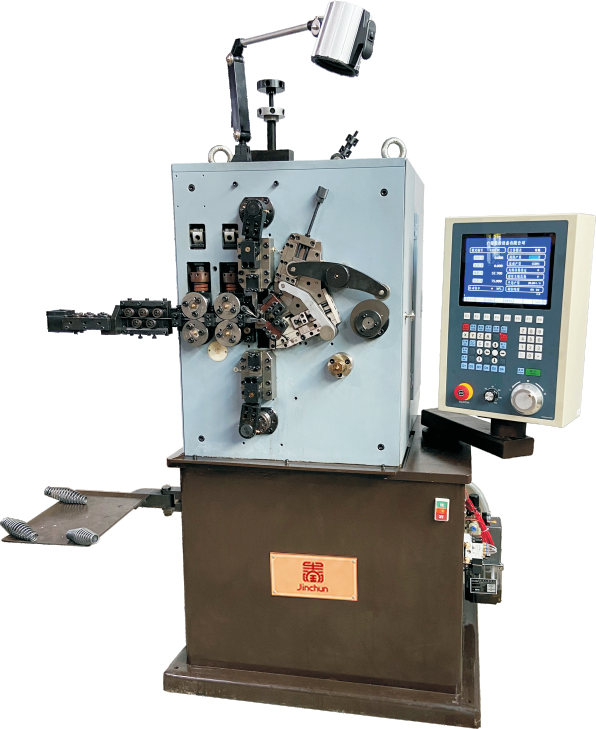
Четырёхосевая конфигурация зачастую является практичным выбором для производителей традиционных пружин сжатия со стабильными характеристиками. Типичные проекты включают цилиндрические пружины и совместимые конические или пружины с переменным шагом, которые можно изготовить в рамках заданной последовательности движений станка. 4-осевой ЧПУ-станок для навивки пружин
особенно актуальна, когда приоритетом являются повторные заказы, эффективная корректировка параметров и стабильное серийное производство. Сохранённые программы позволяют сократить время на подготовку оборудования для повторяющихся изделий, а сменные инструменты обеспечивают поддержку изменений в совместимых характеристиках.
Для производственной линии с ограниченным количеством отработанных конструкций пружин преимущество станка с четырьмя осями заключается не просто в меньшей сложности. Оно состоит в возможности использовать необходимые движения, не оплачивая и не управляя функциями управления, которые продукту не требуются. Окончательное решение по-прежнему должно учитывать диаметр проволоки, предел прочности при растяжении, отношение шага к диаметру витка, конфигурацию концов, требования к резке, допуски и целевой объём выпуска.
3. Когда станок с пятью осями добавляет ценность
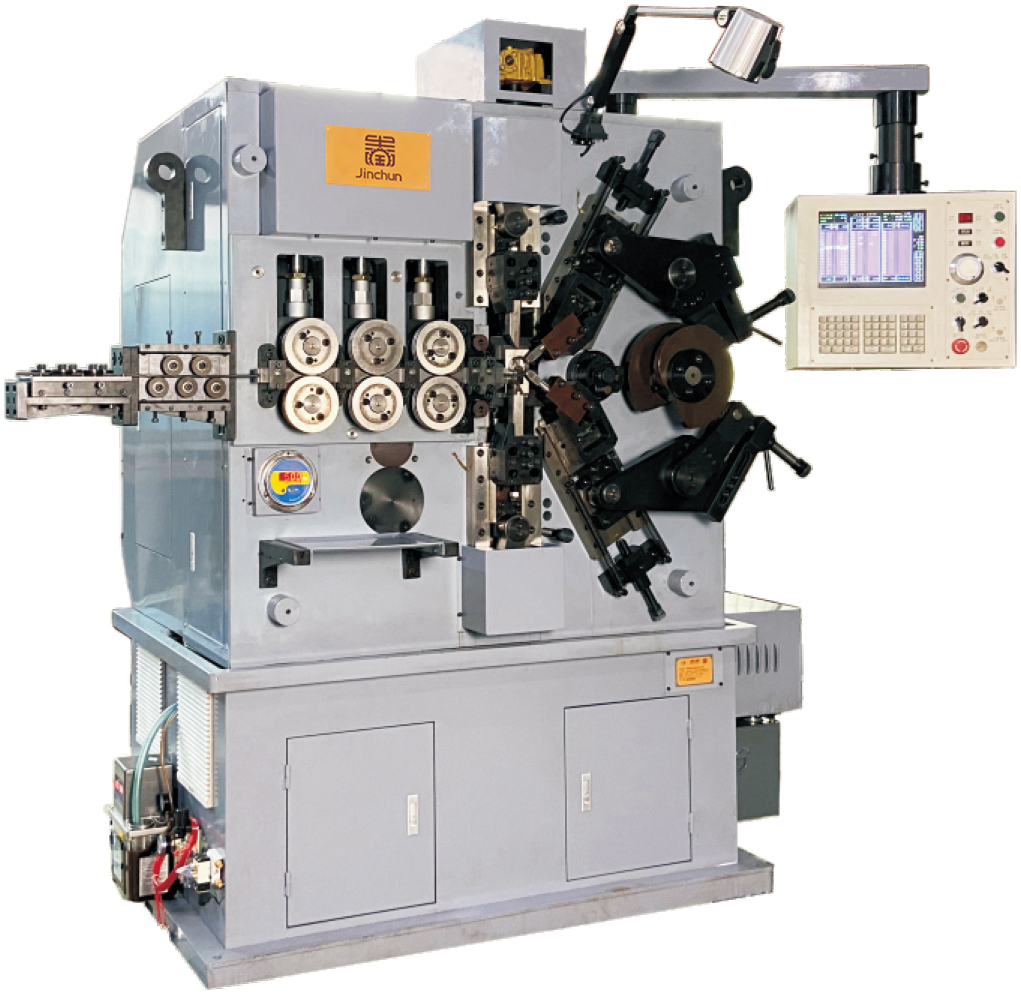
Станок с пятью осями становится более ценным, когда конструкция пружины выигрывает от дополнительного независимо координируемого движения. Это может относиться к более сложным законам изменения шага, пружинам сформированного типа, более крупной или более прочной проволоке в пределах подходящего диапазона станка, а также к производственным сериям, требующим более широкой настройки между различными изделиями. cNC-станок для изготовления цилиндрических пружин с пятью осями
обеспечивает программируемое управление совместимыми параметрами: диаметром витка, шагом, количеством витков, длиной пружины и последовательностью формовки. Дополнительная гибкость может быть полезна, когда изделия с постоянным и переменным шагом производятся в одной и той же среде или когда на предприятии планируется расширение ассортимента пружин.
Однако пятая ось должна решать чётко определённую задачу формовки. Если геометрия пружины уже надёжно изготавливается на станке с четырьмя осями, добавление пятой оси не улучшает автоматически качество готовой пружины. Выбор станка должен оставаться обусловленным технологическим процессом.
4. Геометрия пружины и свойства проволоки
Геометрия пружины является одним из ключевых факторов при выборе станка. Важнейшие размеры включают диаметр проволоки, внутренний или внешний диаметр витка, свободную высоту, общее количество витков, количество активных витков, распределение шага, направление навивки и конфигурацию концевых витков. Цилиндрические, конические, бочкообразные, песочные часы и пружины с переменным шагом могут предъявлять различные требования к перемещениям и оснастке.
Свойства проволоки имеют одинаковую важность. Углеродистая пружинная сталь, нержавеющая сталь, проволока из сплава для пружин и другие формообразуемые материалы ведут себя по-разному, поскольку предел прочности при растяжении, состояние поверхности, твёрдость и упругое восстановление влияют на нагрузку при формовке и восстановление размеров. Поэтому две пружины с одинаковым номинальным диаметром проволоки могут требовать различной мощности станка или разных настроек, если их материалы существенно отличаются.
Требования к нагрузке также должны быть указаны, если они входят в спецификацию изделия. Пружину, которая должна обеспечивать заданную нагрузку при определённой сжатой высоте, нельзя оценивать только по внешнему виду и габаритным размерам.
5. Оснастка, настройка и замена программ
Оснастка преобразует запрограммированное движение станка в фактическую форму пружины. Точки намотки, направляющие, инструменты для шага, резцы и другие элементы формовки должны соответствовать проволоке и конечной геометрии. Состояние и точность установки оснастки напрямую влияют на качество поверхности, однородность витков и повторяемость размеров.
Для повторных заказов сохранённые производственные программы полезны, поскольку оператор может восстановить проверенный набор параметров и затем подтвердить его с помощью пробного производства. Сохранённая программа не отменяет необходимость проверок настройки: партии проволоки, износа оснастки, смазки и упругого возврата материала по-прежнему могут потребовать тонкой настройки.
При частой смене продукции оцените весь процесс смены: замену оснастки, регулировку направляющих, загрузку программы, проверку пробных образцов, контроль размеров и утверждение. Лучший станок — тот, который делает этот процесс предсказуемым для фактического ассортимента продукции.
6. Сравнение выходной производительности и качества
Скорость производства следует оценивать совместно с качеством. Высокая номинальная скорость имеет небольшую ценность, если пружину приходится часто подстраивать или если процесс даёт нестабильную свободную длину, диаметр витка, шаг или геометрию концов. Фактическая производительность зависит от материала, диаметра проволоки, габаритов пружины, сложности формовки, метода резки и требований к допускам.
Для станков как с четырьмя, так и с пятью осями оценка качества должна включать последовательные образцы, а не один лишь исправный экземпляр. Проверяйте наружный или внутренний диаметр, свободную длину, распределение шага, количество витков пружины, положение концов и любое заданное значение нагрузки. Для требовательных применений способность процесса следует подтверждать в реалистичных производственных условиях.
Станок с пятью осями может обеспечить большую гибкость при выполнении сложных последовательностей, тогда как станок с четырьмя осями может быть чрезвычайно эффективным для стабильного семейства изделий. Ни одну из этих архитектур не следует оценивать исключительно по количеству осей.
7. Таблица решений
Ситуация с производством |
конфигурация с 4 осями |
конфигурация с 5 осями |
Традиционные пружины сжатия со стабильной геометрией |
Надёжное соответствие, когда требуемые перемещения полностью охвачены |
Возможно, однако дополнительный контроль может оказаться излишним |
Частые повторные заказы |
Хорошее соответствие благодаря сохранённым программам и проверенным инструментам |
Хорошее соответствие, особенно если семейство изделий шире |
Регулируемый шаг / профили сложной формы |
Подходит при подтверждённой конфигурации |
Часто предпочтителен при необходимости независимого управления |
Широкий ассортимент изделий |
Подходит для совместимого модельного ряда |
Большая гибкость при различных требованиях к формовке |
Крупные или сложные пружины |
Зависит от грузоподъёмности модели и свойств проволоки |
Тяжёлые 5-осевые модели могут быть рассмотрены при необходимости |
Приоритет при выборе |
Эффективное и достаточное управление движением |
Дополнительное независимое движение, необходимое для продукта |
8. Информация, необходимая до составления коммерческого предложения
Чтобы порекомендовать подходящий станок, предоставьте чертёж готовой пружины или физический образец, марку и диаметр проволоки, предел прочности при растяжении (если известен), внутренний или наружный диаметр пружины, длину в свободном состоянии, общее и активное количество витков, шаг или распределение шага, направление намотки, конфигурацию концевых витков, допуски на размеры, а также любые требования к нагрузке.
Также укажите ожидаемый объём производства, размер партии, количество различных типоразмеров пружин и частоту смены настроек. Эта информация позволяет оценить станок, оснастку, метод резки и конфигурацию системы управления как единое производственное решение, а не как отдельные параметры.
Заключение
Количество осей по правой оси соответствует фактическим перемещениям пружины. Четырёхосевой станок может быть эффективным и воспроизводимым решением для многих традиционных пружин сжатия, тогда как пятиточечный станок может повысить ценность при изготовлении изделий, требующих большей независимости движений, более широкой геометрической гибкости или более жёстких условий производства. Начните с чертежа, материала, допусков, нагрузки и целевого объёма выпуска; затем определите необходимые функции станка.
Для подбора модели и оснастки на основе вашего чертежа пружины свяжитесь с Цзиньчунем
с указанием технических характеристик изделия и целевой производственной мощности.
Содержание
- Введение
- 1. Функции управляемых осей
- 2. Когда станок с 4 осями является подходящим решением
- 3. Когда станок с пятью осями добавляет ценность
- 4. Геометрия пружины и свойства проволоки
- 5. Оснастка, настройка и замена программ
- 6. Сравнение выходной производительности и качества
- 7. Таблица решений
- 8. Информация, необходимая до составления коммерческого предложения
- Заключение