 EN


مقدمة
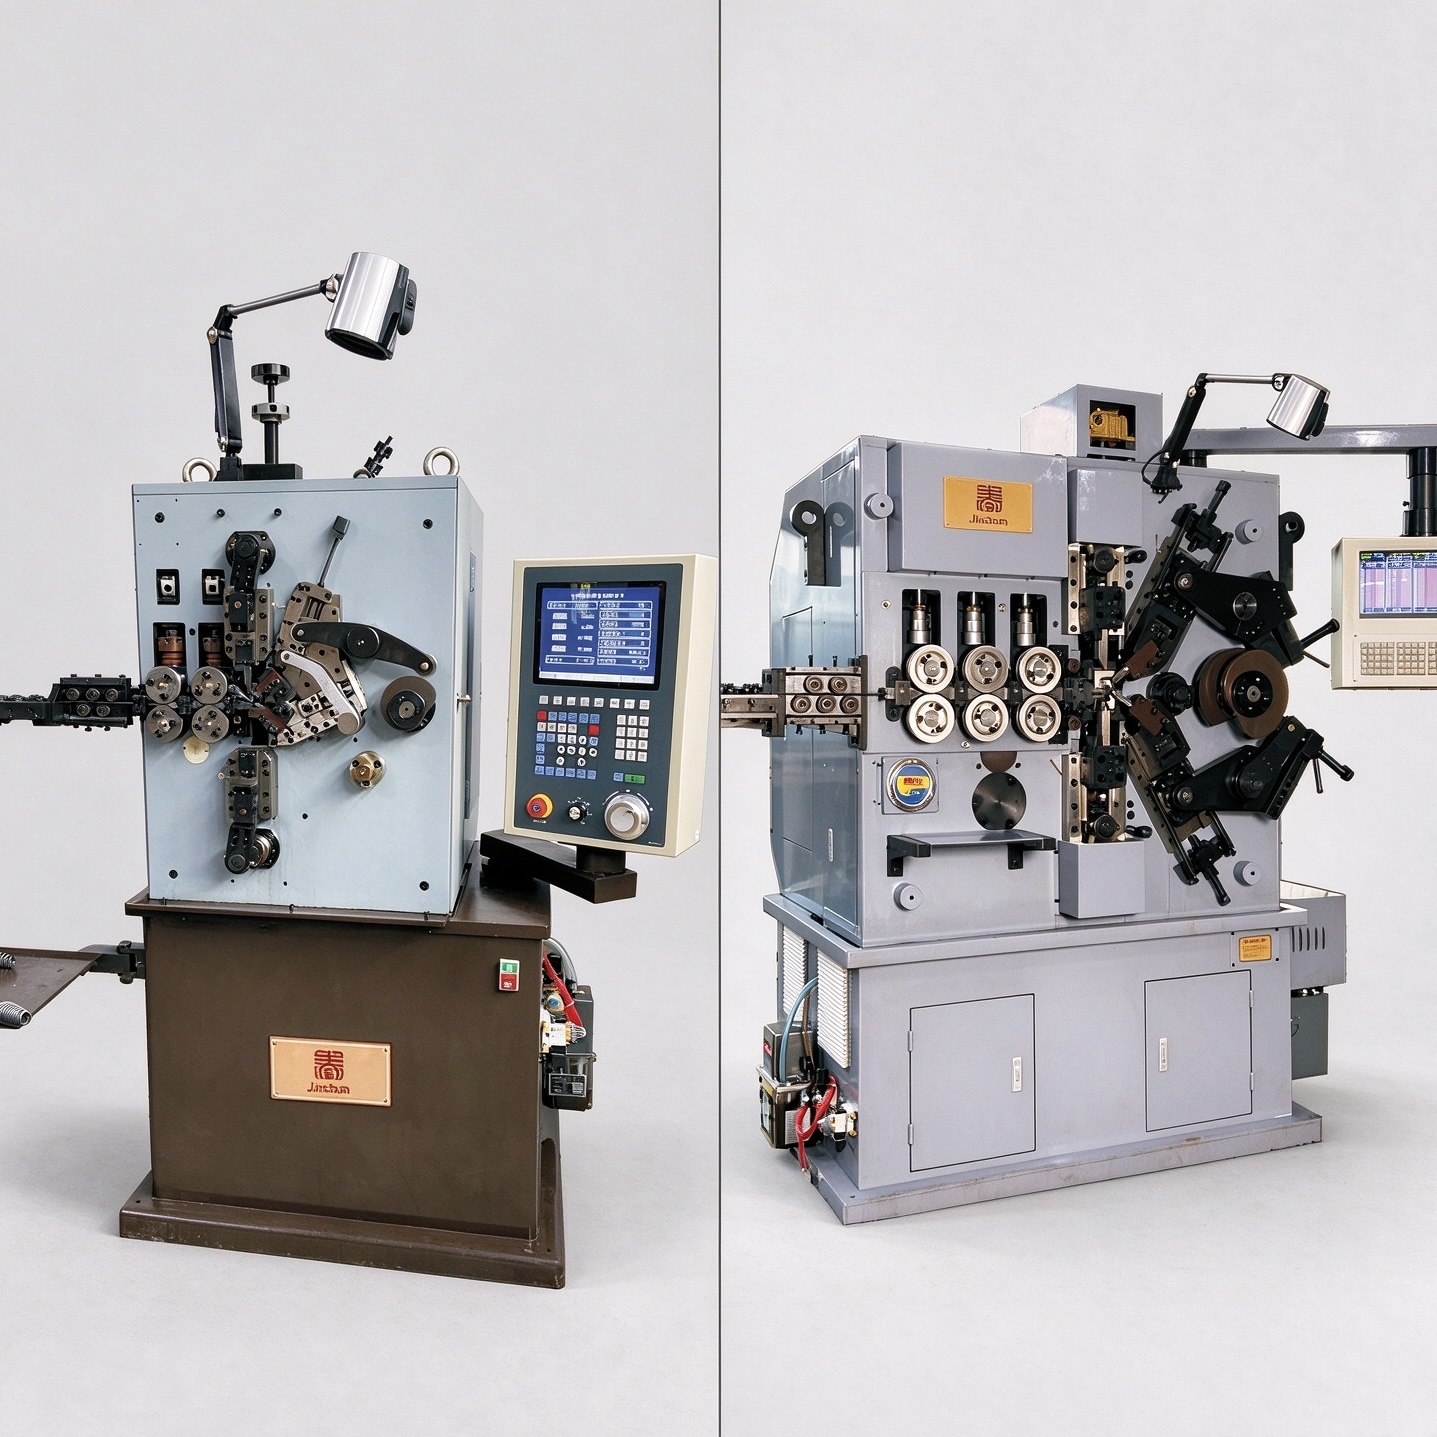
لا ينبغي أن يبدأ الاختيار بين آلة تشكيل نوابض الانضغاط باستخدام التحكم العددي الحاسوبي ذات ٤ محاور وذات ٥ محاور بالافتراض بأن زيادة عدد المحاور تعني تلقائيًّا أن الآلة أفضل. فالاختيار الصحيح يتوقف على الحركات المطلوبة لنابض الانضغاط، وخصائص السلك المستخدم، وتسلسل عملية التشكيل، وحجم الإنتاج، ومدى المرونة المتوقعة من المعدات. فقد يقدّر مصنعٌ ينتج عائلةً مستقرةً من نوابض الانضغاط التقليدية كفاءة إعداد الآلة وإمكانية تكرار النتائج بدقة، بينما قد يحتاج مصنعٌ آخر يتعامل مع نوابض ذات خطوة متغيرة أو أشكال خاصة إلى تحكّمٍ أكثر استقلاليةً في الحركات. آلة صنع النوابض
لذا، يجب أن يبدأ الاختيار من الرسم الهندسي النهائي للنابض والمتطلبات العملية. وعدد المحاور الخاضعة للتحكم لا يكون ذا معنى إلا عندما تتطابق هذه المحاور مع مهام التشكيل الفعلية.
١. ما الذي تقوم به المحاور الخاضعة للتحكم
على آلة لتصنيع نوابض الضغط باستخدام التحكم العددي الحاسوبي (CNC)، تُدار الحركات المطلوبة لتحويل السلك المستقيم إلى شكل حلزوني خاضع للتحكم بواسطة محاور منسَّقة. وحسب تكوين الآلة، قد تشمل هذه الحركات إدخال السلك، وتشكيل قطر اللولب، والتحكم في الخطوة (Pitch)، والقطع، وإجراءات التشكيل المساعدة. ويجب دائمًا التأكد من التخصيص الدقيق لكل محور بالنسبة للنموذج المختار، بدلًا من الاستنتاج منه استنادًا فقط إلى عدد المحاور.
إن إدخال السلك يحدد كمية المادة الداخلة إلى منطقة التشكيل، ويؤثر تأثيرًا قويًّا على عدد اللفات وطول النابض الحر. أما حركات تشكيل القطر فتُحدِّد ملامح اللفة. ويُقرِّر التحكم في الخطوة (Pitch) المسافة بين اللفات الفعَّالة، وقد يتطلب تغييره أثناء تصنيع نفس النابض. أما عملية القطع فهي التي تفصل النابض المنتهي بوضوح بعد اكتمال التسلسل البرمجي. وعندما يحتاج النابض إلى حركات إضافية أو إلى حركات أكثر استقلالية في التحكم، تكتسب بنية المحاور المتاحة أهميةً أكبر.
٢. متى تكون الآلة ذات الأربع محاور مناسبة
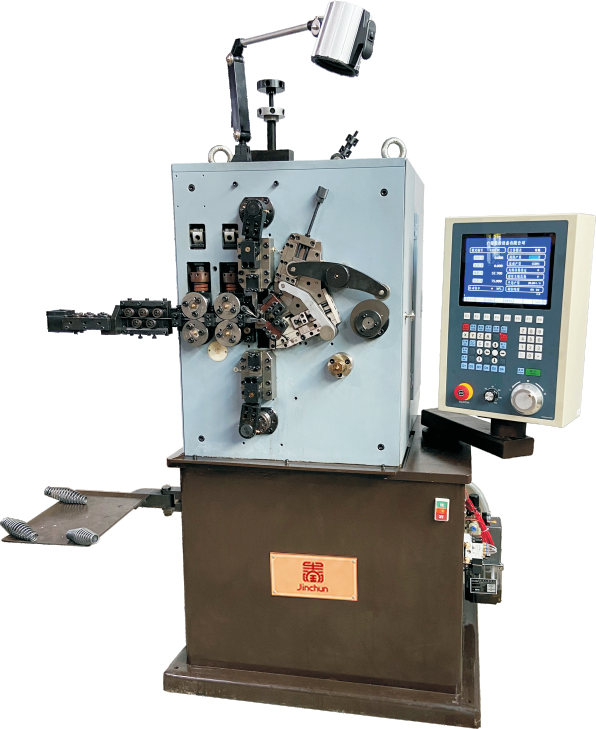
يُعَدُّ ترتيب المحاور الأربعة خيارًا عمليًّا في أغلب الأحيان للمصنِّعين الذين ينتجون نوابض الضغط التقليدية ذات المواصفات المستقرة. وتشمل المشاريع النموذجية النوابض الأسطوانية والتصاميم المُدبَّبة أو ذات الخطوة المتغيرة المتوافقة معها، والتي يمكن إنجازها ضمن تسلسل الحركة المُهيَّأ في الجهاز. آلة لف النوابض باستخدام التحكم العددي بالحاسوب ذات ٤ محاور
وهو ما يكتسب أهمية خاصةً عندما تكون الأولويات تتمثل في الطلبات المتكررة، وضبط المعاملات بكفاءة، والإنتاج الدفعي المتسق. ويمكن أن تقلل البرامج المخزَّنة من جهد الإعداد للمنتجات المتكررة، بينما تدعم أدوات التغيير القابلة الاستبدال التعديلات على المواصفات المتوافقة.
في خط إنتاج يحتوي على عدد محدود من تصاميم النابض الربيعية الناضجة، فإن ميزة الآلة ذات الأربع محور لا تقتصر فقط على انخفاض التعقيد. بل تكمن في القدرة على استخدام الحركات المطلوبة دون دفع ثمن وظائف التحكم أو إدارتها، وهي وظائف غير ضرورية لهذا المنتج. ويجب أن يستند القرار النهائي إلى عوامل أخرى مثل قطر السلك، ومقاومة الشد، ونسبة اللف، وتكوين الطرفين، ومتطلبات القطع، والتسامح المسموح به، والمخرج المستهدف.
٣. عندما تضيف الآلة ذات الخمسة محور قيمة مضافة
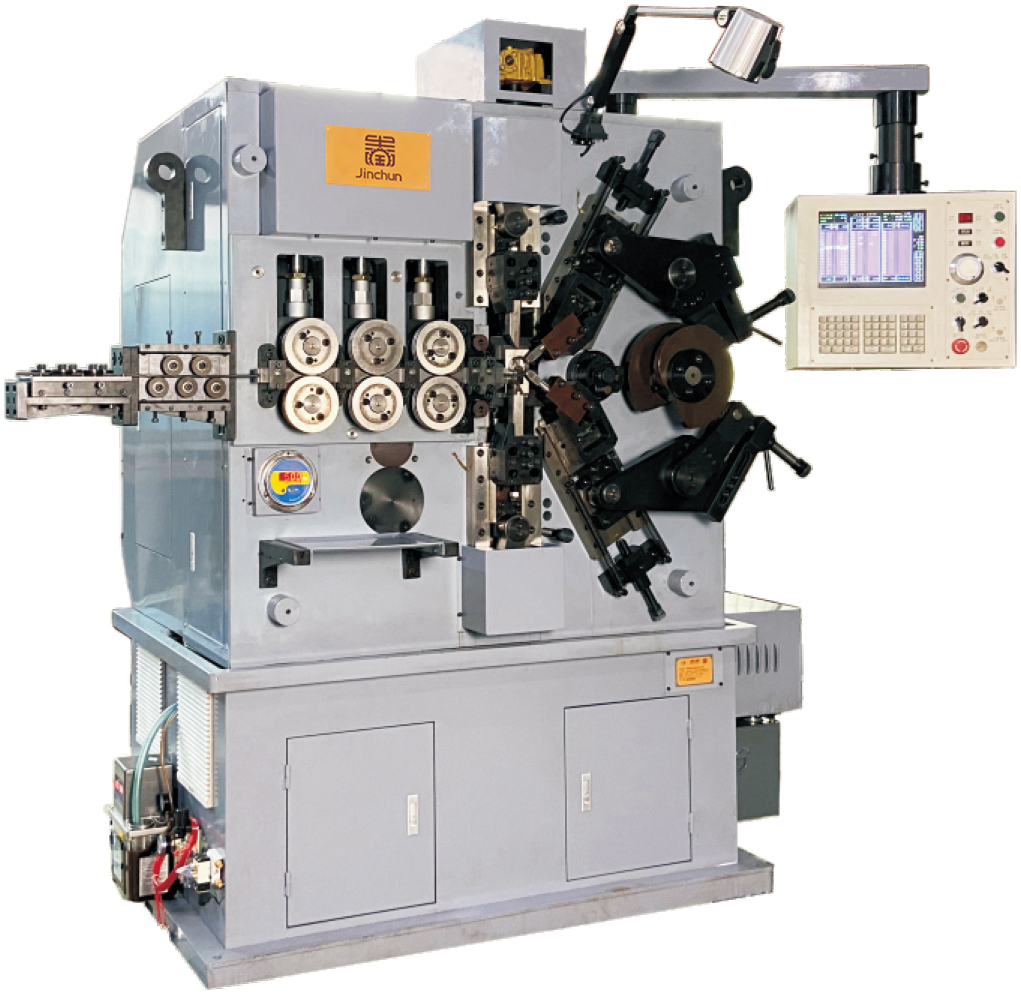
تصبح الآلة ذات الخمسة محور أكثر فائدة عندما يستفيد تصميم النابض من حركة إضافية منسَّقة بشكل مستقل. وقد ينطبق ذلك على أنماط الخطوة الأكثر تعقيدًا، أو نوابض الضغط المُشكَّلة، أو الأسلاك الأكبر حجمًا أو الأقوى ضمن مدى الآلة المناسب، أو عائلات الإنتاج التي تتطلب تعديلات أوسع بين المنتجات المختلفة. آلة نوابض الضغط التصنيعية باستخدام الحاسوب ذات الخمسة محور
يوفّر تحكّمًا قابلاً للبرمجة في قطر الملف المتوافق، والمسافة بين اللفات، وعدد اللفات، وطول النابض، وتسلسل التشكيل. ويمكن أن تكون المرونة الإضافية مفيدة عندما تشارك منتجات ذات مسافات ثابتة بين اللفات وذات مسافات متغيرة بين اللفات نفس بيئة الإنتاج، أو عندما يتوقّع المصنع توسيع نطاق النوابض التي ينتجها.
ومع ذلك، فإن المحور الخامس يجب أن يحلّ متطلّب تشكيل محدّدًا. فإذا كان من الممكن بالفعل إنتاج هندسة النابض بشكلٍ موثوقٍ على تكوين رباعي المحاور، فإن إضافة محور إضافي لا تحسّن تلقائيًّا جودة النابض النهائي. ويجب أن تظل عملية اختيار الآلة مدفوعةً بالعملية نفسها.
٤. هندسة النابض وخصائص السلك
تُعدّ هندسة النابض أحد أقوى العوامل المؤثرة في اختيار الآلة. وتشمل الأبعاد المهمة قطر السلك، وقطر الملف الداخلي أو الخارجي، والارتفاع الحرّ، وإجمالي عدد اللفات، واللفات الفعّالة، وتوزيع المسافة بين اللفات، واتجاه الالتفاف، وتكوين اللفات الطرفية. وقد تفرض النوابض الأسطوانية والمخروطية والبرميلية والرملية الشكل وذات المسافات المتغيرة بين اللفات متطلبات مختلفة فيما يتعلّق بالحركة والأدوات.
خصائص السلك متساوية الأهمية. فأسلاك فولاذ الكربون الربيعي، والفولاذ المقاوم للصدأ، وأسلاك السبائك الربيعية، وغيرها من المواد القابلة للتشكيل تتصرف بشكل مختلف لأن مقاومة الشد، وحالة السطح، والصلادة، والارتداد الربيعي تؤثر في حمل التشكيل والاسترجاع البُعدي. ولذلك قد تتطلب نابضان لهما نفس القطر الاسمي للسلك سعةً مختلفةً للآلة أو إعداداتٍ مختلفةً إذا اختلفت موادهما اختلافًا كبيرًا.
ينبغي أيضًا تزويد المتطلبات الخاصة بالحمل عند كونها جزءًا من مواصفات المنتج. فلا يمكن تقييم النابض الذي يجب أن يولّد حملاً محدَّدًا عند ارتفاع مضغوط معيَّن بناءً على المظهر والأبعاد فقط.
٥. الأدوات، والإعداد، وتغيير البرامج
تُحوِّل الأدوات حركة الآلة المبرمجة إلى الشكل الفعلي للنابض. ويجب أن تتطابق نقاط التلويح، والتوجيهات، وأدوات التباعد، والقواطع، والعناصر الأخرى للتشكيل مع سلك التغذية والهندسة الهندسية للمنتج النهائي. كما أن حالة الأدوات ومحاذاةَها تؤثران مباشرةً في جودة السطح، واتساق الحلزونات، وإعادة إنتاج الأبعاد بدقة.
في الطلبات المتكررة، تكون برامج الإنتاج المخزَّنة مفيدة لأن المشغل يمكنه استرجاع مجموعة معتمدة من المعايير ثم التحقق منها عبر إنتاج عيِّنات تجريبية. ولا تلغي البرمجة المخزَّنة فحوصات الإعداد: إذ قد تتطلب دفعات السلك وارتداء الأدوات وتشحيمها وانحناء المادة بعد التشكيل تعديلات دقيقةً لا تزال ضرورية.
عندما تكون عمليات تغيير المنتجات متكرِّرة، ينبغي تقييم العملية الكاملة لتغيير المنتج: استبدال الأدوات، وضبط المرشدين، وتحميل البرنامج، والتحقق من العيِّنات، والفحص البُعدي، والموافقة النهائية. وأفضل آلةٍ هي التي تجعل هذه الإجراءات روتينيةً قابلةً للتنبؤ بها بالنسبة لمزيج المنتجات الفعلي.
٦. مقارنة المخرجات والجودة
يجب تقييم سرعة الإنتاج جنبًا إلى جنب مع الجودة. فسرعة اسمية عالية لا قيمة لها إذا احتاج الزنبرك إلى تعديلات متكرِّرة، أو إذا أدى التصنيع إلى طول حر غير مستقر أو قطر لفائف غير ثابت أو خطوة غير منتظمة أو هندسة نهائية غير متجانسة. ويعتمد الإنتاج الفعلي على نوع المادة وقطر السلك وأبعاد الزنبرك وتعقيد عملية التشكيل وأسلوب القطع ومتطلبات التحمل.
لكلٍّ من الآلات ذات المحاور الأربعة والآلات ذات المحاور الخمسة، يجب أن تشمل تقييمات الجودة عيّنات متتالية بدلًا من جزء واحد جيّد فقط. وتشمل الاختبارات القطر الخارجي أو الداخلي، والطول الحر، وتوزيع الخطوة، وعدد اللفات، وموضع الطرف، وأي قيمة حمولة محددة. وللتطبيقات الصعبة، يجب التأكيد على قدرة العملية في ظروف إنتاج واقعية.
قد توفر الآلة ذات المحاور الخمسة مرونة أكبر في تنفيذ المتسلسلات المعقدة، بينما قد تكون الآلة ذات المحاور الأربعة فعّالة جدًّا في إنتاج عائلة منتجات مستقرة. ولا ينبغي الحكم على أيٍّ من هاتين البنيتين استنادًا إلى عدد المحاور وحده.
٧. جدول اتخاذ القرار
حالة الإنتاج |
تكوين بأربعة محاور |
تكوين بخمسة محاور |
الزنبركات الانضغاطية التقليدية ذات الهندسة المستقرة |
تناسب قوي عند الحاجة إلى الحركات المغطاة |
ممكن، لكن التحكم الإضافي قد لا يكون ضروريًّا |
طلبات تكرارية متكررة |
تناسب جيّد مع البرامج المخزَّنة والأدوات المُجربة |
تناسب جيّد، خصوصًا إذا كانت عائلة المنتجات أوسع |
مُحَرَّكات ذات مِحْوَر متغيِّر / ملفات على أشكال مُحدَّدة |
مناسبة عند وجود تكوين مُؤكَّد |
تُفضَّل عادةً عند الحاجة إلى تحكُّم مستقل إضافي |
تنوُّع واسع في المنتجات |
مناسبة لمجموعة منتجات متوافقة |
مرونة أكبر لتلبية متطلبات التشكيل المتنوعة |
الزنبركات الكبيرة أو ذات المتطلبات العالية |
يعتمد على سعة النموذج وخصائص السلك |
يمكن تقييم نماذج الثقيلة ذات المحاور الخمسة عند الاقتضاء |
أولوية الاختيار |
كفاءة عالية، مع تحكُّم كافٍ في الحركة |
حركة مستقلة إضافية حيثما تتطلبها المنتج |
٨. المعلومات المطلوبة قبل إصدار العرض السعري
للتوصية بالآلة المناسبة، يُرجى تزويدي برسم التصميم النهائي للنابض أو عيّنة فعلية منه، ونوع سلك التصنيع وقطره، ومقاومة الشد إن كانت معروفة، وقطر النابض الداخلي أو الخارجي، والطول الحر، وعدد اللفات الإجمالي والفعال، والمسافة بين اللفات (البيتش) أو توزيعها، واتجاه اللف، وتكوين طرفي النابض، والتسامح الأبعادي، وأي متطلبات تحميل.
كما يُرجى ذكر الحجم المتوقع للإنتاج، وحجم الدفعة الواحدة، وعدد مواصفات النوابض المختلفة، ومعدل تكرار تغيير الإعدادات. وتتيح هذه المعلومات تقييم الآلة، والأدوات، وأسلوب القطع، وتكوين النظام التحكّمي كحل إنتاجي متكامل بدلًا من التعامل مع المواصفات على حدة.
الخاتمة
عدد المحاور على الجانب الأيمن هو العدد الذي يتطابق مع حركات النابض الفعلية. ويمكن أن تشكّل الآلة ذات الأربع محاور حلاً فعّالاً وقابلًا للتكرار للعديد من نوابض الضغط التقليدية، بينما يمكن للآلة ذات الخمس محاور أن تضيف قيمةً عندما يتطلّب المنتج درجةً أعلى من استقلالية الحركة، أو مرونةً أوسع في الهندسة الشكلية، أو ظروف إنتاجٍ أكثر تطلّبًا. ابدأ بالرسم البياني، والمواد، والتسامح المسموح به، والحمل المطلوب، والهدف من الإنتاج؛ ثم عيّن وظائف الآلة المطلوبة.
للحصول على توصيةٍ بشأن النموذج والأدوات استنادًا إلى رسم نابضك، اتصل بجينتشون
مع مواصفات منتجك وقدرتك المستهدفة.
فهرس المحتويات
- مقدمة
- ١. ما الذي تقوم به المحاور الخاضعة للتحكم
- ٢. متى تكون الآلة ذات الأربع محاور مناسبة
- ٣. عندما تضيف الآلة ذات الخمسة محور قيمة مضافة
- ٤. هندسة النابض وخصائص السلك
- ٥. الأدوات، والإعداد، وتغيير البرامج
- ٦. مقارنة المخرجات والجودة
- ٧. جدول اتخاذ القرار
- ٨. المعلومات المطلوبة قبل إصدار العرض السعري
- الخاتمة