 EN


Introduction
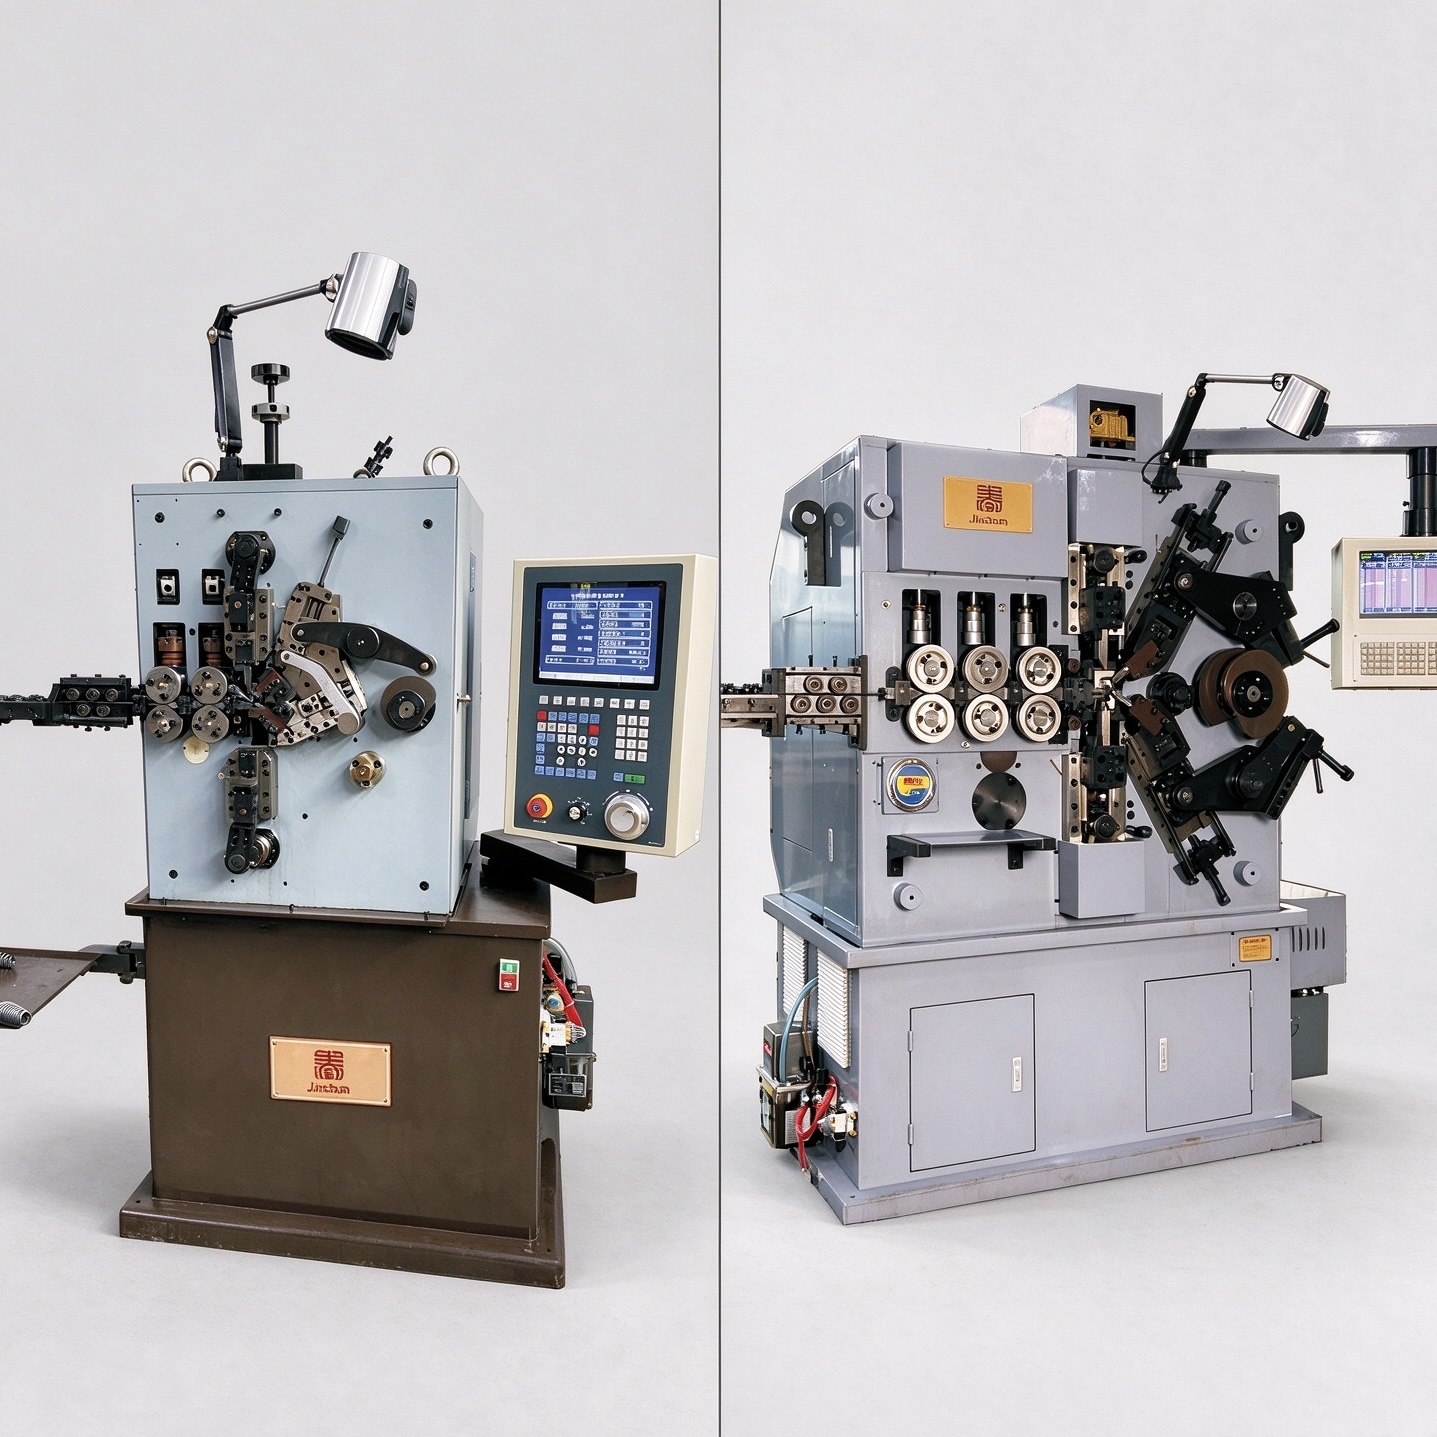
Le choix entre une machine à ressorts hélicoïdaux de compression CNC à quatre axes et une machine à cinq axes ne doit pas reposer sur l’hypothèse selon laquelle davantage d’axes implique automatiquement une machine supérieure. Le choix approprié dépend des mouvements requis par le ressort, des propriétés du fil, de la séquence de formage, du volume de production et du niveau de souplesse attendu de l’équipement. Un fabricant produisant une gamme stable de ressorts hélicoïdaux de compression classiques privilégiera probablement un réglage efficace et une grande reproductibilité, tandis qu’un atelier fabriquant des ressorts à pas variable ou des ressorts profilés aura besoin d’un contrôle plus indépendant des mouvements. machine à fabriquer des ressorts
la sélection doit donc commencer à partir du dessin final du ressort et des exigences du procédé. Le nombre d’axes commandés n’a de sens que si ces axes correspondent effectivement aux tâches réelles de formage.
1. À quoi servent les axes commandés
Sur une machine à ressorts hélicoïdaux à commande numérique par ordinateur (CNC), des axes coordonnés gèrent les mouvements nécessaires pour transformer un fil droit en une forme hélicoïdale contrôlée. Selon la configuration de la machine, ces mouvements peuvent inclure l’alimentation du fil, le formage du diamètre de la bobine, le contrôle du pas, la coupe et des actions de formage auxiliaires. L’affectation exacte de chaque axe doit toujours être vérifiée pour le modèle sélectionné, plutôt que d’être déduite uniquement à partir du nombre d’axes.
L’alimentation du fil détermine la quantité de matériau entrant dans la zone de formage et influence fortement le nombre de spires et la longueur libre. Les mouvements de formage du diamètre établissent le profil de la bobine. Le contrôle du pas détermine l’espacement entre les spires actives et peut nécessiter des ajustements au cours de la fabrication d’une même ressort. La coupe sépare proprement le ressort fini après exécution de la séquence programmée. Lorsqu’un ressort exige des mouvements supplémentaires ou davantage indépendants, l’architecture des axes disponibles devient plus critique.
2. Quand une machine à 4 axes constitue un bon choix
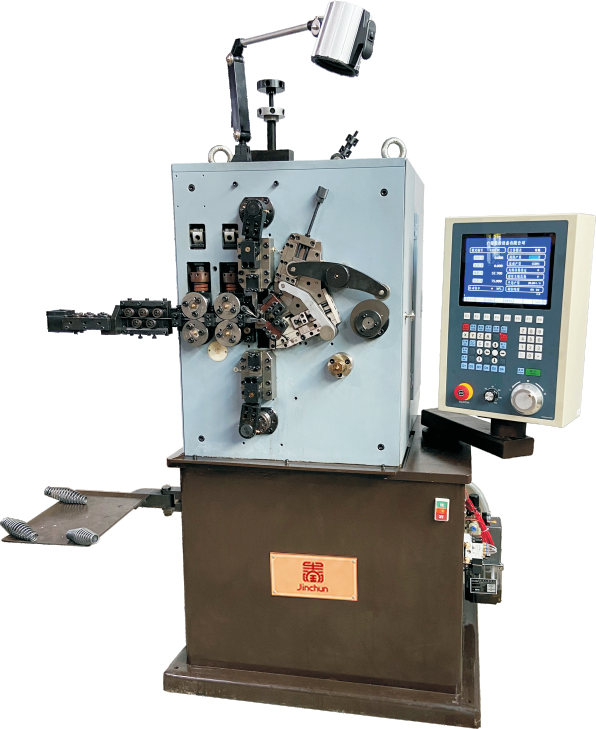
Une configuration à quatre axes constitue souvent un choix pratique pour les fabricants produisant des ressorts hélicoïdaux de compression conventionnels aux caractéristiques stables. Les projets typiques comprennent les ressorts cylindriques ainsi que les conceptions coniques ou à pas variable compatibles, pouvant être réalisées dans la séquence de mouvement configurée de la machine. machine à enrouler des ressorts à commande numérique par ordinateur (CNC) à quatre axes
s’avère particulièrement pertinente lorsque les commandes répétées, l’ajustement efficace des paramètres et la production cohérente par lots constituent des priorités. Les programmes enregistrés permettent de réduire les opérations de mise en place pour les produits récurrents, tandis que les outillages interchangeables prennent en charge les modifications compatibles des spécifications.
Pour une ligne de production comportant un nombre limité de conceptions de ressorts à spirale matures, l’avantage d’une machine à quatre axes ne réside pas simplement dans une complexité moindre. Il réside dans la capacité d’utiliser les mouvements requis sans payer ni gérer des fonctions de commande inutiles au produit. La décision finale devrait toutefois toujours tenir compte du diamètre du fil, de la résistance à la traction, du rapport de spire, de la configuration des extrémités, des exigences en matière de coupe, des tolérances et du débit cible.
3. Lorsqu’une machine à cinq axes apporte de la valeur
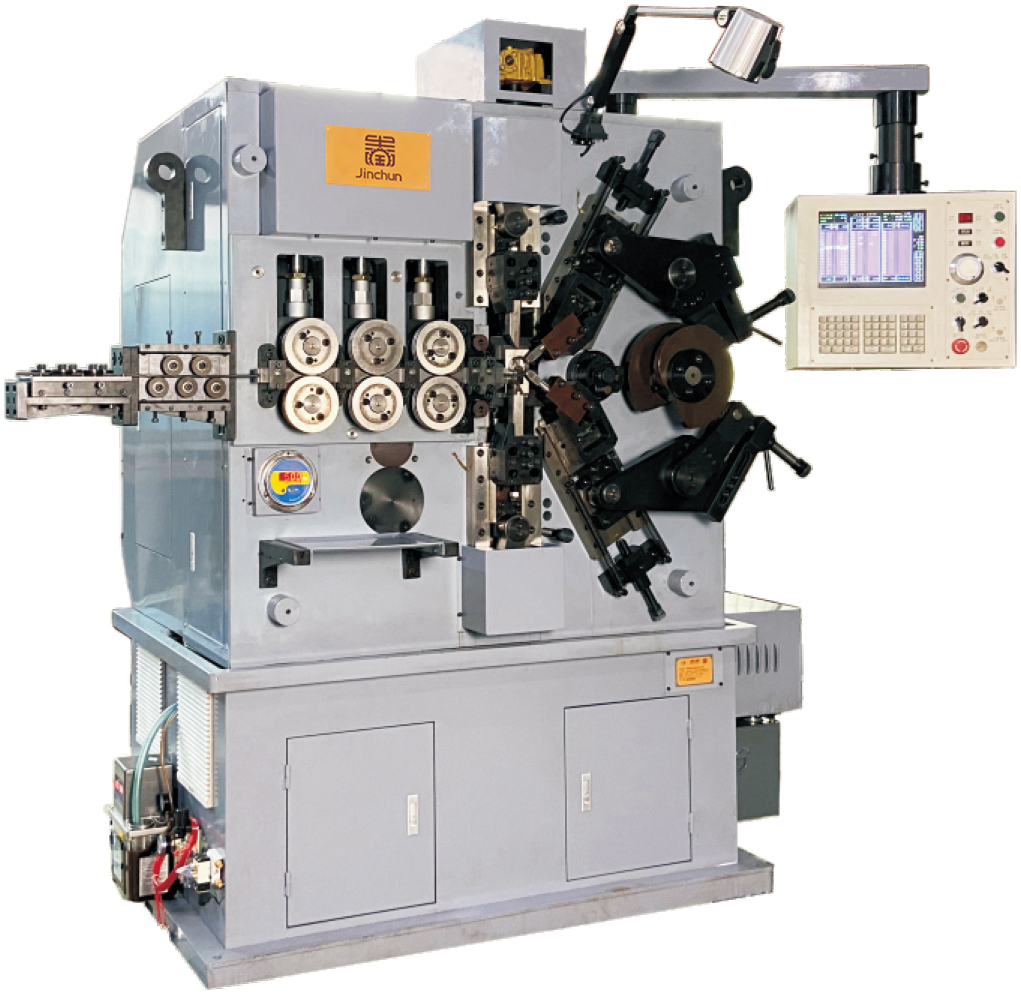
Une machine à cinq axes devient plus avantageuse lorsque la conception du ressort profite d’un mouvement coordonné supplémentaire et indépendant. Cela peut s’appliquer à des motifs de pas plus exigeants, à des ressorts de compression profilés, à des fils plus gros ou plus résistants — dans la plage adéquate de la machine — ou encore à des familles de production nécessitant des réglages plus étendus entre les produits. machine CNC à ressorts de compression à 5 axes
offre une commande programmable pour le diamètre de bobine, le pas, le nombre de spires, la longueur du ressort et les séquences de formage compatibles. La flexibilité supplémentaire peut s’avérer utile lorsque des produits à pas constant et à pas variable partagent le même environnement de production ou lorsque l’usine prévoit d’étendre sa gamme de ressorts.
Toutefois, un cinquième axe doit répondre à une exigence de formage définie. Si la géométrie du ressort peut déjà être produite de façon fiable sur une configuration à quatre axes, un axe supplémentaire n’améliore pas automatiquement la qualité du ressort fini. La sélection de la machine doit rester guidée par le procédé.
4. Géométrie du ressort et propriétés du fil
La géométrie du ressort constitue l’un des facteurs les plus déterminants dans le choix de la machine. Les dimensions importantes comprennent le diamètre du fil, le diamètre intérieur ou extérieur de la bobine, la hauteur libre, le nombre total de spires, le nombre de spires actives, la répartition du pas, le sens d’enroulement et la configuration des spires d’extrémité. Les ressorts cylindriques, coniques, en tonneau, en sablier et à pas variable peuvent imposer des exigences différentes en matière de mouvements et d’outillages.
Les propriétés du fil sont tout aussi importantes. L’acier à ressort au carbone, l’acier inoxydable, le fil d’acier allié pour ressorts et d’autres matériaux formables se comportent différemment, car la résistance à la traction, l’état de surface, la dureté et le retour élastique influencent la charge de formage et la reprise dimensionnelle. Ainsi, deux ressorts ayant le même diamètre nominal de fil peuvent nécessiter des capacités machines ou des réglages différents si leurs matériaux diffèrent sensiblement.
Les exigences en matière de charge doivent également être fournies lorsqu’elles font partie de la spécification produit. Un ressort devant délivrer une charge définie à une hauteur comprimée spécifiée ne peut pas être évalué uniquement sur la base de son aspect et de ses dimensions.
5. Outils, réglages et changement de programme
Les outils transforment les mouvements programmés de la machine en la forme réelle du ressort. Les points d’enroulement, les guides, les outils de pas, les coupeurs et autres éléments de formage doivent correspondre au fil utilisé et à la géométrie finale. L’état et l’alignement des outils influencent directement la qualité de surface, la régularité des spires et la reproductibilité dimensionnelle.
Pour les commandes répétées, les programmes de production enregistrés sont utiles, car l’opérateur peut récupérer un jeu de paramètres éprouvé, puis le vérifier via une production d’échantillons. Un programme enregistré n’élimine pas les contrôles de mise en route : le lot de fil, l’usure des outillages, la lubrification et le retour élastique du matériau peuvent encore nécessiter des réglages fins.
Lorsque les changements de produit sont fréquents, évaluez l’ensemble du processus de changement : remplacement des outillages, ajustement des guides, chargement du programme, vérification des échantillons, inspection dimensionnelle et approbation. La meilleure machine est celle qui rend cette routine prévisible pour la gamme réelle de produits.
6. Comparaison des performances et de la qualité
La vitesse de production doit être évaluée conjointement avec la qualité. Une vitesse nominale élevée a peu de valeur si le ressort exige des réglages fréquents ou si le procédé produit une longueur libre instable, un diamètre de spire instable, un pas instable ou une géométrie d’extrémité instable. Le débit réel dépend du matériau, du diamètre du fil, des dimensions du ressort, de la complexité de formage, de la méthode de coupe et des exigences de tolérance.
Pour les machines à quatre axes comme pour celles à cinq axes, l’évaluation de la qualité doit inclure des échantillons consécutifs plutôt qu’une seule pièce conforme. Vérifiez le diamètre extérieur ou intérieur, la longueur libre, la répartition du pas, le nombre de spires, la position des extrémités, ainsi que toute valeur de charge spécifiée. Pour les applications exigeantes, la capacité du procédé doit être confirmée dans des conditions de production réalistes.
Une machine à cinq axes peut offrir plus de flexibilité pour des séquences complexes, tandis qu’une machine à quatre axes peut s’avérer très efficace pour une famille de produits stable. Aucune de ces architectures ne doit être jugée uniquement en fonction du nombre d’axes.
7. Tableau décisionnel
Situation de la production |
configuration à 4 axes |
configuration à 5 axes |
Ressorts de compression conventionnels à géométrie stable |
Adaptation robuste lorsque les mouvements requis sont couverts |
Possible, mais un contrôle supplémentaire peut ne pas être nécessaire |
Commandes répétées fréquentes |
Bonne adaptation avec des programmes stockés et des outillages éprouvés |
Bonne adaptation, surtout si la famille de produits est plus étendue |
Pas variable / profils profilés |
Adapté lorsqu’il s’agit d’une configuration confirmée |
Souvent privilégié lorsque le contrôle indépendant supplémentaire est utile |
Grande variété de produits |
Adapté à une gamme de produits compatibles |
Plus de souplesse pour répondre à des exigences de formage variées |
Ressorts volumineux ou exigeants |
Dépend de la capacité du modèle et des propriétés du fil |
Des modèles robustes à 5 axes peuvent être évalués le cas échéant |
Priorité de sélection |
Contrôle du mouvement efficace et suffisant |
Mouvement indépendant supplémentaire requis par le produit |
8. Informations nécessaires avant la soumission d’un devis
Pour recommander la machine adaptée, veuillez fournir le dessin finalisé du ressort ou un échantillon physique, le matériau et le diamètre du fil, la résistance à la traction (si connue), le diamètre intérieur ou extérieur du ressort, la longueur libre, le nombre total de spires et le nombre de spires actives, le pas ou la répartition du pas, le sens d’enroulement, la configuration des extrémités des spires, les tolérances dimensionnelles, ainsi que toute exigence de charge.
Indiquez également le volume de production attendu, la taille des lots, le nombre de spécifications différentes de ressorts et la fréquence prévue des changements de réglage. Ces informations permettent d’évaluer la machine, les outillages, la méthode de coupe et la configuration de commande comme une solution de production intégrée, plutôt que comme des spécifications isolées.
Conclusion
Le nombre d’axes à droite correspond aux mouvements réels du ressort. Une machine à quatre axes peut constituer une solution efficace et reproductible pour de nombreux ressorts de compression conventionnels, tandis qu’une machine à cinq axes peut apporter de la valeur lorsque le produit exige une plus grande indépendance des mouvements, une plus grande flexibilité géométrique ou des conditions de production plus exigeantes. Commencez par le dessin, le matériau, les tolérances, la charge et l’objectif de production ; puis attribuez les fonctions machines requises.
Pour une recommandation de modèle et d’outillage basée sur votre dessin de ressort, contactez Jinchun
avec vos spécifications produit et votre capacité cible.
Table des matières
- Introduction
- 1. À quoi servent les axes commandés
- 2. Quand une machine à 4 axes constitue un bon choix
- 3. Lorsqu’une machine à cinq axes apporte de la valeur
- 4. Géométrie du ressort et propriétés du fil
- 5. Outils, réglages et changement de programme
- 6. Comparaison des performances et de la qualité
- 7. Tableau décisionnel
- 8. Informations nécessaires avant la soumission d’un devis
- Conclusion