 EN


Inleiding
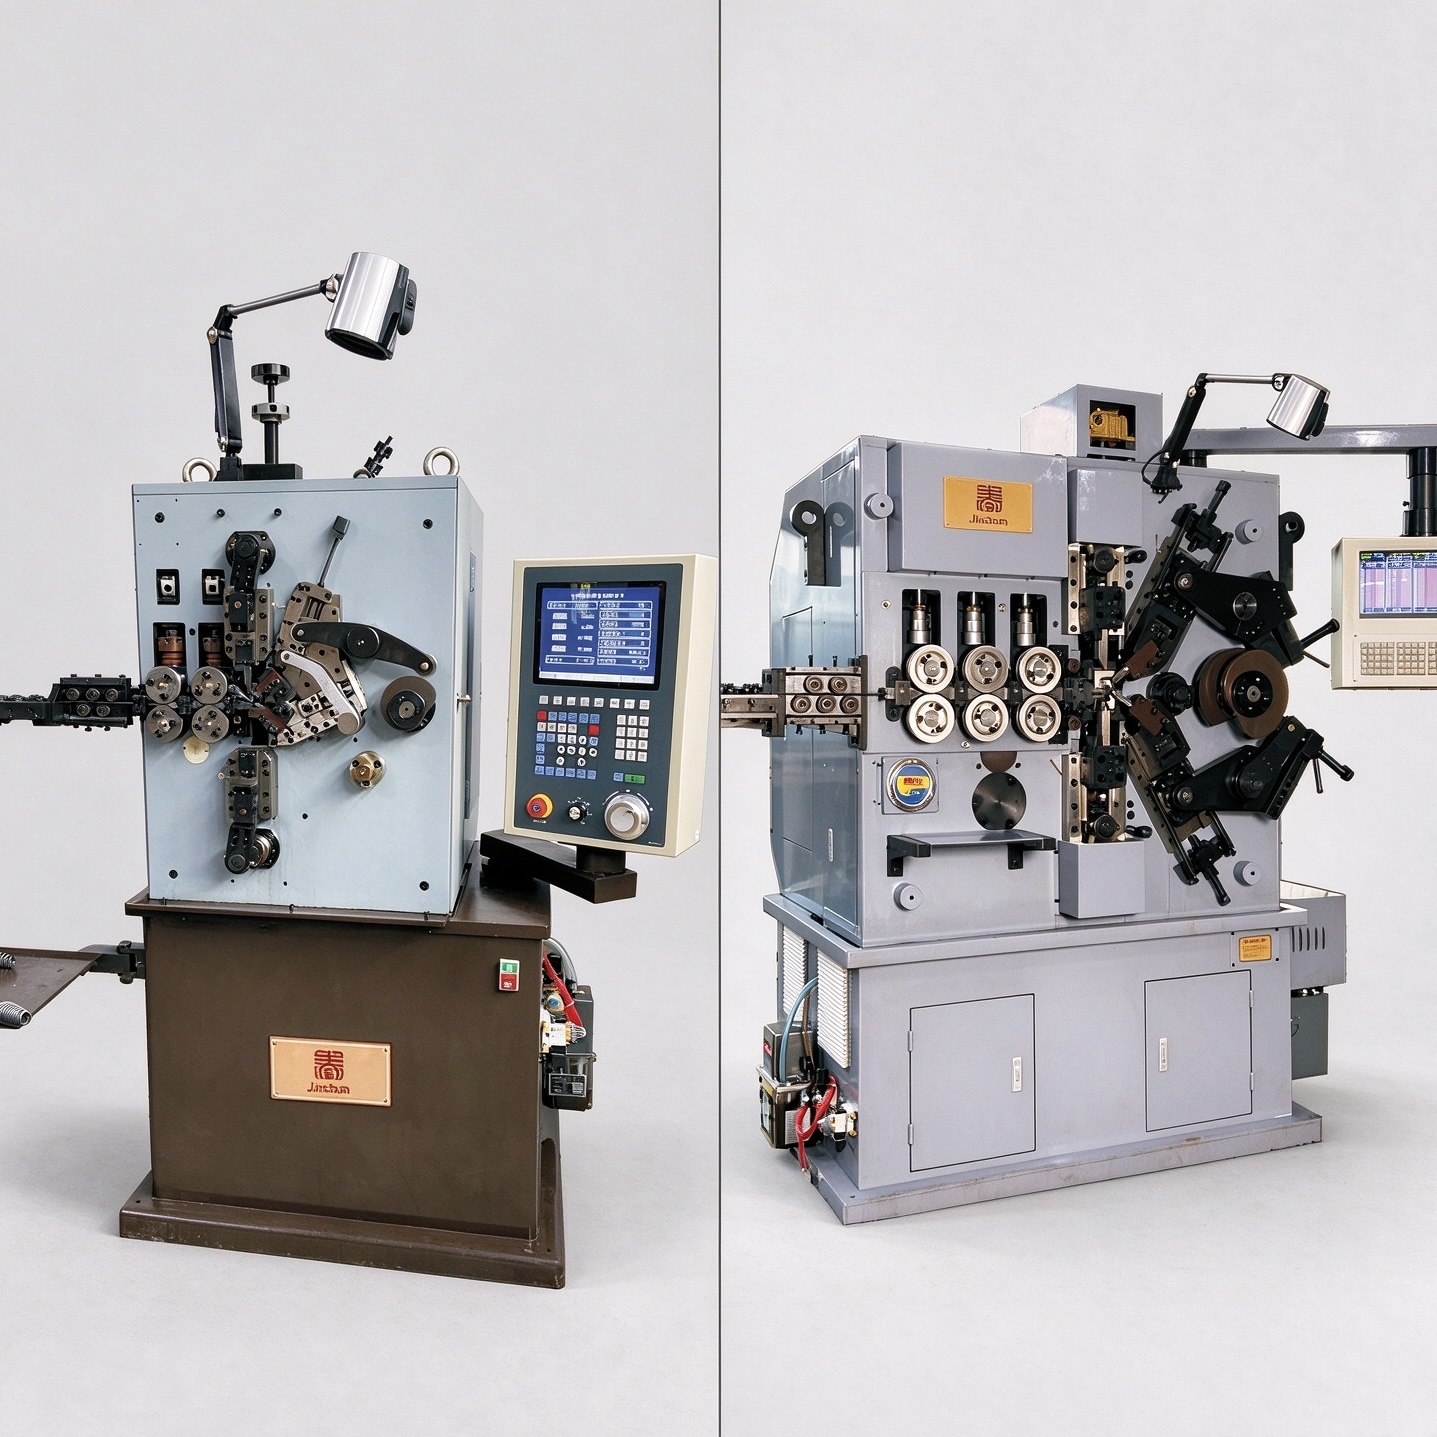
De keuze tussen een vier-assen- en een vijf-assen-CNC-compressieveer-machine mag niet beginnen met de veronderstelling dat meer assen automatisch een betere machine betekenen. De juiste keuze hangt af van de bewegingen die de veer vereist, de eigenschappen van de draad, de vormgevingsvolgorde, het productievolume en de mate van flexibiliteit die van de apparatuur wordt verwacht. Een fabrikant die een stabiele reeks conventionele compressieveren produceert, hecht mogelijk waarde aan efficiënte instelling en herhaalbaarheid, terwijl een installatie die variabel-pitch- of gevormde veren verwerkt, meer onafhankelijke bewegingsregeling nodig heeft. veermaakmachine
de selectie dient daarom te beginnen bij de tekening van de afgewerkte veer en de procesvereisten. Het aantal gecontroleerde assen is alleen zinvol wanneer deze assen zijn afgestemd op werkelijke vormgeeftaken.
1. Wat de gecontroleerde assen doen
Op een CNC-compressieve-veer-machine regelen gecoördineerde assen de bewegingen die nodig zijn om rechte draad om te zetten in een gecontroleerde helicale vorm. Afhankelijk van de machineconfiguratie kunnen deze bewegingen onder meer omvatten: draadtoevoer, windingdiametervorming, spoedregeling, snijden en aanvullende vormacties. De exacte toewijzing van elke as dient altijd te worden bevestigd voor het geselecteerde model, en niet alleen afgeleid uit het aantal assen.
Draadtoevoer bepaalt hoeveel materiaal de vormzone binnenkomt en heeft sterke invloed op het aantal windingen en de vrije lengte. Bewegingen voor diametervorming bepalen het windingprofiel. Spoedregeling bepaalt de afstand tussen de actieve windingen en kan tijdens dezelfde veer moeten wijzigen. Snijden scheidt de afgewerkte veer netjes na voltooiing van de geprogrammeerde reeks. Wanneer een veer extra bewegingen of meer onafhankelijk bestuurde bewegingen vereist, wordt de beschikbare asarchitectuur belangrijker.
2. Wanneer een 4-assige machine een geschikte keuze is
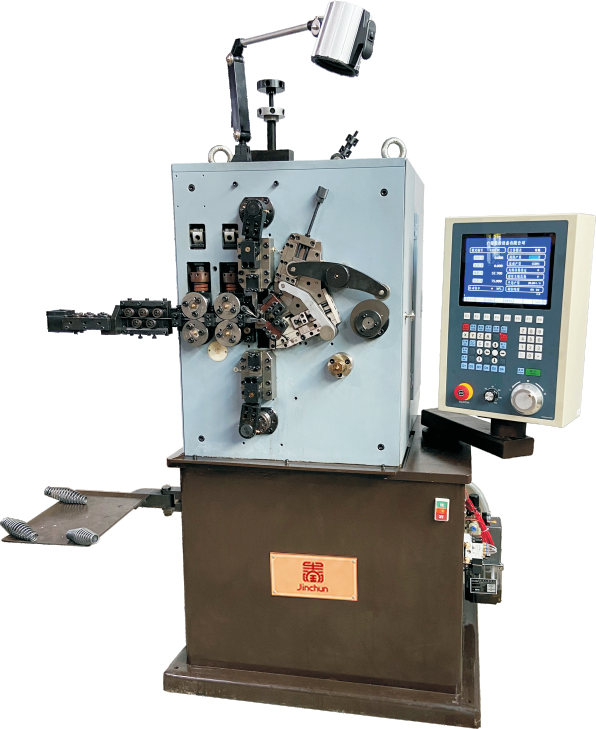
Een vierassige configuratie is vaak een praktische keuze voor fabrikanten die conventionele drukveren met stabiele specificaties produceren. Typische projecten omvatten cilindrische veren en compatibele afgeschuinde of variabele-steekontwerpen die binnen de geconfigureerde bewegingsvolgorde van de machine kunnen worden voltooid. 4-assige CNC-veerwikkelmachine
is bijzonder relevant wanneer herhaalde bestellingen, efficiënte parameteraanpassing en consistente batchproductie prioriteit hebben. Opgeslagen programma’s kunnen de instelwerkzaamheden voor terugkerende producten verminderen, terwijl verwisselbare gereedschappen ondersteuning bieden bij compatibele wijzigingen in de specificaties.
Voor een productielijn met een beperkt aantal volwassen veerontwerpen is het voordeel van een vierassige machine niet eenvoudigweg een lagere complexiteit. Het is de mogelijkheid om de vereiste bewegingen te gebruiken zonder te betalen voor of te moeten beheren besturingsfuncties die het product niet nodig heeft. De uiteindelijke beslissing moet nog steeds rekening houden met draaddiameter, treksterkte, wikkelverhouding, uiteindeconfiguratie, snijvereisten, toleranties en doelproductie.
3. Wanneer een 5-assige machine waarde toevoegt
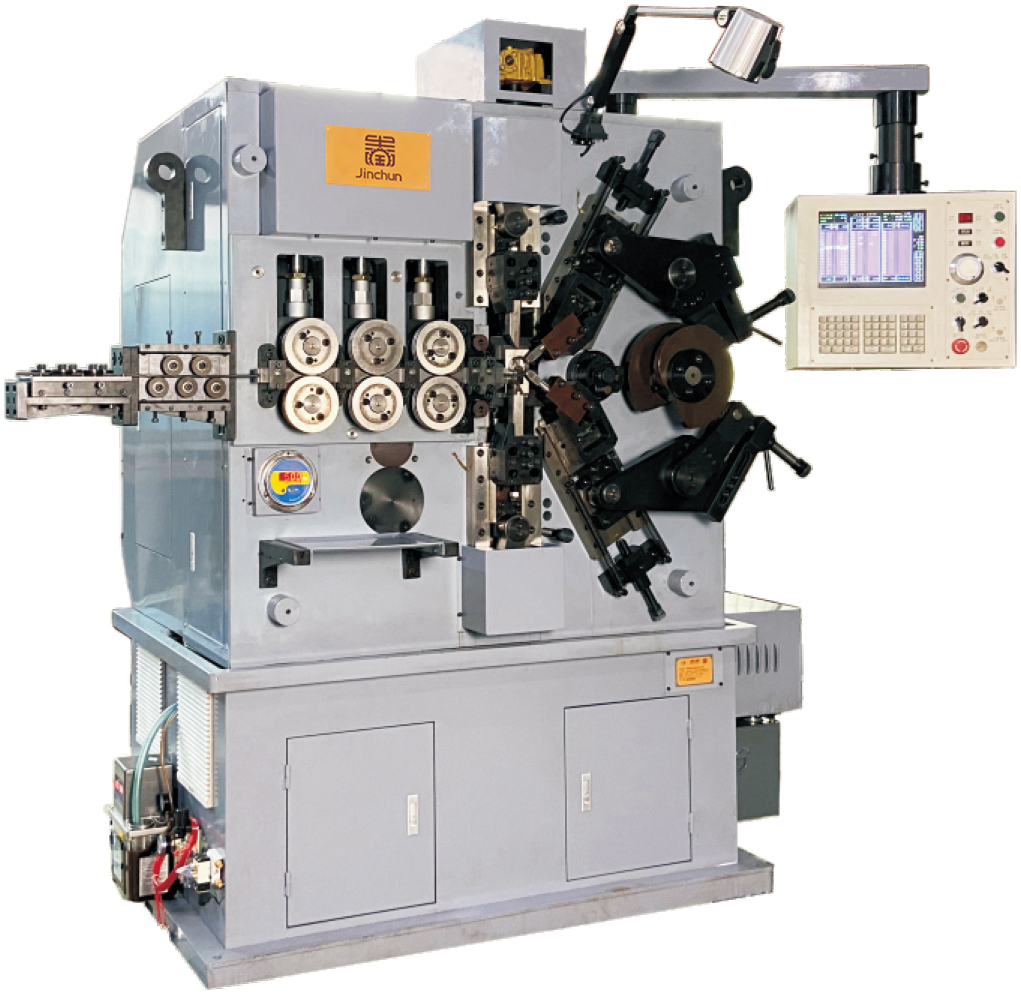
Een 5-assige machine wordt waardevoller wanneer het veerontwerp profiteert van een extra, onafhankelijk gecoördineerde beweging. Dit kan van toepassing zijn op meer veeleisende spoedpatronen, gevormde drukveren, dikker of sterker draad binnen een geschikt machinereik, of productfamilies die een ruimere aanpassing tussen producten vereisen. 5-assige CNC-drukveermachine
biedt programmeerbare besturing voor compatibele spoeldiameter, spoelafstand, spoelaantal, veerlengte en vormgevende sequenties. De extra flexibiliteit kan nuttig zijn wanneer producten met constante en variabele spoelafstand in dezelfde productieomgeving worden vervaardigd of wanneer de fabriek verwacht dat het aanbod aan veren uitgebreid wordt.
Een vijfde as moet echter een specifieke vormgevingsvereiste oplossen. Als de veermeetkunde al betrouwbaar kan worden geproduceerd met een vier-assige configuratie, verbetert een extra as niet automatisch de eindveer. De keuze van de machine dient procesgestuurd te blijven.
4. Veermeetkunde en draadeigenschappen
De veermeetkunde is een van de belangrijkste factoren bij de keuze van de machine. Belangrijke afmetingen zijn draaddiameter, binnendiameter of buitendiameter van de spoel, vrije hoogte, totaal aantal spoelen, actieve spoelen, spoelafstandsverdeling, wikkelrichting en configuratie van de eindspoelen. Cilindrische, conische, tonvormige, zandlopervormige en variabel-spoelafstandsveren kunnen verschillende bewegings- en gereedschapsvereisten opleggen.
De eigenschappen van de draad zijn even belangrijk. Koolstofveerstaal, roestvrij staal, legeringsveerdraad en andere vormbare materialen gedragen zich anders, omdat treksterkte, oppervlaktoestand, hardheid en veerkracht invloed hebben op de vormbelasting en dimensionele herstelbaarheid. Twee veren met dezelfde nominale draaddiameter kunnen daarom verschillende machinecapaciteit of instelling vereisen als hun materialen sterk van elkaar verschillen.
Belastingsvereisten moeten ook worden opgegeven wanneer zij deel uitmaken van de productspecificatie. Een veer die een gedefinieerde belasting moet leveren bij een gespecificeerde ingedrukte hoogte, kan niet alleen op basis van uiterlijk en afmetingen worden beoordeeld.
5. Gereedschap, instelling en programma-wisseling
Gereedschap zet geprogrammeerde machinebeweging om in de werkelijke veervorm. Wikkelpunten, geleiders, spoelgereedschap, snijders en andere vormelementen moeten overeenkomen met de draad en de eindgeometrie. De toestand en uitlijning van het gereedschap beïnvloeden direct de oppervlakkwaliteit, de consistentie van de windingen en de herhaalbaarheid van de afmetingen.
Voor herhaalde orders zijn opgeslagen productieprogramma’s nuttig, omdat de operator een bewezen parameterset kan terugvinden en deze vervolgens valideren via proefproductie. Een opgeslagen programma elimineert geen instelcontroles: de draadbatch, slijtage van gereedschap, smering en materiaalterugveer kunnen nog steeds fijne aanpassingen vereisen.
Wanneer productwisselingen frequent voorkomen, dient het gehele wisselproces te worden beoordeeld: vervanging van gereedschap, aanpassing van geleiders, laden van het programma, verificatie van proefstukken, dimensionele inspectie en goedkeuring. De beste machine is die welke dit proces voorspelbaar maakt voor de werkelijke productmix.
6. Uitvoer en kwaliteitsvergelijking
Productiesnelheid dient samen met kwaliteit te worden beoordeeld. Een hoge nominale snelheid heeft weinig waarde als de veer regelmatig moet worden afgesteld of als het proces onstabiele vrije lengte, wikkel diameter, spoed of uiteindelijke geometrie oplevert. De werkelijke uitvoer hangt af van het materiaal, de draaddikte, de veerdimensies, de complexiteit van de vorming, de snijmethode en de tolerantievereisten.
Bij zowel vierassige als vijfassige machines dient de kwaliteitsbeoordeling opeenvolgende monsters te omvatten in plaats van één enkel goed onderdeel. Controleer de buitendiameter of binnendiameter, de vrije lengte, de spoedverdeling, het aantal windingen, de eindpositie en eventuele gespecificeerde belastingswaarden. Voor veeleisende toepassingen dient de procescapaciteit te worden bevestigd onder realistische productieomstandigheden.
Een vijfassige machine kan meer flexibiliteit bieden voor complexe bewerkingsvolgordes, terwijl een vierassige machine zeer efficiënt kan zijn voor een stabiele productfamilie. Geen van beide architecturen mag uitsluitend op basis van het aantal assen worden beoordeeld.
7. Beslis tabel
Productiesituatie |
4-assige configuratie |
5-assige configuratie |
Conventionele drukveren met stabiele geometrie |
Sterke passvorm wanneer de vereiste bewegingen volledig worden gedekt |
Mogelijk, maar extra besturing is mogelijk niet nodig |
Veelvuldige herhalingsbestellingen |
Goede passvorm met opgeslagen programma’s en bewezen gereedschappen |
Goede passvorm, vooral wanneer de productfamilie breder is |
Variabele spoed / gevormde profielen |
Geschikt wanneer binnen de bevestigde configuratie |
Vaak verkozen wanneer extra onafhankelijke besturing nuttig is |
Grote productdiversiteit |
Geschikt voor compatibele productreeks |
Meer flexibiliteit voor uiteenlopende vormgevingsvereisten |
Grote of zware veren |
Afhankelijk van modelcapaciteit en draadeigenschappen |
Zwaarlastige 5-assige modellen kunnen indien van toepassing worden beoordeeld |
Selectieprioriteit |
Efficiënt, voldoende bewegingsbesturing |
Aanvullende onafhankelijke beweging waar het product deze vereist |
8. Informatie die nodig is vóór een offerte
Om de juiste machine aan te bevelen, verstrekt u de tekening van de afgewerkte veer of een fysiek monster, het draadmateriaal en de diameter, de treksterkte indien bekend, de binnen- of buitendiameter van de veer, de vrije lengte, het totale aantal windingen en het aantal actieve windingen, de spoed of spoedverdeling, de wikkelrichting, de configuratie van de eindwindingen, de dimensionele toleranties en eventuele belastingsvereisten.
Geef ook het verwachte productievolume, de batchgrootte, het aantal verschillende veerspecificaties en de frequentie van wisselingen op. Deze informatie maakt het mogelijk om de machine, de gereedschappen, de snijmethode en de besturingsconfiguratie als één productieoplossing te beoordelen, in plaats van als geïsoleerde specificaties.
Conclusie
Het juiste aantal assen komt overeen met de werkelijke veerbewegingen. Een machine met vier assen kan een efficiënte en reproduceerbare oplossing zijn voor veel conventionele drukveren, terwijl een machine met vijf assen extra waarde toevoegt wanneer het product grotere bewegingsonafhankelijkheid, bredere geometrische flexibiliteit of strengere productieomstandigheden vereist. Begin met de tekening, het materiaal, de toleranties, de belasting en het gewenste productiedoel; wijs vervolgens de benodigde machinefuncties toe.
Voor een aanbeveling van model en gereedschap op basis van uw veertekening, neem contact op met Jinchun
met uw productspecificaties en doelcapaciteit.
Inhoudsopgave
- Inleiding
- 1. Wat de gecontroleerde assen doen
- 2. Wanneer een 4-assige machine een geschikte keuze is
- 3. Wanneer een 5-assige machine waarde toevoegt
- 4. Veermeetkunde en draadeigenschappen
- 5. Gereedschap, instelling en programma-wisseling
- 6. Uitvoer en kwaliteitsvergelijking
- 7. Beslis tabel
- 8. Informatie die nodig is vóór een offerte
- Conclusie