 EN


Tanıtım
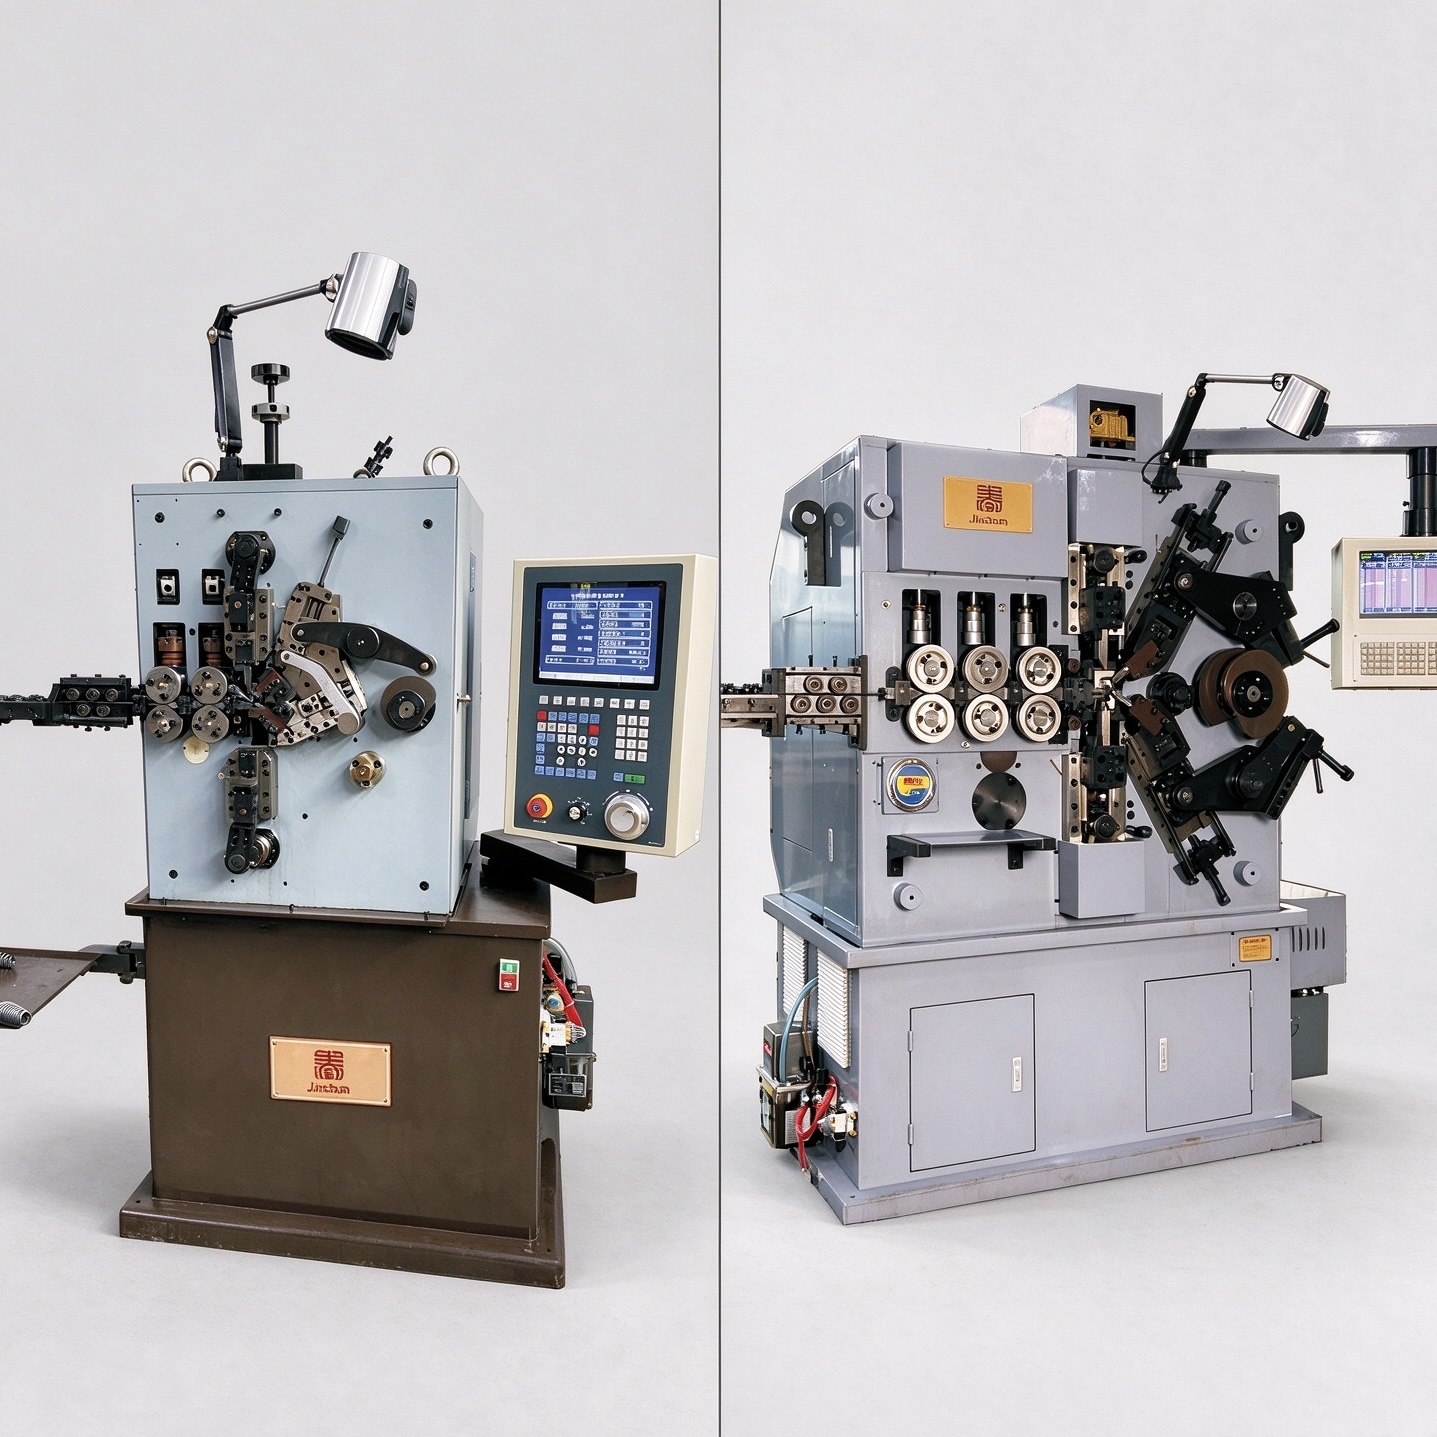
Dört eksenli ve beş eksenli bir CNC basınç yay makinesi arasında seçim yaparken, daha fazla eksenin otomatik olarak daha iyi bir makine anlamına geldiğini varsaymamalısınız. Doğru seçim, yayın gerektirdiği hareketleri, tel özelliklerini, şekillendirme sırasını, üretim hacmini ve ekipmandan beklenen esneklik düzeyini dikkate alarak belirlenir. Geleneksel basınç yaylarının sabit bir ailesini üreten bir üretici, verimli kurulum ve tekrarlanabilirliği ön planda tutarken; değişken adımlı veya özel şekilli yaylar üreten bir tesis, daha bağımsız hareket kontrolüne ihtiyaç duyabilir. yay yapım makinesi
seçim bu nedenle, tamamlanmış yayın çiziminden ve süreç gereksinimlerinden başlamalıdır. Kontrollü eksen sayısı, yalnızca bu eksenler gerçek şekillendirme görevlerine uygun şekilde eşleştirildiğinde anlamlı hale gelir.
1. Kontrollü Eksenlerin Görevi
Bir CNC sıkıştırma yay makinesinde, düz telin kontrollü bir helikal şekle dönüştürülmesi için gerekli hareketleri yöneten koordine edilmiş eksenler bulunur. Makine konfigürasyonuna bağlı olarak bu hareketler, tel besleme, bobin çapı oluşturma, adımı kontrol etme, kesme ve yardımcı biçimlendirme işlemlerini içerebilir. Her eksenin tam ataması, yalnızca eksen sayısından çıkarımla değil, seçilen model için her zaman doğrulanmalıdır.
Tel besleme, biçimlendirme bölgesine ne kadar malzeme girdiğini belirler ve bobin sayısını ile serbest uzunluğu güçlü şekilde etkiler. Çap oluşturma hareketleri, bobin profilini belirler. Adım kontrolü, aktif bobinler arasındaki mesafeyi belirler ve aynı yay üzerinde değişebilir. Kesme işlemi, programlanmış sıranın ardından bitmiş yayın temiz bir şekilde ayrılmasını sağlar. Bir yay ek veya daha bağımsız olarak kontrol edilen hareketler gerektirdiğinde, mevcut eksen mimarisi daha önemli hale gelir.
2. Dört Eksenli Bir Makine Ne Zaman Uygun Bir Seçimdir
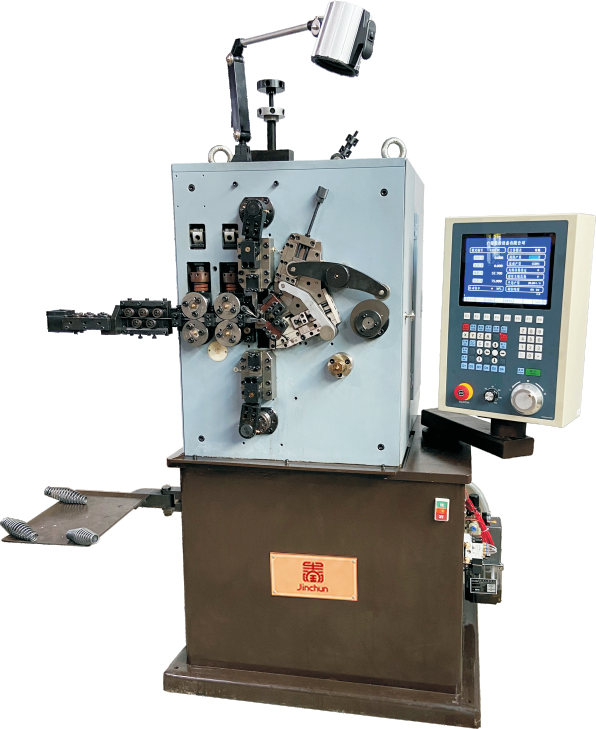
Dört eksenli bir yapı, sabit özelliklere sahip geleneksel sıkıştırma yayları üreten üreticiler için genellikle pratik bir seçenektir. Tipik projeler, silindirik yaylar ile makinenin yapılandırılmış hareket dizisinde tamamlanabilen uyumlu konik veya değişken adımlı tasarımları içerir. 4 eksenli CNC yay sarma makinesi
tekrarlanan siparişler, verimli parametre ayarlamaları ve tutarlı parti üretimine öncelik verildiğinde özellikle geçerlidir. Kayıtlı programlar, tekrarlayan ürünler için kurulum işlerini azaltabilirken, değiştirilebilir takımlar uyumlu özellik değişimlerini destekler.
Sınırlı sayıda olgun yay tasarımıyla çalışan bir üretim hattı için dört eksenli makinenin avantajı yalnızca daha düşük karmaşıklık değildir. Bu avantaj, ürünün ihtiyaç duymadığı kontrol işlevlerine ödeme yapmadan veya bu işlevleri yönetmeden gerekli hareketleri kullanma yeteneğidir. Nihai karar, hâlâ tel çapını, çekme mukavemetini, bobin oranını, uç yapılandırmasını, kesme gereksinimlerini, toleransları ve hedef çıktı miktarını göz önünde bulundurmalıdır.
3. Beş Eksenli Makine Ne Zaman Değer Katar?
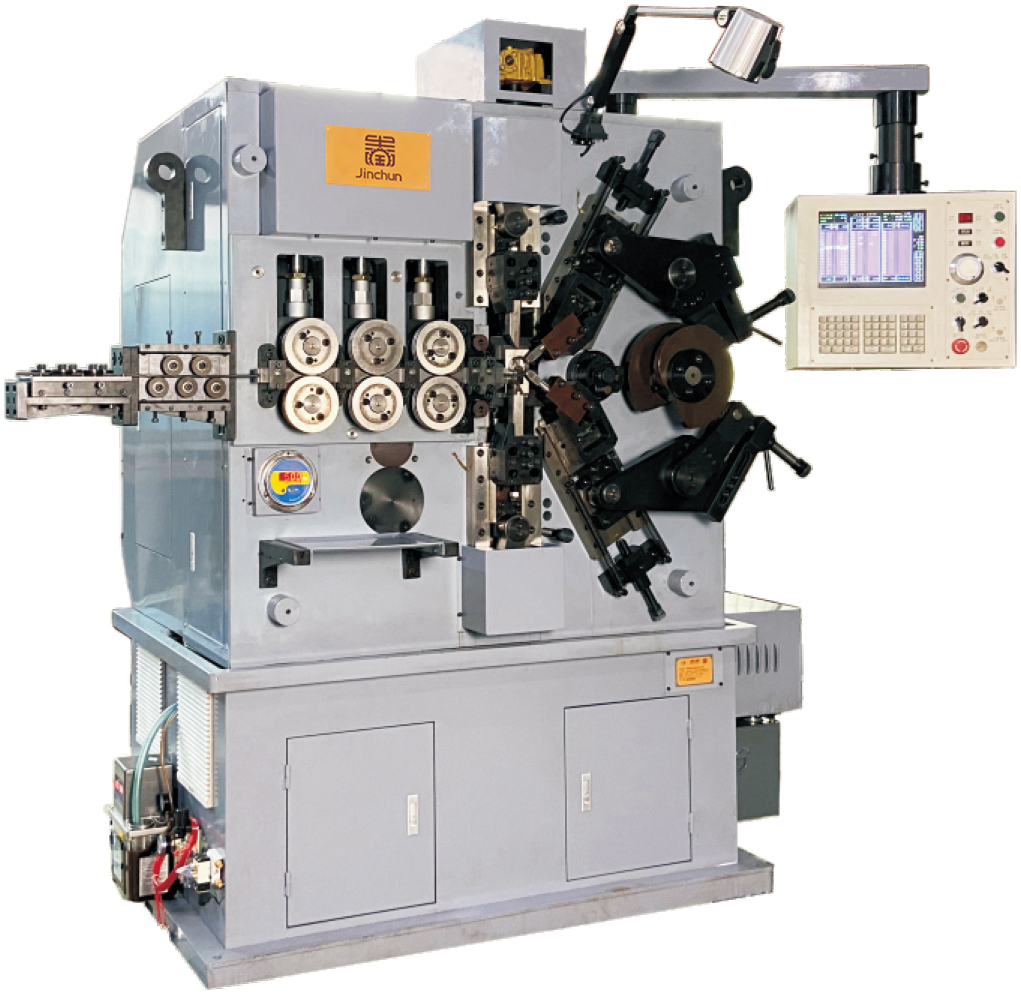
Beş eksenli makine, yay tasarımı ek olarak bağımsız olarak koordine edilen bir harekettenden yararlandığında daha değerli hâle gelir. Bu durum, daha zorlu adım desenlerine, şekillendirilmiş baskı yaylarına, uygun makine aralığında daha büyük veya daha güçlü telle ya da ürünler arasında daha geniş ayarlamalar gerektiren üretim ailelerine uygulanabilir. 5-Eksenli CNC Baskı Yay Makinesi
uyumlu bobin çapı, adımı, bobin sayısı, yay uzunluğu ve şekillendirme sıraları için programlanabilir kontrol sağlar. Eklenen esneklik, sabit adım ve değişken adım ürünlerinin aynı üretim ortamını paylaştığı veya tesisin yay yelpazesinin genişlemesini beklediği durumlarda faydalı olabilir.
Ancak beşinci eksen, belirli bir şekillendirme gereksinimini karşılamalıdır. Yay geometrisi zaten dört eksenli bir yapıda güvenilir şekilde üretilebiliyorsa ekstra bir eksen, bitmiş yayın kalitesini otomatik olarak iyileştirmez. Makine seçimi süreç odaklı kalmalıdır.
4. Yay Geometrisi ve Tel Özellikleri
Yay geometrisi, makine seçiminde en güçlü etkenlerden biridir. Önemli boyutlar arasında tel çapı, iç veya dış bobin çapı, serbest yükseklik, toplam bobin sayısı, aktif bobin sayısı, adım dağılımı, sarım yönü ve uç bobin konfigürasyonu yer alır. Silindirik, konik, varil şeklinde, kum saati şeklinde ve değişken adım yaylar farklı hareket ve takımlama gereksinimleri doğurabilir.
Kablo özelliklerinin de eşit derecede önemli olduğu unutulmamalıdır. Karbon yay çeliği, paslanmaz çelik, alaşımlı yay teli ve diğer şekillendirilebilir malzemeler, çekme dayanımı, yüzey durumu, sertlik ve geri yaylanma gibi faktörler nedeniyle farklı davranışlar sergiler; çünkü bu faktörler şekillendirme yükünü ve boyutsal geri dönüşü etkiler. Bu nedenle aynı nominal kablo çapına sahip iki yay, malzemeleri önemli ölçüde farklıysa farklı makine kapasitesi veya ayar gerektirebilir.
Yük gereksinimleri, ürün spesifikasyonunun bir parçası olduğunda da sağlanmalıdır. Belirli bir sıkıştırılmış yükseklikte tanımlı bir yükü sağlaması gereken bir yay, yalnızca görünümü ve boyutları üzerinden değerlendirilemez.
5. Kalıp, Ayar ve Program Değişimi
Kalıp, programlanmış makine hareketini gerçek yay şeklini oluşturmak için dönüştürür. Sarım noktaları, kılavuzlar, adımlı kalıplar, kesiciler ve diğer şekillendirme elemanları, kabloya ve nihai geometriye uygun olmalıdır. Kalıbın durumu ve hizalanması, yüzey kalitesini, bobin tutarlılığını ve boyutsal tekrarlanabilirliği doğrudan etkiler.
Tekrarlanan siparişler için depolanan üretim programları, operatörün kanıtlanmış bir parametre kümesini geri yükleyip örnek üretim ile doğrulayabilmesi nedeniyle faydalıdır. Depolanan bir program, kurulum kontrollerini ortadan kaldırmaz: tel partisi, kalıp aşınması, yağlama ve malzemenin elastik geri dönüşü hâlâ ince ayar gerektirebilir.
Ürün değişimleri sık gerçekleşiyorsa, tam değişim sürecini değerlendirin: kalıp değiştirme, kılavuz ayarı, program yükleme, örnek doğrulama, boyutsal kontrol ve onaylama. En iyi makine, bu rutini gerçek ürün karışımı için öngörülebilir kılan makinedir.
6. Çıktı ve Kalite Karşılaştırması
Üretim hızı, kaliteyle birlikte değerlendirilmelidir. Eğer yaylar sık sık ayarlanmak zorunda kalıyorsa veya süreç kararsız serbest uzunluk, bobin çapı, adımı ya da uç geometrisi üretiyorsa, yüksek nominal hızın pek bir değeri yoktur. Gerçek çıktı, malzeme türüne, tel kalınlığına, yay boyutlarına, şekillendirme karmaşıklığına, kesim yöntemine ve tolerans gereksinimlerine bağlıdır.
Dört eksenli ve beş eksenli makineler için kalite değerlendirmesi, tek bir iyi parçadan ziyade ardışık örnekleri içermelidir. Dış çapı veya iç çapı, serbest uzunluğu, vida adımı dağılımını, bobin sayısını, uç konumunu ve herhangi belirtilen yük değerini kontrol edin. Talepkar uygulamalar için süreç yeterliliği gerçekçi üretim koşulları altında doğrulanmalıdır.
Beş eksenli bir makine karmaşık işlemler için daha fazla esneklik sunabilirken, dört eksenli bir makine sabit bir ürün ailesi için oldukça verimli olabilir. Her iki mimari de yalnızca eksen sayısıyla değerlendirilmemelidir.
7. Karar Tablosu
Üretim durumu |
4 eksenli yapılandırma |
5 eksenli yapılandırma |
Sabit geometriye sahip geleneksel baskı yayları |
Gerekli hareketler kapsandığında güçlü uyum |
Mümkün, ancak ek kontrol gerekli olmayabilir |
Sık tekrarlayan siparişler |
Depolanan programlar ve kanıtlanmış takımlarla iyi uyum |
Ürün ailesi daha genişse özellikle iyi uyum |
Değişken açılı / şekillendirilmiş profiller |
Onaylanmış yapılandırma içindeyken uygundur |
Ek bağımsız kontrolün faydalı olduğu durumlarda genellikle tercih edilir |
Yüksek ürün çeşitliliği |
Uyumlu ürün gamı için uygundur |
Çeşitli şekillendirme gereksinimleri için daha fazla esneklik |
Büyük veya zorlayıcı yaylar |
Model kapasitesine ve tel özelliklerine bağlıdır |
Gerekli olduğu durumlarda ağır iş yüküne dayanıklı 5 eksenli modeller değerlendirilebilir |
Seçim Önceliği |
Verimli, yeterli hareket kontrolü |
Ürünün gerektirdiği ek bağımsız hareket |
8. Teklif Öncesi Gerekli Bilgiler
Doğru makineyi önermek için, bitmiş yay çizimini veya fiziksel bir örnek, tel malzemesini ve çapını, biliniyorsa çekme dayanımını, yayın iç veya dış çapını, serbest uzunluğunu, toplam ve aktif bobin sayılarını, adımı veya adım dağılımını, sarım yönünü, uç bobin konfigürasyonunu, boyutsal toleransları ve herhangi bir yük gereksinimini sağlayın.
Ayrıca beklenen üretim hacmini, parti boyutunu, farklı yay spesifikasyonlarının sayısını ve değişimlerin ne sıklıkla yapılacağını belirtin. Bu bilgiler, makineyi, takımları, kesme yöntemini ve kontrol yapılandırmasını ayrı ayrı spesifikasyonlar olarak değil, tek bir üretim çözümü olarak değerlendirmemizi sağlar.
Sonuç
Sağ eksen sayısı, gerçek yay hareketleriyle eşleşen sayıdır. Dört eksenli bir makine, birçok geleneksel sıkıştırma yayının üretiminde verimli ve tekrarlanabilir bir çözüm olabilir; beş eksenli bir makine ise ürünün daha fazla hareket bağımsızlığı, daha geniş geometrik esneklik veya daha zorlu üretim koşulları gerektirdiği durumlarda değer katabilir. Çizimden, malzemeden, toleranslardan, yükten ve çıktı hedefinden başlayın; ardından gerekli makine işlevlerini atayın.
Yay çiziminize dayalı bir model ve kalıp önerisi için jinchun ile iletişime geçin
ürün özelliklerinizle ve hedef kapasitenizle.
İçindekiler Tablosu
- Tanıtım
- 1. Kontrollü Eksenlerin Görevi
- 2. Dört Eksenli Bir Makine Ne Zaman Uygun Bir Seçimdir
- 3. Beş Eksenli Makine Ne Zaman Değer Katar?
- 4. Yay Geometrisi ve Tel Özellikleri
- 5. Kalıp, Ayar ve Program Değişimi
- 6. Çıktı ve Kalite Karşılaştırması
- 7. Karar Tablosu
- 8. Teklif Öncesi Gerekli Bilgiler
- Sonuç