 EN


مقدمه
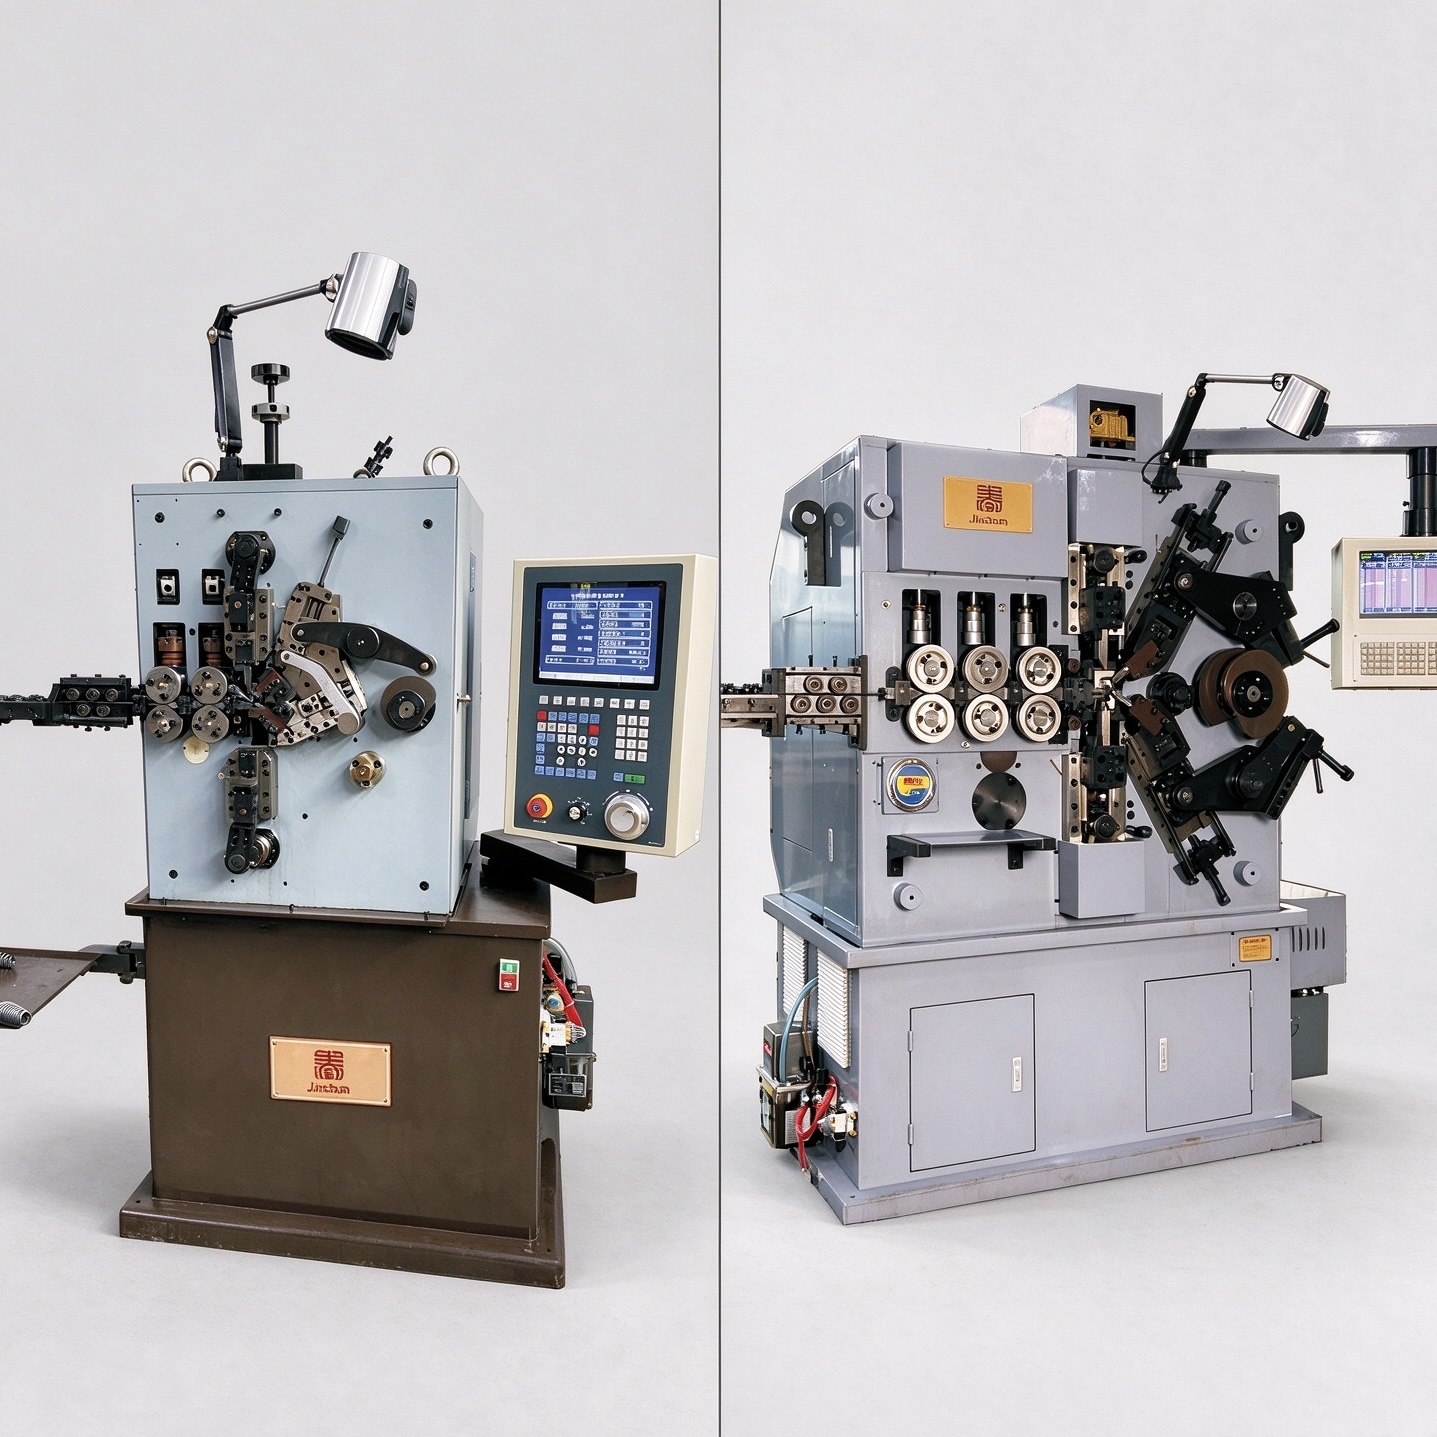
انتخاب بین ماشینهای سیانسی فشردهسازی فنر با چهار محور و پنج محور نباید با فرض اینکه تعداد بیشتر محورها بهطور خودکار به معنای ماشینی بهتر است، آغاز شود. انتخاب صحیح به حرکات مورد نیاز فنر، خواص سیم، ترتیب شکلدهی، حجم تولید و سطح انعطافپذیری مورد انتظار از تجهیزات بستگی دارد. تولیدکنندهای که خانوادهای پایدار از فنرهای فشردهسازی معمولی تولید میکند، ممکن است بر روی راهاندازی کارآمد و تکرارپذیری تأکید کند، درحالیکه کارخانهای که فنرهای با گام متغیر یا فنرهای شکلدار را پردازش میکند، ممکن است کنترل مستقلتر حرکتی را نیاز داشته باشد. ماشین ساخت فنر
بنابراین، انتخاب باید از نقشهٔ نهایی فنر و نیازهای فرآیندی آغاز شود. تعداد محورهای کنترلشده تنها زمانی معنا دارد که این محورها با وظایف واقعی شکلدهی تطبیق داده شده باشند.
۱. کارکرد محورهای کنترلشده
در دستگاه فنر فشاری سیانسی، محورهای هماهنگشده حرکات لازم برای تبدیل سیم صاف به شکل مارپیچ کنترلشده را انجام میدهند. بسته به پیکربندی دستگاه، این حرکات ممکن است شامل تغذیه سیم، شکلدهی قطر حلقه، کنترل گام، برش و اقدامات شکلدهی کمکی باشند. تخصیص دقیق هر محور همواره باید برای مدل انتخابشده تأیید شود و نباید تنها از تعداد محورها استنباط گردد.
تغذیه سیم میزان مادهای را که وارد منطقه شکلدهی میشود تعیین میکند و تأثیر قابلتوجهی بر تعداد حلقهها و طول آزاد فنر دارد. حرکات شکلدهی قطر، پروفیل حلقه را تعیین میکنند. کنترل گام فاصله بین حلقههای فعال را مشخص میکند و ممکن است در طول ساخت یک فنر واحد نیز تغییر کند. برش، فنر تمامشده را پس از اجرای دنباله برنامهریزیشده بهصورت تمیز جدا میکند. هنگامی که فنری نیازمند حرکات اضافی یا مستقلتر باشد، معماری محورهای موجود اهمیت بیشتری پیدا میکند.
۲. زمانی که دستگاه ۴ محوری مناسب است
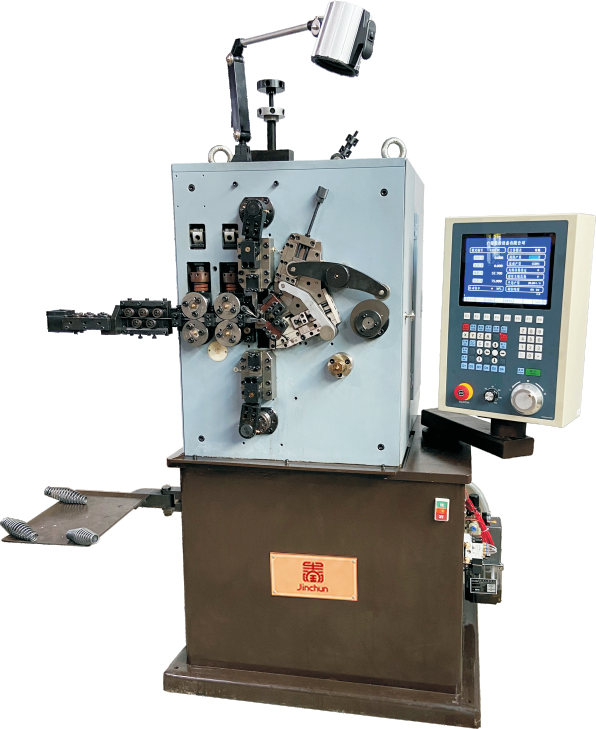
پیکربندی چهارمحوره اغلب انتخابی عملی برای تولیدکنندگان فنرهای فشردگی معمولی با مشخصات پایدار است. پروژههای رایج شامل فنرهای استوانهای و طرحهای مخروطی یا با گام متغیر سازگانپذیر هستند که میتوانند در دنبالهٔ حرکتی تنظیمشدهٔ ماشین بهطور کامل ساخته شوند. دستگاه پیچش فنر سیانسی چهارمحوره
بهویژه زمانی مرتبط است که سفارشهای تکراری، تنظیم کارآمد پارامترها و تولید انبوه پایدار اولویت داشته باشند. برنامههای ذخیرهشده میتوانند حجم کار راهاندازی را برای محصولات تکراری کاهش دهند، درحالیکه ابزارهای قابل تعویض امکان تغییرات مشخصات سازگانپذیر را فراهم میکنند.
برای خط تولیدی که تعداد محدودی طرح فنی فنر بالغ دارد، مزیت ماشین چهارمحوری صرفاً پایینتر بودن پیچیدگی نیست. بلکه این مزیت در این است که میتوان از حرکات لازم استفاده کرد بدون اینکه برای توابع کنترلی که محصول به آنها نیاز ندارد هزینهای پرداخت شود یا آنها مدیریت گردند. تصمیم نهایی همچنان باید قطر سیم، استحکام کششی، نسبت پیچ، پیکربندی انتهایی، نیازهای برش، تلرانسها و ظرفیت تولید هدف را در نظر بگیرد.
۳. زمانی که ماشین پنجمحوری ارزش افزوده میآورد
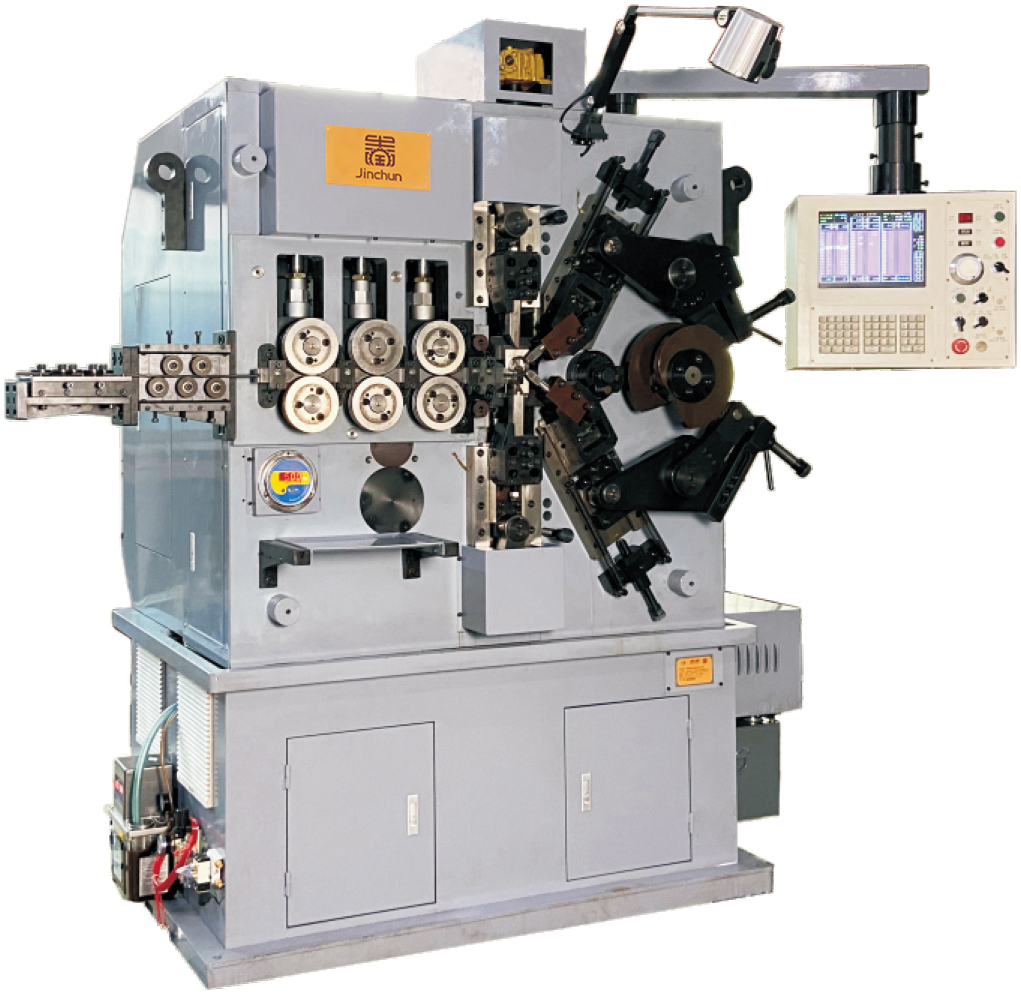
ماشین پنجمحوری زمانی ارزش بیشتری پیدا میکند که طراحی فنر از یک حرکت هماهنگشدهٔ مستقل اضافی بهرهمند شود. این موضوع ممکن است در الگوهای گام پیچیدهتر، فنرهای فشاری شکلدار، سیمهای ضخیمتر یا مقاومتر در محدودهٔ مناسب ماشین، یا خانوادههای تولیدی که نیازمند تنظیمات گستردهتر بین محصولات هستند، اعمال شود. ماشین فنر فشاری سیانسی پنجمحوری
کنترل برنامهپذیری را برای قطر سیمپیچهای سازگار، گام سیمپیچ، تعداد سیمپیچها، طول فنر و دنبالههای شکلدهی فراهم میکند. انعطافپذیری افزودهشده زمانی مفید است که محصولات با گام ثابت و گام متغیر در یک محیط تولیدی مشترک ساخته میشوند یا زمانی که کارخانه انتظار دارد محدوده فنرهای تولیدیاش گسترش یابد.
با این حال، محور پنجم باید نیاز مشخصی در زمینه شکلدهی را برطرف کند. اگر هندسه فنر از پیش بتواند بهطور قابلاطمینانی روی پیکربندی چهارمحوری تولید شود، افزودن یک محور اضافی لزوماً کیفیت فنر نهایی را بهبود نمیبخشد. انتخاب دستگاه باید همچنان مبتنی بر فرآیند باقی بماند.
۴. هندسه فنر و خواص سیم
هندسه فنر یکی از مهمترین عوامل در انتخاب دستگاه است. ابعاد مهم شامل قطر سیم، قطر داخلی یا خارجی سیمپیچ، ارتفاع آزاد، تعداد کل سیمپیچها، سیمپیچهای فعال، توزیع گام، جهت پیچش و پیکربندی سیمپیچهای انتهایی میشود. فنرهای استوانهای، مخروطی، بشکل بارِل، بشکل ش sandsand و متغیرگام ممکن است نیازمندیهای متفاوتی در حرکت و ابزار دقیق داشته باشند.
ویژگیهای سیم نیز به همان میزان اهمیت دارند. فولاد کربنی فنری، فولاد ضدزنگ، سیم فنری آلیاژی و سایر مواد قابل شکلدهی رفتارهای متفاوتی از خود نشان میدهند، زیرا استحکام کششی، وضعیت سطح، سختی و بازگشت فنری بر بار شکلدهی و بازیابی ابعادی تأثیر میگذارند. بنابراین، دو فنر با قطر اسمی یکسان سیم ممکن است در صورت تفاوت قابل توجه مواد آنها، ظرفیت ماشین یا تنظیمات متفاوتی را نیاز داشته باشند.
در صورتی که نیازمندیهای بار بخشی از مشخصات محصول باشند، باید ارائه شوند. فنری که باید در ارتفاع فشردهشدهٔ مشخصی بار معینی را تأمین کند، نمیتواند تنها با بررسی ظاهر و ابعاد ارزیابی شود.
۵. ابزارها، راهاندازی و تغییر برنامه
ابزارها حرکت برنامهریزیشدهٔ ماشین را به شکل واقعی فنر تبدیل میکنند. نقاط پیچش، راهنماها، ابزارهای گام، برشدهندهها و سایر عناصر شکلدهنده باید با سیم و هندسهٔ نهایی همخوانی داشته باشند. وضعیت و تراز ابزارها مستقیماً بر کیفیت سطح، یکنواختی پیچها و تکرارپذیری ابعادی تأثیر میگذارند.
برای سفارشهای تکراری، برنامههای تولید ذخیرهشده مفید هستند، زیرا اپراتور میتواند مجموعهای از پارامترهای امتحانشده را بازیابی کرده و سپس آن را از طریق تولید نمونه تأیید کند. یک برنامهٔ ذخیرهشده بررسیهای راهاندازی را حذف نمیکند: دستهبندی سیم، سایش ابزار، روغنکاری و بازگشت الاستیک مواد همچنان ممکن است نیازمند تنظیم دقیق باشند.
هنگامی که تغییر محصولات بارها انجام میشود، فرآیند کامل تغییر را ارزیابی کنید: جایگزینی ابزار، تنظیم راهنماها، بارگذاری برنامه، تأیید نمونه، بازرسی ابعادی و تأیید نهایی. بهترین دستگاه، دستگاهی است که این روال را برای ترکیب واقعی محصولات قابل پیشبینی میکند.
۶. مقایسهٔ خروجی و کیفیت
سرعت تولید باید همراه با کیفیت ارزیابی شود. سرعت اسمی بالا ارزش چندانی ندارد اگر فنر نیازمند تنظیم مکرر باشد یا اگر فرآیند طول آزاد ناپایدار، قطر پیچ، گام یا هندسهٔ انتهایی تولید کند. خروجی واقعی به مواد، ضخامت سیم، ابعاد فنر، پیچیدگی شکلدهی، روش برش و الزامات تلرانس بستگی دارد.
برای ماشینهای چهارمحوره و پنجمحوره هر دو، ارزیابی کیفیت باید شامل نمونههای متوالی باشد نه صرفاً یک قطعهٔ خوب. قطر خارجی یا داخلی، طول آزاد، توزیع گام، تعداد دورهها، موقعیت انتهایی و هر مقدار بار مشخصشده را بررسی کنید. برای کاربردهای پ demanding، توانایی فرآیند باید در شرایط تولید واقعی تأیید شود.
ماشین پنجمحوره ممکن است انعطافپذیری بیشتری برای دنبالههای پیچیده ارائه دهد، در حالی که ماشین چهارمحوره ممکن است برای خانوادهای پایدار از محصولات بسیار کارآمد باشد. هیچیک از این معماریها نباید تنها بر اساس تعداد محورها ارزیابی شوند.
۷. جدول تصمیمگیری
وضعیت تولید |
پیکربندی چهارمحوره |
پیکربندی پنجمحوره |
فنرهای فشاری سنتی با هندسهٔ پایدار |
تناسب قوی زمانی که حرکات مورد نیاز پوشش داده شوند |
ممکن است، اما کنترل اضافی لزوماً ضروری نیست |
سفارشهای تکراری مکرر |
تناسب خوب با برنامههای ذخیرهشده و ابزارهای اثباتشده |
تناسب خوب، بهویژه اگر خانوادهٔ محصول گستردهتر باشد |
پروفایلهای متغیر شیب / شکلدار |
در صورت قرار گرفتن در پیکربندی تأییدشده مناسب است |
اغلب زمانی ترجیح داده میشود که کنترل مستقل اضافی مفید باشد |
تنوع بالای محصولات |
برای مجموعه محصولات سازگام مناسب است |
انعطافپذیری بیشتر برای نیازهای مختلف شکلدهی |
فنرهاي بزرگ یا پرظرفیت |
بستگی به ظرفیت مدل و خواص سیم دارد |
مدلهای سنگینکار پنجمحوره در صورت امکان قابل ارزیابی هستند |
اولویت انتخاب |
کنترل حرکت کارآمد و کافی |
حرکت مستقل اضافی که در صورت نیاز محصول، مورد نیاز است |
۸. اطلاعات مورد نیاز پیش از ارائه پیشفاکتور
برای توصیه ماشین مناسب، طرح نهایی فنر یا نمونه فیزیکی آن، جنس و قطر سیم، مقاومت کششی (در صورت شناختهشدن)، قطر داخلی یا خارجی فنر، طول آزاد، تعداد کل و فعال حلقهها، گام یا توزیع گام، جهت پیچش، پیکربندی حلقههای انتهایی، تحملهای ابعادی و هرگونه نیازمندی بار را ارائه کنید.
همچنین حجم تولید مورد انتظار، اندازه دستهبندی، تعداد مشخصات مختلف فنر و فراوانی تغییرات تنظیمات را نیز ذکر کنید. این اطلاعات امکان ارزیابی ماشین، ابزارآلات، روش برش و پیکربندی کنترل را بهصورت یک راهحل تولیدی یکپارچه—و نه بهصورت مشخصات جداگانه—فراهم میکند.
نتیجهگیری
تعداد محور سمت راست همانی است که با حرکات واقعی فنرها مطابقت دارد. دستگاه چهارمحوری میتواند راهحلی کارآمد و تکرارپذیر برای بسیاری از فنرهای فشاری معمولی باشد، درحالیکه دستگاه پنجمحوری زمانی ارزش افزوده ایجاد میکند که محصول نیازمند استقلال بیشتر در حرکت، انعطافپذیری گستردهتر در هندسه یا شرایط تولید سختتر باشد. از نقشه، جنس مواد، مجازاتها، بار و هدف خروجی شروع کنید؛ سپس عملکردهای مورد نیاز دستگاه را تعیین نمایید.
برای پیشنهاد مدل و ابزار دقیق مبتنی بر نقشه فنر شما، با جینچون تماس بگیرید
با مشخصات محصول و ظرفیت هدف شما.