 EN


မိတ်ဆက်ခြင်း
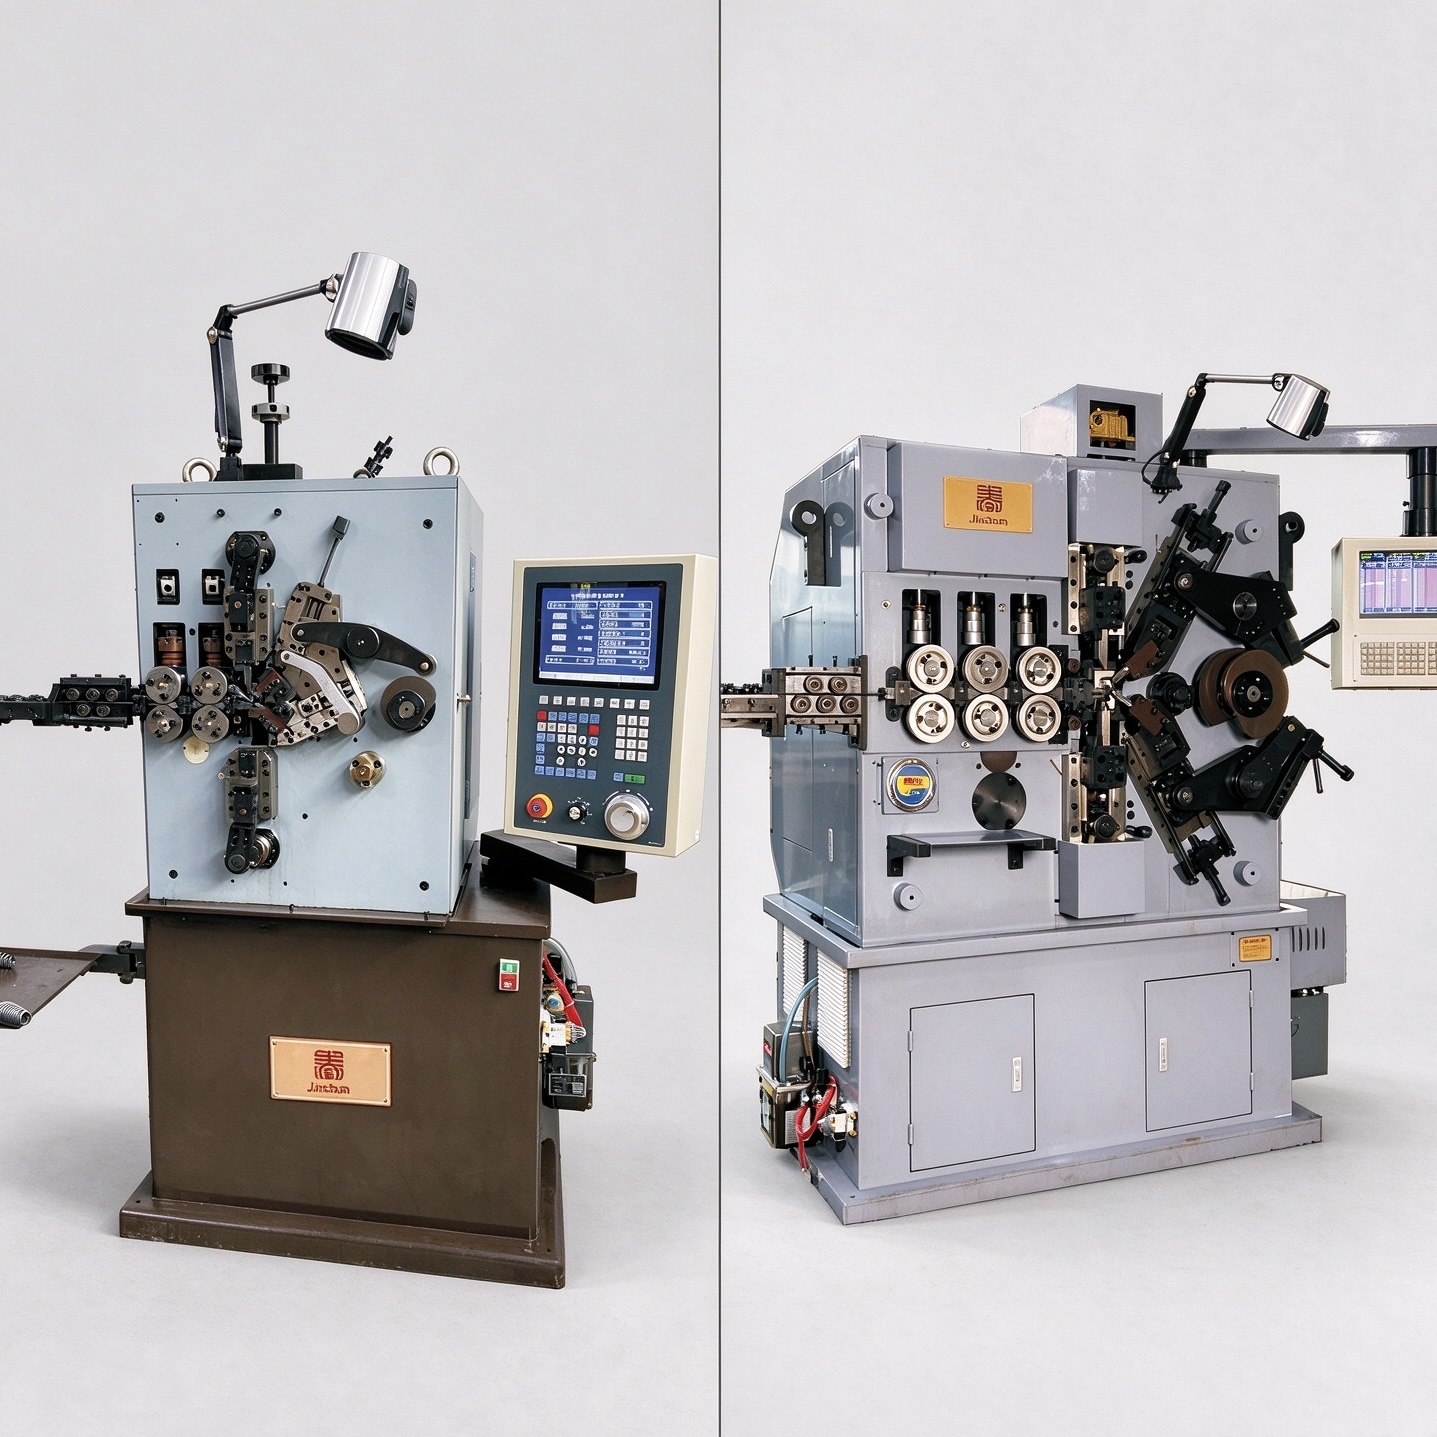
လေး-အက်စ် နှင့် ငါး-အက်စ် CNC ချုပ်ထားသော စပရင် စက်ကို ရွေးချယ်ရာတွင် အက်စ်အများပါးသည် အလိုအလျောက် ပိုမိုကောင်းမွန်သော စက်ဖြစ်သည်ဟု ယူဆခြင်းဖြင့် စတင်ရန် မလိုအပ်ပါ။ မှန်ကန်သော ရွေးချယ်မှုသည် စပရင်၏ လှုပ်ရှားမှုများ၊ ဝိုင်ယာ၏ ဂုဏ်သတ္တိများ၊ ပုံသေးခြင်းအစီအစဥ်၊ ထုတ်လုပ်မှု ပမာဏနှင့် စက်ပစ္စည်းမှ မျှော်လင့်ထားသော ပြောင်းလွယ်ပေါင်းလွယ်မှုအဆင့်တို့ပေါ်တွင် မှီခိုပါသည်။ ပုံမှန် ချုပ်ထားသော စပရင်များ၏ တည်ငြိမ်သော မိသားစုကို ထုတ်လုပ်သော ထုတ်လုပ်ရေးလုပ်ငန်းတွင် ထိရောက်သော စက်ချိန်ညှိမှုနှင့် ထပ်ခါထပ်ခါ အတိအကျ ထုတ်လုပ်နိုင်မှုကို အလေးပေးပါသည်။ အချိန်အခါအလိုက် အက်စ်အကွဲများ သို့မဟုတ် ပုံစံအမျိုးမျိုးရှိသော စပရင်များကို ကိုင်တွယ်ရသော စက်ရုံတွင်မူ လွတ်လပ်သော လှုပ်ရှားမှု ထိန်းချုပ်မှုကို ပိုမိုလိုအပ်ပါသည်။ စပရင်းလုပ်ငန်းစက်
ထို့ကြောင့် ရွေးချယ်မှုသည် ပြီးစီးသော စပရင် ပုံပေါ်တွင် အခြေခံပြီး လုပ်ငန်းစဉ် လိုအပ်ချက်များမှ စတင်ရပါမည်။ ထိန်းချုပ်ထားသော အက်စ်အရေအတွက်သည် ထိုအက်စ်များကို အမှန်တကယ် ပုံသေးခြင်း လုပ်ဖော်ကိုင်ဖက်များနှင့် ကိုက်ညီစေသည့်အခါတွင်သာ အဓိပ္ပာယ်ရှိပါသည်။
၁။ ထိန်းချုပ်ထားသော အက်စ်များသည် အဘယ်အရာကို လုပ်ဆောင်သနည်း
စီအန်စီ ချပ်ဖိအား စပရင်စက်တွင် မှုန်းမှုန်းသည့် အက်စစ်များသည် ဖောင်းမှုန်းသည့် ဇုန်အတွင်းသို့ ဖောင်းမှုန်းသည့် ဝိုင်ယာကို ထည့်သွင်းခြင်း၊ ကွင်း၏ အလံအရွယ်အစွန်းကို ဖောင်းမှုန်းခြင်း၊ ပစ်ခ်ထိန်းချုပ်ခြင်း၊ ဖြတ်ခြင်းနှင့် အထူးဖောင်းမှုန်းမှုများကို ပေါင်းစပ်၍ လုပ်ဆောင်ပါသည်။ စက်၏ ပုံစံအလိုက် ဤလှုပ်ရှားမှုများတွင် ဝိုင်ယာထည့်သွင်းခြင်း၊ ကွင်းအလံအရွယ်အစွန်းဖောင်းမှုန်းခြင်း၊ ပစ်ခ်ထိန်းချုပ်ခြင်း၊ ဖြတ်ခြင်းနှင့် အထူးဖောင်းမှုန်းမှုများ ပါဝင်နိုင်ပါသည်။ အက်စစ်တစ်ခုချင်းစီ၏ တာဝန်ကို အက်စစ်အရေအတွက်မှသာ မဟုတ်ဘဲ ရွေးချယ်ထားသည့် မော်ဒယ်အတွက် အတည်ပြုရန် လိုအပ်ပါသည်။
ဝိုင်ယာထည့်သွင်းခြင်းသည် ဖောင်းမှုန်းသည့် ဇုန်အတွင်းသို့ ထည့်သွင်းသည့် ပစ္စည်းပမာဏကို ဆုံးဖြတ်ပေးပြီး ကွင်းအရေအတွက်နှင့် လွတ်လပ်သည့် အလံအရွယ်အစွန်းကို အများကြီး သက်ရောက်မှုရှိပါသည်။ အလံအရွယ်အစွန်းဖောင်းမှုန်းခြင်းသည် ကွင်း၏ ပုံစံကို သတ်မှတ်ပေးပါသည်။ ပစ်ခ်ထိန်းချုပ်ခြင်းသည် အသုံးပြုသည့် ကွင်းများအကြား အကွာအဝေးကို သတ်မှတ်ပေးပြီး တစ်ခုတည်းသော စပရင်တွင် ပြောင်းလဲမှုများ လိုအပ်နိုင်ပါသည်။ ဖြတ်ခြင်းသည် အစီအစဉ်ဖော်ပြထားသည့် အဆင့်များပြီးနောက် ပြီးစီးသည့် စပရင်ကို သန့်ရှင်းစွာ ဖြတ်ခြင်းဖြစ်ပါသည်။ စပရင်တွင် အပိုဆောင်း သို့မဟုတ် ပိုမိုလွတ်လပ်စွာ ထိန်းချုပ်နိုင်သည့် လှုပ်ရှားမှုများ လိုအပ်ပါက ရနှိုင်သည့် အက်စစ်များ၏ အဆောက်အအုပ်သည် ပိုမိုအရေးကြီးလာပါသည်။
၂။ ၄-အက်စစ် စက်သည် သင့်တော်သည့် ရွေးချယ်မှုဖြစ်သည့်အခါ
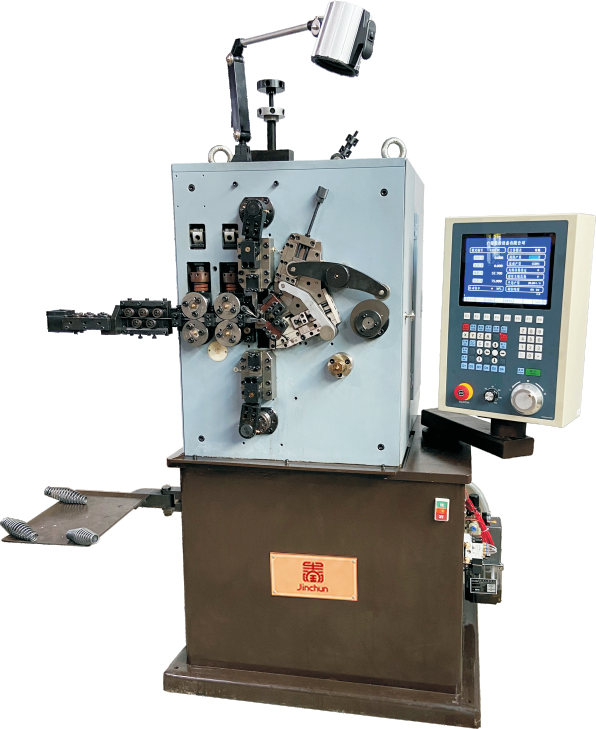
စက်ရုံများသည် အထူးသဖြင့် အခဲမှုန်းခြင်း ပင်မ စပရင်များကို တည်ငြိမ်သော အတိုင်းအတာများဖြင့် ထုတ်လုပ်ရာတွင် လေးမျက်နှာ အတိုင်းအတာ ဖွဲ့စည်းမှုသည် လက်တွေ့ကျသော ရွေးချယ်မှုဖြစ်သည်။ ပုံမှန် စီမံကိန်းများတွင် စိုက်ပုတ်ပုံစပရင်များနှင့် စက်၏ ပုံစံသတ်မှတ်ထားသော လှုပ်ရှားမှု အစီအစဥ်အတွင်း ပြီးမြောက်နိုင်သော အဆင့်ဆင့် ပေါ်လေးသော သို့မဟုတ် အပေါ်လေးသော အနေအထား ပြောင်းလဲနိုင်သော ပင်မ စပရင်များ ပါဝင်သည်။ လေးမျက်နှာ CNC စပရင် ကုယ်လုပ်စက်
ထုတ်လုပ်မှု အကြိမ်ပေါ်လေးများ၊ အကောင်အထောက် ပုံစံ ပြောင်းလဲမှုများကို အလွန်မြန်ဆန်စွာ ပြုလုပ်နိုင်ခြင်းနှင့် အမျှတ်အသေးများ တစ်ခုတည်း ထုတ်လုပ်မှုများကို အဓိကထားသည့်အခါ အထူးသဖြင့် အရေးကြီးသည်။ သိမ်းဆောင်ထားသော အစီအစဥ်များသည် ထုတ်ကုန်များကို ထပ်ခါထပ်ခါ ထုတ်လုပ်ရာတွင် စက်ခြေပေးခြင်း အလုပ်ကို လျော့နည်းစေပြီး အစားထိုးနိုင်သော ကိရိယာများသည် အတူတက်သော အတိုင်းအတာများ ပြောင်းလဲရာတွင် အထောက်အကူပေးသည်။
အသုံးပြုနေသော မှုန်းသော နှစ်သက်ဖွယ် နှင့် အဆင့်မြင့်သော နှစ်ခေါင်းတွေရှိသည့် ထုတ်လုပ်မှု လိုင်းတွင် လေး-အက်က်စ် စက်၏ အကျေးဇူးမှာ ရှုပ်ထွေးမှု နည်းခြင်းသာ မဟုတ်ပါ။ ထုတ်ကုန် မှာ မလိုအပ်သော ထိန်းချုပ်မှု လုပ်ဆောင်ချက်များကို ပေးချေရန် သို့မဟုတ် စီမံခန့်ခွဲရန် မလိုဘဲ လိုအပ်သော လှုပ်ရှားမှုများကို အသုံးပြုနိုင်ခြင်း ဖြစ်ပါသည်။ နောက်ဆုံး ဆုံးဖြတ်ချက်ကို ဝိုင်ယာ အထူ၊ ခံနိုင်ရည် အား၊ ကွင်း အချိုး၊ အဆုံး ပုံစံ၊ ဖြတ်ရန် လိုအပ်ချက်များ၊ ခွင့်ပေးထားသော အမှားအမှားများ နှင့် ပန်းတိုင် ထုတ်လုပ်မှု ပမာဏ တို့ကို ဆက်လက် စဉ်းစားရမည်ဖြစ်ပါသည်။
၃။ ၅-အက်က်စ် စက် တွင် တန်ဖိုး ထည့်သွင်းခြင်း
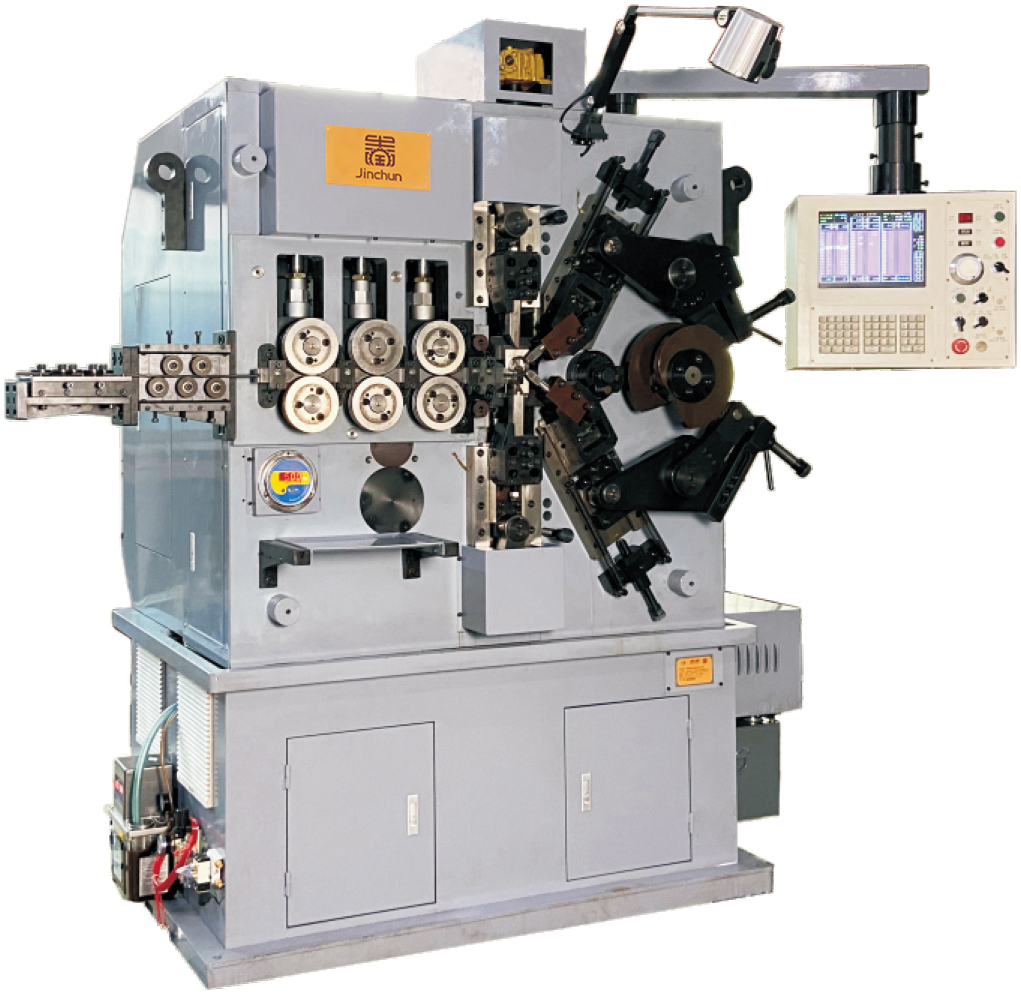
နှစ်ခေါင်း ဒီဇိုင်းသည် အပို လွတ်လပ်စွာ ညှိနေသော လှုပ်ရှားမှု တစ်ခုကို အကျေးဇူးပြု၍ အကျေးဇူးရှိသည့်အခါ ၅-အက်က်စ် စက်သည် ပိုမိုတန်ဖိုးရှိလာပါသည်။ ထိုသို့သော အကျေးဇူးများသည် ပိုမို စိတ်ခေါ်မှုရှိသော ပစ်ခ် ပုံစံများ၊ ပုံသော ဖိအား နှစ်ခေါင်းများ၊ သင့်တော်သော စက် အကွာအဝေးအတွင်း ပိုကြီးသော သို့မဟုတ် ပိုမာသော ဝိုင်ယာများ သို့မဟုတ် ထုတ်ကုန်များကြား ပိုမိုကျယ်ပေါင်းသော ညှိမှုများ လိုအပ်သည့် ထုတ်လုပ်မှု မိသားစုများတွင် အသုံးဝင်နိုင်ပါသည်။ ၅-အက်က်စ် CNC ဖိအား နှစ်ခေါင်း စက်
ကွင်းအချင်း၊ ပစ်ခ်၊ ကွင်းရေအားလုံးကို အလုပ်လုပ်နိုင်သည့် ပရိုဂရမ်မ်ဖြင့် ထိန်းချုပ်နိုင်ပါသည်။ ထို့အပြင် စပရင်အရှည်နှင့် ပုံစံဖော်ခြင်းအစီအစဥ်များကိုလည်း ထိန်းချုပ်နိုင်ပါသည်။ ထိုအပိုအဆင့်များကို အသုံးပြုခြင်းဖြင့် ပစ်ခ်တူသည့် စပရင်များနှင့် ပစ်ခ်မတူသည့် စပရင်များကို တူညီသည့် ထုတ်လုပ်ရေးပတ်ဝန်းကျင်တွင် ထုတ်လုပ်ရာတွင် အသုံးဝင်ပါသည်။ ထို့အပြင် စက်ရုံတွင် စပရင်အမျိုးအစားများ တိုးချဲ့ရန် မျှော်လင့်ထားပါကလည်း အသုံးဝင်ပါသည်။
သို့သော် အကူအညီပေးသည့် အက်စစ် (၅) ခုမှာ သတ်မှတ်ထားသည့် ပုံစံဖော်ခြင်းလုပ်ဆောင်ချက်များကို ဖြေရှင်းပေးရန် ဖြစ်ပါသည်။ စပရင်၏ ပုံစံကို အက်စစ် (၄) ခုဖြင့် ယခုအခါ ယုံကြည်စိတ်ချရသည့် အတိုင်း ထုတ်လုပ်နိုင်ပါက အက်စစ်အပိုတစ်ခုဖော်ပေးခြင်းဖြင့် စပရင်အပိုင်းအစများကို အလိုအလျောက် မြ improvement မြှင့်တင်ပေးခြင်းမရှိပါ။ စက်ရွေးချယ်မှုများကို လုပ်ငန်းစဉ်အလိုက် ဆောင်ရွက်သင့်ပါသည်။
၄။ စပရင်၏ ပုံစံနှင့် ဝိုင်ယာအရည်အသွေးများ
စပရင်၏ ပုံစံသည် စက်ရွေးချယ်မှုတွင် အရေးအကြီးဆုံး အချက်များထဲမှ တစ်ခုဖြစ်ပါသည်။ အရေးကြီးသည့် အရွယ်အစားများတွင် ဝိုင်ယာအထူ၊ အတွင်းဘက် သို့မဟုတ် အပြင်ဘက် ကွင်းအချင်း၊ အလွတ်အမြင့်၊ စုစုပေါင်းကွင်းရေ၊ အသုံးပြုသည့် ကွင်းရေ၊ ပစ်ခ်ဖြန့်ဖြူးမှု၊ လှည့်ပတ်မှုအိမ်မ်နှင့် အဆုံးကွင်းပုံစံများ ပါဝင်ပါသည်။ စိုက်ထားသည့်ပုံစံ၊ ပုံသေးသည့်ပုံစံ၊ ပုံပုလ်သည့်ပုံစံ၊ နှစ်ချောင်းပုံစံနှင့် ပစ်ခ်မတူသည့် စပရင်များသည် လှုပ်ရှားမှုနှင့် ကိရိယာများအတွက် ကွဲပြားသည့် လိုအပ်ချက်များကို ဖော်ပေးနိုင်ပါသည်။
ဝိုင်ယာ၏ ဂုဏ်သတ္တိများသည် အလွန်အရေးကြီးပါသည်။ ကာဗွန် စပရင် သံခဲ၊ စတိန်လက်စ် သံခဲ၊ အလွှာထားသော စပရင် ဝိုင်ယာနှင့် အခြားသော ပုံသေးနိုင်သည့် ပစ္စည်းများသည် ဆွဲခြင်း ခွန်အား၊ မျက်နှာပြင်အခြေအနေ၊ မာကျောမှုနှင့် ပုံပြောင်းပြီးနောက် ပုံပြောင်းမှု အနည်းငယ်ပြန်ဖြစ်ခြင်းတို့ကြောင့် ပုံသေးခြင်း ဖိအားနှင့် အရွယ်အစား ပြန်လည်ရရှိမှုကို ကွဲပြားစေပါသည်။ ထို့ကြောင့် ဝိုင်ယာအချင်း အတိုင်းအတာ တူညီသည့် စပရင်နှစ်ခုသည် ပုံစံပေးထားသည့် ပစ္စည်းများ ကွဲပြားမှုရှိပါက စက်၏ စွမ်းရည် သို့မဟုတ် စီမံချက် ပြောင်းလဲမှု ကွဲပြားမှုကို လိုအပ်နိုင်ပါသည်။
ထုတ်ကုန်၏ အသေးစိတ်အချက်အလက်တွင် ဖိအားလိုအပ်ချက်များ ပါဝင်ပါက ထိုအချက်များကို ပေးပေးရန် လိုအပ်ပါသည်။ သတ်မှတ်ထားသည့် အမြင့်တွင် ဖိအားကို ဖော်ပေးရန် လိုအပ်သည့် စပရင်ကို ပုံပြင်ပေးခြင်းနှင့် အရွယ်အစားဖဲ့ခြင်းသာဖြင့် အကဲဖြတ်၍ မရပါသည်။
၅။ ကိရိယာများ၊ စီမံချက်များနှင့် ပရိုဂရမ် ပြောင်းလဲမှုများ
ကိရိယာများသည် ပရိုဂရမ်ဖွင့်ထားသည့် စက်၏ လှုပ်ရှားမှုကို စပရင်၏ အမှန်တကယ်သော ပုံပေါ်လာစေရန် ပြောင်းလဲပေးပါသည်။ ကွိုင်လ် အမှတ်များ၊ လမ်းညွှန်များ၊ ပစ်ချ် ကိရိယာများ၊ ဖြတ်တောက်သည့် ကိရိယာများနှင့် အခြားသော ပုံသေးသည့် အစိတ်အပိုင်းများသည် ဝိုင်ယာနှင့် အပြီးသတ် ပုံပေါ်လာမှုကို ကိုက်ညီရန် လိုအပ်ပါသည်။ ကိရိယာများ၏ အခြေအနေနှင့် တည့်မှတ်မှုသည် မျက်နှာပြင်အရည်အသွေး၊ ကွိုင်လ်များ၏ တည်ငြိမ်မှုနှင့် အရွယ်အစား ထပ်ခါထပ်ခါ ရရှိမှုကို တိုက်ရိုက်သက်ရောက်စေပါသည်။
ထပ်ခါထပ်ခါ အမှာယူမှုများအတွက် သိမ်းဆည်းထားသော ထုတ်လုပ်မှုပရိုဂရမ်များကို အသုံးပြုနိုင်ပါသည်။ အော်ပရေတာများသည် စမ်းသပ်ပြီးဖြစ်သော စံချိန်စံညွှန်းများကို ပြန်လည်ရယူပြီး နမူနာထုတ်လုပ်မှုဖြင့် အတည်ပြုနိုင်ပါသည်။ သိမ်းဆည်းထားသော ပရိုဂရမ်များသည် စက်ချိန်ညှိမှုစစ်ဆေးမှုများကို ဖျက်သိမ်းပေးခြင်းမရှိပါ။ ဝိုင်ယာအမှုန်အစိတ်အပိုင်းများ၊ ကိရိယာများ၏ ပုံပေါ်မှု၊ အဆီများ လောင်းခြင်းနှင့် ပစ္စည်းများ၏ ပုံစံပြောင်းလဲမှုများကို အသေးစိတ်ညှိနေရန် လိုအပ်နိုင်ပါသည်။
ထုတ်ကုန်များကို မကြာခဏ ပြောင်းလဲရသည့်အခါ ပြောင်းလဲမှုလုပ်ငန်းစဉ်အားလုံးကို အကဲဖြတ်ပါ။ ဥပမါ - ကိရိယာများကို အစားထိုးခြင်း၊ လမ်းညွှန်များကို ညှိနေခြင်း၊ ပရိုဂရမ်များကို ဖောင်တင်ခြင်း၊ နမူနာများကို အတည်ပြုခြင်း၊ အရွယ်အစားစစ်ဆေးခြင်းနှင့် အတည်ပြုခြင်း။ အကောင်းဆုံးစက်သည် လက်တွေ့တွင် ထုတ်လုပ်မှုများကို ကြိုတင်ခန့်မှန်းနိုင်သည့် စက်ဖြစ်ပါသည်။
၆။ ထုတ်လုပ်မှုပမာဏနှင့် အရည်အသွေးနှိုင်းယှဉ်ခြင်း
ထုတ်လုပ်မှုအမြန်နှုန်းကို အရည်အသွေးနှင့်အတူ အကဲဖြတ်ရပါမည်။ စပရင်ကို မကြာခဏ ညှိရန် လိုအပ်ခြင်း သို့မဟုတ် လွန်ကဲစွာ မတည်မြဲသော အလွတ်အကြေးအရှည်၊ ကွင်းအဝိုင်း၊ ကွင်းအကွာအဝေး သို့မဟုတ် အဆုံးအစွန်းပုံစံများကို ထုတ်လုပ်မှုလုပ်ငန်းစဉ်က ဖန်တီးပေးခြင်းဖြစ်ပါက အမြင်အားဖြင့် မြင့်မားသော အမြန်နှုန်းသည် အသုံးဝင်မှုနည်းပါသည်။ လက်တွေ့ထုတ်လုပ်မှုပမာဏသည် ပစ္စည်းအမျိုးအစား၊ ဝိုင်ယာအရွယ်အစား၊ စပရင်အရွယ်အစားများ၊ ပုံစံဖော်မှုရှုပ်ထွေးမှု၊ ဖြတ်ခြင်းနည်းလမ်းနှင့် အတိကျမှုလိုအပ်ချက်များပေါ်တွင် မှီခိုပါသည်။
လေး-အက်က်စ် နှင့် ငါး-အက်က်စ် စက်များ နှစ်များစွာအတွက် အရည်အသွေး အကဲဖြတ်မှုသည် ကောင်းမွန်သော အစိတ်အပိုင်းတစ်ခုတည်းကို မဟုတ်ဘဲ ဆက်တိုက်ဖော်ထုတ်ထားသော နမူနာများကို ပါဝင်သင့်သည်။ အပြင်သို့မဟုတ် အတွင်းသို့ အချင်း၊ အလွတ်အလပ် အရှည်၊ ပစ်ချက် ဖြန့်ဖြူးမှု၊ ကွင်းချပ် အရေအတွက်၊ အဆုံးသို့ရောက်ရှိမှု အနေအထား နှင့် သတ်မှတ်ထားသော ဘာသာရပ် တန်ဖိုးများကို စစ်ဆေးပါ။ လေးနက်သော အသုံးပြုမှုများအတွက် လုပ်ငန်းစဉ် စွမ်းရည်ကို အမှန်တကယ် ထုတ်လုပ်မှု အခြေအနေများတွင် အတည်ပြုရမည်။
ရှုပ်ထွေးသော အစီအစဥ်များအတွက် ငါး-အက်က်စ် စက်သည် ပိုမိုမျှော်လင့်နိုင်သော လွတ်လပ်မှုကို ပေးနိုင်သည်။ လေး-အက်က်စ် စက်သည် တည်ငြိမ်သော ထုတ်ကုန် မိသားစုအတွက် အလွန်ထိရောက်မှုရှိနိုင်သည်။ အက်က်စ် အရေအတွက်သာ အခြေခံ၍ မည်သည့် အဆောက်အအုပ်ကိုမျှ အကဲဖြတ်မည်မဟုတ်။
၇။ ဆုံးဖြတ်ချက် ဇယား
ထုတ်လုပ်မှု အခြေအနေ |
လေး-အက်က်စ် ပုံစံ |
ငါး-အက်က်စ် ပုံစံ |
ပုံစံတည်ငြိမ်သော ပုံမှန် ချောင်းဖောင်းများ |
လိုအပ်သော လှုပ်ရှားမှုများ ဖုံးလွှမ်းထားပါက အလွန်ကောင်းမွန်သော ကိုက်ညီမှု |
ဖြစ်နိုင်သည်။ သို့သော် အပိုထိန်းချုပ်မှုများ မလိုအပ်နိုင်ပါ။ |
မကြာခဏ ထပ်ခါထပ်ခါ အမှာစာများ |
သိမ်းဆည်းထားသော ပရိုဂရမ်များနှင့် စမ်းသပ်ပြီးဖြစ်သော ကိရိယာများနှင့် ကောင်းမောင်းစွာကိုက်ညီခြင်း |
ထုတ်ကုန်များ၏ မိသားစုအုပ်စုသည် ပိုမိုက wide ကြောင်း အထူးသဖြင့် ကိုက်ညီခြင်း |
ပြောင်းလဲနိုင်သော ပစ်ခတ်မှုနှင့် ပုံသော ပရိုဖိုင်များ |
အတည်ပြုထားသော ပုံစံအတိုင်း ဖြစ်ပါက သင့်တော်ခြင်း |
အပို လွတ်လပ်သော ထိန်းချုပ်မှုကို ထည့်သွင်းရန် အသုံးဝင်သည့်အခါ မက်က်သ်အဖြစ် ရွေးချယ်လေ့ရှိခြင်း |
ထုတ်ကုန်များ အများကြီးရှိခြင်း |
ကိုက်ညီသော ထုတ်ကုန်အုပ်စုအတွက် သင့်တော်ခြင်း |
ပုံသောလုပ်ဆောင်မှုလိုအပ်ချက်များအတွက် ပိုမိုလွတ်လပ်မှုရှိခြင်း |
အရွယ်အစားကြီးများ သို့မဟုတ် လုပ်ဆောင်မှုအတွက် ပိုမိုလေးနက်သော စပရင်များ |
မောဒယ်၏ စွမ်းရည်နှင့် ဝိုင်ယာ၏ ဂုဏ်သတ္တိများပေါ်တွင် မူတည်ခြင်း |
အလေးချန်သုံး ၅-အက်စစ် မော်ဒယ်များကို သက်ဆိုင်ရာနေရာတွင် အကဲဖြတ်နိုင်ပါသည် |
ရွေးချယ်မှု ဦးစားပေးမှု |
ထိရောက်ပြီး လုံလောက်သော လှုပ်ရှားမှု ထိန်းချုပ်မှု |
ထုတ်ကုန်သည် အပို လွတ်လပ်သော လှုပ်ရှားမှုကို လိုအပ်သည့်အခါတွင် |
၈။ ကုန်စုပ်စာ ပေးပေးရန် လိုအပ်သော အချက်အလက်များ
မှန်ကန်သော စက်ကို အက်စ်စ်တင်ပေးရန်အတွက် ပြီးစီးသော စပရင် ပုံပေါ်တွင် ဖော်ပြထားသော အချက်အလက်များ (သို့) နမူနာ စပရင်၊ ဝိုင်ယာ ပစ္စည်းနှင့် အချင်း၊ သိရှိပါက ဆွဲခွန်အား၊ စပရင်၏ အတွင်းဘက် (သို့) အပြင်ဘက် အချင်း၊ အလွတ်အက်စ်တင် အရှည်၊ စုစုပေါင်းနှင့် အသုံးပြုသော ကွင်းများ၏ အရေအတွက်၊ ပစ်ချ် (သို့) ပစ်ချ် ဖြန့်ဖြူးမှု၊ လှည့်ပေးသော လှည့်နေမှု၊ အဆုံးကွင်း ဖွဲ့စည်းပုံ၊ အရွယ်အစား အကန့်အသတ်များနှင့် မည်သည့် ဖိအား လိုအပ်ခြင်း ရှိမရှိ စသည်တို့ကို ပေးပေးရန် လိုအပ်ပါသည်။
ထို့အပ besides မျှော်မှန်းထားသော ထုတ်လုပ်မှု ပမာဏ၊ အမုန်းအရေအတွက်၊ စပရင် အမျိုးအစား မတ်တပ်များ၏ အရေအတွက်နှင့် ပြောင်းလဲမှုများ မည်သည့်အချိန်တွင် မျှော်မှန်းထားသည် ဆိုသည်ကိုလည်း ဖော်ပေးရန် လိုအပ်ပါသည်။ ဤအချက်အလက်များသည် စက်၊ ကိရိယာများ၊ ဖြတ်ခြင်းနည်းလမ်းနှင့် ထိန်းချုပ်မှု ဖွဲ့စည်းပုံတို့ကို ထုတ်လုပ်မှု ဖြေရှင်းနည်းတစ်ခုအဖြစ် အကဲဖြတ်ရန် အထောက်အကူပေးပါသည်။
အဆုံးသတ်
ညာဘက်အက်စ်စ် ရေတွက်ခြင်းသည် အမှန်တကယ်ဖြစ်ပေါ်လာသော စပရင် လှုပ်ရှားမှုများနှင့် ကိုက်ညီသော အရေအတွက်ဖြစ်သည်။ လေးချက်အက်စ်စ် စက်သည် အများအားဖြင့် အသုံးများသော ချိတ်ဆက်ထားသော စပရင်များအတွက် ထိရောက်မှုရှိပြီး ထိရောက်စွာ ထပ်တလဲလဲ လုပ်ဆောင်နိုင်သော ဖြေရှင်းနည်းဖြစ်သည်။ ငါးချက်အက်စ်စ် စက်သည် ထုတ်ကုန်သည် လှုပ်ရှားမှု လွတ်လပ်မှု ပိုမိုမြင့်မားခြင်း၊ ပုံစံအမျိုးမျိုး ပေါ်လွင်စေရှင်းမှု ပိုမိုကျယ်ပေါ်ခြင်း သို့မဟုတ် ထုတ်လုပ်မှု အခြေအနေများ ပိုမိုတင်းကြပ်ခြင်းတို့ကို လိုအပ်သည့်အခါတွင် တန်ဖိုးထည့်ပေးနိုင်သည်။ ပုံပေါ်လွင်ခြင်း၊ ပစ္စည်းအမျိုးအစား၊ ခွင့်လွင့်ခြင်း၊ ဝန်ခံမှုနှင့် ထုတ်လုပ်မှု ပန်းတော်များကို အစပုလ်၍ လိုအပ်သော စက်လုပ်ဆောင်မှုများကို သတ်မှတ်ပေးပါ။
သင့်၏ စပရင် ပုံပေါ်လွင်ခြင်းအပေါ် အခြေခံ၍ မော်ဒယ်နှင့် ကိရိယာများ အကြံပေးရန်အတွက် ဂျင်ချွန်ကို ဆက်သွယ်ပါ
သင့်၏ ထုတ်ကုန် အသေးစိတ်အချက်အလက်များနှင့် ပန်းတော် စွမ်းရည်များဖြင့်။
အကြောင်းအရာများ
- မိတ်ဆက်ခြင်း
- ၁။ ထိန်းချုပ်ထားသော အက်စ်များသည် အဘယ်အရာကို လုပ်ဆောင်သနည်း
- ၂။ ၄-အက်စစ် စက်သည် သင့်တော်သည့် ရွေးချယ်မှုဖြစ်သည့်အခါ
- ၃။ ၅-အက်က်စ် စက် တွင် တန်ဖိုး ထည့်သွင်းခြင်း
- ၄။ စပရင်၏ ပုံစံနှင့် ဝိုင်ယာအရည်အသွေးများ
- ၅။ ကိရိယာများ၊ စီမံချက်များနှင့် ပရိုဂရမ် ပြောင်းလဲမှုများ
- ၆။ ထုတ်လုပ်မှုပမာဏနှင့် အရည်အသွေးနှိုင်းယှဉ်ခြင်း
- ၇။ ဆုံးဖြတ်ချက် ဇယား
- ၈။ ကုန်စုပ်စာ ပေးပေးရန် လိုအပ်သော အချက်အလက်များ
- အဆုံးသတ်