 EN


Introduktion
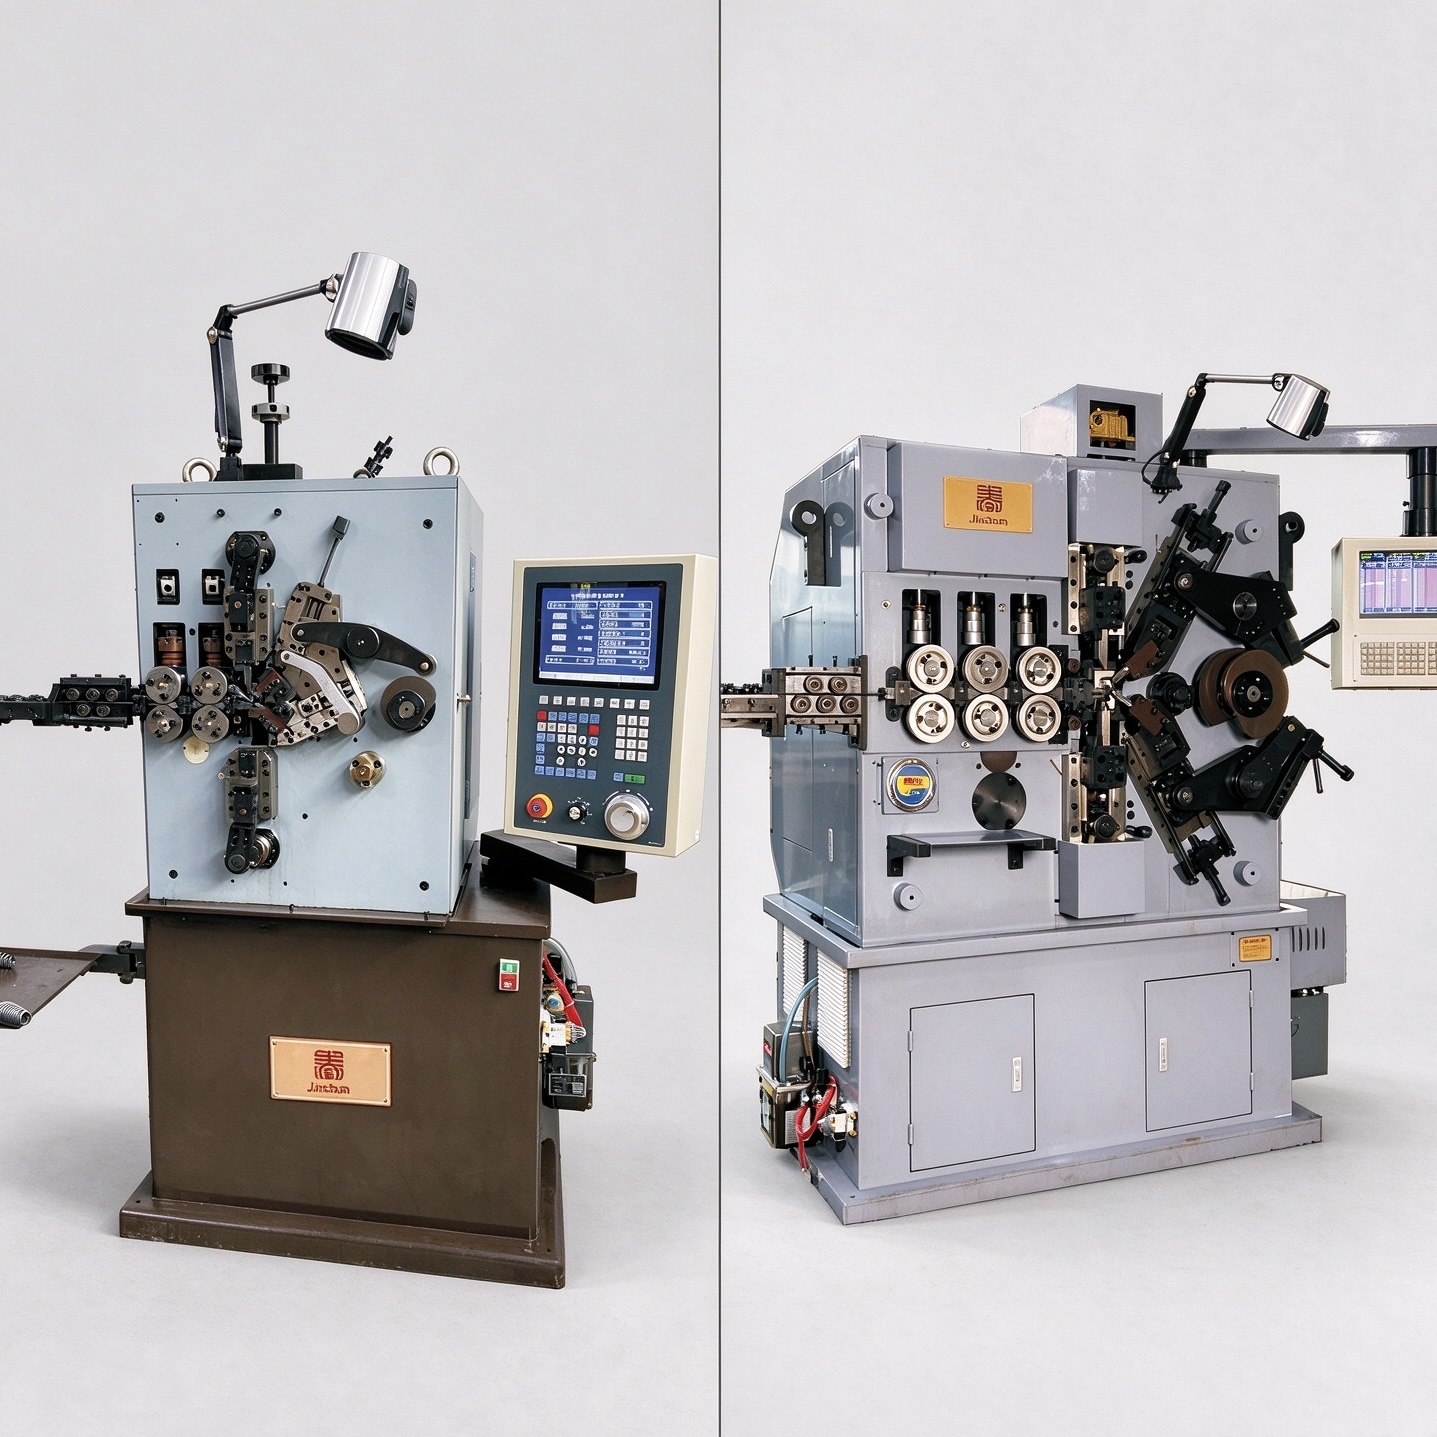
Valget mellem en 4-akse- og en 5-akse-CNC-fjedermaskine til trykfjedre bør ikke begynde med antagelsen, at flere akser automatisk betyder en bedre maskine. Det rigtige valg afhænger af de bevægelser, som fjederen kræver, trådens egenskaber, formningssekvensen, produktionsmængden og det forventede fleksibilitetsniveau fra udstyret. En producent, der fremstiller en stabil familie af konventionelle trykfjedre, kan prioritere effektiv opsætning og gentagelighed, mens en produktionsanlæg, der håndterer fjedre med variabel stigning eller specielle former, måske har brug for mere uafhængig bevægelseskontrol. forårsfremstillingsmaskine
valget bør derfor starte fra den færdige fjeder tegning og proceskravene. Antallet af styringsakser er kun meningsfuldt, når disse akser svarer til reelle formningsopgaver.
1. Hvad de styringsakser gør
På en CNC-fjedermaskine styrer koordinerede akser de bevægelser, der er nødvendige for at forme lige tråd til en kontrolleret spiralform. Afhængigt af maskinens konfiguration kan disse bevægelser omfatte trådfremføring, spændingsdiameterformning, pitch-styring, skæring og supplerende formningshandlinger. Den præcise tildeling af hver akse skal altid bekræftes for den valgte model i stedet for at blive udledt udelukkende ud fra antallet af akser.
Trådfremføringen bestemmer, hvor meget materiale der indføres i formningszonen, og påvirker kraftigt antallet af vindinger samt den frie længde. Bevægelser til diameterformning fastlægger spændingsprofilen. Pitch-styring bestemmer afstanden mellem de aktive vindinger og kan være nødt til at ændres under samme fjeder. Skæring adskiller den færdige fjeder renligt efter den programmerede sekvens. Når en fjeder kræver yderligere eller mere uafhængigt styrbare bevægelser, bliver den tilgængelige aksearkitektur mere afgørende.
2. Når en 4-akset maskine er velegnet
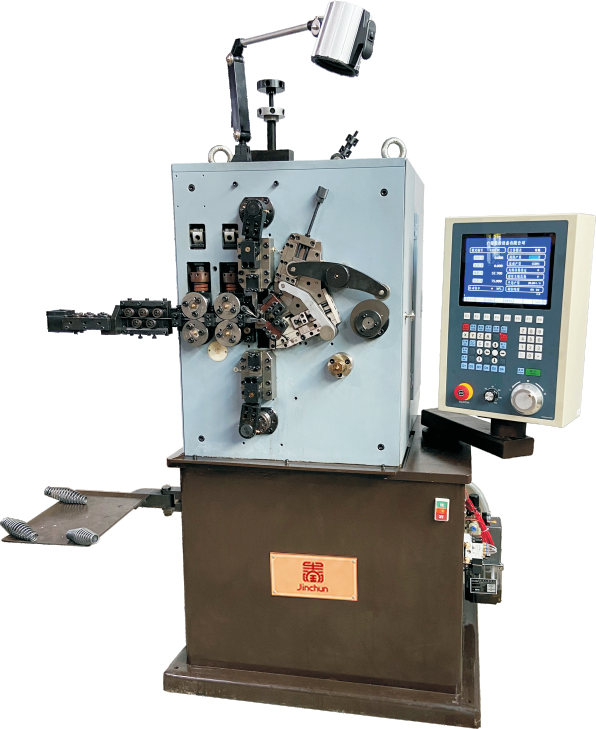
En fire-akse-konfiguration er ofte et praktisk valg for producenter af konventionelle trykfjedre med stabile specifikationer. Typiske projekter omfatter cylindriske fjedre samt kompatible kegleformede eller variabel-pitch-konstruktioner, der kan færdiggøres inden for maskinens konfigurerede bevægelsessekvens. 4-akse-CNC-fjederviklingsmaskine
er især relevant, når gentagne ordrer, effektiv parameterjustering og konsekvent batchproduktion er prioriteter. Gemte programmer kan reducere opsætningsarbejdet for gentagne produkter, mens udskiftelige værktøjer understøtter kompatible ændringer i specifikationer.
For en produktionslinje med et begrænset antal modne fjederdesigns er fordelene ved en fire-akse-maskine ikke blot lavere kompleksitet. Det er evnen til at bruge de nødvendige bevægelser uden at betale for eller administrere styringsfunktioner, som produktet ikke kræver. Den endelige beslutning bør stadig tage hensyn til tråddiameter, trækstyrke, spændningsforhold, endekonfiguration, skærekrav, tolerancer og målproduktionsmængde.
3. Når en 5-akse-maskine tilføjer værdi
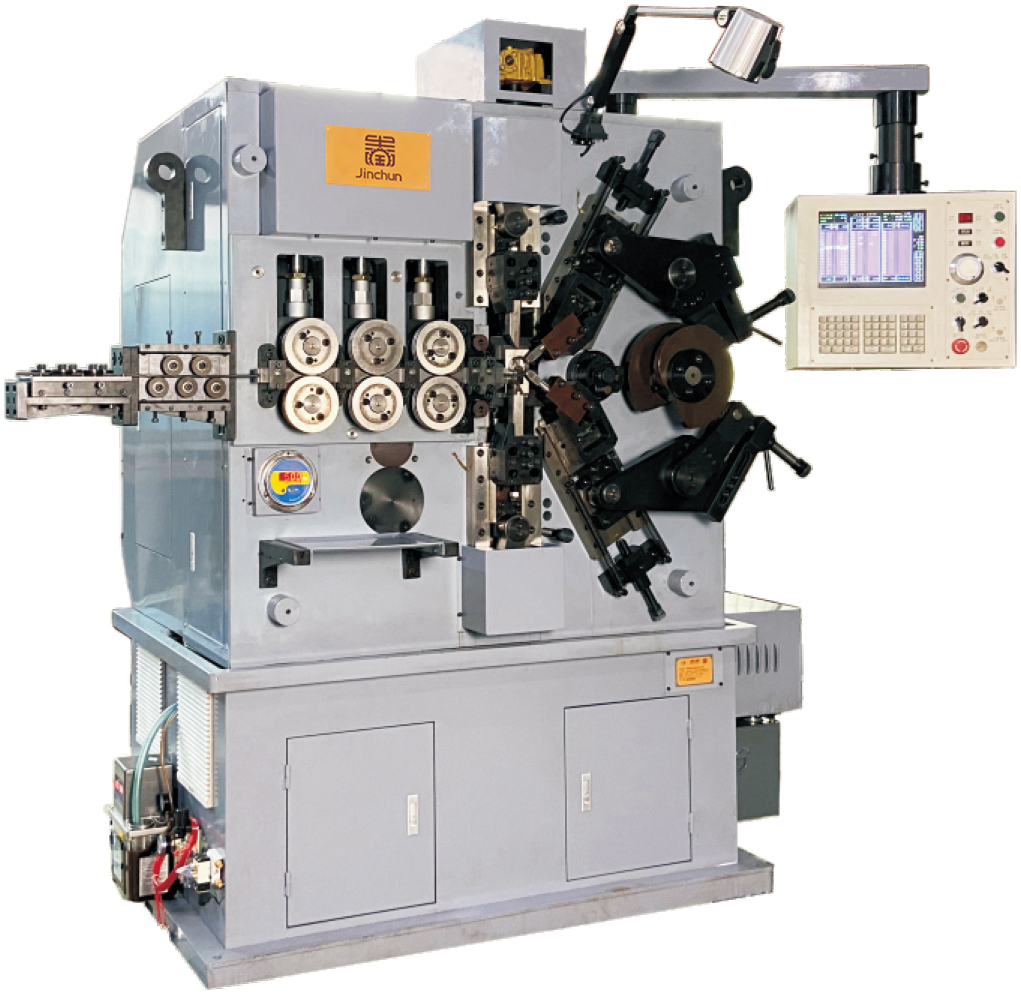
En fem-akse-maskine bliver mere værdifuld, når fjederdesignet drager fordel af en ekstra, uafhængigt koordineret bevægelse. Dette kan gælde mere krævende trinmønstre, formede trykfjedre, tykkere eller stærkere tråd inden for en passende maskinestørrelse eller produktfamilier, der kræver bredere justering mellem produkterne. 5-akse CNC-trykfjedremaskine
giver programmerbar kontrol over kompatible spole-diameter, -trin, -antal, spolelængde og formningssekvenser. Den øgede fleksibilitet kan være nyttig, når produkter med konstant og variabel trinforhold deles af samme produktionsmiljø, eller når fabrikken forventer at udvide sit sortiment af fjedre.
En femte akse bør dog løse en specifikt defineret formningsopgave. Hvis fjedergeometrien allerede kan fremstilles pålideligt på en fire-akse-konfiguration, forbedrer en ekstra akse ikke automatisk den færdige fjeder. Maskinvalget bør fortsat være procesdrevet.
4. Fjedergeometri og trådegenskaber
Fjedergeometri er en af de stærkeste faktorer ved valg af maskine. Vigtige dimensioner omfatter tråddiameter, indvendig eller udvendig spolediameter, fri højde, samlet antal vindinger, aktive vindinger, trinfordeling, vindingssretning og endevindingkonfiguration. Cylindriske, kegleformede, tøndelignende, timeglaslignende og variabel-trin-fjedre kan stille forskellige krav til bevægelser og værktøj.
Egenskaberne for tråden er lige så vigtige. Carbonfjederstål, rustfrit stål, legeret fjedertråd og andre formbare materialer opfører sig forskelligt, fordi trækstyrke, overfladetilstand, hårdhed og fjederretur påvirker formningsbelastningen og den dimensionelle genopretning. To fjedre med samme nominelle tråddiameter kræver derfor måske forskellig maskinkapacitet eller indstilling, hvis deres materialer adskiller sig væsentligt.
Belastningskrav bør også angives, når de indgår i produktspecifikationen. En fjeder, der skal levere en defineret belastning ved en specificeret komprimeret højde, kan ikke vurderes udelukkende ud fra udseende og dimensioner.
5. Værktøjer, indstilling og programmeringsskift
Værktøjer omdanner den programmerede maskinbevægelse til den faktiske fjederform. Vindingpunkter, vejledere, pitch-værktøjer, skærere og andre formeringsdele skal matche tråden og den færdige geometri. Værktøjets stand og justering påvirker direkte overfladekvaliteten, spirens konsistens og den dimensionelle gentagelighed.
For gentagne ordrer er gemte produktionsprogrammer nyttige, fordi operatøren kan gendanne et afprøvet parameterudvalg og derefter verificere det via prøveproduktion. Et gemt program eliminerer ikke opsætningskontroller: trådbatch, værktøjsslid, smøring og materialeens spænding kan stadig kræve finjustering.
Når produktomstilling sker hyppigt, skal hele omstillingsprocessen vurderes: udskiftning af værktøj, justering af guider, indlæsning af programmer, verificering af prøver, dimensionel inspektion og godkendelse. Den bedste maskine er den, der gør denne rutine forudsigelig for den faktiske produktblanding.
6. Output og kvalitetsammenligning
Produktionshastighed bør vurderes sammen med kvalitet. En høj nominel hastighed har kun ringe værdi, hvis fjederen kræver hyppig justering, eller hvis processen producerer ustabile fri længde, spænddiameter, stigning eller endekonfiguration. Det faktiske output afhænger af materiale, trådstørrelse, fjederdimensioner, formningskompleksitet, skæremetode og tolerancekrav.
For både fire-akslede og fem-akslede maskiner bør kvalitetsevaluering omfatte på hinanden følgende prøver i stedet for én enkelt god del. Kontroller ydre eller indre diameter, fri længde, trådafstandens fordeling, antal vindinger, endeposition og eventuelle specificerede belastningsværdier. For krævende anvendelser bør proceskapaciteten bekræftes under realistiske produktionsforhold.
En fem-akslet maskine kan tilbyde større fleksibilitet til komplekse sekvenser, mens en fire-akslet maskine kan være meget effektiv til en stabil produktfamilie. Ingen af de to arkitekturer bør vurderes udelukkende ud fra antallet af akser.
7. Beslutningstabel
Produktionssituation |
4-aksel-konfiguration |
5-aksel-konfiguration |
Konventionelle trykfjedre med stabil geometri |
Stærk pasform, når de krævede bevægelser dækkes |
Muligt, men ekstra kontrol er muligvis ikke nødvendig |
Hyppige gentagne ordrer |
God pasform med gemte programmer og afprøvet værktøj |
God pasform, især hvis produktfamilien er bredere |
Justerbar stejlhed / formprofiler |
Passer, når konfigurationen er bekræftet |
Ofte foretrukket, når der kræves uafhængig kontrol |
Stor produktvariation |
Passer til kompatibelt produktsortiment |
Mere fleksibilitet til varierede formeringskrav |
Store eller krævende fjedre |
Afhangigt af modelkapacitet og trådegenskaber |
Kraftige 5-aksemodeller kan vurderes, hvor det er relevant |
Udvælgelsesprioritet |
Effektiv, tilstrækkelig bevægelseskontrol |
Yderligere uafhængig bevægelse, hvor produktet kræver det |
8. Information, der skal fremlægges før tilbud
For at anbefale den rigtige maskine skal der fremlægges enten en tegning af den færdige fjeder eller et fysisk eksemplar samt oplysninger om trådmateriale og -diameter, trækstyrke (hvis kendt), indvendig eller udvendig fjederdiameter, fri længde, samlet antal og antal aktive vindinger, stigning eller stigningsfordeling, vindingens retning, endevindingens konfiguration, dimensionsmæssige tolerancer samt eventuelle krav til belastning.
Angiv også den forventede produktionsmængde, parti-størrelsen, antallet af forskellige fjederspecifikationer samt hyppigheden af omstilling. Disse oplysninger gør det muligt at vurdere maskinen, værktøjerne, skæremetoden og kontrolkonfigurationen som én samlet productionsløsning i stedet for som isolerede specifikationer.
Konklusion
Antallet af akser på højre side er det, der svarer til de faktiske fjederbevægelser. En fire-akset maskine kan være en effektiv og gentagelig løsning for mange almindelige trykfjedre, mens en fem-akset maskine kan tilføje værdi, når produktet kræver større bevægelsesuafhængighed, bredere geometrisk fleksibilitet eller mere krævende produktionsforhold. Start med tegningen, materialet, tolerancerne, belastningen og målproduktionsmængden; tildel derefter de nødvendige maskinfunktioner.
For en model- og værktøj-anbefaling baseret på din fjedertegning, kontakt Jinchun
med dine produktspecifikationer og målproduktionskapacitet.
Indholdsfortegnelse
- Introduktion
- 1. Hvad de styringsakser gør
- 2. Når en 4-akset maskine er velegnet
- 3. Når en 5-akse-maskine tilføjer værdi
- 4. Fjedergeometri og trådegenskaber
- 5. Værktøjer, indstilling og programmeringsskift
- 6. Output og kvalitetsammenligning
- 7. Beslutningstabel
- 8. Information, der skal fremlægges før tilbud
- Konklusion