 EN


ຄຳແນະນຳ
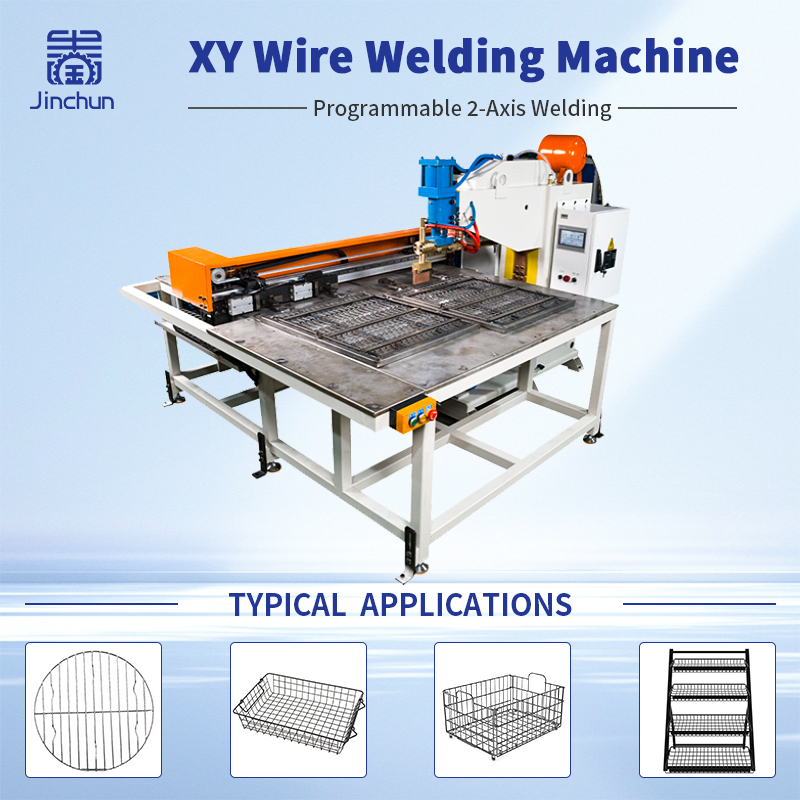
ທີ່ເຊື່ອຖືໄດ້ ເຄື່ອງຈັບຢືດຂອງເຄື່ອງເຊື່ອມລວມເສັ້ນລວມ ເປັນສິ່ງຈຳເປັນເພື່ອຮັກສາໄລຍະຫ່າງລະຫວ່າງເສັ້ນ ແລະ ຄວາມຕັ້ງຕົວຂອງແຜ່ນທີ່ເຊື່ອມໃຫ້ຄົງທີ່ໃນເວລາການຜະລິດ. ໃນ ການເຊື່ອມລວມເສັ້ນລວມ XY , ເຖິງແມ່ນວ່າຂໍ້ຜິດພາດຂອງການຈັດຕັ້ງຕຳແໜ່ງທີ່ນ້ອຍທີ່ສຸດກໍສາມາດສົ່ງຜົນຕໍ່ໄລຍະຫ່າງລະຫວ່າງຈຸດທີ່ເສັ້ນຕັດກັນ, ມິຕິທັງໝົດຂອງແຜ່ນ ແລະ ຄຸນນະພາບຂອງຜະລິດຕະພັນທີ່ສຳເລັດ.
ເຖິງແມ່ນວ່າ ເຄື່ອງເຊື່ອມແກນ XY ຈະສາມາດຈັດຕັ້ງຕຳແໜ່ງຂັ້ວເຊື່ອມໄດ້ຢ່າງຖືກຕ້ອງ, ແຕ່ການເຄື່ອນທີ່ຂອງຂັ້ວເຊື່ອມທີ່ຖືກຕ້ອງຢ່າງດຽວກໍບໍ່ຮັບປະກັນຄວາມຄົງທີ່ຂອງມິຕິ. ເສັ້ນອາດເคลື່ອນທີ່ໄປໃນເວລາການເຕີມ, ສ່ວນປະກອບທີ່ຈັດຕັ້ງຕຳແໜ່ງອາດສຶກຫຼຸດລົງເມື່ອເວລາຜ່ານໄປ, ແລະ ຄວາມຮ້ອນຈາກການເຊື່ອມອາດເຮັດໃຫ້ແຜ່ນປ່ຽນຮູບ.
ເພື່ອບັນລຸຜົນໄດ້ຮັບທີ່ສາມາດເຮັດຊ້ຳຄືນໄດ້, ຜູ້ຜະລິດຈຳເປັນຕ້ອງປະສານການອອກແບບເຄື່ອງຈັບ (fixture), ການຄວບຄຸມໄລຍະຫ່າງລະຫວ່າງເສັ້ນລວມ (mesh spacing), ການຈັບຢືດ (clamping), ລຳດັບການເຊື່ອມ (welding sequence), ແລະ ການກວດສອບມິຕິ. ເຄື່ອງຈັບຄວນອອກແບບໃນເງື່ອນໄຂຂອງແຜ່ນຮູບຮ່າງທີ່ແທ້ຈິງ, ຂໍ້ກຳນົດຂອງເສັ້ນລວມ, ຈຸດທີ່ຈະເຊື່ອມ, ແລະ ຄວາມເປັນໄປໄດ້ຂອງຄວາມຄ່າທີ່ອະນຸຍາດ (tolerances).
ຄູ່ມືນີ້ອธິບາຍວິທີການອອກແບບ ແລະ ກວດສອບເຄື່ອງຈັບສຳລັບການເຊື່ອມເສັ້ນລວມ (wire mesh welding fixture) ເພື່ອປັບປຸງການຄວບຄຸມໄລຍະຫ່າງລະຫວ່າງເສັ້ນລວມ ແລະ ຮັກສາຄວາມຕັ້ງຊື່ (squareness) ຂອງແຜ່ນທີ່ເຊື່ອມໃນການນຳໃຊ້ການເຊື່ອມເສັ້ນລວມ XY.
1. ກຳນົດຈຸດອ້າງອີງສຳລັບການຄວບຄຸມໄລຍະຫ່າງລະຫວ່າງເສັ້ນລວມ
ການຄວບຄຸມໄລຍະຫ່າງລະຫວ່າງເສັ້ນລວມທີ່ມີປະສິດທິຜົນເລີ່ມຕົ້ນດ້ວຍຈຸດອ້າງອີງທີ່ຖືກກຳນົດຢ່າງຊັດເຈນ. ກ່ອນຈະອອກແບບເຄື່ອງຈັບສຳລັບການເຊື່ອມເສັ້ນລວມ, ຈຳເປັນຕ້ອງກຳນົດຄວາມກວ້າງ ແລະ ຄວາມຍາວທັງໝົດຂອງແຜ່ນ, ຕຳແໜ່ງຂອງເສັ້ນລວມແຖວຍາວ (longitudinal wires), ໄລຍະຫ່າງລະຫວ່າງເສັ້ນລວມຂວາງ (cross-wire spacing), ເສັ້ນຂອບອ້າງອີງ (reference edges), ແລະ ຄວາມຍາວຂອງເສັ້ນທີ່ເຊື່ອມຕາມແທງ (diagonal dimensions).
ມິຕິເຫຼົ່ານີ້ຄວນເປີດເຜີຍຕາມຮູບຮ່າງຜະລິດຕະພັນທີ່ໄດ້ຮັບການອະນຸມັດ. ຖ້າຜູ້ປະກອບ, ນັກອອກແບບເຄື່ອງຈັບ, ແລະ ພະນັກງານກວດສອບຄຸນນະພາບໃຊ້ຈຸດອ້າງອີງທີ່ແຕກຕ່າງກັນ, ຜົນໄດ້ຮັບຈາກການວັດແທກອາດຈະບໍ່ເປັນເອກະພາບ.
ເພື່ອຄວບຄຸມໄລຍະຫ່າງຂອງເສັ້ນລວມຢ່າງຖືກຕ້ອງ ກະລຸນາຢືນຢັນວ່າໄລຍະຫ່າງທີ່ກຳນົດໄວ້ແມ່ນເປັນໄລຍະຫ່າງຈາກກາງໄປກາງລະຫວ່າງເສັ້ນລວມ ຫຼື ເປັນວິທີການວັດແທກອື່ນ. ບັນທຶກຄວາມແຕກຕ່າງທີ່ອະນຸຍາດໄດ້ສຳລັບແຕ່ລະມິຕິທີ່ສຳຄັນ ແລະ ຮັບປະກັນວ່າການຈັດແບບຂອງເຄື່ອງຈັກຈັບຈຸດ ແລະ ວິທີການກວດສອບນັ້ນເປັນໄປຕາມນິຍາມດຽວກັນ.
ຈຸດອ້າງອີງທີ່ຊັດເຈນຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດຮູ້ເຖິງຂໍ້ຜິດພາດດ້ານການຈັດຕັ້ງທີ່ເກີດຂຶ້ນໃນເບື້ອງຕົ້ນ ແລະ ຫຼຸດຜ່ອນຄວາມເບິ່ງແຕກດ້ານມິຕິໃນຂະນະທີ່ຜະລິດ.
2. ອອກແບບເຄື່ອງຈັກຈັບຈຸດສຳລັບການເຊື່ອມເສັ້ນລວມທີ່ມີຄວາມຖືກຕ້ອງຊ້ຳໄດ້
ເຄື່ອງຈັກຈັບຈຸດທີ່ອອກແບບດີຈະຮັກສາເສັ້ນລວມທີ່ວິ່ງທາງ ແລະ ເສັ້ນລວມທີ່ຂ້າມໃຫ້ຢູ່ໃນຕຳແໜ່ງທີ່ຕັ້ງໄວ້ກ່ອນ ແລະ ໃນຂະນະທີ່ເຊື່ອມ. ຂຶ້ນກັບການອອກແບບຂອງແຜ່ນ ເຄື່ອງຈັກຈັບຈຸດອາດຈະໃຊ້ຮູຈັບຈຸດ ແທ້ງຈັບຈຸດ ຈຸດຢຸດ ຈຸດຮອງຮັບ ຫຼື ສ່ວນປະກອບອື່ນໆທີ່ໃຊ້ໃນການຈັດຕັ້ງ.
ສ່ວນປະກອບທີ່ໃຊ້ໃນການຈັດຕັ້ງຕ້ອງເຂົ້າກັນໄດ້ກັບຮູບແບບການຈັດເສັ້ນລວມທີ່ແທ້ຈິງ ໂດຍບໍ່ຕ້ອງບັງຄັບໃຫ້ເສັ້ນລວມຢູ່ໃນຕຳແໜ່ງຢ່າງຮຸນແຮງເກີນໄປ ເຊິ່ງຈະເຮັດໃຫ້ບັນຫາຂອງວັດຖຸດິບທີ່ເຂົ້າມາຖືກປິດບັງ.
ຄວນກວດສອບເສັ້ນຜ່າສູນກາງຂອງລວມ, ຄວາມຊີ້ງ່າຍ, ແລະ ຄວາມຍາວທີ່ຕັດໄວ້ກ່ອນເລີ່ມການຜະລິດ ເນື່ອງຈາກຄວາມແຕກຕ່າງໃນລັກສະນະເຫຼົ່ານີ້ອາດສົ່ງຜົນຕໍ່ວິທີທີ່ລວມຖືກຈັດວາງໃນເຄື່ອງຈັກ. ສ່ວນປະກອບທີ່ໃຊ້ໃນການຈັດຕັ້ງຕຳແໜ່ງທີ່ສຶກຫຼຸດ, ສ່ວນຢຸດທີ່ຫຼວມ, ຫຼື ສິ່ງເສດເຫຼືອທີ່ຢູ່ໃນຊ່ອງຈັດຕຳແໜ່ງກໍອາດເຮັດໃຫ້ການຫ່າງລະຫວ່າງເສັ້ນຂອງລວມບໍ່ເທົ່າກັນ.
ສຳລັບຜູ້ຜະລິດທີ່ຜະລິດແບບຂອງແຜ່ນຫຼາຍຮູບແບບ, ສ່ວນປະກອບທີ່ຈັດຕຳແໜ່ງໄດ້ເປັນຢ່າງດຽວອາດຊ່ວຍໃຫ້ການປ່ຽນແປງເປັນໄປຢ່າງງ່າຍດາຍ. ແຕ່ແຕ່ລະຮູບແບບຂອງເຄື່ອງຈັກຄວນມີເຄື່ອງໝາຍທີ່ຊັດເຈນ ແລະ ມີແຜນຜັງທີ່ໄດ້ຮັບການອະນຸມັດ. ຫຼັງຈາກຕິດຕັ້ງ ຫຼື ແທນສ່ວນປະກອບທີ່ຈັດຕຳແໜ່ງແລ້ວ, ຄວນຢືນຢັນຕຳແໜ່ງຂອງມັນກ່ອນເລີ່ມການຜະລິດ.
3. ສອດຄ່ອງການເຊື່ອມລວມ XY ກັບການອອກແບບເຄື່ອງຈັກ
ໃນ ການເຊື່ອມລວມເສັ້ນລວມ XY ເຄື່ອງຈັກ ແລະ ເຄື່ອງຈັກຕ້ອງເຮັດວຽກຮ່ວມກັນເພື່ອຮັກສາຄວາມຖືກຕ້ອງໃນການຈັດວາງລວມ ໃນເວລາທີ່ອະນຸຍາດໃຫ້ຂັ້ວໄຟສາມາດເຂົ້າເຖິງຈຸດທີ່ເຊື່ອມທຸກຈຸດ.
ອຸປະກອນຄຳນີ້ຄວນໃຫ້ການຮອງຮັບທີ່ພໍເທົ່າທີ່ຈະເຮັດໄດ້ເພື່ອປ້ອງກັນການເຄື່ອນຍ້າຍຂອງລວມທີ່ບໍ່ຕ້ອງການ ໂດຍບໍ່ຂັດຂວາງເສັ້ນທາງທີ່ເຄື່ອນເຂົ້າຫາຂອງຂັ້ວໄຟ. ການຈັບ, ການຢຸດ, ແລະ ສ່ວນປະກອບທີ່ກຳນົດຕຳແໜ່ງຕ້ອງບໍ່ຂັດຂວາງກັບການເຄື່ອນທີ່ທີ່ຖືກໂປຣແກຣມໄວ້ຂອງເຄື່ອງຈັກ.
ຄວາມແຮງທີ່ໃຊ້ຈັບກໍເປັນເລື່ອງສຳຄັນອີກຢ່າງໜຶ່ງ. ຄວາມແຮງທີ່ຈັບບໍ່ພໍອາດເຮັດໃຫ້ລວມເຄື່ອນຍ້າຍໄດ້ເວລາທີ່ຂັ້ວໄຟສຳຜັດຫຼືເຊື່ອມ. ໃນທາງກົງກັນຂ້າມ, ຄວາມແຮງທີ່ຫຼາຍເກີນໄປອາດເຮັດໃຫ້ລວມງໍ, ມີຮ່ອຍ, ຫຼືເບິ່ງບິດເບ້ວ.
ດັ່ງນັ້ນ ຕຳແໜ່ງ ແລະ ລຳດັບຂອງການຈັບຄວນຖືກປະເມີນໃນເງື່ອນໄຂການໃຊ້ງານຈິງ. ກວດສອບວ່າລວມຍັງຄົງຢູ່ໃນສະຖານະທີ່ສະຖຽນເມື່ອອຸປະກອນຄຳນີ້ປິດ, ຂັ້ວໄຟສຳຜັດກັບຈຸດເຊື່ອມ, ແລະ ເຄື່ອງຈັກເຄື່ອນທີ່ລະຫວ່າງຈຸດເຊື່ອມ.
ການຈັດແບ່ງອຸປະກອນຄຳນີ້ທີ່ເໝາະສົມຈະປັບປຸງຄວາມຖືກຕ້ອງໃນການຈັດຕຳແໜ່ງຊ້ຳ ແລະ ເຮັດໃຫ້ຜົນໄດ້ຮັບມີຄວາມສອດຄ່ອງໃນການເຊື່ອມເຂົ້າກັນຂອງລວມ XY.
4. ຄວບຄຸມລຳດັບການເຊື່ອມເພື່ອຮັກສາຄວາມຕັ້ງຊິດຂອງແຜ່ນທີ່ເຊື່ອມ
ຄວາມຕັ້ງຊິດຂອງແຜ່ນທີ່ເຊື່ອມ ຂຶ້ນກັບຫຼາຍກວ່າຄວາມຖືກຕ້ອງຂອງການຈັດລຽງເສັ້ນລວມໃນເບື້ອງຕົ້ນ. ລຳດັບການເຊື່ອມແລະການແຈກຢາຍຄວາມຮ້ອນກໍສາມາດມີຜົນຕໍ່ຮູບຮ່າງສຸດທ້າຍຂອງແຜ່ນໄດ້ເຊັ່ນກັນ.
ຖ້າການເຊື່ອມເກີດຂຶ້ນຢູ່ໃນເຂດໜຶ່ງເທົ່ານັ້ນ, ການເຮີຍນຮ້ອນທ້ອງຖິ່ນອາດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂະໜາດທີ່ບໍ່ເທົ່າກັນ. ຂຶ້ນກັບວັດສະດຸ, ເສັ້ນຜ່າສູນກາງຂອງເສັ້ນລວມ, ການຈັດລຽງຂອງຂະໜານ, ແລະ ປັບຕັ້ງການເຊື່ອມ, ແຜ່ນອາດເບື່ອງຫຼືມີຄວາມແຕກຕ່າງກັນລະຫວ່າງເສັ້ນທີ່ເຊື່ອມຕາມແທງ.
ເພື່ອປັບປຸງຄວາມສີ່ເຫຼີ່ຍມຂອງແຜ່ນທີ່ເຊື່ອມແລ້ວ, ສາມາດທົດສອບລຳດັບການເຊື່ອມດ້ວຍຕົວຢ່າງທີ່ເປັນຕົວແທນ. ສັງເກດວ່າເສັ້ນລວມເคลື່ອນທີ່ຫຼືບໍ່ເວລາເຊື່ອມ, ແລະວ່າຄວາມກວ້າງ, ຄວາມຍາວ, ຊ່ອງຫວ່າງຂອງຂະໜານ, ຫຼືການວັດແທກເສັ້ນທີ່ເຊື່ອມຕາມແທງຂອງແຜ່ນປ່ຽນແປງຫຼືບໍ່ເມື່ອຂະບວນການດຳເນີນໄປ.
ບັນທຶກລຳດັບການເຊື່ອມແລະເງື່ອນໄຂການເຊື່ອມທີ່ໃຊ້ກັບຕົວຢ່າງທີ່ຮັບຮອງ. ຖ້າເກີດຄວາມເບິ່ງແຕກດ້ານມິຕິ, ຕ້ອງປະເມີນຕຳແໜ່ງຂອງອຸປະກອນຈັບ, ການຈັບແລະລຳດັບການເຊື່ອມແຍກຕ່າງຫາກ. ວິທີການນີ້ຊ່ວຍໃຫ້ເຫັນເຫດຜົນທີ່ແທ້ຈິງ ແທນທີ່ຈະປັບອຸປະກອນຈັບເພື່ອຊົດເຊີຍບັນຫາຂະບວນການທີ່ບໍ່ກ່ຽວຂ້ອງ.
5. ກວດສອບໄລຍະຫ່າງຂອງເຄືອຂ່າຍແລະຄວາມຕັ້ງຊື່ຂອງແຜ່ນທີ່ຖືກເຊື່ອມກ່ອນແລະຫຼັງຈາກການເຊື່ອມ
ການກວດສອບມິຕິເປັນສິ່ງຈຳເປັນເພື່ອຢືນຢັນວ່າເຄື່ອງຈັກເຊື່ອມເຄືອຂ່າຍລວມທີ່ໃຊ້ເຮັດວຽກຕາມທີ່ຕັ້ງໃຈໄວ້ຫຼືບໍ່
ກ່ອນການເຊື່ອມ ກວດສອບການຈັດລຽງເສັ້ນລວມໃນເຄື່ອງຈັກທີ່ຖືກເຕີມເຂົ້າໄປ. ຫຼັງຈາກການເຊື່ອມ ວັດມິຕິທີ່ສຳຄັນດຽວກັນແລ້ວເປີຽບเทີຍບຜົນ. ການເປີຽບເທີຍບນີ້ຊ່ວຍແຍກຄວາມແຕກຕ່າງຂອງວັດຖຸດິບທີ່ເຂົ້າມາ ແລະ ຂໍ້ຜິດພາດໃນການເຕີມເຂົ້າ ຈາກການປ່ຽນແປງມິຕິທີ່ເກີດຂຶ້ນໃນຂະນະທີ່ເຊື່ອມ
ສຳລັບການຄວບຄຸມໄລຍະຫ່າງຂອງເຄືອຂ່າຍ ວັດໄລຍະທີ່ເລືອກລະຫວ່າງເສັ້ນລວມທີ່ຢູ່ຕິດກັນ ແລະ ກວດສອບຄວາມເປັນເອກະພາບຂອງຮູບແບບເຄືອຂ່າຍ. ສຳລັບຄວາມຕັ້ງຊື່ຂອງແຜ່ນທີ່ເຊື່ອມ ວັດຄວາມກວ້າງ ແລະ ຄວາມຍາວທັງໝົດ ແລະ ເປີຽບເທີຍບເສັ້ນທີ່ເຊື່ອມທັງສອງເສັ້ນເມື່ອຮູບແບບຂອງແຜ່ນຕ້ອງການຮູບສີ່ເຫຼີ່ຍມຸມຫຼືຮູບສີ່ເຫຼີ່ຍມຸມຍາວ
ໃຊ້ຈຸດການວັດແທກ ແລະ ວິທີການວັດແທກດຽວກັນທັງໝົດໃນຂະບວນການກວດສອບ. ບັນທຶກຄ່າທີ່ວັດໄດ້ຈິງ ແທນທີ່ຈະເພີຍງແຕ່ການໝາຍເຄື່ອງໝາຍວ່າແຜ່ນຖືກຮັບ ຫຼື ຖືກປະຖິ້ມ
ຖ້າມີການເບິ່ງແຍງທີ່ບໍ່ສອດຄ່ອງເກີດຂຶ້ນຊ້ຳໆກັນໃນບ່ອນທີ່ຄ້າຍຄືກັນ ຈະຕ້ອງສອບສວນຈຸດອ້າງອີງຂອງເຄື່ອງຈັກທີ່ໃຊ້ຈັດຕັ້ງ, ສ່ວນປະກອບທີ່ໃຊ້ໃນການຈັດຕັ້ງຕຳແໜ່ງ, ເງື່ອນໄຂການຈັບຈຸ່ມ, ແລະ ປັບຕັ້ງຄ່າການເຊື່ອມ. ບັນທຶກການວັດແທກສາມາດຊ່ວຍເປີດເຜີຍຮູບແບບທີ່ຫຍຸ່ງຍາກຕໍ່ການຈັບຈຸ່ມດ້ວຍການພິຈາລະນາດ້ວຍຕາເທົ່ານັ້ນ.
6. ມາດຕະຖານການປ່ຽນເຄື່ອງຈັກເຊື່ອມແຂວງລວມ
ເມື່ອແກນ XY ແຕ່ລະອັນ ເຄື່ອງຕໍ່ສຽງ ຜະລິດແຜ່ນລວມຫຼາຍຮູບແບບ, ການປ່ຽນເຄື່ອງຈັກຈະຕ້ອງຄວບຄຸມຢ່າງເຂັ້ມງວດເພື່ອຮັກສາຄວາມຖືກຕ້ອງໃນການຈັດຕັ້ງຕຳແໜ່ງ.
ເຄື່ອງຈັກເຊື່ອມແຂວງລວມແຕ່ລະຊິ້ນຄວນມີລະຫັດທີ່ເປັນເອກະລັກເຊື່ອມໂຍງກັບແຜນຜັງຜະລິດຕະພັນ ແລະ ການປັບປຸງທີ່ສອດຄ່ອງ. ແຂວງຈັດຕັ້ງຕຳແໜ່ງ, ແຂວງຢືນ, ແລະ ແຂວງຈັບຈຸ່ມຄວນຕິດຕັ້ງໃນຕຳແໜ່ງທີ່ໄດ້ຮັບການອະນຸມັດແລະປະກັນຢ່າງໝັ້ນຄາງກ່ອນເລີ່ມການຜະລິດ.
ເກັບຮັກສາແຜນຜັງເຄື່ອງຈັກທີ່ບໍ່ໃຊ້ແລ້ວໃຫ້ແຍກຕ່າງหากຈາກການຈັດຕັ້ງປະຈຸບັນເພື່ອຫຼຸດຜ່ອນຄວາມສ່ຽງໃນການໃຊ້ການຈັດຕັ້ງທີ່ບໍ່ຖືກຕ້ອງ. ບັນຊີການປ່ຽນເຄື່ອງຈັກຄວນຢືນຢັນເວີຊັ່ນຂອງເຄື່ອງຈັກ, ຕຳແໜ່ງຂອງສ່ວນປະກອບ, ສະພາບການປະກັນ, ແລະ ການຕັ້ງຄ່າທີ່ກ່ຽວຂ້ອງຂອງເຄື່ອງຈັກ.
ຫຼັງຈາກແຕ່ລະການປ່ຽນແປງ ຕ້ອງຜະລິດຕົວຢ່າງທີ່ເປັນການທົດສອບ ແລະ ຢືນຢັນຄວາມຫ່າງຂອງເສັ້ນລວມ (mesh spacing), ມີຕົວຕົນທັງໝົດ, ແລະ ຄວາມຕັ້ງຊື່ຂອງແຜ່ນທີ່ຖືກເຊື່ອມຕໍ່ຕາມເກນການຮັບຮອງທີ່ໄດ້ຮັບການອະນຸມັດ.
ອຸປະກອນທີ່ປ່ຽນໄດ້ຢ່າງໄວວາ (Quick-change fixtures) ສາມາດຫຼຸດເວລາການຕັ້ງຄ່າໄດ້ ແຕ່ຄວາມສາມາດໃນການທົດຊ້ຳຄືນ (repeatability) ຍັງຄົງເປັນສິ່ງທີ່ສຳຄັນທີ່ສຸດ. ການປ່ຽນແປງຢ່າງໄວວາຈະມີປະສິດທິຜົນກໍຕໍ່ເມື່ອການຈັດຕັ້ງຄ່າໃໝ່ສາມາດຜະລິດແຜ່ນທີ່ສອດຄ່ອງກັບເງື່ອນໄຂດ້ານຂະໜາດຢ່າງສົມໍ່າສະເໝີ.
7. ຢືນຢັນຄວາມສາມາດໃນການທົດຊ້ຳຄືນດ້ວຍແຜ່ນທີ່ເຊື່ອມຕໍ່ຕິດຕໍ່ກັນ
ການທີ່ແຜ່ນໜຶ່ງໆມີຄຸນນະສົມບັດທີ່ເໝາະສົມ ບໍ່ໄດ້ເປັນຫຼັກຖານທີ່ພິສູດວ່າ ການຄວບຄຸມຄວາມຫ່າງຂອງເສັ້ນລວມ (mesh spacing) ແລະ ຄວາມຕັ້ງຊື່ຂອງແຜ່ນທີ່ເຊື່ອມຕໍ່ຈະຄົງທີ່ຕະຫຼອດຂະບວນການຜະລິດ.
ໃນระหว່າງການຕິດຕັ້ງເຄື່ອງຈັກ (machine commissioning) ຫຼື ການປ່ຽນອຸປະກອນ (fixture change) ຕ້ອງກວດສອບຊຸດຂອງແຜ່ນທີ່ເຊື່ອມຕໍ່ຕິດຕໍ່ກັນຕາມແຜນ. ບັນທຶກຄວາມຫ່າງຂອງເສັ້ນລວມ, ມີຕົວຕົນທັງໝົດ, ການວັດແທກເສັ້ນທີ່ເຊື່ອມຕໍ່ທາງເສັ້ນທີ່ເປັນມຸມ (diagonal measurements), ແລະ ການເคลື່ອນທີ່ຂອງລວມ (wire movement) ຫຼື ການເບີ່ງເຫັນການເບີ່ງເບົາ (panel distortion) ທີ່ເກີດຂຶ້ນ.
ເປີຽບเทີບຜົນໄດ້ຮັບກັບຄວາມເຄັ່ງຄັດທີ່ຕົກລົງກັນໃນແຜນຜັງ. ຖ້າການວັດແທກແຕກຕ່າງກັນຢ່າງມີນັກ (significantly) ລະຫວ່າງແຜ່ນຕ່າງໆ ຕ້ອງທົບທວນຄືນວັດສະດຸລວມ (wire material), ສະພາບຂອງອຸປະກອນ (fixture condition), ວິທີການຈັບ (clamping method), ລຳດັບການເຊື່ອມ (welding sequence), ແລະ ວິທີການກວດສອບ (inspection procedure).
ກຳນົດເວລາທີ່ຈຳເປັນຕ້ອງມີການກວດສອບມິຕິເພີ່ມເຕີມ, ເຊັ່ນ: ຫຼັງຈາກປ່ຽນຊຸດລວມຂອງລວດ, ການຊ່ວຍແກ້ໄຂອຸປະກອນຈັບຢູ່, ການບໍາລຸງຮັກສາຂອງຂັ້ວເຊື່ອມ, ຫຼື ການປັບປຸງໂປຣແກຣມການເຊື່ອມ.
ການເກັບຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດແລະບັນທຶກການກວດສອບຂອງມັນ ສະເໜີເອກະສານອ້າງອີງທີ່ເປັນປະໂຫຍດສຳລັບການສັ່ງຊື້ຊ້ຳຄັ້ງ ແລະ ຊ່ວຍຮັກສາຄຸນນະພາບທີ່ສອດຄ່ອງກັນໃນການເຊື່ອມແຜ່ນຂ່າຍລວດ XY.
ສະຫຼຸບ
ຖືກອອກແບບຢ່າງເໝາະສົມ ເຄື່ອງຈັບຢືດຂອງເຄື່ອງເຊື່ອມລວມເສັ້ນລວມ ຊ່ວຍໃຫ້ຜູ້ຜະລິດບັນລຸການຄວບຄຸມໄລຍະຫ່າງຂອງຂ່າຍທີ່ເຊື່ອຖືໄດ້ ແລະ ຄວາມສອດຄ່ອງຂອງແຜ່ນທີ່ເຊື່ອມ. ສຳລັບການເຊື່ອມຂ່າຍລວດ XY, ການຈັດຕັ້ງອຸປະກອນຈັບຢູ່, ສະພາບຂອງລວດ, ກຳລັງການຈັບ, ລຳດັບການເຊື່ອມ, ແລະ ການກວດສອບມິຕິ ຕ້ອງເຮັດວຽກຮ່ວມກັນ.
ກ່ອນການຜະລິດເປັນປະຈຳ, ຕ້ອງຢືນຢັນຄວາມຖືກຕ້ອງຂອງອຸປະກອນຈັບຢູ່ ແລະ ຂະບວນການເຊື່ອມດ້ວຍວັດສະດຸລວດທີ່ໃຊ້ຈິງ ແລະ ແຜ່ນທີ່ເປັນຕົວແທນ. ຢືນຢັນວ່າໄລຍະຫ່າງຂອງຂ່າຍ ແລະ ມິຕິເສັ້ນທະແນວທີ່ວາງທີ່ເປັນມຸມທຳມະຊາດຢູ່ໃນຂອບເຂດຄວາມເປັນໄປໄດ້ທີ່ຕ້ອງການໃນຕົວຢ່າງທີ່ຕິດຕໍ່ກັນ.
ກຳລັງຊອກຫາວິທີແກ້ໄຂທີ່ເໝາະສົມສຳລັບການນຳໃຊ້ການເຊື່ອມຂ່າຍລວດຂອງທ່ານ? ຕິດຕໍ່ Jinchun ແລະ ແບ່ງປັນຮູບຮ່າງຂອງແຜ່ນທີ່ທ່ານຕ້ອງການ, ວັດສະດຸຂອງເສັ້ນລວມ, ເສັ້ນຜ່າສູນກາງຂອງເສັ້ນລວມ, ຊ່ອງຫວ່າງລະຫວ່າງເສັ້ນລວມ, ແລະ ຂໍ້ກຳນົດການຜະລິດ. ທີມງານຂອງພວກເຮົາສາມາດຊ່ວຍທ່ານປະເມີນການນຳໃຊ້ຂອງທ່ານ ແລະ ແນະນຳວິທີການເຊື່ອມທີ່ເໝາະສົມ.
ບັນຊີເນື້ອຫາ
- ຄຳແນະນຳ
- 1. ກຳນົດຈຸດອ້າງອີງສຳລັບການຄວບຄຸມໄລຍະຫ່າງລະຫວ່າງເສັ້ນລວມ
- 2. ອອກແບບເຄື່ອງຈັກຈັບຈຸດສຳລັບການເຊື່ອມເສັ້ນລວມທີ່ມີຄວາມຖືກຕ້ອງຊ້ຳໄດ້
- 3. ສອດຄ່ອງການເຊື່ອມລວມ XY ກັບການອອກແບບເຄື່ອງຈັກ
- 4. ຄວບຄຸມລຳດັບການເຊື່ອມເພື່ອຮັກສາຄວາມຕັ້ງຊິດຂອງແຜ່ນທີ່ເຊື່ອມ
- 5. ກວດສອບໄລຍະຫ່າງຂອງເຄືອຂ່າຍແລະຄວາມຕັ້ງຊື່ຂອງແຜ່ນທີ່ຖືກເຊື່ອມກ່ອນແລະຫຼັງຈາກການເຊື່ອມ
- 6. ມາດຕະຖານການປ່ຽນເຄື່ອງຈັກເຊື່ອມແຂວງລວມ
- 7. ຢືນຢັນຄວາມສາມາດໃນການທົດຊ້ຳຄືນດ້ວຍແຜ່ນທີ່ເຊື່ອມຕໍ່ຕິດຕໍ່ກັນ
- ສະຫຼຸບ