 EN


Inleiding
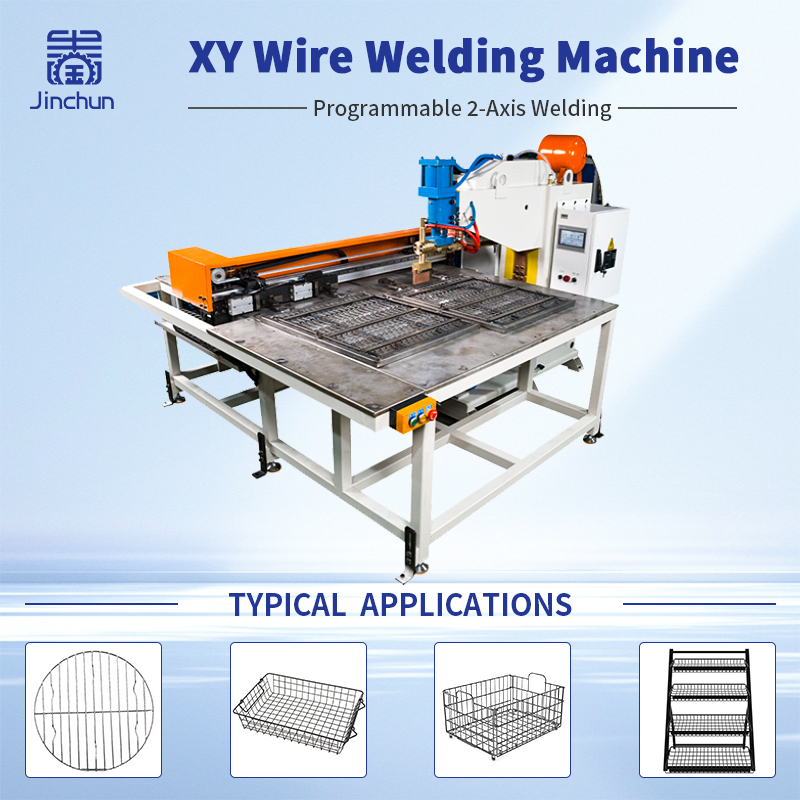
'n Betroubare draadnetlasvestoel is noodsaaklik om konsekwente netafstand en vierkantheid van gelasde panele tydens vervaardiging te handhaaf. In XY-draadnetlas , kan selfs klein posisieerfoute die afstand tussen draadkruisings, die algehele afmetings van die paneel en die gehalte van die eindproduk beïnvloed.
Alhoewel 'n XY-as Lasser elektrodes akkuraat kan posisioneer, verseker akkurate beweging van elektrodes alleen nie dimensionele konsekwentheid nie. Drade kan skuif tydens laai, posisioneringskomponente kan met tyd verslyt en laswarmte kan veroorsaak dat die paneel van vorm verander.
Om herhaalbare resultate te bereik, moet vervaardigers vasleggingontwerp, beheer van maasafstand, vasvatting, lasvolgorde en dimensionele inspeksie koördineer. Die vaslegging moet ontwerp word rondom die werklike paneeltekening, draadspesifikasies, lasposisies en vereiste toleransies.
Hierdie gids verduidelik hoe om ’n draadmaaslasvaslegging te ontwerp en te inspekteer om beheer van maasafstand te verbeter en gelaste paneelvierkantigheid in XY-draadmaaslas-toepassings te handhaaf.
1. Stel verwysingspunte vir maasafstandbeheer vas
Doeltreffende maasafstandbeheer begin met duidelik gedefinieerde verwysingspunte. Voordat ’n draadmaaslasvaslegging ontwerp word, moet die paneel se algehele wydte en lengte, longitudinale draadposisies, dwarsdraadafstand, verwysingsrande en diagonale afmetings geïdentifiseer word.
Hierdie afmetings moet volg die goedgekeurde produkttrekking. Indien operateurs, vasleggingsontwerpers en gehalteinspektore verskillende verwysingspunte gebruik, mag meetresultate nie konsekwent wees nie.
Vir akkurate beheer van die maasafstand, bevestig of die gespesifiseerde afstand na die middel-tot-middel-afstand tussen die drade verwys of na 'n ander meetmetode. Neem die toegelate variasie vir elke kritieke afmeting aan en verseker dat die monteeropstelling en inspeksieprosedure dieselfde definisies volg.
Duidelike verwysingspunte help vervaardigers om posisiefoute vroeg te identifiseer en dimensionele afwykings tydens produksie te verminder.
2. Ontwerp 'n Draadmaaslasmonteerstel vir herhaalbare posisionering
'n Goedontwerpte draadmaaslasmonteerstel hou die langsgestelde en dwarssdrade in hul bedoelde posisies voor en tydens laswerk. Afhangende van die paneelontwerp, kan die monteerstel lokasiesleuwe, penne, stoppe, ondersteunings of ander posisioneringskomponente gebruik.
Die lokasiekenmerke moet ooreenstem met die werklike draaduitligging sonder om die drade so aggressief in posisie te dwing dat probleme met die invoermateriaal weggesteek word.
Die draaddoorsnee, reguitheid en snylengte moet voor vervaardiging gecontroleer word omdat variasies in hierdie eienskappe die manier waarop die drade in die vaslegging lê, kan beïnvloed. Verslete posisiepennetjies, los stoppe of rommel binne posisieslewe kan ook onkonsekwente maasafstande veroorsaak.
Vir vervaardigers wat verskeie paneelontwerpe vervaardig, kan vervangbare posisiekomponente oorskakeling vereenvoudig. Elke vasleggingskonfigurasie behoort egter 'n duidelike identifiseerder en 'n goedgekeurde uitleg te hê. Nadat posisiekomponente geïnstalleer of vervang is, moet hul posisies voor aanvang van vervaardiging geverifieer word.
3. Koördineer XY-draadmaaslas met vaslegtingsontwerp
In XY-draadnetlas , moet die vaslegting en die masjien saamwerk om akkurate draadposisionering te handhaaf terwyl die elektrodes elke lasverbindingspunt kan bereik.
Die monteerstuk moet voldoende ondersteuning verskaf om ongewenste draadbeweging te voorkom sonder om die elektrode se benaderingspad te blokkeer. Klemme, stoppe en posisioneringskomponente moet ook interferensie met die masjien se geprogrammeerde bewegings vermy.
Klemkrag is 'n ander belangrike oorweging. Onvoldoende klemming kan toelaat dat drade bewe tydens kontak van die elektrode of laswerk. Oortollige krag, daarenteen, kan die draad buig, merk of vervorm.
Die posisie en volgorde van die klemme moet dus onder werklike bedryfsomstandighede geëvalueer word. Kontroleer of die drade stabiel bly wanneer die monteerstuk toemaak, die elektrodes die voegings raak en die masjien tussen laspunte beweeg.
'n Geschikte monteerstukopset verbeter herhaalbaarheid in posisionering en ondersteun konsekwente resultate by XY-draadnetwerk-laswerk.
4. Beheer die lasvolgorde om vierkantigheid van die gelasde paneel te handhaaf
Vierkantigheid van die gelasde paneel hang af van meer as net die akkuraatheid van die aanvanklike draadopstelling. Die lasvolgorde en hitteverspreiding kan ook die finale paneelgeometrie beïnvloed.
Indien laswerk gekonsentreer is in een area, kan plaaslike verhitting ongelyke dimensionele veranderinge veroorsaak. Afhangende van die materiaal, draaddoorsnee, verbindingopstelling en lasparameters, kan die paneel buig of verskille tussen sy diagonale ontwikkel.
Om die vierkantigheid van gelasde plate te verbeter, toets die lasvolgorde met verteenwoordigende monsters. Let op of die drade tydens laswerk skuif en of die paneel se breedte, lengte, roosteruitspacing of diagonale metings verander terwyl die proses vorder.
Neem die volgorde en lasomstandighede wat vir aanvaarbare monsters gebruik is, neer. Indien dimensionele afwykings voorkom, evalueer die posisie van die vasleggingstoestel, vaspenning en lasvolgorde afsonderlik. Hierdie benadering help om die werklike oorsaak te identifiseer eerder as om die vasleggingstoestel aan te pas om vir 'n onverwante prosesprobleem te kompenseer.
5. Inspekteer die maasafstand en die vierkantigheid van die gelasde paneel voor en na laswerk
Dimensionele inspeksie is nodig om te bepaal of ’n draadmaaslasgereedskap soos bedoel werk.
Voor laswerk moet die draadopstelling in die belaaide gereedskap geïnspekteer word. Na laswerk moet dieselfde kritieke afmetings gemeet en met mekaar vergelyk word. Hierdie vergelyking help om variasie in die invoermateriaal en laai-foute van dimensionele veranderinge wat tydens laswerk ingevoer word, te onderskei.
Vir beheer van die maasafstand moet geselekteerde afstande tussen aanliggende drade gemeet word en die konsekwentheid van die roosterpatroon geëvalueer word. Vir die vierkantigheid van die gelasde paneel moet die algehele breedte en lengte gemeet word en beide diagonale vergelyk word wanneer die paneelontwerp ’n vierkantige of reghoekige vorm vereis.
Gebruik dieselfde meetpunte en -metodes gedurende die hele inspeksieproses. Neem werklike metings op eerder as om net ’n merkie te maak dat ’n paneel aanvaar of verwerp is.
Indien afwykings herhaaldelik by soortgelyke posisies voorkom, ondersoek die relevante vaslegging verwysingspunte, lokalisering komponente, vasgryp toestande en lasparameters. Metingsrekords kan help om patrone bloot te lê wat moeilik is om slegs deur visuele inspeksie te identifiseer.
6. Standaardiseer draadnetwerklasslagvaslegging wisseloperasies
Wanneer een XY-as weldingsmasjien verskeie netraamontwerpe vervaardig, moet vasleggingwisseloperasies beheer word om herhaalbare posisionering te handhaaf.
Elke draadnetwerklasslagvaslegging moet 'n unieke identifikator hê wat aan die ooreenstemmende produktdrukstuk en hersiening gekoppel is. Lokalisering speldjies, stoppe en klemme moet in hul goedgekeurde posisies geïnstalleer en vasgeveilig word voordat produksie begin.
Bewaar verouderde vasleggingopstellinge apart van huidige konfigurasies om die risiko van die gebruik van 'n verkeerde opstelling te verminder. 'n Wisseloperasiekontrolelys moet die vasleggingweergawe, komponentposisies, vasgryptoestand en relevante masjieninstellings bevestig.
Na elke oorskakel, vervaardig ’n proefpaneel en verifieer die maasafstand, algehele afmetings en die vierkantigheid van die gelasde paneel teenoor die goedgekeurde aanvaardingkriteria.
Vinnige-wisselmonteerstelle kan opsteltyd verminder, maar herhaalbaarheid bly steeds die prioriteit. ’n Vinnige oorskakeling is slegs effektief wanneer die nuwe konfigurasie konsekwent panele vervaardig wat aan die dimensionele vereistes voldoen.
7. Verifieer Herhaalbaarheid met Opeenvolgende Gelasde Panele
’n Enkele aanvaarbare paneel vestig nie dat maasafstandbeheer en die vierkantigheid van die gelasde paneel gedurende die hele vervaardigingsproses konsekwent sal bly nie.
Tydens masjieninwerking of ’n monteerstelverandering, ondersoek ’n beplande reeks opeenvolgende panele. Neem die maasafstand, algehele afmetings, skuinsmetings en enige waargenome draadbeweging of paneelvervorming aan.
Vergelyk die resultate met die ooreengekome tekenings-toleransies. Indien die metings beduidend tussen die panele verskil, hersien die draadmateriaal, toestand van die monteerstel, vasgrypmetode, lasvolgorde en inspeksieprosedure.
Bepaal wanneer 'n ander dimensionele toets benodig word, soos na 'n draadpartytjie-wisseling, fikseerherstel, elektrodeonderhoud of lasprogramhervisie.
Die bewaring van 'n goedgekeurde monster en sy inspeksierekords verskaf 'n praktiese verwysing vir herhaalbestellings en help om konsekwente gehalte in XY-draadnetwerklassing te handhaaf.
Gevolgtrekking
’n Behoorlik ontwerpte draadnetlasvestoel help vervaardigers om betroubare beheer oor die netwerkspasie en konsekwente vierkantigheid van gelasde panele te bereik. Vir XY-draadnetwerklassingtoepassings moet fikseerposisionering, draadtoestand, klemspanning, lasvolgorde en dimensionele inspeksie saamwerk.
Voordat gewone produksie begin, moet die fikseer en lasproses met werklike draadmateriaal en verteenwoordigende panele gevalideer word. Bevestig dat die netwerkspasie en diagonale afmetings binne die vereiste toleransies bly oor opeenvolgende monsters.
Soek jy 'n geskikte oplossing vir jou draadnetwerklassingtoepassing? Neem kontak op met Jinchun en deel jou paneeltekening, draadmateriaal, draaddiameter, maasafstand en vervaardigingsvereistes. Ons span kan jou toepassing evalueer en ‘n geskikte lasoplossing aanbeveel.
Tabel van inhoud
- Inleiding
- 1. Stel verwysingspunte vir maasafstandbeheer vas
- 2. Ontwerp 'n Draadmaaslasmonteerstel vir herhaalbare posisionering
- 3. Koördineer XY-draadmaaslas met vaslegtingsontwerp
- 4. Beheer die lasvolgorde om vierkantigheid van die gelasde paneel te handhaaf
- 5. Inspekteer die maasafstand en die vierkantigheid van die gelasde paneel voor en na laswerk
- 6. Standaardiseer draadnetwerklasslagvaslegging wisseloperasies
- 7. Verifieer Herhaalbaarheid met Opeenvolgende Gelasde Panele
- Gevolgtrekking