 EN


Pengantar
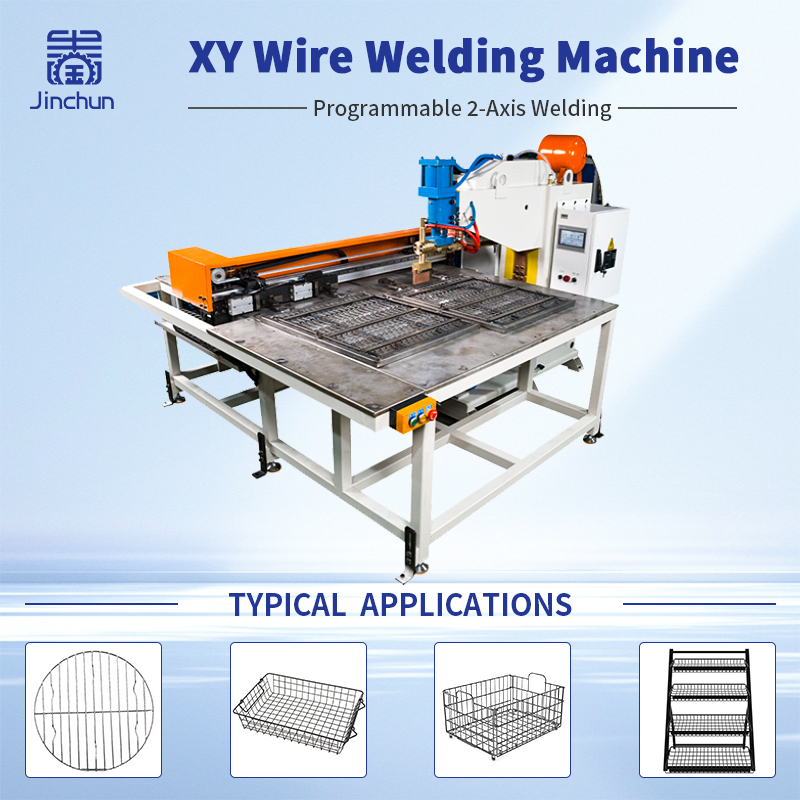
Andal perlengkapan pengelasan jaring kawat sangat penting untuk menjaga konsistensi jarak jaring dan ketegaklurusan panel terlas selama produksi. Dalam Pengelasan jaring kawat XY , bahkan kesalahan penempatan kecil pun dapat memengaruhi jarak antar titik persilangan kawat, dimensi keseluruhan panel, serta kualitas produk jadi.
Meskipun sebuah Mesin Las Sumbu-Xy dapat menempatkan elektroda secara akurat, pergerakan elektroda yang akurat saja tidak menjamin konsistensi dimensi. Kawat dapat bergeser saat pemuatan, komponen penopang dapat aus seiring waktu, dan panas pengelasan dapat menyebabkan perubahan bentuk panel.
Untuk mencapai hasil yang dapat diulang, produsen perlu mengoordinasikan desain fixture, pengendalian jarak antar kawat (mesh spacing), penjepitan, urutan pengelasan, dan inspeksi dimensi. Fixture harus didesain berdasarkan gambar panel aktual, spesifikasi kawat, lokasi las, serta toleransi yang diperlukan.
Panduan ini menjelaskan cara mendesain dan memeriksa fixture pengelasan jaring kawat guna meningkatkan pengendalian jarak antar kawat (mesh spacing) serta mempertahankan kekotakan (squareness) panel hasil las dalam aplikasi pengelasan jaring kawat XY.
1. Menetapkan Titik Acuan untuk Pengendalian Jarak Antar Kawat (Mesh Spacing)
Pengendalian jarak antar kawat (mesh spacing) yang efektif dimulai dari titik acuan yang didefinisikan secara jelas. Sebelum mendesain fixture pengelasan jaring kawat, identifikasi lebar dan panjang keseluruhan panel, posisi kawat longitudinal, jarak antar kawat melintang (cross-wire spacing), tepi acuan, serta dimensi diagonal.
Dimensi-dimensi ini harus mengacu pada gambar produk yang telah disetujui. Jika operator, perancang fixture, dan pemeriksa kualitas menggunakan titik acuan yang berbeda, hasil pengukuran mungkin tidak konsisten.
Untuk pengendalian jarak antar jaring yang akurat, konfirmasi apakah jarak yang ditentukan mengacu pada jarak pusat-ke-pusat antar kawat atau metode pengukuran lainnya. Catat variasi yang diizinkan untuk setiap dimensi kritis dan pastikan tata letak alat bantu serta prosedur inspeksi mengikuti definisi yang sama.
Titik acuan yang jelas membantu produsen mengidentifikasi kesalahan penempatan lebih awal serta mengurangi penyimpangan dimensi selama produksi.
2. Mendesain Alat Bantu Pengelasan Jaring Kawat untuk Penempatan yang Dapat Diulang
Alat bantu pengelasan jaring kawat yang dirancang dengan baik menjaga posisi kawat memanjang dan kawat melintang sesuai rencana sebelum dan selama proses pengelasan. Bergantung pada desain panel, alat bantu ini dapat menggunakan alur penentu posisi, pin, batas henti, penopang, atau komponen penentu posisi lainnya.
Fitur penentu posisi harus sesuai dengan tata letak kawat aktual tanpa memaksakan kawat ke posisinya secara berlebihan sehingga masalah pada bahan baku yang masuk menjadi tersembunyi.
Diameter kawat, kelurusan, dan panjang potong harus diperiksa sebelum produksi karena variasi pada karakteristik ini dapat memengaruhi cara kawat duduk di dalam fixture. Pin penentu posisi yang aus, batas penghenti yang longgar, atau kotoran di dalam alur penentu posisi juga dapat menyebabkan jarak jaring yang tidak konsisten.
Bagi produsen yang memproduksi berbagai desain panel, komponen penentu posisi yang dapat diganti dapat menyederhanakan pergantian konfigurasi. Namun, setiap konfigurasi fixture harus memiliki penanda yang jelas serta tata letak yang telah disetujui. Setelah memasang atau mengganti komponen penentu posisi, verifikasi posisi komponen tersebut sebelum memulai produksi.
3. Koordinasikan Pengelasan Jaring Kawat XY dengan Desain Fixture
Di Pengelasan jaring kawat XY , fixture dan mesin harus bekerja bersama untuk menjaga posisi kawat yang akurat sekaligus memungkinkan elektroda menjangkau setiap titik pengelasan.
Fixture harus memberikan penopang yang cukup untuk mencegah pergerakan kawat yang tidak diinginkan tanpa menghalangi jalur pendekatan elektroda. Penjepit, penghenti, dan komponen penentu posisi juga harus menghindari gangguan terhadap gerakan terprogram mesin.
Gaya penjepitan merupakan pertimbangan penting lainnya. Penjepitan yang tidak memadai dapat memungkinkan kawat bergerak selama kontak elektroda atau pengelasan. Sebaliknya, gaya yang berlebihan justru dapat membengkokkan, meninggalkan bekas, atau mendistorsi kawat.
Oleh karena itu, posisi dan urutan penjepit harus dievaluasi dalam kondisi operasional sebenarnya. Periksa apakah kawat tetap stabil ketika fixture menutup, elektroda menyentuh sambungan, dan mesin berpindah antar titik las.
Tata letak fixture yang sesuai meningkatkan pengulangan presisi posisi serta mendukung hasil yang konsisten dalam pengelasan jaring kawat XY.
4. Kendalikan Urutan Pengelasan untuk Mempertahankan Ketegaklurusan Panel Hasil Las
Ketegaklurusan panel hasil las bergantung pada lebih dari sekadar ketepatan susunan kawat awal. Urutan pengelasan dan distribusi panas juga dapat memengaruhi geometri panel akhir.
Jika pengelasan terkonsentrasi di satu area, pemanasan lokal dapat menyebabkan perubahan dimensi yang tidak merata. Bergantung pada bahan, diameter kawat, susunan sambungan, serta parameter pengelasan, panel dapat melengkung atau menunjukkan perbedaan antara diagonal-diagonalnya.
Untuk meningkatkan ketegaklurusan panel hasil las, uji urutan pengelasan menggunakan sampel representatif. Amati apakah kawat bergeser selama proses pengelasan serta apakah lebar, panjang, jarak kisi, atau pengukuran diagonal panel berubah seiring kemajuan proses.
Catat urutan dan kondisi pengelasan yang digunakan untuk sampel yang diterima. Jika terjadi penyimpangan dimensi, evaluasi secara terpisah posisi fixture, penjepitan, dan urutan pengelasan. Pendekatan ini membantu mengidentifikasi penyebab sebenarnya, bukan sekadar menyesuaikan fixture untuk mengkompensasi masalah proses yang tidak terkait.
5. Periksa Jarak Antar-Jaring dan Ketegaklurusan Panel Terlas, Sebelum dan Sesudah Pengelasan
Inspeksi dimensi diperlukan untuk memverifikasi apakah alat bantu pengelasan jaring kawat berfungsi sebagaimana mestinya.
Sebelum pengelasan, periksa susunan kawat dalam alat bantu yang telah dimuat. Setelah pengelasan, ukur kembali dimensi kritis yang sama dan bandingkan hasilnya. Perbandingan ini membantu membedakan variasi bahan masuk dan kesalahan pemuatan dari perubahan dimensi yang terjadi selama proses pengelasan.
Untuk pengendalian jarak antar-jaring, ukur interval tertentu antar kawat bersebelahan dan periksa konsistensi pola kisi. Untuk ketegaklurusan panel terlas, ukur lebar dan panjang keseluruhan serta bandingkan kedua diagonalnya bila desain panel mengharuskan bentuk persegi atau persegi panjang.
Gunakan titik dan metode pengukuran yang sama di seluruh proses inspeksi. Catat hasil pengukuran aktual, bukan sekadar memberi tanda ‘diterima’ atau ‘ditolak’ pada panel.
Jika penyimpangan terjadi berulang kali di lokasi-lokasi serupa, selidiki datum alat bantu produksi terkait, komponen penentu posisi, kondisi penjepitan, dan parameter pengelasan. Catatan pengukuran dapat membantu mengungkap pola-pola yang sulit diidentifikasi hanya melalui inspeksi visual.
6. Standarisasi Pergantian Alat Bantu Produksi untuk Pengelasan Jaring Kawat
Ketika satu sumbu XY mesin pengelasan menghasilkan beberapa desain panel jaring kawat, pergantian alat bantu produksi harus dikendalikan guna mempertahankan ketepatan pengulangan posisi.
Setiap alat bantu produksi untuk pengelasan jaring kawat harus memiliki identifikasi unik yang terhubung dengan gambar produk dan revisi yang bersangkutan. Pin penentu posisi, batasan (stops), dan penjepit harus dipasang pada posisi yang telah disetujui serta dikencangkan sebelum produksi dimulai.
Simpan tata letak alat bantu produksi yang sudah usang secara terpisah dari konfigurasi saat ini guna mengurangi risiko penggunaan set-up yang salah. Daftar periksa pergantian harus memverifikasi versi alat bantu produksi, posisi komponen, kondisi pengencangan, serta pengaturan mesin terkait.
Setelah setiap pergantian, hasilkan panel uji coba dan verifikasi jarak antar kawat (mesh spacing), dimensi keseluruhan, serta ketegaklurusan panel yang dilas berdasarkan kriteria penerimaan yang telah disetujui.
Perlengkapan penggantian cepat (quick-change fixtures) dapat mengurangi waktu persiapan, tetapi pengulangan hasil (repeatability) tetap menjadi prioritas utama. Pergantian cepat hanya efektif bila konfigurasi baru secara konsisten menghasilkan panel yang memenuhi persyaratan dimensi.
7. Verifikasi Pengulangan Hasil dengan Panel-panel yang Dilas Secara Berturut-turut
Satu panel yang diterima tidak menjamin bahwa pengendalian jarak antar kawat (mesh spacing) dan ketegaklurusan panel yang dilas akan tetap konsisten sepanjang proses produksi.
Selama penyerahan mesin (machine commissioning) atau pergantian perlengkapan (fixture change), periksa serangkaian panel berturut-turut sesuai rencana. Catat jarak antar kawat (mesh spacing), dimensi keseluruhan, pengukuran diagonal, serta setiap pergerakan kawat atau distorsi panel yang teramati.
Bandingkan hasil tersebut dengan toleransi gambar yang telah disepakati. Jika pengukuran berbeda secara signifikan antar panel, tinjau kembali bahan kawat, kondisi perlengkapan (fixture), metode penjepitan (clamping), urutan pengelasan (welding sequence), dan prosedur inspeksi.
Tentukan kapan pemeriksaan dimensi tambahan diperlukan, misalnya setelah penggantian batch kawat, perbaikan fixture, perawatan elektroda, atau revisi program pengelasan.
Menyimpan sampel yang telah disetujui beserta catatan inspeksinya memberikan referensi praktis untuk pesanan berulang dan membantu menjaga konsistensi kualitas pada pengelasan mesh kawat XY.
Kesimpulan
Dirancang dengan baik perlengkapan pengelasan jaring kawat membantu produsen mencapai pengendalian jarak mesh yang andal serta kesegiempatan panel terlas yang konsisten. Untuk aplikasi pengelasan mesh kawat XY, penempatan fixture, kondisi kawat, gaya penjepitan, urutan pengelasan, dan inspeksi dimensi harus bekerja secara bersamaan.
Sebelum produksi rutin, validasi fixture dan proses pengelasan menggunakan bahan kawat aktual serta panel representatif. Pastikan jarak mesh dan dimensi diagonal tetap berada dalam batas toleransi yang ditentukan di seluruh sampel berturut-turut.
Mencari solusi yang sesuai untuk aplikasi pengelasan mesh kawat Anda? Hubungi Jinchun dan bagikan gambar panel Anda, bahan kawat, diameter kawat, jarak antar jaring, serta persyaratan produksi. Tim kami dapat membantu mengevaluasi aplikasi Anda dan merekomendasikan solusi pengelasan yang sesuai.
Daftar Isi
- Pengantar
- 1. Menetapkan Titik Acuan untuk Pengendalian Jarak Antar Kawat (Mesh Spacing)
- 2. Mendesain Alat Bantu Pengelasan Jaring Kawat untuk Penempatan yang Dapat Diulang
- 3. Koordinasikan Pengelasan Jaring Kawat XY dengan Desain Fixture
- 4. Kendalikan Urutan Pengelasan untuk Mempertahankan Ketegaklurusan Panel Hasil Las
- 5. Periksa Jarak Antar-Jaring dan Ketegaklurusan Panel Terlas, Sebelum dan Sesudah Pengelasan
- 6. Standarisasi Pergantian Alat Bantu Produksi untuk Pengelasan Jaring Kawat
- 7. Verifikasi Pengulangan Hasil dengan Panel-panel yang Dilas Secara Berturut-turut
- Kesimpulan