 EN


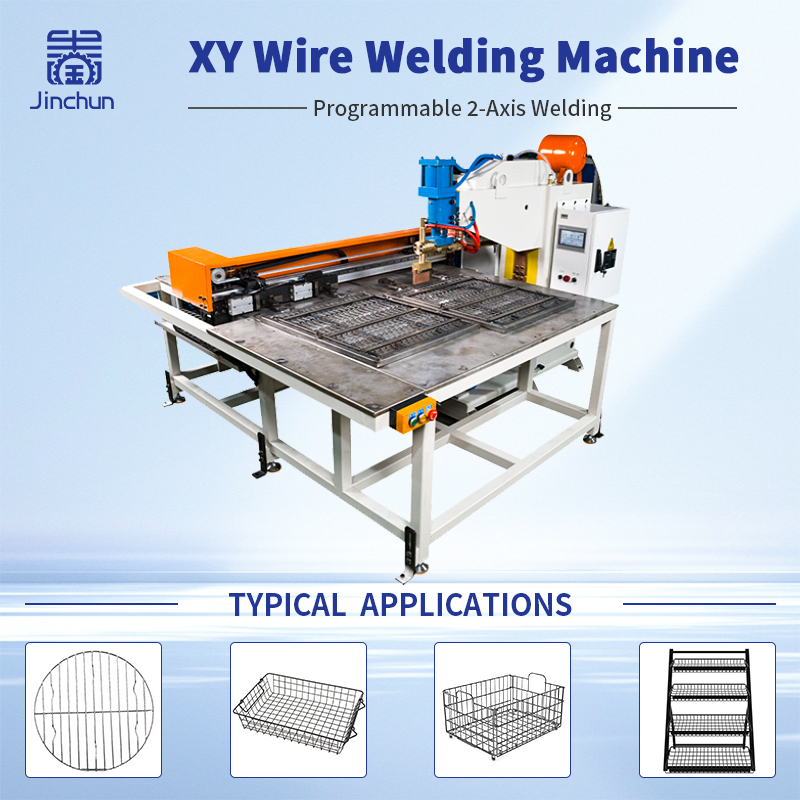
Შესავალება
Სანდო სადგენი მეტალური ბადის შეერთების მოწყობილობა აუცილებელია მუდმივი ბადის მანძილების და შეერთებული პანელის კვადრატულობის უზრუნველყოფად წარმოების დროს. შემდეგ XY მეტალური ბადის შეერთება , უმცირესი დადგენის შეცდომებიც შეიძლება გავლენა მოახდინოს სადგენი წერტილებს შორის მანძილებზე, პანელის სრულ გაზომვებზე და დასრულებული პროდუქტის ხარისხზე.
Მიუხედავად იმისა, რომ XY-ღერძის შედუღების მანქანა შეიძლება ელექტროდების სიზუსტით დადგენა, ელექტროდების სწორი მოძრაობა თავისთავად არ უზრუნველყოფს გაზომვების მუდმივობას. სადგენი სადგენი საშუალებები შეიძლება გადაადგილდეს ჩასმის დროს, მდებარეობის კომპონენტები შეიძლება დროთა განმავლობაში გამოიხარჯოს და შეერთების სითბო შეიძლება პანელის ფორმის ცვლილებას გამოიწვიოს.
Განმეორებადი შედეგების მისაღებად წარმოებლებს სჭირდებათ მიმაგრების კონსტრუირების, ბალახის უჯრედების მანძილების კონტროლის, მიმაგრების, შედუღების თანმიმდევრობის და განზომილებითი შემოწმების სინქრონიზაცია. მიმაგრები უნდა იყოს შემუშავებული ფაქტობრივი ფანჯრის ნახაზის, სადენების სპეციფიკაციების, შედუღების ადგილების და მოთხოვნილი დაშორებების მიხედვით.
Ეს სახელმძღვანელო ახსნის, როგორ უნდა შეიმუშავდეს და შემოწმდეს ბალახის უჯრედების შედუღების მიმაგრები ბალახის უჯრედების მანძილების კონტროლის გასაუმჯობესებლად და XY ბალახის უჯრედების შედუღების მოწყობილობებში შედუღებული ფანჯრების კვადრატულობის შესანარჩუნებლად.
1. ბალახის უჯრედების მანძილების კონტროლის საყრდენი წერტილების დადგენა
Ეფექტური ბალახის უჯრედების მანძილების კონტროლი იწყება კარგად განსაზღვრული საყრდენი წერტილებით. ბალახის უჯრედების შედუღების მიმაგრების შემუშავებამდე უნდა იყოს განსაზღვრული ფანჯრის სრული სიგანე და სიგრძე, გრძელი სადენების მდებარეობა, განივი სადენების მანძილები, საყრდენი კიდეები და ვერტიკალური განზომილებები.
Ეს განზომილებები უნდა ემორჩილდეს დამტკიცებული პროდუქტის ნახაზს. თუ ოპერატორები, მიმაგრების დიზაინერები და ხარისხის შემოწმების მოხელეები იყენებენ სხვადასხვა საყრდენი წერტილებს, შედეგები შეიძლება არ ემთხვევოდეს ერთმანეთს.
Საკონტროლო ბორცვების სწორად განსაკუთრებლად მარეგულირებლად შეამოწმეთ, არის თუ არ მითითებული მანძილი სადგურებს შორის მანძილების ცენტრებს შორის მანძილი ან სხვა ზომვის მეთოდი. ჩაიწეროს ყველა მნიშვნელოვანი განზომილების ნებადარებული გადახრა და უზრუნველყოფოს მიმაგრების განლაგება და შემოწმების პროცედურა იმავე განმარტებების მიხედვით.
Გასაგები სასქოლო წერტილები დახმარებას აძლევს წარმოებლებს ადრე აღმოაჩენას მდებარეობის შეცდომები და შეამციროს განზომილების გადახრები წარმოების დროს.
2. შეიმუშავეთ მეტალური ბორცვების შეერთების მიმაგრება მეორადი მდებარეობის უზრუნველყოფასთან.
Კარგად შემუშავებული მეტალური ბორცვების შეერთების მიმაგრება ინარჩუნებს გრძელი და განივი მანძილებს მათ განსაკუთრებულ მდებარეობაში შეერთებამდე და შეერთების დროს. ფანელის დიზაინის მიხედვით, მიმაგრება შეიძლება გამოიყენოს მდებარეობის საკვანძო ღარებს, საკვანძო სველებს, შეჩერების საშუალებებს, მხარდაჭერებს ან სხვა მდებარეობის კომპონენტებს.
Მდებარეობის მახასიათებლებს უნდა ემთხვევოდეს ფაქტობრივი მანძილების განლაგება ისე, რომ არ გამოიძახოს მანძილები მდებარეობაში იმ ხარში, რომ შემოსული მასალის პრობლემები დამალული გახდეს.
Საწარმოების დაწყებამდე უნდა შეიმოწმდეს სალაგების დიამეტრი, წრფივობა და კვეთის სიგრძე, რადგან ამ მახასიათებლებში მოხდენილი ცვლილებები შეიძლება გავლენა მოახდინოს სალაგების მდებარეობაზე ფიქსატორში. გამოყენებული ლოკატორის პინები, გაუმაგრებელი სტოპები ან ლოკატორის სლოტებში არსებული ნარჩენები ასევე შეიძლება გამოიწვიოს ბორცვებს შორის არასტაბილური მანძილი.
Რომელიმე მწარმოებლის მიერ რამდენიმე პანელის დიზაინის წარმოების შემთხვევაში, შეცვლადი ლოკატორის კომპონენტები შეიძლება გაამარტივოს კონფიგურაციების შეცვლა. თუმცა, ყოველი ფიქსატორის კონფიგურაცია უნდა ჰქონდეს განსაკუთრებულად აღნიშნული იდენტიფიკატორი და დამტკიცებული განლაგება. ლოკატორის ნაკეთობათა დაყენების ან შეცვლის შემდეგ მათი მდებარეობა უნდა შეიმოწმდეს წარმოების დაწყებამდე.
3. XY სალაგების ბორცვების ელექტროსველდინგის სინქრონიზაცია ფიქსატორის დიზაინთან
Იმ XY მეტალური ბადის შეერთება , ფიქსატორსა და მანქანას ერთად უნდა მუშაობდნენ სალაგების სწორი მდებარეობის დაცვის უზრუნველყოფის გარეშე, რათა ელექტროდები მიაღწიონ ყველა სველდინგის გადაკვეთას.
Ფიქსატორმა უნდა მოაწყოს საკმარისი მხარდაჭერა იმისთვის, რომ არ მოხდეს სასურველი არ არსებული სადენების მოძრაობა, ამასთან ელექტროდის მიახლოების ტრაექტორიას არ შეაფერხოს. მიმაგრების მექანიზმები, შეჩერების ელემენტები და პოზიციონირების კომპონენტები ასევე არ უნდა შეაფერხონ მანქანის პროგრამირებული მოძრაობები.
Მიმაგრების ძალა ასევე მნიშვნელოვანი ფაქტორია. საკმარისი არ არსებული მიმაგრების ძალა სადენების მოძრაობას შეიძლება მისცეს ელექტროდის კონტაქტის ან დაკავშირების დროს. ხოლო ზედმეტი ძალა, პირიქით, სადენებს შეიძლება დაახროს, დაახაზოს ან დეფორმაციას მოახდინოს.
Ამიტომ მიმაგრების პოზიცია და მიმდევრობა უნდა შეფასდეს ფაქტობრივი ექსპლუატაციური პირობების შესაბამედ. შეამოწმეთ, რომ სადენები მდგრადი რჩებიან ფიქსატორის დახურვის დროს, ელექტროდების შეერთების წერტილებზე კონტაქტის დროს და მანქანის სხვადასხვა დაკავშირების წერტილებს შორის მოძრაობის დროს.
Შესაფერებელი ფიქსატორის განლაგება ამეჯორებს პოზიციონირების ხელახლა გამეორებადობას და ხელს უწყობს სტაბილურ შედეგებს XY სადენების ბალახის დაკავშირების დროს.
4. დაკავშირების მიმდევრობის კონტროლი დაკავშირებული ფირფიტის კვადრატულობის შესანარჩუნებლად
Დაკავშირებული ფირფიტის კვადრატულობა ეს დამოკიდებულია არ არის მხოლოდ საწყისი სადენის განლაგების სიზუსტეზე. შედუღების თანმიმდევრობა და სითბოს განაწილებაც შეიძლება გავლენა მოახდინოს საბოლოო ფანერის გეომეტრიაზე.
თუ შედუღება ერთ ადგილზე არის კონცენტრირებული, ადგილობრივი გაცხელება შეიძლება გამოიწვიოს არათანაბარი გაზომვის ცვლილებები. მასალის, სადენის დიამეტრის, შეერთების განლაგების და შედუღების პარამეტრების მიხედვით ფანერა შეიძლება გამოიყვანოს ან მისი ვერტიკალური გაზომვები შეიძლება განსხვავდებოდეს.
შედუღებული ფანერის კვადრატულობის გასაუმჯობესებლად სატესტო შედუღების თანმიმდევრობა გამოიყენეთ წარმოდგენითი ნიმუშებით. დააკვირდით სადენების გადაადგილებას შედუღების დროს და ფანერის სიგანის, სიგრძის, ბალახის მანძილის ან ვერტიკალური გაზომვების ცვლილებებს პროცესის განმავლობაში.
ჩაიწაროს მიღებული ნიმუშების წარმოების თანმიმდევრობა და საკუთარი საყლაპავო პირობები. თუ გამოვლენილია გაზომვის გადახრები, ცალ-ცალკე შეაფასეთ ფიქსატორის დადების მდებარეობა, დაჭერის პირობები და საყლაპავო თანმიმდევრობა. ეს მიდგომა საშუალებას აძლევს ნამდვილი მიზეზის დადგენას, არ არის საჭიროებული ფიქსატორის მორგება უკავშირო პროცესული პრობლემის კომპენსაციის მიზნით.
5. შეამოწმეთ ბორბლის სივრცე და დაკავშირებული ფილების კვადრატულობა დაკავშირებამდე და დაკავშირების შემდეგ
Განზომილების შემოწმება აუცილებელია იმის დასადგენად, აკეთებს თუ არა სადაკავშირებლო მოწყობილობა იმ ფუნქციას, რომელიც მისთვის განკუთვნილია.
Დაკავშირებამდე შეამოწმეთ სადაკავშირებლო მოწყობილობაში ჩასმული სადენების განლაგება. დაკავშირების შემდეგ იგივე კრიტიკული განზომილებები გაზომეთ და შედეგები შეადარეთ. ეს შედარება ხელს უწყობს შემომავალი მასალის ცვალებადობისა და ჩასმის შეცდომების გამოყოფას დაკავშირების დროს წარმოქმნილი განზომილების ცვლილებებისგან.
Ბორბლის სივრცის კონტროლისთვის გაზომეთ მორჩევის შერჩეული ინტერვალები მეზობელი სადენებს შორის და შეამოწმეთ ბალახის ნიმუშის თანმიმდევრობა. დაკავშირებული ფილების კვადრატულობის შესამოწმებლად გაზომეთ სრული სიგანე და სიგრძე და შეადარეთ ორივე დიაგონალი, როდესაც ფილის დიზაინი კვადრატულ ან მართკუთხა ფორმას მოითხოვს.
Გამოიყენეთ იგივე გაზომვის წერტილები და მეთოდები მთელი შემოწმების პროცესის განმავლობაში. ჩაწერეთ ფაქტობრივი გაზომვები, არ მონიშნოთ უბრალოდ ფილა როგორც მიღებული ან უარყოფილი.
Თუ გადახრები მეორდება მსგავს ადგილებში, შეამოწმეთ შესაბამისი ფიქსატორის რეფერენცები, განლაგების კომპონენტები, დაკიდების პირობები და სველდინგის პარამეტრები. გაზომვის ჩანაწერები შეიძლება დაგეხმაროს ნახოთ მიმდინარე ნახვით გამოსავლენად რთული ნახატები.
6. სადრეკადო სახსრების სველდინგის ფიქსატორების შეცვლის სტანდარტიზაცია
Როცა ერთი XY-ღერძი შედუღების მანქანა წარმოებს რამდენიმე სახსრების პანელის დიზაინს, ფიქსატორების შეცვლა უნდა იყოს კონტროლირებული, რათა შენარჩუნდეს ხელახლა გამოსაყენებლად მოსაწყობარო განლაგება.
Თითოეული სახსრების სველდინგის ფიქსატორი უნდა ჰქონდეს უნიკალური იდენტიფიკატორი, რომელიც დაკავშირებულია შესაბამის პროდუქტის ნახაზსა და რევიზიას. განლაგების პინები, სტოპები და კლამპები უნდა იყოს დაყენებული მათ დამტკიცებულ პოზიციებში და დამაგრებული წარმოების დაწყებამდე.
Უძრავი ფიქსატორების განლაგებები უნდა იყოს ცალკე მიმდინარე კონფიგურაციებისგან, რათა შემცირდეს არასწორი დაყენების გამოყენების რისკი. შეცვლის შემოწმების სია უნდა დაადასტუროს ფიქსატორის ვერსია, კომპონენტების პოზიციები, დამაგრების მდგომარეობა და შესაბამისი მანქანის პარამეტრები.
Თითოეული გადაყენების შემდეგ წარმოექმნას საცდელი ფანერა და შემოწმდეს ბალახის სივრცე, საერთო გაზომვები და დაკავშირებული ფანერის კვადრატულობა დამტკიცებული მიღების კრიტერიების მიხედვით.
Სწრაფად შესაცვლელი მიმაგრებები შეიძლება შეამციროს მორგების დრო, მაგრამ ხელახლა გამეორებადობა მაინც რჩება პრიორიტეტი. სწრაფი გადაყენება მხოლოდ მაშინ არის ეფექტური, როდესაც ახალი კონფიგურაცია მუდმივად წარმოექმნის ფანერებს, რომლებიც აკმაყოფილებენ გაზომვის მოთხოვნებს.
7. შეამოწმეთ ხელახლა გამეორებადობა თარდაპირველად დაკავშირებული ფანერებით
Ერთი მისაღები ფანერა არ ადასტურებს იმ ფაქტს, რომ ბალახის სივრცის კონტროლი და დაკავშირებული ფანერის კვადრატულობა მთლიანად შენარჩუნდება წარმოების განმავლობაში.
Მანქანის დამყარების ან მიმაგრების შეცვლის დროს შეამოწმეთ გეგმილი თარდაპირველად დაკავშირებული ფანერების მწკრივი. ჩაიწეროს ბალახის სივრცე, საერთო გაზომვები, ვერტიკალური გაზომვები და ნებისმიერი შემონახული სადენის გადაადგილება ან ფანერის დეფორმაცია.
Შედარეთ შედეგები შეთანხმებული ნახაზის დაშვებული გადახრებთან. თუ გაზომვები ფანერებს შორის მკაფიოდ განსხვავდება, გადაამოწმეთ სადენის მასალა, მიმაგრების მდგომარეობა, მიმაგრების მეთოდი, დაკავშირების თანმიმდევრობა და შემოწმების პროცედურა.
Განსაზღვრეთ, როდის მოითხოვება სხვა განზომილებითი შემოწმება, მაგალითად სადენო ბატკენის შეცვლის, ფიქსატორის რემონტის, ელექტროდების მოვლის ან სველდინგის პროგრამის რევიზიის შემდეგ.
Დამტკიცებული ნიმუშისა და მისი შემოწმების ჩანაწერების შენახვა საშუალებას აძლევს ხელახლა შეკვეთების დროს პრაქტიკულად მიმართოთ მათ და დაიცვათ სტაბილური ხარისხი XY სადენო ბადის სველდინგში.
Დასკვნა
Სწორად შემუშავებული სადგენი მეტალური ბადის შეერთების მოწყობილობა ეხმარება წარმოებლებს მიაღწიონ სანდო ბადის სივრცითი კონტროლს და სტაბილურ შედუღებული ფანჯრების კვადრატულობას. XY სადენო ბადის სველდინგის მოწყობილობებში ფიქსატორის პოზიციონირება, სადენის მდგომარეობა, დაჭერის ძალა, სველდინგის თანმიმდევრობა და განზომილებითი შემოწმება უნდა ერთად მუშაობდეს.
Რეგულარული წარმოების დაწყებამდე შეამოწმეთ ფიქსატორი და სველდინგის პროცესი ნამდვილი სადენის მასალებით და წარმომადგენლური ფანჯრებით. დაადასტურეთ, რომ ბადის სივრცითი მანძილი და დიაგონალური განზომილებები მოცემული დაშვების ზღვრებში რჩება მიმდევრობით აღებული ნიმუშების გასწვრივ.
Ეძებთ შესაფერებელ ამოხსნას თქვენს სადენო ბადის სველდინგის მოწყობილობებში? Დაუკავშირდით ძინჩუნს და გააზიარეთ თქვენი პანელის ნახაზი, სადენის მასალა, სადენის დიამეტრი, ბორტებს შორის მანძილი და წარმოების მოთხოვნები. ჩვენი გუნდი შეძლებს შეფასებას თქვენს გამოყენებას და რეკომენდაციას შესატანად შესატყობარო ელექტროსვლენის ამოხსნას.
Სარჩევი
- Შესავალება
- 1. ბალახის უჯრედების მანძილების კონტროლის საყრდენი წერტილების დადგენა
- 2. შეიმუშავეთ მეტალური ბორცვების შეერთების მიმაგრება მეორადი მდებარეობის უზრუნველყოფასთან.
- 3. XY სალაგების ბორცვების ელექტროსველდინგის სინქრონიზაცია ფიქსატორის დიზაინთან
- 4. დაკავშირების მიმდევრობის კონტროლი დაკავშირებული ფირფიტის კვადრატულობის შესანარჩუნებლად
- 5. შეამოწმეთ ბორბლის სივრცე და დაკავშირებული ფილების კვადრატულობა დაკავშირებამდე და დაკავშირების შემდეგ
- 6. სადრეკადო სახსრების სველდინგის ფიქსატორების შეცვლის სტანდარტიზაცია
- 7. შეამოწმეთ ხელახლა გამეორებადობა თარდაპირველად დაკავშირებული ფანერებით
- Დასკვნა