 EN


ভূমিকা
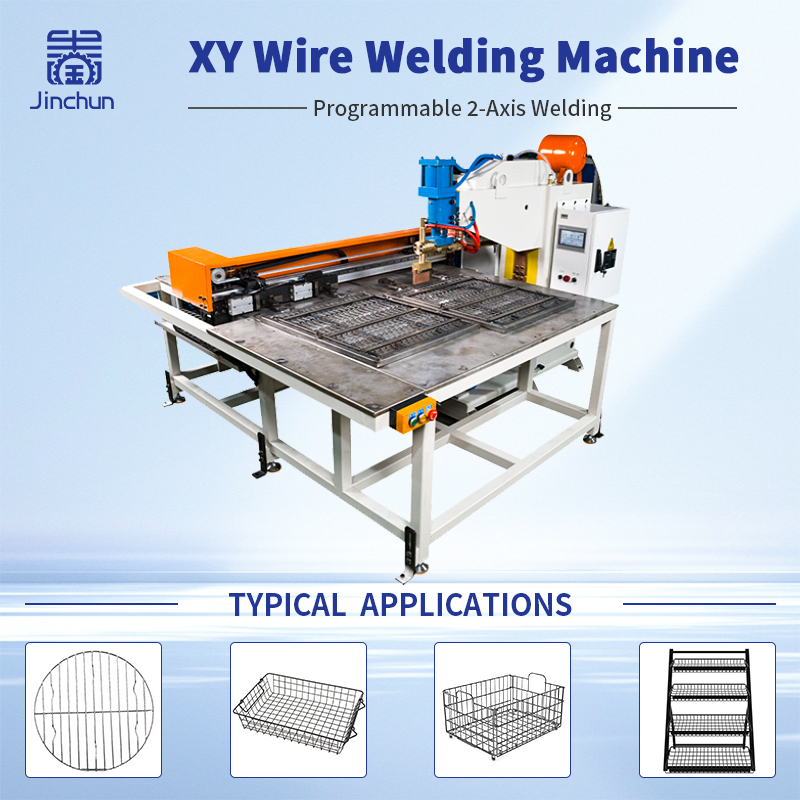
একটি বিশ্বস্ত তারের জাল ওয়েল্ডিং ফিক্সচার উৎপাদনের সময় ধ্রুব জাল দূরত্ব এবং ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি বজায় রাখতে এটি অপরিহার্য। মধ্যে এক্সওয়াই তারের জাল ওয়েল্ডিং , এমনকি ছোট অবস্থান ত্রুটিও তারের ছেদবিন্দুগুলির মধ্যে দূরত্ব, প্যানেলের সামগ্রিক মাত্রা এবং চূড়ান্ত পণ্যের গুণগত মানকে প্রভাবিত করতে পারে।
যদিও একটি XY-অক্ষ ওয়েল্ডিং মেশিন ইলেকট্রোডগুলিকে সঠিকভাবে অবস্থান করতে পারে, শুধুমাত্র ইলেকট্রোডের সঠিক চলাচল মাত্রাগত সামঞ্জস্য নিশ্চিত করে না। লোডিংয়ের সময় তারগুলি সরে যেতে পারে, অবস্থান নির্ধারক উপাদানগুলি সময়ের সাথে ক্ষয় হতে পারে এবং ওয়েল্ডিংয়ের তাপ প্যানেলটিকে আকৃতি পরিবর্তন করতে পারে।
পুনরাবৃত্তিযোগ্য ফলাফল অর্জনের জন্য উৎপাদনকারীদের ফিক্সচার ডিজাইন, মেশ স্পেসিং নিয়ন্ত্রণ, ক্ল্যাম্পিং, ওয়েল্ডিং ক্রম এবং মাত্রিক পরীক্ষা—এই সবকিছুর সমন্বয় করতে হবে। ফিক্সচারটি আসল প্যানেল ড্রয়িং, তারের বিবরণ, ওয়েল্ডিং স্থান এবং প্রয়োজনীয় সহনশীলতা অনুযায়ী ডিজাইন করা উচিত।
এই গাইডটি XY ওয়্যার মেশ ওয়েল্ডিং অ্যাপ্লিকেশনে মেশ স্পেসিং নিয়ন্ত্রণ উন্নত করতে এবং ওয়েল্ডেড প্যানেলের XY স্কয়ারনেস বজায় রাখতে কীভাবে একটি ওয়্যার মেশ ওয়েল্ডিং ফিক্সচার ডিজাইন করতে হয় এবং পরীক্ষা করতে হয় তা ব্যাখ্যা করে।
১. মেশ স্পেসিং নিয়ন্ত্রণের জন্য রেফারেন্স পয়েন্ট স্থাপন করুন
কার্যকর মেশ স্পেসিং নিয়ন্ত্রণ স্পষ্টভাবে সংজ্ঞায়িত রেফারেন্স পয়েন্ট থেকে শুরু হয়। ওয়্যার মেশ ওয়েল্ডিং ফিক্সচার ডিজাইন করার আগে প্যানেলের মোট প্রস্থ ও দৈর্ঘ্য, দৈর্ঘ্যভিত্তিক তারের অবস্থান, অনুপ্রস্থ তারের ব্যবধান, রেফারেন্স প্রান্ত এবং কর্ণ মাপ চিহ্নিত করুন।
এই মাপগুলি অনুমোদিত পণ্য ড্রয়িং অনুসরণ করা উচিত। যদি অপারেটর, ফিক্সচার ডিজাইনার এবং মান পরীক্ষক ভিন্ন ভিন্ন রেফারেন্স পয়েন্ট ব্যবহার করেন, তবে পরিমাপের ফলাফল সঙ্গতিপূর্ণ হতে পারে না।
সঠিক মেশ স্পেসিং নিয়ন্ত্রণের জন্য, নির্দিষ্ট স্পেসিংটি তারগুলির মধ্যে কেন্দ্র থেকে কেন্দ্রের দূরত্ব নির্দেশ করে কিনা অথবা অন্য কোনো পরিমাপ পদ্ধতি নির্দেশ করে তা নিশ্চিত করুন। প্রতিটি গুরুত্বপূর্ণ মাত্রার জন্য অনুমোদিত বৈচিত্র্যটি রেকর্ড করুন এবং নিশ্চিত করুন যে ফিক্সচার লেআউট এবং পরীক্ষা পদ্ধতি একই সংজ্ঞা অনুসরণ করে।
স্পষ্ট রেফারেন্স পয়েন্টগুলি উৎপাদকদের উৎপাদনের সময় আগেভাগে অবস্থান ত্রুটিগুলি চিহ্নিত করতে এবং মাত্রাগত বিচ্যুতি কমাতে সাহায্য করে।
২. পুনরাবৃত্তিযোগ্য অবস্থানের জন্য একটি ওয়্যার মেশ ওয়েল্ডিং ফিক্সচার ডিজাইন করুন
একটি ভালোভাবে ডিজাইন করা ওয়্যার মেশ ওয়েল্ডিং ফিক্সচার ওয়েল্ডিংয়ের আগে এবং সময়ে দৈর্ঘ্যজনিত এবং অনুপ্রস্থ তারগুলিকে তাদের নির্দিষ্ট অবস্থানে ধরে রাখে। প্যানেল ডিজাইনের উপর নির্ভর করে, ফিক্সচারটি লোকেটিং স্লট, পিন, স্টপ, সাপোর্ট অথবা অন্যান্য অবস্থান নির্ধারণকারী উপাদান ব্যবহার করতে পারে।
লোকেটিং বৈশিষ্ট্যগুলি তারগুলির প্রকৃত বিন্যাসের সাথে মেলে যাওয়া আবশ্যিক, যাতে তারগুলিকে অত্যধিক জোর করে অবস্থানে না ঠেলা হয় যাতে আসা উপকরণের সমস্যাগুলি লুকিয়ে না যায়।
উৎপাদনের আগে তারের ব্যাস, সোজা হওয়া এবং কাটা দৈর্ঘ্য পরীক্ষা করা উচিত, কারণ এই বৈশিষ্ট্যগুলির পরিবর্তন তারগুলির ফিক্সচারে সঠিকভাবে বসানোকে প্রভাবিত করতে পারে। ক্ষয় হওয়া লোকেটিং পিন, ঢিলে স্টপ বা লোকেটিং স্লটের ভিতরে ধূলিকণা থাকলেও জালের মধ্যবর্তী দূরত্ব অসঙ্গতিপূর্ণ হতে পারে।
একাধিক প্যানেল ডিজাইন উৎপাদনকারী নির্মাতাদের জন্য প্রতিস্থাপনযোগ্য লোকেটিং উপাদানগুলি চেঞ্জওভারকে সহজ করতে পারে। তবে প্রতিটি ফিক্সচার কনফিগারেশনের একটি স্পষ্ট শনাক্তকারী এবং অনুমোদিত লেআউট থাকা আবশ্যিক। লোকেটিং অংশগুলি স্থাপন বা প্রতিস্থাপনের পরে উৎপাদন শুরু করার আগে তাদের অবস্থান যাচাই করুন।
৩. এক্সওয়াই তার জাল ওয়েল্ডিং এবং ফিক্সচার ডিজাইনকে সমন্বয় করুন
বাজারে এক্সওয়াই তারের জাল ওয়েল্ডিং ফিক্সচার এবং মেশিন উভয়কে একসাথে কাজ করতে হবে যাতে তারগুলির সঠিক অবস্থান বজায় রাখা যায় এবং প্রতিটি ওয়েল্ডিং ছেদে ইলেকট্রোডগুলি পৌঁছাতে পারে।
ফিক্সচারটি অপ্রয়োজনীয় তারের সরণ রোধ করতে যথেষ্ট সমর্থন প্রদান করা উচিত, কিন্তু ইলেকট্রোডের আসার পথে বাধা সৃষ্টি করবে না। ক্ল্যাম্প, স্টপ এবং লোকেশন কম্পোনেন্টগুলিও মেশিনের প্রোগ্রাম করা গতিগুলির সাথে হস্তক্ষেপ করবে না।
ক্ল্যাম্পিং বল হল আরেকটি গুরুত্বপূর্ণ বিবেচ্য বিষয়। অপর্যাপ্ত ক্ল্যাম্পিং বল ইলেকট্রোড যোগাযোগ বা ওয়েল্ডিং-এর সময় তারগুলিকে সরে যেতে দিতে পারে। অন্যদিকে, অত্যধিক বল তারটিকে বাঁকিয়ে দিতে, চিহ্নিত করতে বা বিকৃত করতে পারে।
অতএব, ক্ল্যাম্পগুলির অবস্থান এবং ক্রমটি প্রকৃত কার্যকরী শর্তে মূল্যায়ন করা উচিত। ফিক্সচার বন্ধ হওয়ার সময়, ইলেকট্রোডগুলি জয়েন্টগুলির সাথে যোগাযোগ করার সময় এবং মেশিন ওয়েল্ডিং পয়েন্টগুলির মধ্যে চলাচল করার সময় তারগুলি স্থিতিশীল থাকে কিনা তা পরীক্ষা করুন।
উপযুক্ত ফিক্সচার লেআউট XY তার মেশ ওয়েল্ডিং-এ অবস্থান নির্ধারণের পুনরাবৃত্তিযোগ্যতা উন্নত করে এবং সামঞ্জস্যপূর্ণ ফলাফল সমর্থন করে।
৪. ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি বজায় রাখতে ওয়েল্ডিং ক্রম নিয়ন্ত্রণ করুন
ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি এটি শুধুমাত্র প্রাথমিক তারের বিন্যাসের নির্ভুলতার উপর নির্ভর করে না। ওয়েল্ডিং ক্রম এবং তাপ বণ্টনও চূড়ান্ত প্যানেল জ্যামিতির উপর প্রভাব ফেলতে পারে।
যদি ওয়েল্ডিং একটি নির্দিষ্ট অঞ্চলে কেন্দ্রীভূত হয়, তবে স্থানীয় তাপ উৎপাদনের কারণে অসম মাত্রিক পরিবর্তন ঘটতে পারে। উপাদান, তারের ব্যাস, জয়েন্ট বিন্যাস এবং ওয়েল্ডিং প্যারামিটারগুলির উপর নির্ভর করে প্যানেলটি বাঁকতে পারে অথবা এর কর্ণ দৈর্ঘ্যের মধ্যে পার্থক্য দেখা দিতে পারে।
ওয়েল্ডেড প্যানেলের বর্গাকারতা উন্নত করতে, প্রতিনিধিত্বমূলক নমুনাগুলি ব্যবহার করে ওয়েল্ডিং ক্রম পরীক্ষা করুন। ওয়েল্ডিং চলাকালীন তারগুলি সরে যায় কিনা এবং প্রক্রিয়া অগ্রসর হওয়ার সাথে সাথে প্যানেলের প্রস্থ, দৈর্ঘ্য, গ্রিড ব্যবধান বা কর্ণ পরিমাপে কোনো পরিবর্তন হয় কিনা তা পর্যবেক্ষণ করুন।
গৃহীত নমুনাগুলির জন্য ব্যবহৃত ওয়েল্ডিং ক্রম এবং শর্তাবলী রেকর্ড করুন। যদি মাত্রিক বিচ্যুতি ঘটে, তবে ফিক্সচার অবস্থান, ক্ল্যাম্পিং এবং ওয়েল্ডিং ক্রম—এই তিনটিকে আলাদাভাবে মূল্যায়ন করুন। এই পদ্ধতি আসল কারণটি চিহ্নিত করতে সাহায্য করে, যাতে অসম্পর্কিত প্রক্রিয়া সমস্যার জন্য ফিক্সচার সামঞ্জস্য করার পরিবর্তে সঠিক সমাধান খুঁজে পাওয়া যায়।
৫. ওয়েল্ডিংয়ের আগে ও পরে মেশ স্পেসিং এবং ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি পরীক্ষা করুন
একটি ওয়্যার মেশ ওয়েল্ডিং ফিক্সচার যথাযথভাবে কাজ করছে কিনা তা যাচাই করতে মাত্রাগত পরীক্ষা আবশ্যক।
ওয়েল্ডিংয়ের আগে, লোড করা ফিক্সচারে তারের বিন্যাস পরীক্ষা করুন। ওয়েল্ডিংয়ের পরে, একই গুরুত্বপূর্ণ মাত্রাগুলি পরিমাপ করুন এবং ফলাফলগুলি তুলনা করুন। এই তুলনা ওয়েল্ডিংয়ের সময় ঘটিত মাত্রাগত পরিবর্তনগুলিকে আগত উপকরণের পরিবর্তন এবং লোডিং ত্রুটি থেকে আলাদা করতে সাহায্য করে।
মেশ স্পেসিং নিয়ন্ত্রণের জন্য, সংলগ্ন তারগুলির মধ্যে নির্বাচিত ব্যবধানগুলি পরিমাপ করুন এবং গ্রিড প্যাটার্নের সামঞ্জস্যতা পরীক্ষা করুন। ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি পরীক্ষার জন্য, প্যানেলের মোট প্রস্থ ও দৈর্ঘ্য পরিমাপ করুন এবং প্যানেলের ডিজাইন যখন বর্গাকার বা আয়তক্ষেত্রাকার হয়, তখন উভয় কর্ণ পরিমাপ করে তুলনা করুন।
পরীক্ষা প্রক্রিয়াজুড়ে একই পরিমাপ বিন্দু এবং পদ্ধতি ব্যবহার করুন। কেবল প্যানেলটিকে গৃহীত বা প্রত্যাখ্যাত চিহ্নিত করার পরিবর্তে প্রকৃত পরিমাপগুলি রেকর্ড করুন।
যদি একই ধরনের স্থানে পুনরাবৃত্তিমূলক বিচ্যুতি ঘটে, তবে প্রা pertinent ফিক্সচার ডেটাম, লোকেশন কম্পোনেন্টগুলি, ক্ল্যাম্পিং অবস্থা এবং ওয়েল্ডিং প্যারামিটারগুলি তদন্ত করুন। পরিমাপের রেকর্ডগুলি শুধুমাত্র দৃশ্য পরিদর্শনের মাধ্যমে চিহ্নিত করা কঠিন প্যাটার্নগুলি উন্মোচন করতে সহায়তা করতে পারে।
৬. তারের জাল ওয়েল্ডিং ফিক্সচার পরিবর্তনগুলি মানকীকরণ করুন
যখন একটি XY-অক্ষ ওয়েল্ডিং মেশিন একাধিক জাল প্যানেল ডিজাইন উৎপাদন করে, তখন পুনরাবৃত্তিযোগ্য অবস্থান বজায় রাখতে ফিক্সচার পরিবর্তনগুলি নিয়ন্ত্রণ করা আবশ্যিক।
প্রতিটি তারের জাল ওয়েল্ডিং ফিক্সচারের একটি অনন্য শনাক্তকারী থাকা আবশ্যিক যা সংশ্লিষ্ট পণ্য ড্রয়িং এবং সংশোধনের সাথে যুক্ত। লোকেশন পিন, স্টপ এবং ক্ল্যাম্পগুলি অনুমোদিত অবস্থানে স্থাপন করে উৎপাদন শুরুর আগে সুরক্ষিত করা হবে।
ভুল সেটআপ ব্যবহারের ঝুঁকি কমাতে অপ্রচলিত ফিক্সচার লেআউটগুলিকে বর্তমান কনফিগারেশন থেকে পৃথক রাখুন। একটি পরিবর্তন চেকলিস্ট ফিক্সচার সংস্করণ, কম্পোনেন্ট অবস্থান, ফাস্টেনিং অবস্থা এবং প্রাসঙ্গিক মেশিন সেটিংস নিশ্চিত করবে।
প্রতিটি পরিবর্তনের পরে, একটি পরীক্ষামূলক প্যানেল তৈরি করুন এবং অনুমোদিত গ্রহণযোগ্যতা মানের বিরুদ্ধে জাল স্পেসিং, সামগ্রিক মাত্রা এবং ওয়েল্ডেড প্যানেলের বর্গাকারতা যাচাই করুন।
দ্রুত-পরিবর্তনযোগ্য ফিক্সচারগুলি সেটআপ সময় কমাতে পারে, কিন্তু পুনরাবৃত্তিযোগ্যতা এখনও সর্বোচ্চ অগ্রাধিকার বজায় রাখে। নতুন কনফিগারেশনটি যখন ধারাবাহিকভাবে মাত্রা-সম্পন্ন প্যানেল উৎপাদন করে, তখনই দ্রুত পরিবর্তন কার্যকর।
৭. পরপর ওয়েল্ডেড প্যানেলগুলির সাথে পুনরাবৃত্তিযোগ্যতা যাচাই করুন
একটি একক গ্রহণযোগ্য প্যানেল জাল স্পেসিং নিয়ন্ত্রণ এবং ওয়েল্ডেড প্যানেলের বর্গাকারতা উৎপাদন সময়কাল জুড়ে ধারাবাহিক থাকবে—এটি প্রতিষ্ঠিত করে না।
মেশিন কমিশনিং বা ফিক্সচার পরিবর্তনের সময়, পরপর প্যানেলের একটি পরিকল্পিত সিরিজ পরীক্ষা করুন। জাল স্পেসিং, সামগ্রিক মাত্রা, কর্ণ পরিমাপ এবং যেকোনো পর্যবেক্ষিত তারের সরণ বা প্যানেল বিকৃতি রেকর্ড করুন।
ফলাফলগুলি চুক্তিবদ্ধ ড্রয়িং টলারেন্সের সাথে তুলনা করুন। যদি প্যানেলগুলির মধ্যে পরিমাপগুলি উল্লেখযোগ্যভাবে ভিন্ন হয়, তবে তারের উপাদান, ফিক্সচারের অবস্থা, ক্ল্যাম্পিং পদ্ধতি, ওয়েল্ডিং ক্রম এবং পরীক্ষা পদ্ধতি পুনরালোচনা করুন।
অন্য একটি মাত্রা পরীক্ষার প্রয়োজন হবে কখন তা নির্ধারণ করুন, যেমন তারের ব্যাচ পরিবর্তন, ফিক্সচার মেরামত, ইলেকট্রোড রক্ষণাবেক্ষণ বা ওয়েল্ডিং প্রোগ্রাম সংশোধনের পর।
অনুমোদিত নমুনা এবং এর পরীক্ষা রেকর্ড রাখা XY তার জাল ওয়েল্ডিং-এ পুনরাবৃত্তি অর্ডারের জন্য একটি ব্যবহারিক রেফারেন্স প্রদান করে এবং সামঞ্জস্যপূর্ণ গুণগত মান বজায় রাখতে সাহায্য করে।
উপসংহার
আদর্শভাবে ডিজাইন করা তারের জাল ওয়েল্ডিং ফিক্সচার উৎপাদকদের বিশ্বস্ত জাল ব্যবধান নিয়ন্ত্রণ এবং সামঞ্জস্যপূর্ণ ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি অর্জনে সহায়তা করে। XY তার জাল ওয়েল্ডিং অ্যাপ্লিকেশনের জন্য ফিক্সচার অবস্থান, তারের অবস্থা, ক্ল্যাম্পিং বল, ওয়েল্ডিং ক্রম এবং মাত্রা পরীক্ষা—সবগুলোকে একত্রে কাজ করতে হবে।
নিয়মিত উৎপাদনের আগে প্রকৃত তার উপকরণ এবং প্রতিনিধিত্বমূলক প্যানেল ব্যবহার করে ফিক্সচার এবং ওয়েল্ডিং প্রক্রিয়া যাচাই করুন। পরপর নমুনাগুলিতে জাল ব্যবধান এবং কর্ণ মাপ প্রয়োজনীয় সহনশীলতার মধ্যে থাকে কিনা তা নিশ্চিত করুন।
আপনার তার জাল ওয়েল্ডিং অ্যাপ্লিকেশনের জন্য উপযুক্ত সমাধান খুঁজছেন? জিনচুন-এর সাথে যোগাযোগ করুন এবং আপনার প্যানেল ড্রয়িং, তারের উপাদান, তারের ব্যাস, মেশ স্পেসিং এবং উৎপাদনের প্রয়োজনীয়তা শেয়ার করুন। আমাদের দল আপনার অ্যাপ্লিকেশনটি মূল্যায়ন করতে এবং উপযুক্ত ওয়েল্ডিং সমাধান সুপারিশ করতে সাহায্য করতে পারে।
বিষয়সূচি
- ভূমিকা
- ১. মেশ স্পেসিং নিয়ন্ত্রণের জন্য রেফারেন্স পয়েন্ট স্থাপন করুন
- ২. পুনরাবৃত্তিযোগ্য অবস্থানের জন্য একটি ওয়্যার মেশ ওয়েল্ডিং ফিক্সচার ডিজাইন করুন
- ৩. এক্সওয়াই তার জাল ওয়েল্ডিং এবং ফিক্সচার ডিজাইনকে সমন্বয় করুন
- ৪. ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি বজায় রাখতে ওয়েল্ডিং ক্রম নিয়ন্ত্রণ করুন
- ৫. ওয়েল্ডিংয়ের আগে ও পরে মেশ স্পেসিং এবং ওয়েল্ডেড প্যানেলের বর্গাকার আকৃতি পরীক্ষা করুন
- ৬. তারের জাল ওয়েল্ডিং ফিক্সচার পরিবর্তনগুলি মানকীকরণ করুন
- ৭. পরপর ওয়েল্ডেড প্যানেলগুলির সাথে পুনরাবৃত্তিযোগ্যতা যাচাই করুন
- উপসংহার