 EN


บทนำ
เชื่อถือได้ อุปกรณ์ยึดชิ้นงานสำหรับการเชื่อมตาข่ายลวด มีความสำคัญอย่างยิ่งต่อการรักษาความสม่ำเสมอของระยะห่างระหว่างเส้นลวดและระดับความตั้งฉากของแผ่นที่ผ่านการเชื่อมในระหว่างกระบวนการผลิต ใน การเชื่อมตาข่ายลวดแบบ XY แม้แต่ข้อผิดพลาดเล็กน้อยในการจัดตำแหน่งก็อาจส่งผลต่อระยะห่างระหว่างจุดตัดของเส้นลวด ขนาดโดยรวมของแผ่น และคุณภาพของผลิตภัณฑ์สำเร็จรูป
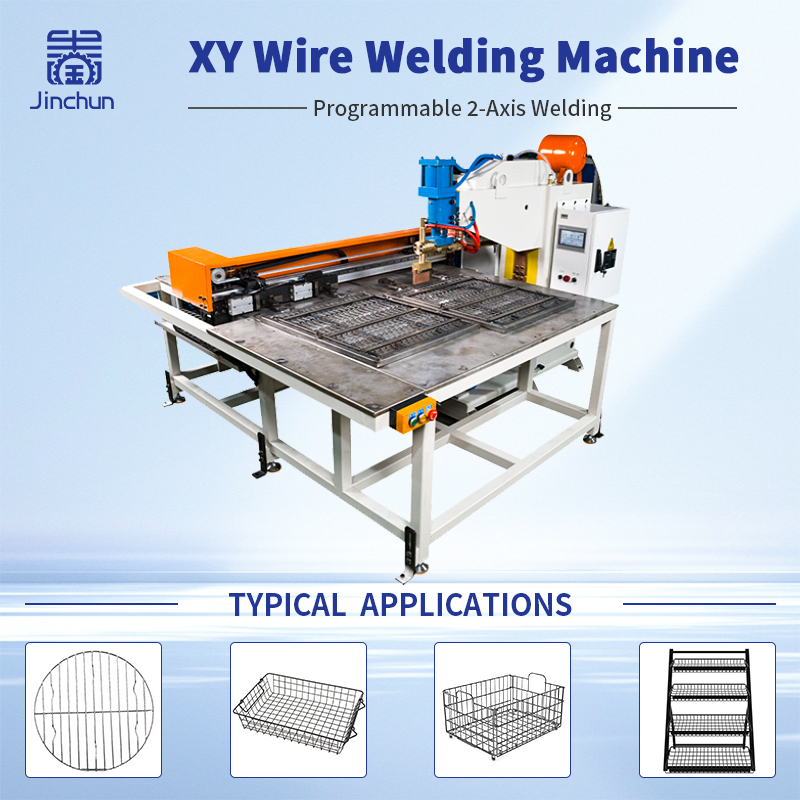
แม้ว่า เครื่องเชื่อมแกน XY จะสามารถจัดตำแหน่งขั้วไฟฟ้าได้อย่างแม่นยำ แต่การเคลื่อนที่ของขั้วไฟฟ้าอย่างแม่นยำเพียงอย่างเดียวก็ไม่สามารถรับประกันความสม่ำเสมอของมิติได้ เส้นลวดอาจเลื่อนตัวขณะโหลด ชิ้นส่วนที่ใช้ในการจัดตำแหน่งอาจสึกกร่อนตามกาลเวลา และความร้อนจากการเชื่อมอาจทำให้แผ่นเปลี่ยนรูปร่าง
เพื่อให้ได้ผลลัพธ์ที่สามารถทำซ้ำได้ ผู้ผลิตจำเป็นต้องประสานงานกันในด้านการออกแบบจิ๊กยึด การควบคุมระยะห่างของตาข่าย การจับยึด การลำดับขั้นตอนการเชื่อม และการตรวจสอบมิติ จิ๊กยึดควรออกแบบโดยอิงจากแบบร่างแผ่นจริง ข้อกำหนดเกี่ยวกับลวด ตำแหน่งที่ต้องเชื่อม และความคลาดเคลื่อนที่ยอมรับได้
คู่มือนี้อธิบายวิธีการออกแบบและตรวจสอบจิ๊กยึดสำหรับการเชื่อมตาข่ายลวด เพื่อปรับปรุงการควบคุมระยะห่างของตาข่าย และรักษาความตั้งฉากของแผ่นที่ถูกเชื่อมไว้ในแอปพลิเคชันการเชื่อมตาข่ายลวดแบบ XY
1. กำหนดจุดอ้างอิงสำหรับการควบคุมระยะห่างของตาข่าย
การควบคุมระยะห่างของตาข่ายอย่างมีประสิทธิภาพเริ่มต้นจากการกำหนดจุดอ้างอิงอย่างชัดเจน ก่อนออกแบบจิ๊กยึดสำหรับการเชื่อมตาข่ายลวด ให้ระบุความกว้างและความยาวโดยรวมของแผ่น ตำแหน่งของลวดตามแนวความยาว ระยะห่างระหว่างลวดขวาง ขอบอ้างอิง และมิติแนวทแยง
มิติเหล่านี้ควรสอดคล้องกับแบบร่างผลิตภัณฑ์ที่ได้รับการอนุมัติแล้ว หากผู้ปฏิบัติงาน ผู้ออกแบบจิ๊กยึด และผู้ตรวจสอบคุณภาพใช้จุดอ้างอิงที่แตกต่างกัน ผลการวัดอาจไม่สอดคล้องกัน
เพื่อควบคุมระยะห่างของตาข่ายอย่างแม่นยำ ให้ยืนยันว่าระยะที่ระบุนั้นหมายถึงระยะจากศูนย์กลางถึงศูนย์กลางของลวด หรือเป็นวิธีการวัดแบบอื่น บันทึกช่วงความแปรผันที่ยอมรับได้สำหรับแต่ละมิติที่สำคัญ และตรวจสอบให้แน่ใจว่าการจัดวางอุปกรณ์ยึดจับและการดำเนินการตรวจสอบใช้นิยามเดียวกัน
จุดอ้างอิงที่ชัดเจนช่วยให้ผู้ผลิตสามารถตรวจจับข้อผิดพลาดในการจัดตำแหน่งได้ตั้งแต่เนิ่นๆ และลดความคลาดเคลื่อนของมิติระหว่างกระบวนการผลิต
2. ออกแบบอุปกรณ์ยึดจับสำหรับการเชื่อมตาข่ายลวด เพื่อให้จัดตำแหน่งซ้ำได้
อุปกรณ์ยึดจับสำหรับการเชื่อมตาข่ายลวดที่ออกแบบมาอย่างดี จะรักษาตำแหน่งของลวดตามแนวยาวและลวดขวางไว้ให้คงอยู่ตามที่กำหนดก่อนและระหว่างการเชื่อม ทั้งนี้ขึ้นอยู่กับการออกแบบแผง อุปกรณ์ยึดจับอาจใช้ร่องกำหนดตำแหน่ง หมุดกำหนดตำแหน่ง ตัวหยุด หรือตัวรองรับ รวมถึงองค์ประกอบอื่นๆ ที่ใช้ในการจัดตำแหน่ง
คุณลักษณะที่ใช้กำหนดตำแหน่งต้องสอดคล้องกับการจัดเรียงลวดจริง โดยไม่บังคับลวดให้เข้าสู่ตำแหน่งอย่างรุนแรงจนซ่อนปัญหาของวัสดุที่นำเข้า
ควรตรวจสอบเส้นผ่านศูนย์กลางของลวด ความตรงของลวด และความยาวที่ตัดไว้ก่อนเริ่มการผลิต เนื่องจากความแปรผันของคุณลักษณะเหล่านี้อาจส่งผลต่อการจัดวางลวดในอุปกรณ์ยึดจับ หมุดตำแหน่งที่สึกหรอ ตัวหยุดที่หลวม หรือสิ่งสกปรกที่ติดค้างอยู่ภายในร่องกำหนดตำแหน่ง ก็อาจทำให้ระยะห่างของตาข่ายไม่สม่ำเสมอได้
สำหรับผู้ผลิตที่ผลิตแผงหลายแบบ อุปกรณ์กำหนดตำแหน่งที่สามารถเปลี่ยนได้จะช่วยลดความซับซ้อนของการเปลี่ยนรูปแบบการผลิต อย่างไรก็ตาม แต่ละการจัดวางอุปกรณ์ยึดจับควรมีเครื่องหมายระบุที่ชัดเจนและมีแผนผังที่ได้รับการอนุมัติแล้ว หลังติดตั้งหรือเปลี่ยนชิ้นส่วนกำหนดตำแหน่ง จำเป็นต้องตรวจสอบตำแหน่งของชิ้นส่วนเหล่านั้นให้แน่ใจก่อนเริ่มการผลิต
3. ประสานงานการเชื่อมตาข่ายลวด XY กับการออกแบบอุปกรณ์ยึดจับ
ใน การเชื่อมตาข่ายลวดแบบ XY อุปกรณ์ยึดจับกับเครื่องจักรต้องทำงานร่วมกันอย่างสอดคล้องเพื่อรักษาตำแหน่งของลวดให้แม่นยำ ในขณะเดียวกันก็ต้องให้ขั้วไฟฟ้าสามารถเข้าถึงจุดเชื่อมแต่ละจุดได้อย่างเหมาะสม
อุปกรณ์ยึดควรให้การรองรับที่เพียงพอเพื่อป้องกันไม่ให้ลวดเคลื่อนที่โดยไม่ตั้งใจ โดยไม่ขัดขวางเส้นทางการเข้าใกล้ของอิเล็กโทรด ส่วนประกอบเช่น แคลมป์ ตัวหยุด และตัวกำหนดตำแหน่ง ต้องไม่กีดขวางการเคลื่อนที่ที่โปรแกรมไว้ของเครื่องจักร
แรงยึดก็เป็นปัจจัยสำคัญอีกประการหนึ่ง หากแรงยึดไม่เพียงพอ อาจทำให้ลวดเคลื่อนที่ขณะที่อิเล็กโทรดสัมผัสหรือขณะเชื่อม ส่วนแรงยึดที่มากเกินไปอาจทำให้ลวดโค้ง ทิ้งรอย หรือบิดเบี้ยว
ดังนั้น ตำแหน่งและลำดับของแคลมป์จึงควรประเมินภายใต้สภาวะการใช้งานจริง ตรวจสอบว่าลวดยังคงมั่นคงอยู่หรือไม่ ในขณะที่อุปกรณ์ยึดปิดลง อิเล็กโทรดสัมผัสบริเวณรอยต่อ และเครื่องจักรเคลื่อนที่ระหว่างจุดเชื่อม
การจัดวางอุปกรณ์ยึดที่เหมาะสมช่วยปรับปรุงความแม่นยำในการกำหนดตำแหน่งซ้ำได้ และสนับสนุนผลลัพธ์ที่สม่ำเสมอในการเชื่อมตาข่ายลวด XY
4. ควบคุมลำดับการเชื่อมเพื่อรักษาความตั้งฉากของแผ่นที่ผ่านการเชื่อม
ความตั้งฉากของแผ่นที่ผ่านการเชื่อม ขึ้นอยู่กับปัจจัยมากกว่าความแม่นยำของการจัดเรียงลวดเริ่มต้นเท่านั้น ลำดับการเชื่อมและรูปแบบการกระจายความร้อนยังส่งผลต่อรูปร่างสุดท้ายของแผ่นอีกด้วย
หากการเชื่อมกระจุกตัวอยู่ในบริเวณใดบริเวณหนึ่ง การให้ความร้อนเฉพาะจุดอาจทำให้เกิดการเปลี่ยนแปลงมิติอย่างไม่สม่ำเสมอ ขึ้นอยู่กับวัสดุ เส้นผ่านศูนย์กลางของลวด การจัดเรียงรอยต่อ และพารามิเตอร์การเชื่อม แผ่นอาจโก่งตัวหรือมีความแตกต่างกันระหว่างความยาวของเส้นทแยงมุมทั้งสองเส้น
เพื่อปรับปรุงความเป็นสี่เหลี่ยมจัตุรัสของแผ่นหลังการเชื่อม ให้ทดลองลำดับการเชื่อมโดยใช้ตัวอย่างที่มีลักษณะแทนตัวจริง ตรวจสอบว่าลวดเคลื่อนตำแหน่งระหว่างการเชื่อมหรือไม่ และสังเกตว่าความกว้าง ความยาว ระยะห่างของช่องตาข่าย หรือค่าการวัดเส้นทแยงมุมของแผ่นเปลี่ยนแปลงไปอย่างไรระหว่างกระบวนการดำเนินไป
บันทึกลำดับและเงื่อนไขการเชื่อมที่ใช้กับตัวอย่างที่ผ่านการยอมรับแล้ว หากเกิดความคลาดเคลื่อนด้านมิติ ให้วิเคราะห์ตำแหน่งของอุปกรณ์ยึดชิ้นงาน การจับยึด และลำดับการเชื่อมแยกจากกันอย่างเป็นระบบ แนวทางนี้จะช่วยระบุสาเหตุที่แท้จริงได้ แทนที่จะปรับตำแหน่งอุปกรณ์ยึดเพื่อชดเชยปัญหากระบวนการที่ไม่เกี่ยวข้อง
5. ตรวจสอบระยะห่างของตาข่ายและมุมฉากของแผ่นที่เชื่อมก่อนและหลังการเชื่อม
การตรวจสอบมิติเป็นสิ่งจำเป็นเพื่อยืนยันว่าอุปกรณ์ยึดจับตาข่ายลวดทำหน้าที่ตามวัตถุประสงค์หรือไม่
ก่อนการเชื่อม ให้ตรวจสอบการจัดเรียงลวดในอุปกรณ์ยึดจับที่บรรจุแล้ว หลังการเชื่อม ให้วัดมิติสำคัญเดียวกันนั้นอีกครั้งแล้วเปรียบเทียบผลลัพธ์ การเปรียบเทียบนี้ช่วยแยกแยะความแปรผันของวัสดุป้อนเข้าและความผิดพลาดในการบรรจุออกจากความเปลี่ยนแปลงของมิติที่เกิดขึ้นระหว่างกระบวนการเชื่อม
สำหรับการควบคุมระยะห่างของตาข่าย ให้วัดช่วงระยะที่เลือกไว้ระหว่างลวดที่อยู่ติดกัน และตรวจสอบความสม่ำเสมอของลวดลายตาราง สำหรับการตรวจสอบมุมฉากของแผ่นที่เชื่อม ให้วัดความกว้างและความยาวโดยรวม พร้อมทั้งเปรียบเทียบความยาวของเส้นทแยงมุมทั้งสองเส้น เมื่อแบบของแผ่นกำหนดให้มีรูปร่างเป็นสี่เหลี่ยมจัตุรัสหรือสี่เหลี่ยมผืนผ้า
ใช้จุดวัดและวิธีการวัดแบบเดียวกันตลอดกระบวนการตรวจสอบ บันทึกค่ามิติที่วัดได้จริง แทนที่จะระบุเพียงว่าแผ่นนั้นผ่านหรือไม่ผ่านการตรวจสอบ
หากเกิดความเบี่ยงเบนซ้ำๆ ที่ตำแหน่งใกล้เคียงกัน ให้ตรวจสอบจุดอ้างอิงของอุปกรณ์ยึดชิ้นงาน ชิ้นส่วนที่ใช้ในการจัดตำแหน่ง สภาพการยึดจับ และพารามิเตอร์การเชื่อม บันทึกผลการวัดสามารถช่วยเปิดเผยรูปแบบต่างๆ ที่ยากจะระบุได้จากการตรวจด้วยสายตาเพียงอย่างเดียว
6. มาตรฐานการเปลี่ยนอุปกรณ์ยึดชิ้นงานสำหรับการเชื่อมลวดตาข่าย
เมื่อแกน XY หนึ่งชุด เครื่องปั่น ผลิตแผงลวดตาข่ายหลายแบบ การเปลี่ยนอุปกรณ์ยึดชิ้นงานต้องควบคุมอย่างเข้มงวดเพื่อรักษาความแม่นยำในการจัดตำแหน่งซ้ำได้
อุปกรณ์ยึดชิ้นงานแต่ละชุดสำหรับการเชื่อมลวดตาข่ายควรกำหนดรหัสประจำตัวที่ไม่ซ้ำกัน ซึ่งเชื่อมโยงกับแบบแปลนผลิตภัณฑ์และฉบับปรับปรุงที่เกี่ยวข้อง หมุดจัดตำแหน่ง ตัวหยุด และแคลมป์ควรติดตั้งในตำแหน่งที่ได้รับการอนุมัติแล้ว และยึดให้แน่นก่อนเริ่มการผลิต
เก็บเลย์เอาต์ของอุปกรณ์ยึดชิ้นงานที่ถูกยกเลิกแยกต่างหากจากโครงสร้างปัจจุบัน เพื่อลดความเสี่ยงในการใช้การตั้งค่าที่ไม่ถูกต้อง รายการตรวจสอบก่อนเปลี่ยนอุปกรณ์ยึดชิ้นงานควรมีการยืนยันเวอร์ชันของอุปกรณ์ยึดชิ้นงาน ตำแหน่งของชิ้นส่วน สภาพการยึดแน่น และการตั้งค่าเครื่องจักรที่เกี่ยวข้อง
หลังจากการเปลี่ยนแปลงแต่ละครั้ง ให้ผลิตแผ่นตัวอย่างและตรวจสอบระยะห่างของตาข่าย ขนาดโดยรวม และความตั้งฉากของแผ่นที่เชื่อมแล้ว ตามเกณฑ์การยอมรับที่ได้รับการอนุมัติ
อุปกรณ์ยึดแบบเปลี่ยนเร็วสามารถลดเวลาในการตั้งค่าเครื่องได้ แต่ความซ้ำซ้อนของการผลิตยังคงเป็นสิ่งสำคัญที่สุด การเปลี่ยนแปลงอย่างรวดเร็วจะมีประสิทธิภาพก็ต่อเมื่อการจัดวางใหม่นั้นสามารถผลิตแผ่นที่ตรงตามข้อกำหนดด้านมิติได้อย่างสม่ำเสมอ
7. ตรวจสอบความซ้ำซ้อนด้วยแผ่นที่เชื่อมติดต่อกันหลายชิ้น
การได้แผ่นหนึ่งชิ้นที่ผ่านเกณฑ์ไม่ได้หมายความว่าการควบคุมระยะห่างของตาข่ายและความตั้งฉากของแผ่นที่เชื่อมแล้วจะคงที่ตลอดกระบวนการผลิต
ระหว่างการตรวจรับรองเครื่องจักรหรือการเปลี่ยนอุปกรณ์ยึด ให้ตรวจสอบแผ่นที่เชื่อมติดต่อกันตามแผนจำนวนหนึ่ง บันทึกระยะห่างของตาข่าย ขนาดโดยรวม ค่าการวัดแนวทแยงมุม รวมถึงการเคลื่อนตัวของลวดหรือการบิดเบี้ยวของแผ่นที่สังเกตเห็นได้
เปรียบเทียบผลที่ได้กับค่าความคลาดเคลื่อนที่ระบุไว้ในแบบแปลนที่ตกลงกันไว้ หากค่าการวัดแตกต่างกันมากระหว่างแผ่นแต่ละชิ้น ให้ทบทวนวัสดุลวด สภาพของอุปกรณ์ยึด วิธีการยึดชิ้นงาน ลำดับขั้นตอนการเชื่อม และวิธีการตรวจสอบ
กำหนดเวลาที่ต้องทำการตรวจสอบมิติอีกครั้ง เช่น หลังเปลี่ยนล็อตสายไฟ ซ่อมแซมอุปกรณ์จับยึด บำรุงรักษาขั้วไฟฟ้า หรือปรับปรุงโปรแกรมการเชื่อม
การเก็บตัวอย่างที่ได้รับการอนุมัติพร้อมบันทึกผลการตรวจสอบไว้ จะช่วยเป็นแนวทางปฏิบัติสำหรับคำสั่งซื้อซ้ำ และช่วยรักษามาตรฐานคุณภาพของแผงตาข่ายลวด XY ให้สม่ำเสมอ
สรุป
ออกแบบอย่างเหมาะสม อุปกรณ์ยึดชิ้นงานสำหรับการเชื่อมตาข่ายลวด ช่วยให้ผู้ผลิตสามารถควบคุมระยะห่างระหว่างเส้นลวดได้อย่างแม่นยำ และรักษารูปทรงสี่เหลี่ยมจัตุรัสของแผงที่ผ่านการเชื่อมให้คงที่ สำหรับการเชื่อมตาข่ายลวด XY จำเป็นต้องประสานงานกันอย่างลงตัวระหว่างตำแหน่งการจัดวางอุปกรณ์จับยึด สภาพของลวด แรงยึดจับ ลำดับขั้นตอนการเชื่อม และการตรวจสอบมิติ
ก่อนเริ่มการผลิตตามปกติ ให้ตรวจสอบความถูกต้องของอุปกรณ์จับยึดและกระบวนการเชื่อมโดยใช้วัสดุลวดจริงและแผงตัวอย่างที่เป็นตัวแทน จากนั้นยืนยันว่าระยะห่างระหว่างเส้นลวดและมิติแนวทแยงยังคงอยู่ภายในขอบเขตความคลาดเคลื่อนที่กำหนด ตลอดทั้งตัวอย่างที่ผลิตต่อเนื่องกัน
กำลังมองหาโซลูชันที่เหมาะสมสำหรับการใช้งานการเชื่อมตาข่ายลวดของคุณหรือไม่? ติดต่อจินชุน และแบ่งปันแบบแปลนแผงของท่าน วัสดุลวด ขนาดเส้นผ่านศูนย์กลางของลวด ระยะห่างระหว่างตาข่าย และข้อกำหนดในการผลิต ทีมงานของเราสามารถช่วยวิเคราะห์การใช้งานของท่านและแนะนำวิธีการเชื่อมที่เหมาะสม
สารบัญ
- บทนำ
- 1. กำหนดจุดอ้างอิงสำหรับการควบคุมระยะห่างของตาข่าย
- 2. ออกแบบอุปกรณ์ยึดจับสำหรับการเชื่อมตาข่ายลวด เพื่อให้จัดตำแหน่งซ้ำได้
- 3. ประสานงานการเชื่อมตาข่ายลวด XY กับการออกแบบอุปกรณ์ยึดจับ
- 4. ควบคุมลำดับการเชื่อมเพื่อรักษาความตั้งฉากของแผ่นที่ผ่านการเชื่อม
- 5. ตรวจสอบระยะห่างของตาข่ายและมุมฉากของแผ่นที่เชื่อมก่อนและหลังการเชื่อม
- 6. มาตรฐานการเปลี่ยนอุปกรณ์ยึดชิ้นงานสำหรับการเชื่อมลวดตาข่าย
- 7. ตรวจสอบความซ้ำซ้อนด้วยแผ่นที่เชื่อมติดต่อกันหลายชิ้น
- สรุป