 EN


Giới thiệu
Đáng tin cậy thiết bị cố định hàn lưới dây là yếu tố thiết yếu nhằm duy trì khoảng cách lưới và độ vuông góc của tấm hàn một cách đồng nhất trong quá trình sản xuất. Trong Hàn lưới dây XY , ngay cả những sai lệch định vị nhỏ cũng có thể ảnh hưởng đến khoảng cách giữa các điểm giao nhau của dây, kích thước tổng thể của tấm và chất lượng sản phẩm hoàn thiện.
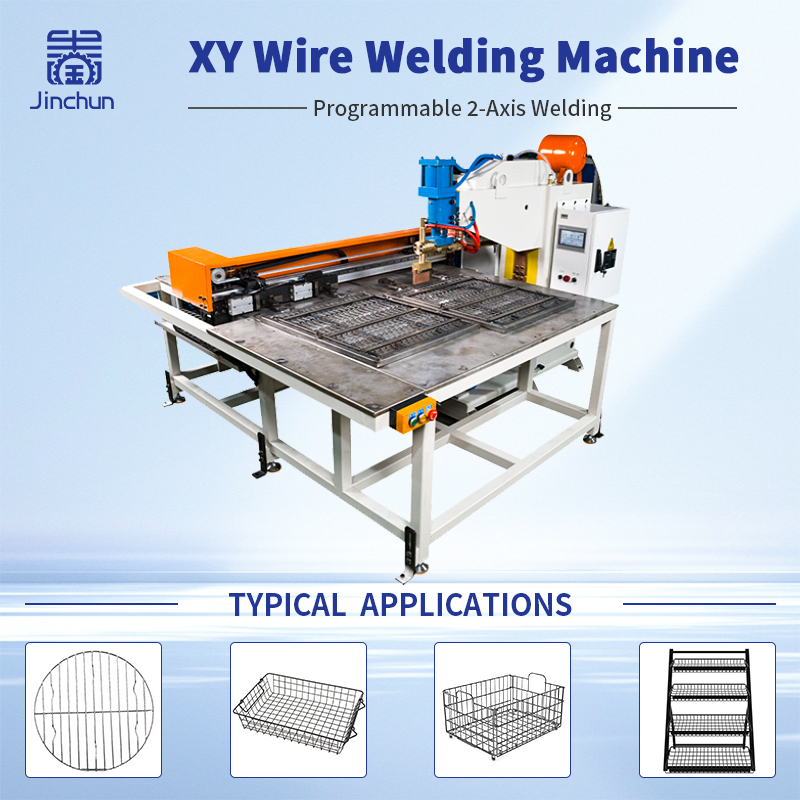
Mặc dù một Máy hàn trục XY có thể định vị điện cực một cách chính xác, nhưng chỉ riêng việc di chuyển điện cực chính xác không đảm bảo tính nhất quán về kích thước. Dây có thể dịch chuyển trong quá trình nạp liệu, các thành phần định vị có thể mòn theo thời gian và nhiệt sinh ra từ quá trình hàn có thể làm biến dạng tấm.
Để đạt được kết quả có thể lặp lại, các nhà sản xuất cần phối hợp thiết kế đồ gá, kiểm soát khoảng cách mắt lưới, kẹp chặt, trình tự hàn và kiểm tra kích thước. Đồ gá phải được thiết kế dựa trên bản vẽ tấm thực tế, thông số dây dẫn, vị trí mối hàn và dung sai yêu cầu.
Hướng dẫn này giải thích cách thiết kế và kiểm tra đồ gá hàn mắt lưới nhằm cải thiện việc kiểm soát khoảng cách mắt lưới và duy trì độ vuông của tấm hàn trong các ứng dụng hàn mắt lưới dây XY.
1. Thiết lập các điểm chuẩn để kiểm soát khoảng cách mắt lưới
Việc kiểm soát hiệu quả khoảng cách mắt lưới bắt đầu từ các điểm chuẩn được xác định rõ ràng. Trước khi thiết kế đồ gá hàn mắt lưới, cần xác định chiều rộng và chiều dài tổng thể của tấm, vị trí dây dọc, khoảng cách dây ngang, các cạnh chuẩn và kích thước đường chéo.
Các kích thước này phải tuân theo bản vẽ sản phẩm đã được phê duyệt. Nếu công nhân vận hành, kỹ sư thiết kế đồ gá và nhân viên kiểm tra chất lượng sử dụng các điểm chuẩn khác nhau, kết quả đo lường có thể không nhất quán.
Để kiểm soát khoảng cách lưới chính xác, hãy xác nhận xem khoảng cách đã nêu có đề cập đến khoảng cách tâm đến tâm giữa các sợi dây hay một phương pháp đo lường khác. Ghi lại độ sai lệch cho phép đối với từng kích thước quan trọng và đảm bảo rằng bố trí đồ gá cũng như quy trình kiểm tra đều tuân theo cùng định nghĩa đó.
Các điểm chuẩn rõ ràng giúp nhà sản xuất phát hiện sớm các lỗi định vị và giảm thiểu sai lệch kích thước trong quá trình sản xuất.
2. Thiết kế đồ gá hàn lưới dây để định vị lặp lại
Một đồ gá hàn lưới dây được thiết kế tốt sẽ giữ các sợi dây dọc và sợi dây ngang ở vị trí dự kiến trước và trong suốt quá trình hàn. Tùy thuộc vào thiết kế tấm, đồ gá có thể sử dụng rãnh định vị, chốt định vị, chặn định vị, giá đỡ hoặc các thành phần định vị khác.
Các đặc điểm định vị phải khớp chính xác với bố trí thực tế của các sợi dây mà không ép buộc các sợi dây vào vị trí một cách mạnh mẽ đến mức che giấu các vấn đề liên quan đến vật liệu đầu vào.
Đường kính dây, độ thẳng và chiều dài cắt cần được kiểm tra trước khi sản xuất vì sự thay đổi ở các đặc tính này có thể ảnh hưởng đến cách dây nằm trong đồ gá. Các chốt định vị bị mòn, các điểm dừng lỏng lẻo hoặc dị vật bên trong các rãnh định vị cũng có thể gây ra khoảng cách mắt lưới không đồng đều.
Đối với các nhà sản xuất chế tạo nhiều thiết kế tấm khác nhau, các thành phần định vị có thể thay thế giúp đơn giản hóa việc chuyển đổi. Tuy nhiên, mỗi cấu hình đồ gá cần có mã nhận diện rõ ràng và bản bố trí đã được phê duyệt. Sau khi lắp đặt hoặc thay thế các bộ phận định vị, hãy xác minh lại vị trí của chúng trước khi bắt đầu sản xuất.
3. Đồng bộ quá trình hàn mắt lưới XY với thiết kế đồ gá
Tại Hàn lưới dây XY đồ gá và máy phải phối hợp nhịp nhàng để duy trì vị trí dây chính xác trong khi vẫn đảm bảo các điện cực tiếp cận được từng điểm giao nhau cần hàn.
Bộ kẹp phải cung cấp đủ độ cứng để ngăn chặn chuyển động dây không mong muốn mà không cản trở đường tiếp cận của điện cực. Các bộ phận kẹp, chặn và định vị cũng phải tránh gây xung đột với các chuyển động được lập trình sẵn của máy.
Lực kẹp là một yếu tố quan trọng khác cần xem xét. Lực kẹp không đủ có thể khiến dây di chuyển trong quá trình điện cực tiếp xúc hoặc hàn. Ngược lại, lực kẹp quá lớn có thể làm cong, để lại vết lõm hoặc biến dạng dây.
Do đó, vị trí và thứ tự các bộ phận kẹp cần được đánh giá trong điều kiện vận hành thực tế. Kiểm tra xem dây có duy trì ổn định khi bộ kẹp đóng lại, khi điện cực tiếp xúc với các mối nối và khi máy di chuyển giữa các điểm hàn hay không.
Bố trí bộ kẹp phù hợp giúp cải thiện độ lặp lại khi định vị và hỗ trợ đạt kết quả đồng nhất trong quá trình hàn lưới dây XY.
4. Điều khiển trình tự hàn nhằm duy trì độ vuông góc của tấm hàn
Độ vuông góc của tấm hàn phụ thuộc vào nhiều yếu tố hơn là độ chính xác của việc sắp xếp dây ban đầu. Trình tự hàn và sự phân bố nhiệt cũng có thể ảnh hưởng đến hình học cuối cùng của tấm.
Nếu việc hàn tập trung ở một khu vực, việc gia nhiệt cục bộ có thể gây ra những thay đổi kích thước không đồng đều. Tùy thuộc vào vật liệu, đường kính dây, cách bố trí mối nối và các thông số hàn, tấm có thể bị cong vênh hoặc xuất hiện sự chênh lệch giữa hai đường chéo.
Để cải thiện độ vuông của tấm hàn, hãy thử nghiệm trình tự hàn bằng các mẫu đại diện. Quan sát xem các sợi dây có dịch chuyển trong quá trình hàn hay không, cũng như chiều rộng, chiều dài, khoảng cách lưới hoặc các phép đo đường chéo của tấm có thay đổi khi quá trình tiến triển hay không.
Ghi lại trình tự và điều kiện hàn đã sử dụng cho các mẫu đạt yêu cầu. Nếu xảy ra sai lệch về kích thước, hãy đánh giá riêng biệt vị trí đồ gá, lực kẹp và trình tự hàn. Cách tiếp cận này giúp xác định nguyên nhân thực tế thay vì điều chỉnh đồ gá để bù đắp cho một vấn đề quy trình không liên quan.
5. Kiểm tra khoảng cách giữa các sợi dây và độ vuông góc của tấm hàn trước và sau khi hàn
Việc kiểm tra kích thước là cần thiết để xác minh xem đồ gá hàn lưới dây có đang hoạt động đúng như mong đợi hay không.
Trước khi hàn, kiểm tra cách sắp xếp các sợi dây trong đồ gá đã được tải. Sau khi hàn, đo lại cùng các kích thước quan trọng đó và so sánh kết quả. Việc so sánh này giúp phân biệt sự biến đổi do vật liệu đầu vào gây ra hoặc lỗi khi đặt vật liệu vào đồ gá với những thay đổi kích thước phát sinh trong quá trình hàn.
Đối với việc kiểm soát khoảng cách giữa các sợi dây, hãy đo một số khoảng cách chọn lọc giữa các sợi dây liền kề và kiểm tra tính đồng đều của mẫu lưới. Đối với việc kiểm tra độ vuông góc của tấm hàn, hãy đo chiều rộng và chiều dài tổng thể, đồng thời so sánh độ dài của cả hai đường chéo khi thiết kế tấm yêu cầu dạng vuông hoặc chữ nhật.
Sử dụng cùng các điểm đo và phương pháp đo trong suốt quá trình kiểm tra. Ghi lại các giá trị đo thực tế thay vì chỉ đánh dấu tấm là đạt hay không đạt.
Nếu các sai lệch xảy ra lặp đi lặp lại tại những vị trí tương tự, cần điều tra các chuẩn định vị của đồ gá liên quan, các thành phần định vị, điều kiện kẹp chặt và thông số hàn. Các bản ghi đo lường có thể giúp làm rõ các xu hướng khó nhận diện chỉ bằng kiểm tra thị giác.
6. Chuẩn hóa việc chuyển đổi đồ gá hàn lưới dây
Khi một trục XY máy hàn sản xuất nhiều thiết kế tấm lưới khác nhau, việc chuyển đổi đồ gá phải được kiểm soát nhằm đảm bảo độ lặp lại trong định vị.
Mỗi đồ gá hàn lưới dây phải có mã định danh duy nhất được liên kết với bản vẽ sản phẩm và phiên bản cập nhật tương ứng. Các chốt định vị, chặn và kẹp phải được lắp đặt đúng vị trí đã được phê duyệt và siết chặt trước khi bắt đầu sản xuất.
Giữ riêng các bố trí đồ gá đã lỗi thời khỏi các cấu hình hiện hành để giảm thiểu nguy cơ sử dụng sai thiết lập. Một danh sách kiểm tra chuyển đổi phải xác nhận phiên bản đồ gá, vị trí các thành phần, trạng thái siết chặt và các cài đặt máy liên quan.
Sau mỗi lần thay đổi cấu hình, sản xuất một tấm mẫu thử và kiểm tra khoảng cách mắt lưới, kích thước tổng thể và độ vuông của tấm hàn theo các tiêu chí chấp nhận đã được phê duyệt.
Các đồ gá thay nhanh có thể giảm thời gian thiết lập, nhưng tính lặp lại vẫn là ưu tiên hàng đầu. Việc thay đổi nhanh chỉ hiệu quả khi cấu hình mới liên tục tạo ra các tấm đáp ứng yêu cầu về kích thước.
7. Kiểm tra tính lặp lại bằng các tấm hàn liên tiếp
Một tấm đạt yêu cầu đơn lẻ không chứng minh rằng việc kiểm soát khoảng cách mắt lưới và độ vuông của tấm hàn sẽ duy trì ổn định trong suốt quá trình sản xuất.
Trong giai đoạn chạy thử máy hoặc thay đổi đồ gá, kiểm tra một loạt tấm liên tiếp theo kế hoạch. Ghi lại khoảng cách mắt lưới, kích thước tổng thể, đo đường chéo và bất kỳ hiện tượng di chuyển dây hoặc biến dạng tấm nào quan sát được.
So sánh kết quả với dung sai bản vẽ đã thỏa thuận. Nếu các giá trị đo chênh lệch đáng kể giữa các tấm, hãy rà soát vật liệu dây, tình trạng đồ gá, phương pháp kẹp, trình tự hàn và quy trình kiểm tra.
Xác định thời điểm cần thực hiện kiểm tra kích thước bổ sung, ví dụ như sau khi thay đổi lô dây, sửa chữa đồ gá, bảo trì điện cực hoặc cập nhật chương trình hàn.
Việc lưu giữ mẫu đã được phê duyệt cùng hồ sơ kiểm tra của nó cung cấp một tài liệu tham khảo thực tế cho các đơn hàng lặp lại và giúp duy trì độ đồng nhất về chất lượng trong quá trình hàn lưới dây XY.
Kết luận
Được thiết kế hợp lý thiết bị cố định hàn lưới dây giúp nhà sản xuất đạt được kiểm soát khoảng cách mắt lưới đáng tin cậy và đảm bảo độ vuông của tấm hàn đồng đều. Đối với ứng dụng hàn lưới dây XY, việc định vị đồ gá, tình trạng dây, lực kẹp, thứ tự hàn và kiểm tra kích thước phải phối hợp ăn khớp với nhau.
Trước khi sản xuất thường xuyên, hãy xác nhận tính phù hợp của đồ gá và quy trình hàn bằng vật liệu dây thực tế và các tấm đại diện. Đảm bảo khoảng cách mắt lưới và kích thước đường chéo nằm trong dung sai yêu cầu trên toàn bộ các mẫu liên tiếp.
Đang tìm kiếm một giải pháp phù hợp cho ứng dụng hàn lưới dây của bạn? Liên hệ Jinchun và chia sẻ bản vẽ bảng điều khiển, vật liệu dây, đường kính dây, khoảng cách mắt lưới cũng như yêu cầu sản xuất của bạn. Đội ngũ chúng tôi có thể hỗ trợ đánh giá ứng dụng của bạn và đề xuất giải pháp hàn phù hợp.
Mục Lục
- Giới thiệu
- 1. Thiết lập các điểm chuẩn để kiểm soát khoảng cách mắt lưới
- 2. Thiết kế đồ gá hàn lưới dây để định vị lặp lại
- 3. Đồng bộ quá trình hàn mắt lưới XY với thiết kế đồ gá
- 4. Điều khiển trình tự hàn nhằm duy trì độ vuông góc của tấm hàn
- 5. Kiểm tra khoảng cách giữa các sợi dây và độ vuông góc của tấm hàn trước và sau khi hàn
- 6. Chuẩn hóa việc chuyển đổi đồ gá hàn lưới dây
- 7. Kiểm tra tính lặp lại bằng các tấm hàn liên tiếp
- Kết luận