 EN


Inleiding
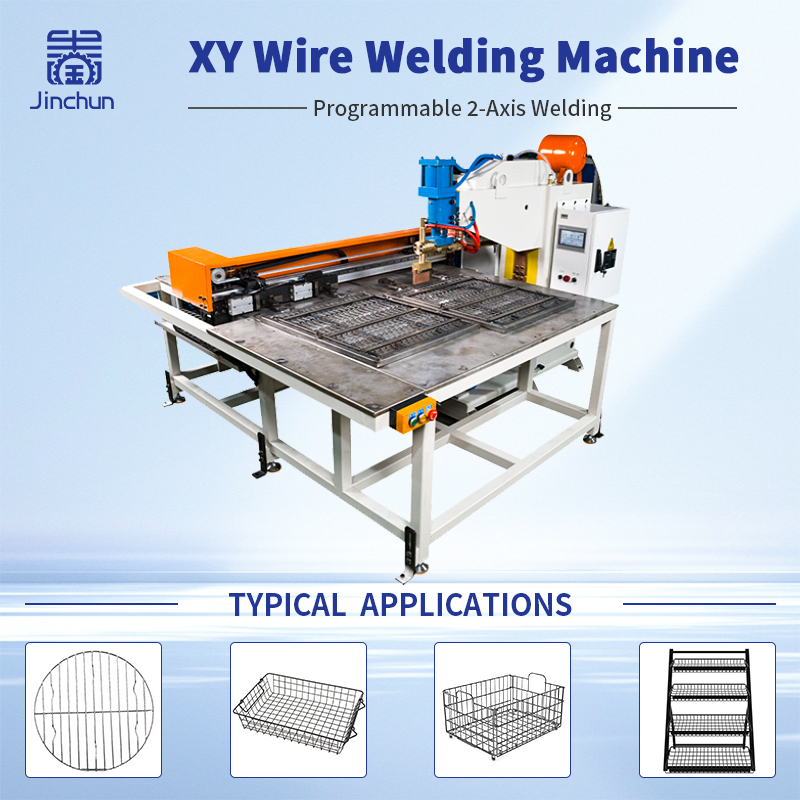
Een betrouwbare lassjig voor gaasnetten is essentieel om tijdens de productie een consistente afstand tussen de draden en de vierkantheid van gelaste panelen te behouden. In XY-lassing van gaasnetten , kunnen zelfs kleine positioneringsfouten de afstand tussen de draadkruispunten, de totale afmetingen van het paneel en de kwaliteit van het eindproduct beïnvloeden.
Hoewel een XY-as Lasmachine de elektroden nauwkeurig kan positioneren, garandeert nauwkeurige beweging van de elektroden alleen nog geen dimensionele consistentie. De draden kunnen verschuiven tijdens het laden, positioneringsonderdelen kunnen na verloop van tijd slijten en de warmte van het lassen kan ervoor zorgen dat het paneel van vorm verandert.
Om reproduceerbare resultaten te bereiken, moeten fabrikanten de ontwerpen van de spanvorment, de controle op de maasafstand, het vastzetten, de lasvolgorde en de dimensionele inspectie op elkaar afstemmen. De spanvorment moet worden ontworpen op basis van de werkelijke paneeltekening, de draadspecificaties, de laslocaties en de vereiste toleranties.
Deze handleiding legt uit hoe u een spanvorment voor draadgaaslassen kunt ontwerpen en inspecteren om de controle op de maasafstand te verbeteren en de vierkantheid van gelaste panelen te behouden bij XY-draadgaaslasapplicaties.
1. Stel referentiepunten vast voor controle op de maasafstand
Een effectieve controle op de maasafstand begint met duidelijk gedefinieerde referentiepunten. Voordat u een spanvorment voor draadgaaslassen ontwerpt, identificeert u de totale breedte en lengte van het paneel, de posities van de lengtedraden, de afstand tussen de dwarsdraden, de referentieranden en de diagonale afmetingen.
Deze afmetingen moeten overeenkomen met de goedgekeurde producttekening. Als operators, ontwerpers van spanvormenten en kwaliteitsinspecteurs verschillende referentiepunten gebruiken, kunnen de meetresultaten onconsistent zijn.
Om de maasafstand nauwkeurig te beheersen, bevestig of de opgegeven afstand verwijst naar de afstand van midden tot midden tussen de draden of naar een andere meetmethode. Noteer de toegestane tolerantie voor elke kritieke afmeting en zorg ervoor dat de opstelling van de montagevorzel en de inspectieprocedure dezelfde definitie hanteren.
Duidelijke referentiepunten helpen fabrikanten positioneringsfouten vroegtijdig te herkennen en dimensionele afwijkingen tijdens de productie te verminderen.
2. Ontwerp een lasvorzel voor draadgaas voor herhaalbare positionering
Een goed ontworpen lasvorzel voor draadgaas houdt de lengtedraden en dwarsdraden op hun bedoelde positie vóór en tijdens het lassen. Afhankelijk van het paneelontwerp kan de vorzel gebruikmaken van positioneergroeven, pinnen, eindstops, steunen of andere positioneringscomponenten.
De positioneringskenmerken moeten exact overeenkomen met de werkelijke draadopstelling, zonder de draden zo krachtig in positie te dwingen dat problemen met het invoermateriaal worden verborgen.
De draaddiameter, rechtheid en snijlengte moeten vóór de productie worden gecontroleerd, omdat afwijkingen in deze kenmerken van invloed kunnen zijn op de manier waarop de draden in de fixture liggen. Versleten positioneringspinnen, losse eindstops of vuil in de positioneringsgroeven kunnen eveneens leiden tot ongelijke mazenafstanden.
Voor fabrikanten die meerdere paneelontwerpen produceren, kunnen verwisselbare positioneringscomponenten wisselingen vereenvoudigen. Elke fixtureconfiguratie dient echter een duidelijke identificatie en een goedgekeurde indeling te hebben. Na het installeren of vervangen van positioneringsonderdelen moet hun positie worden geverifieerd voordat de productie wordt gestart.
3. Coördineer XY-draadgaaslassen met fixtureontwerp
In XY-lassing van gaasnetten , waarbij de fixture en de machine samen moeten werken om nauwkeurige draadpositionering te behouden, terwijl de elektroden elk laspunt kunnen bereiken.
De bevestigingsconstructie moet voldoende ondersteuning bieden om ongewenste beweging van de draden te voorkomen, zonder de toegangsweg van de elektrode te blokkeren. Klemmen, aanslagstukken en positioneringscomponenten mogen evenmin interfereren met de geprogrammeerde bewegingen van de machine.
De klemkracht is eveneens een belangrijke overweging. Onvoldoende klemkracht kan leiden tot beweging van de draden tijdens contact met de elektrode of tijdens het lassen. Te veel kracht daarentegen kan de draad buigen, beschadigen of vervormen.
De positie en volgorde van de klemmen moeten daarom worden geëvalueerd onder werkelijke bedrijfsomstandigheden. Controleer of de draden stabiel blijven wanneer de bevestigingsconstructie sluit, de elektroden contact maken met de verbindingen en de machine zich tussen de laspunten verplaatst.
Een geschikte opstelling van de bevestigingsconstructie verbetert de herhaalbaarheid van de positionering en ondersteunt consistente resultaten bij XY-draadgaaslassen.
4. Regel de lasvolgorde om de vierkantheid van het gelaste paneel te behouden
Vierkantheid van het gelaste paneel hangt af van meer dan de nauwkeurigheid van de oorspronkelijke draadopstelling. De lasvolgorde en de warmteverdeling kunnen ook invloed uitoefenen op de uiteindelijke paneelgeometrie.
Als het lassen geconcentreerd is in één gebied, kan lokale verwarming ongelijkmatige afmetingsveranderingen veroorzaken. Afhankelijk van het materiaal, de draaddiameter, de verbindingopstelling en de lasparameters kan het paneel buigen of verschillen vertonen tussen zijn diagonalen.
Om de vierkantheid van gelaste panelen te verbeteren, test u de lasvolgorde met representatieve monsters. Let op of de draden tijdens het lassen verschuiven en of de breedte, lengte, roosterafstand of diagonaalafmetingen van het paneel veranderen tijdens het proces.
Noteer de volgorde en de lasomstandigheden die zijn gebruikt voor goedgekeurde monsters. Als afwijkingen in de afmetingen optreden, evalueert u de positie van de spanvorziening, de klemming en de lasvolgorde afzonderlijk. Deze aanpak helpt om de werkelijke oorzaak te identificeren, in plaats van de spanvorziening aan te passen om een ongerelateerd procesprobleem te compenseren.
5. Controleer de afstand tussen de gaasdraden en de vierkantheid van het gelaste paneel vóór en na het lassen
Dimensionele inspectie is noodzakelijk om te verifiëren of een lasvorzel voor draadgaas correct functioneert.
Controleer vóór het lassen de rangschikking van de draden in de beladen vorzel. Na het lassen worden dezelfde kritieke afmetingen gemeten en vergeleken met de eerdere resultaten. Deze vergelijking helpt om variaties in het invoermateriaal en fouten bij het laden te onderscheiden van dimensionele wijzigingen die tijdens het lassen optreden.
Voor controle van de gaasafstand worden geselecteerde intervallen tussen aangrenzende draden gemeten en wordt de consistentie van het rasterpatroon gecontroleerd. Voor de vierkantheid van het gelaste paneel worden de totale breedte en lengte gemeten en worden beide diagonalen vergeleken wanneer het paneelontwerp een vierkante of rechthoekige vorm vereist.
Gebruik gedurende het gehele inspectieproces dezelfde meetpunten en meetmethoden. Noteer de werkelijke meetwaarden in plaats van alleen een paneel als ‘goedgekeurd’ of ‘afgekeurd’ te markeren.
Als afwijkingen zich herhaaldelijk op vergelijkbare locaties voordoen, dient onderzoek te worden uitgevoerd naar de betreffende fixture-datumvlakken, positioneringscomponenten, klemcondities en lasparameters. Meetgegevens kunnen patronen blootleggen die moeilijk zijn te herkennen op basis van visuele inspectie alleen.
6. Standaardiseer wisselingen van gaaslasfixtures
Als één XY-as lasmachine meerdere gaasplaatontwerpen produceert, moeten fixturewisselingen worden gecontroleerd om herhaalbare positionering te behouden.
Elke gaaslasfixture moet een unieke identificatiecode hebben die is gekoppeld aan de bijbehorende producttekening en revisie. Positioneringspinnen, aanslagstukken en klemmen moeten worden geïnstalleerd op hun goedgekeurde posities en vastgezet voordat de productie begint.
Houd verouderde fixtureopstellingen gescheiden van actuele configuraties om het risico op gebruik van een onjuiste opstelling te verminderen. Een wisselchecklist moet de fixtureversie, componentposities, bevestigingsconditie en relevante machinesettings bevestigen.
Na elke wisseling moet een proefpaneel worden geproduceerd en moeten de maasafstand, de totale afmetingen en de vierkantheid van het gelaste paneel worden gecontroleerd aan de hand van de goedgekeurde acceptatiecriteria.
Snellijk-wisselbare spanvorment kunnen de insteltijd verkorten, maar herhaalbaarheid blijft de prioriteit. Een snelle wisseling is pas effectief als de nieuwe configuratie consequent panelen produceert die voldoen aan de dimensionele eisen.
7. Controleer de herhaalbaarheid met opeenvolgende gelaste panelen
Eén acceptabel paneel bewijst niet dat de controle op maasafstand en de vierkantheid van het gelaste paneel gedurende de hele productie consistent zullen blijven.
Tijdens de inbedrijfstelling van de machine of bij een wijziging van de spanvorment moet een geplande reeks opeenvolgende panelen worden geïnspecteerd. Noteer de maasafstand, de totale afmetingen, de diagonale afmetingen en eventuele waargenomen draadverplaatsing of paneelvervorming.
Vergelijk de resultaten met de overeengekomen toleranties op de tekening. Als de metingen sterk verschillen tussen de panelen, dient u het draadmateriaal, de staat van de spanvorment, de klemmethode, de lasvolgorde en de inspectieprocedure te herzien.
Bepaal wanneer een nieuwe dimensionele controle vereist is, bijvoorbeeld na een wijziging van de draadbatch, reparatie van de fixture, onderhoud van de elektrode of herziening van het lasprogramma.
Het bewaren van een goedgekeurd monster en de bijbehorende inspectiegegevens biedt een praktische referentie voor herhaalde bestellingen en draagt bij aan consistente kwaliteit bij XY-draadgaaslassen.
Conclusie
Goed ontworpen lassjig voor gaasnetten helpt fabrikanten betrouwbare controle over de maasafstand en consistente vierkantheid van gelaste panelen te bereiken. Voor XY-draadgaaslassen moeten fixturepositionering, draadtoestand, klemslag, lasvolgorde en dimensionele inspectie op elkaar afgestemd zijn.
Valideer vóór reguliere productie de fixture en het lasproces met daadwerkelijke draadmateriaal en representatieve panelen. Bevestig dat de maasafstand en de diagonale afmetingen binnen de vereiste toleranties blijven bij opeenvolgende monsters.
Op zoek naar een geschikte oplossing voor uw draadgaaslasapplicatie? Neem contact op met Jinchun en deel uw paneeltekening, draadmateriaal, draaddiameter, gaasafstand en productievereisten. Ons team kan uw toepassing beoordelen en een geschikte lasoplossing aanbevelen.
Inhoudsopgave
- Inleiding
- 1. Stel referentiepunten vast voor controle op de maasafstand
- 2. Ontwerp een lasvorzel voor draadgaas voor herhaalbare positionering
- 3. Coördineer XY-draadgaaslassen met fixtureontwerp
- 4. Regel de lasvolgorde om de vierkantheid van het gelaste paneel te behouden
- 5. Controleer de afstand tussen de gaasdraden en de vierkantheid van het gelaste paneel vóór en na het lassen
- 6. Standaardiseer wisselingen van gaaslasfixtures
- 7. Controleer de herhaalbaarheid met opeenvolgende gelaste panelen
- Conclusie