 EN


Esittely
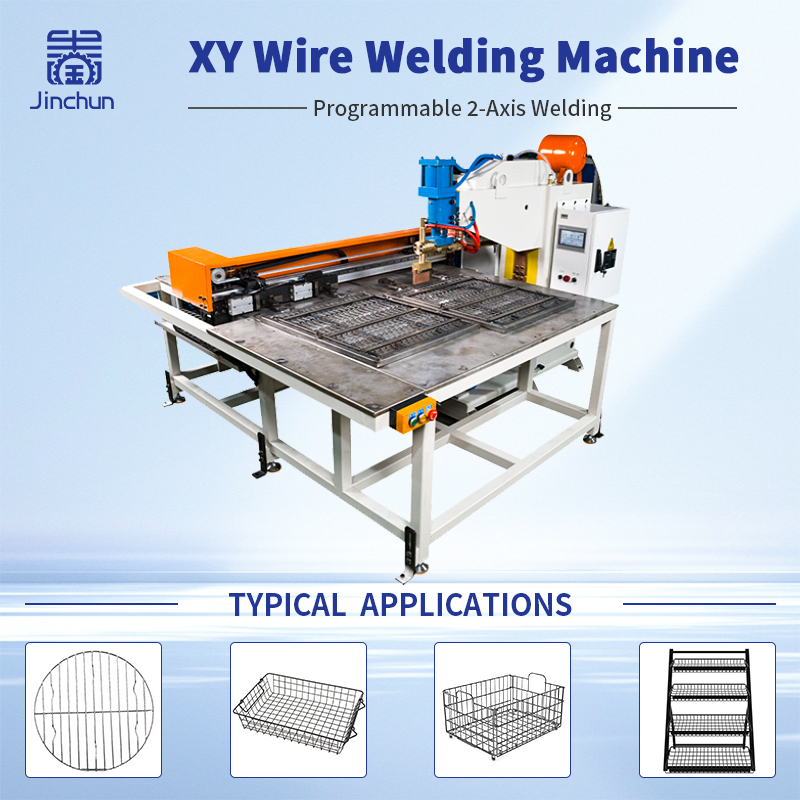
Luotettava langansuodatinhitsausteline on olennainen tekijä johdonmukaisen verkkojen välimatkan ja hitsattujen paneelien neliömuotoisuuden ylläpitämisessä tuotannossa. Tässä XY-langansuodatinhitsaus , pienetkin sijoitusvirheet voivat vaikuttaa langojen risteyskohtien etäisyyteen, paneelin kokonaismittoihin ja valmiin tuotteen laatuun.
Vaikka XY-akselin hitsauskone voi sijoittaa elektrodit tarkasti, pelkkä tarkka elektrodien liike ei takaa mittojen johdonmukaisuutta. Langat voivat siirtyä ladattaessa, sijoitinkomponentit voivat kulua ajan myötä ja hitsauslämpö voi aiheuttaa paneelin muodonmuutoksen.
Toistettavien tulosten saavuttamiseksi valmistajien on koordinoitava kiinnityslaitteen suunnittelua, verkon solukoon ohjausta, puristusta, hitsausta ja mittojen tarkastusta. Kiinnityslaite on suunniteltava todellisen levykuvan, johtimen määrittelyjen, hitsauskohtien ja vaadittujen toleranssien perusteella.
Tässä oppaassa kerrotaan, kuinka suunnitella ja tarkastaa verkkohitsauskiinnityslaite parantamaan verkon solukoon ohjausta ja säilyttämään hitsattujen levyjen neliömuotoisuutta XY-verkkohitsaussovelluksissa.
1. Määritä viitepisteet verkon solukoon ohjaamiseksi
Tehokas verkon solukoon ohjaus alkaa selkeästi määritellyistä viitepisteistä. Ennen verkkohitsauskiinnityslaitteen suunnittelua on tunnistettava levyn kokonaisleveys ja -pituus, pitkittäissuuntaisten johtimien sijainnit, poikittaisjohtimien välimatkat, viitekärmät ja lävistäjämitat.
Nämä mitat on noudatettava hyväksytyn tuotekuvan mukaan. Jos käyttäjät, kiinnityslaitteen suunnittelijat ja laadunvalvojat käyttävät eri viitepisteitä, mittaukset eivät välttämättä ole yhteneviä.
Tarkkaa verkon solukoon säädön hallintaa varten varmista, viittääkö määritetty etäisyys johtimien keskipisteiden välimatkaan vai johonkin muuhun mittausmenetelmään. Merkitse sallittu poikkeama jokaiselle kriittiselle mitalle ja varmista, että kiinnityslaitteen asettelu ja tarkastusmenettely noudattavat samoja määritelmiä.
Selkeät viitepisteet auttavat valmistajia havaitsemaan sijoitusvirheet varhain ja vähentämään mitallisesti poikkeamia tuotannossa.
2. Suunnittele toistettavasti sijoitettava langanverkon hitsauskiinnitin
Hyvin suunniteltu langanverkon hitsauskiinnitin pitää pitkittäiset ja poikittaiset langat niiden tarkoitetuissa paikoissa ennen ja aikana hitsausta. Kiinnittimen rakennetta riippuu paneelin suunnittelusta: se voi käyttää sijoitussalvoja, pinoja, estoja, tukena pidettäviä osia tai muita sijoituskomponentteja.
Sijoitusominaisuudet täytyy vastata todellista langan asettelua ilman, että langat pakotetaan paikoilleen niin voimakkaasti, että tulevien materiaalien ongelmia peitetään.
Langansäde, suoruus ja leikkauspituus tulee tarkistaa ennen tuotannon aloittamista, koska näissä ominaisuuksissa esiintyvät vaihtelut voivat vaikuttaa siihen, kuinka langat asettuvat kiinnityslaitteeseen. Kulumalla vaivat sijaintipinnat, löysät pysäytinmekanismит tai sijaintiurissa oleva lika voivat myös aiheuttaa epätasaisen verkon solukoon.
Valmistajille, jotka tuottavat useita eri paneelimalleja, vaihdettavat sijaintikomponentit voivat yksinkertaistaa mallinvaihtoja. Kuitenkin jokaisella kiinnityslaitteen konfiguraatiolla tulee olla selkeä tunniste ja hyväksytty asettelukuva. Sijaintiosien asennuksen tai vaihdon jälkeen tulee varmistaa niiden sijainti ennen tuotannon aloittamista.
3. Koordinoi XY-langaverkkohitsausta kiinnityslaitteen suunnittelun kanssa
In XY-langansuodatinhitsaus , kiinnityslaite ja kone tulee toimia yhdessä tarkkaa langan sijoittelua varten samalla kun hitsauselektrodit pääsevät jokaiseen hitsauskohtaan.
Kiinnityslaite tulee tarjota riittävää tukea estääkseen epätoivottua johtimen liikettä ilman, että se haittaa elektrodin lähestymispolkua. Kiinnikkeet, pysäytysosat ja sijoituskomponentit eivät saa myöskään aiheuttaa häiriötä koneen ohjelmoituihin liikkeisiin.
Kiinnitysvoima on toinen tärkeä huomioitava tekijä. Liian heikko kiinnitys voi mahdollistaa johtimien liikkumisen elektrodin kosketuksen tai hitsauksen aikana. Toisaalta liian suuri voima voi taivuttaa, merkitä tai vääntää johtimia.
Kiinnikkeiden sijaintia ja järjestystä tulee siksi arvioida todellisten käyttöolosuhteiden mukaisesti. Tarkista, pysyvätkö johdimet paikoillaan, kun kiinnityslaite sulkeutuu, elektrodit koskettavat liitoksia ja kone liikkuu hitsauspisteiden välillä.
Sopiva kiinnityslaitteen asettelu parantaa sijoittelun toistettavuutta ja tukee yhtenäisiä tuloksia XY-johdinverkkohitsauksessa.
4. Ohjaa hitsausjärjestystä säilyttääksesi hitsatun paneelin neliömäisyyden
Hitsattu paneelin neliömäisyys riippuu enemmän kuin alustavan langan sijoittelun tarkkuudesta. Hitsaussarja ja lämmön jakautuminen voivat myös vaikuttaa lopulliseen paneelin geometriaan.
Jos hitsausta keskitetään yhteen alueeseen, paikallinen kuumennus voi aiheuttaa epätasaisia mittojen muutoksia. Riippuen materiaalista, langan halkaisijasta, liitoksen sijoittelusta ja hitsausparametreistä paneeli saattaa taipua tai sen lävistäjien pituudet saattavat vaihdella.
Paranna hitsattujen paneelien neliömäisyyttä testaamalla hitsaussarjaa edustavilla näytteillä. Havaitse, siirtyvätkö langat hitsauksen aikana ja muuttuvatko paneelin leveys, pituus, ruudukon välimatkat tai lävistäjien mittaukset prosessin edetessä.
Tallenna hyväksyttyihin näytteisiin käytetyt sarjat ja hitsausolosuhteet. Jos mitallisissa poikkeamissa ilmenee, arvioi erikseen kiinnityslaitteen sijoittelu, puristus ja hitsaussarja. Tämä lähestymistapa auttaa tunnistamaan todellisen syyn eikä korjaamaan kiinnityslaitetta kompensoimaan muusta prosessiongelmasta johtuvaa poikkeamaa.
5. Tarkista verkon solukoko ja hitsatun levyn neliömuotoisuus ennen ja jälkeen hitsauksen
Mittatarkastus on välttämätöntä, jotta voidaan varmistaa, että lankaverkon hitsauskiinnike toimii tarkoitetulla tavalla.
Ennen hitsausta tarkistetaan langan sijoittelu kiinnikkeeseen asennetussa tilanteessa. Hitsauksen jälkeen mitataan samat kriittiset mitat ja tulokset verrataan toisiinsa. Tämä vertailu auttaa erottamaan tulevan materiaalin vaihtelun ja asennusvirheet hitsauksesta johtuvista mitallisista muutoksista.
Verkon solukoon vaikutavan säädön varmistamiseksi mitataan valittuja välejä vierekkäisten lankojen välillä ja tarkistetaan ruudukkomallin tasaisuus. Hitsatun levyn neliömuotoisuuden varmistamiseksi mitataan kokonaisleveyttä ja -pituutta sekä verrataan molempia lävistäjiä, kun levyn suunnittelu edellyttää neliö- tai suorakulmaista muotoa.
Käytetään mittatarkastuksen aikana aina samoja mittauskohtia ja menetelmiä. Todelliset mittaukset kirjataan ylös, eikä levyä merkitä pelkästään hyväksytyksi tai hylätyksi.
Jos poikkeamia esiintyy toistuvasti samankaltaisissa paikoissa, tutkitaan kyseisten kiinnityslaitteiden mittausviitteitä, sijoituskomponentteja, puristusolosuhteita ja hitsausteknisiä parametrejä. Mittauspöytäkirjat voivat auttaa havaitsemaan piirteitä, joita ei ole helppoa tunnistaa pelkän visuaalisen tarkastelun perusteella.
6. Standardoidaan verkkopaneelien hitsauskiinnittimien vaihdot
Kun yksi XY-akseli hitsauslaite tuottaa useita eri verkkopaneelimalleja, kiinnittimien vaihdot on hallittava, jotta sijoituksen toistettavuus säilyy.
Jokaisella verkkopaneelien hitsauskiinnittimellä tulee olla yksilöllinen tunniste, joka liittyy vastaavaan tuotepiirrustukseen ja sen versioon. Sijoituspinnit, pysäytyskappaleet ja puristimet tulee asentaa hyväksyttyihin paikkoihin ja varmistaa niiden kiinnitys ennen tuotannon aloittamista.
Vanhentuneet kiinnitinasetukset tulee pitää erillään nykyisistä konfiguraatioista, jotta vähennetään virheellisen asetelman käyttöriskejä. Vaihtotarkistuslista tulee vahvistaa kiinnittimen versio, komponenttien sijainnit, kiinnitystila ja asiaankuuluvat koneasetukset.
Jokaisen vaihdon jälkeen tuotetaan koelevy ja tarkistetaan verkon solukoko, kokonaismitat ja hitsatun levyn neliöitys hyväksyttyjen hyväksyntäkriteerien mukaisesti.
Nopeavaihtoiset kiinnikkeet voivat vähentää asennusaikaa, mutta toistettavuus säilyy ensisijaisena tavoitteena. Nopea vaihto on tehokas vain silloin, kun uusi konfiguraatio tuottaa jatkuvasti mitoituksen vaatimukset täyttäviä levyjä.
7. Tarkistetaan toistettavuus peräkkäisillä hitsatulla levyillä
Yksittäinen hyväksyttävä levy ei takaa, että verkon solukoon säätö ja hitsatun levyn neliöitys pysyvät vakaina koko tuotantoprosessin ajan.
Koneen käyttöönoton tai kiinnikkeen vaihdon yhteydessä tarkastetaan suunniteltu sarja peräkkäisiä levyjä. Kirjataan verkon solukoko, kokonaismitat, lävistäjämitat sekä mahdollinen langan liike tai levyn vääntymä.
Vertaillaan tuloksia sovitun piirustuksen toleransseihin. Jos mittaukset vaihtelevat merkittävästi levyjen välillä, tarkistetaan langan materiaali, kiinnikkeen kunto, kiinnitystapa, hitsausjärjestys ja tarkastusmenettely.
Määritä, milloin toinen mittatarkastus on vaadittava, esimerkiksi langan erän vaihdon, kiinnityslaitteen korjauksen, elektrodien huollon tai hitsausohjelman muutoksen jälkeen.
Hyväksytyn näytteen ja sen tarkastustietojen säilyttäminen tarjoaa käytännöllisen viiteaineiston toistettaviin tilauksiin ja auttaa ylläpitämään johdonmukaista laatua XY-langansilkkujen hitsauksessa.
Yhteenveto
Oikein suunniteltu langansuodatinhitsausteline auttaa valmistajia saavuttamaan luotettavan silkkujen välimatkan säädön ja johdonmukaisen hitsattujen levyjen neliömäisyyden. XY-langansilkkujen hitsaussovelluksissa kiinnityslaitteen sijoittaminen, langan kunto, puristusvoima, hitsausjärjestys ja mittatarkastus täytyy toimia yhdessä.
Ennen tavallista tuotantoa vahvista kiinnityslaite ja hitsausprosessi käyttämällä todellisia lankamateriaaleja ja edustavia levyjä. Varmista, että silkkujen välimatka ja lävistäjämitat pysyvät vaadittujen toleranssien sisällä peräkkäisissä näytteissä.
Etsitkö sopivaa ratkaisua langansilkkujen hitsaussovellukseenne? Ota yhteyttä Jinchuniin ja jaa paneelipiirtosi, johtomateriaalisi, johdon halkaisija, verkon solukoko ja tuotantovaatimukset. Tiimimme voi auttaa arvioimaan käyttötapaustasi ja suosittelemaan sopivaa hitsausratkaisua.
Sisällysluettelo
- Esittely
- 1. Määritä viitepisteet verkon solukoon ohjaamiseksi
- 2. Suunnittele toistettavasti sijoitettava langanverkon hitsauskiinnitin
- 3. Koordinoi XY-langaverkkohitsausta kiinnityslaitteen suunnittelun kanssa
- 4. Ohjaa hitsausjärjestystä säilyttääksesi hitsatun paneelin neliömäisyyden
- 5. Tarkista verkon solukoko ja hitsatun levyn neliömuotoisuus ennen ja jälkeen hitsauksen
- 6. Standardoidaan verkkopaneelien hitsauskiinnittimien vaihdot
- 7. Tarkistetaan toistettavuus peräkkäisillä hitsatulla levyillä
- Yhteenveto