 EN


ごあいさつ
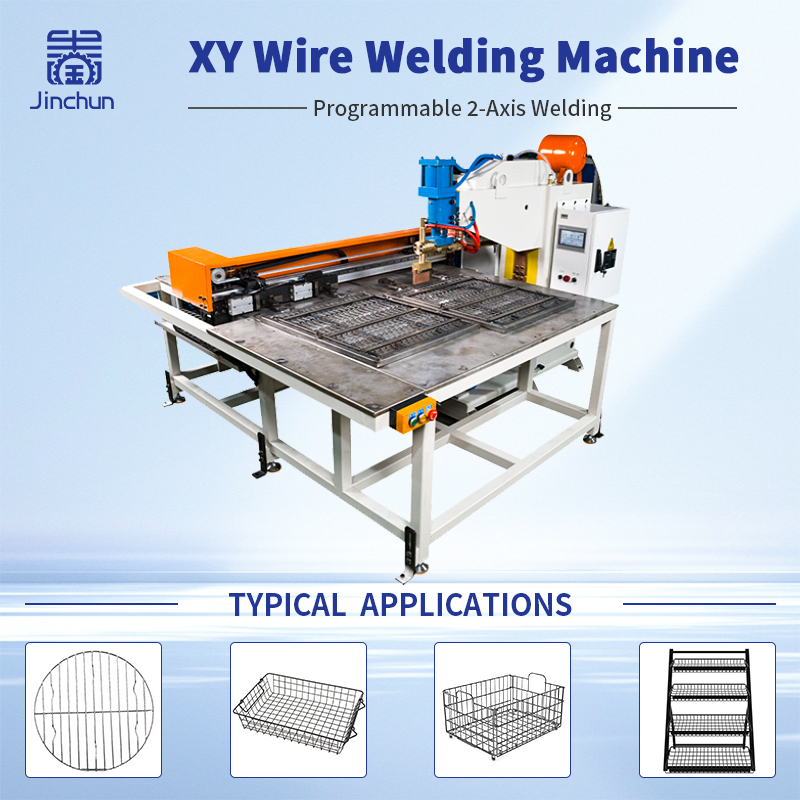
信頼性の高い ワイヤーメッシュ溶接治具 は、量産中にメッシュ間隔および溶接パネルの直角度を一定に保つために不可欠です。その一方で、 XY方向ワイヤーメッシュ溶接 では、わずかな位置決め誤差でも、ワイヤー交点間の距離やパネル全体の寸法、さらには完成品の品質に影響を及ぼします。
たとえ XY軸溶接機 電極の位置決めが正確であっても、電極の移動精度だけでは寸法の一貫性は保証されません。ワイヤーは装填時にずれたり、位置決め部品は経年劣化で摩耗したり、溶接熱によってパネルが変形したりする可能性があります。
再現性のある結果を得るためには、製造メーカーが治具の設計、メッシュ間隔の制御、クランプ方法、溶接順序、寸法検査を統合的に調整する必要があります。治具は、実際のパネル図面、ワイヤー仕様、溶接位置、および要求される公差に基づいて設計すべきです。
本ガイドでは、XY方向のワイヤーメッシュ溶接工程において、メッシュ間隔の制御精度を高め、溶接パネルの直角度(XY平面内での正方形度)を維持するためのワイヤーメッシュ溶接治具の設計および検査方法について説明します。
1.メッシュ間隔制御のための基準点を設定する
効果的なメッシュ間隔制御は、明確に定義された基準点から始まります。ワイヤーメッシュ溶接治具の設計に着手する前に、パネルの全幅および全長、縦方向ワイヤーの位置、横方向ワイヤーのピッチ、基準エッジ、対角線寸法を特定してください。
これらの寸法は、承認済みの製品図面に従う必要があります。作業者、治具設計者、品質検査担当者がそれぞれ異なる基準点を用いる場合、測定結果が一貫しなくなる可能性があります。
正確なメッシュ間隔の制御を行うため、指定された間隔がワイヤー同士の中心間距離を指すのか、それとも他の測定方法を指すのかを確認してください。各重要寸法について許容される変動幅を記録し、治具の配置および検査手順が、これらと同じ定義に従っていることを保証します。
明確な基準点を設定することで、製造者が位置決め誤差を早期に検出し、生産中の寸法ばらつきを低減できます。
2.再現性のある位置決めが可能なワイヤーメッシュ溶接用治具の設計
適切に設計されたワイヤーメッシュ溶接用治具は、溶接前および溶接中に、縦方向および横方向のワイヤーを所定の位置に確実に保持します。パネルの設計に応じて、治具には位置決め用スロット、ピン、ストップ、サポート、またはその他の位置決め部品が用いられます。
位置決め機能は、実際のワイヤー配置と一致していなければならず、ワイヤーを無理に押し込んで位置を固定するような過度な力は加えてはなりません。そうしないと、原材料に起因する問題が隠蔽されてしまいます。
生産開始前に、ワイヤの直径、直進性、切断長を確認してください。これらの特性のばらつきは、ワイヤが治具内にどのように配置されるかに影響を与えます。また、位置決めピンの摩耗、ストップの緩み、または位置決めスロット内の異物も、メッシュ間隔の不均一を引き起こす原因となります。
複数のパネル設計を製造するメーカーの場合、交換式の位置決め部品を採用することで、型替え作業を簡素化できます。ただし、各治具構成には明確な識別子と承認済みのレイアウトが必要です。位置決め部品の取付けまたは交換後は、生産開始前にその位置を必ず確認してください。
3. XYワイヤメッシュ溶接と治具設計の連携
で XY方向ワイヤーメッシュ溶接 治具と機械は、電極が各溶接交点に確実に到達できるよう配慮しつつ、ワイヤの正確な位置決めを維持するために協調して動作する必要があります。
治具は、電極のアプローチ経路を妨げることなく、不要なワイヤーの動きを防ぐのに十分な支持力を提供する必要があります。クランプ、ストップ、位置決め部品も、機械のプログラムされた動作と干渉してはなりません。
クランプ力も重要な検討事項です。クランプ力が不足していると、電極接触時や溶接中にワイヤーが動く可能性があります。一方、過剰なクランプ力はワイヤーを曲げたり、傷つけたり、変形させたりするおそれがあります。
したがって、クランプの配置と作動順序は、実際の稼働条件のもとで評価する必要があります。治具が閉じたとき、電極が継手に接触したとき、および機械が溶接ポイント間を移動したときに、ワイヤーが安定して保持されるかどうかを確認してください。
適切な治具レイアウトは、位置決めの再現性を高め、XYワイヤーメッシュ溶接における一貫した品質を支えます。
4.溶接順序を制御して、溶接パネルの直角度を維持する
溶接パネルの直角度 初期のワイヤー配置の精度だけでなく、溶接順序や熱の分布も最終的なパネル形状に影響を与えます。
溶接が特定の領域に集中すると、局所的な加熱によって寸法変化が均一でなくなる場合があります。材料やワイヤー径、継手配置、溶接条件によっては、パネルが反ったり、対角線長さに差が生じたりすることがあります。
溶接されたパネルの直角度を向上させるためには、代表的な試験片を用いて溶接順序を検証します。溶接中にワイヤーがずれるかどうか、また溶接の進行に伴ってパネルの幅・長さ・メッシュ間隔・対角線長さなどの寸法が変化するかどうかを観察します。
合格した試験片の溶接順序および溶接条件を記録します。寸法のばらつきが生じた場合は、治具の位置決め、クランプの締付け、溶接順序をそれぞれ個別に評価します。このように分けて検討することで、治具を無理に調整して本来とは関係のない工程上の問題をカバーするといった誤った対応を避け、真の原因を特定できます。
5.溶接前および溶接後のメッシュ間隔と溶接パネルの直角度を検査する
ワイヤーメッシュ溶接治具が所定の性能を発揮しているかどうかを確認するため、寸法検査が必要です。
溶接前に、治具に装填された状態でのワイヤー配置を検査します。溶接後には、同一の重要寸法を測定し、その結果を比較します。この比較により、材料の入荷時ばらつきや治具への装填ミスと、溶接工程中に生じた寸法変化とを区別できます。
メッシュ間隔の管理については、隣接するワイヤー間の所定の間隔を測定し、グリッドパターンの一貫性を確認します。溶接パネルの直角度については、パネルの設計が正方形または長方形を要求する場合、全体の幅および長さを測定し、両対角線の長さを比較します。
検査全工程を通じて、測定位置および測定方法は一貫して用います。パネルを単に「合格」または「不合格」と判定するだけでなく、実測値を記録します。
類似した位置で繰り返し偏差が発生する場合は、関連する治具の基準面、定位部品、クランプ条件、および溶接パラメーターを調査してください。測定記録を活用すれば、目視検査だけでは見つけにくい傾向を明らかにできます。
6.ワイヤーメッシュ溶接治具の切替作業の標準化
一つのXY軸が 溶接機 複数のメッシュパネル設計を製造する場合、再現性のある定位を確保するため、治具の切替作業を厳格に管理する必要があります。
各ワイヤーメッシュ溶接治具には、対応する製品図面および改訂番号と紐付けられた固有識別子を付与してください。定位ピン、ストップ、クランプは、承認済みの位置に正しく設置・固定したうえで、生産を開始してください。
廃止済みの治具レイアウトは、現行の構成から明確に分離して保管し、誤ったセットアップを使用するリスクを低減してください。治具切替時のチェックリストには、治具のバージョン、部品の位置、締結状態、および関連する機械設定を確認項目として含めてください。
各切替後に試作パネルを製作し、メッシュ間隔、全体寸法、溶接パネルの直角度を承認済み受入基準と照合して確認します。
クイックチェンジ治具を用いることでセットアップ時間を短縮できますが、再現性の確保が最優先です。新しい構成による切替が効果を発揮するのは、その構成で一貫して所定の寸法要件を満たすパネルが得られる場合のみです。
7.連続溶接パネルによる再現性の確認
単一の合格パネルが得られたからといって、メッシュ間隔の制御および溶接パネルの直角度が量産中に一貫して維持されるとは限りません。
機械の据付時または治具交換時に、あらかじめ計画した連続する複数枚のパネルを検査します。メッシュ間隔、全体寸法、対角線長、および観察されたワイヤーのずれやパネルの変形を記録します。
得られた結果を合意済み図面の許容差と比較します。パネル間で測定値に著しいばらつきが見られる場合は、ワイヤー材質、治具の状態、クランプ方法、溶接順序、検査手順を再検討してください。
ワイヤーのロット変更、治具の修理、電極のメンテナンス、または溶接プログラムの改訂後など、別の寸法検査が必要となるタイミングを明確に定義します。
承認済みサンプルおよびその検査記録を保管しておくことで、再注文時の実用的な参照資料となり、XYワイヤーメッシュ溶接における品質の一貫性を維持するのに役立ちます。
まとめ
適切に設計された ワイヤーメッシュ溶接治具 製造者がメッシュ間隔の信頼性のある制御および溶接パネルの形状精度(正方形度)の安定化を実現するうえで重要です。XYワイヤーメッシュ溶接では、治具の位置決め、ワイヤーの状態、クランプ力、溶接順序、寸法検査が相互に連携して機能する必要があります。
日常的な量産開始前に、実際のワイヤー材料および代表的なパネルを用いて、治具および溶接工程の妥当性を確認します。連続したサンプルにおいて、メッシュ間隔および対角線長さが所定の公差範囲内に収まることを検証します。
ワイヤーメッシュ溶接用途に適したソリューションをお探しですか? ジンチュンまでご連絡ください パネル図面、配線材質、配線径、メッシュ間隔、および製造要件を共有してください。当社のチームがお客様の用途を評価し、適した溶接ソリューションをご提案いたします。