 EN


مقدمه
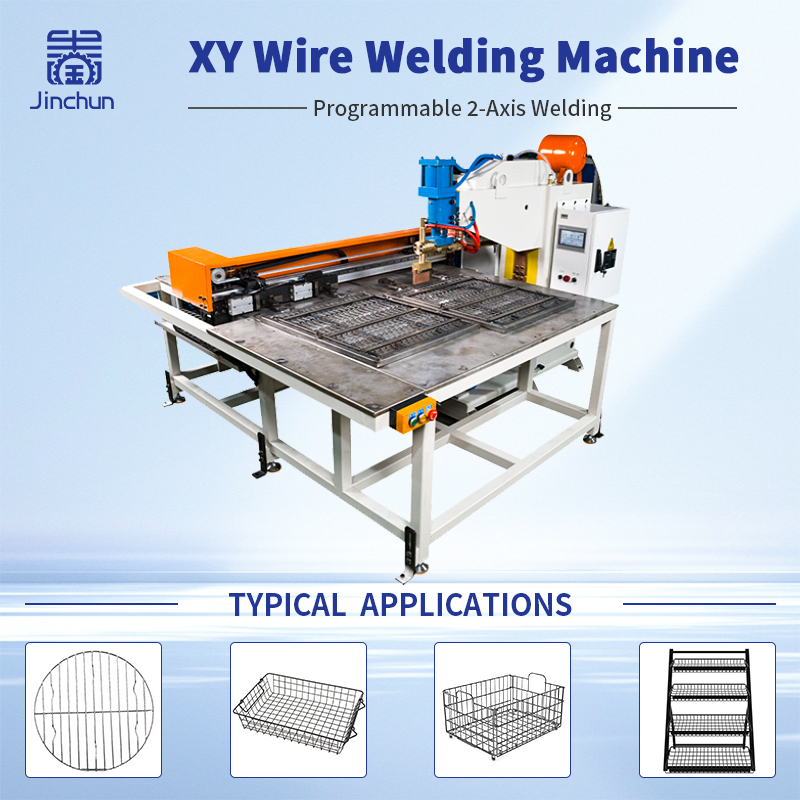
قابل اعتماد ابزار ثابتکننده جوشکاری توری سیمی برای حفظ فاصلهگذاری یکنواخت توری و مربعبودن صفحهی جوشخورده در طول تولید ضروری است. در جوشکاری توری سیمی XY حتی خطاهای کوچک در موقعیتیابی میتوانند بر فاصله بین تقاطعهای سیمها، ابعاد کلی صفحه و کیفیت محصول نهایی تأثیر بگذارند.
هرچند یک دستگاه جوشکاری محور XY میتواند الکترودها را با دقت موقعیتدهی کند، اما حرکت دقیق الکترودها به تنهایی تضمینکنندهی ثبات ابعادی نیست. سیمها ممکن است هنگام بارگذاری جابهجا شوند، قطعات موقعیتدهنده ممکن است با گذشت زمان ساییده شوند و گرمای جوشکاری ممکن است باعث تغییر شکل صفحه شود.
برای دستیابی به نتایج تکرارپذیر، سازندگان باید طراحی فیکسچر، کنترل فاصلهی مشها، بستن قطعات، ترتیب جوشکاری و بازرسی ابعادی را هماهنگ کنند. فیکسچر باید بر اساس نقشهی واقعی پنل، مشخصات سیم، مکانهای جوش و تلرانسهای مورد نیاز طراحی شود.
این راهنما نحوهی طراحی و بازرسی فیکسچر جوشکاری مش سیمی را توضیح میدهد تا کنترل فاصلهی مشها بهبود یافته و مربعبودن پنلهای جوشخورده در کاربردهای جوشکاری مش سیمی XY حفظ شود.
۱. تعیین نقاط مرجع برای کنترل فاصلهی مشها
کنترل مؤثر فاصلهی مشها از تعریف روشن نقاط مرجع آغاز میشود. پیش از طراحی فیکسچر جوشکاری مش سیمی، عرض و طول کلی پنل، مکانهای سیمهای طولی، فاصلهی سیمهای عرضی، لبههای مرجع و ابعاد قطری را شناسایی کنید.
این ابعاد باید مطابق با نقشهی محصول تأییدشده باشند. اگر اپراتورها، طراحان فیکسچر و بازرسان کیفیت از نقاط مرجع متفاوتی استفاده کنند، نتایج اندازهگیری ممکن است سازگاندار نباشند.
برای کنترل دقیق فاصلهگذاری مشها، تأیید کنید که فاصلهی مشخصشده به فاصلهی مرکز تا مرکز بین سیمها اشاره دارد یا روش اندازهگیری دیگری است. میزان انحراف مجاز را برای هر بعد حیاتی ثبت کنید و اطمینان حاصل کنید که چیدمان فیکسچر و روش بازرسی از همین تعاریف پیروی میکنند.
نقاط مرجع واضح به تولیدکنندگان کمک میکند تا خطاهای موقعیتیابی را در مراحل اولیه شناسایی کنند و انحرافات ابعادی را در طول تولید کاهش دهند.
۲. طراحی فیکسچر جوشکاری مش سیمی برای موقعیتیابی قابل تکرار
فیکسچری که بهدرستی طراحی شده است، سیمهای طولی و عرضی را قبل از جوشکاری و در حین آن در موقعیتهای تعیینشده نگه میدارد. بسته به طراحی پنل، فیکسچر ممکن است از شیارهای موقعیتیاب، پینها، توقفکنندهها، تکیهگاهها یا سایر اجزای موقعیتدهنده استفاده کند.
ویژگیهای موقعیتیاب باید با چیدمان واقعی سیمها هماهنگ باشند و نباید سیمها را بهگونهای اجباری در جای خود قرار دهند که مشکلات مواد ورودی پنهان شوند.
قطر سیم، صافی آن و طول برش باید پیش از تولید بررسی شوند، زیرا تغییرات در این ویژگیها میتواند بر نحوه قرارگیری سیمها در فیکسچر تأثیر بگذارد. پینهای موقعیتدهنده فرسوده، توقفکنندههای شل یا آلودگی در شیارهای موقعیتدهنده نیز میتوانند باعث نامنظم شدن فاصلهی مشها شوند.
برای تولیدکنندگانی که طرحهای مختلفی از پنل تولید میکنند، استفاده از اجزای موقعیتدهندهی قابل تعویض میتواند تعویض فیکسچر را سادهتر کند. با این حال، هر پیکربندی فیکسچر باید شناسهی واضحی داشته باشد و طرح آن باید تأیید شده باشد. پس از نصب یا تعویض اجزای موقعیتدهنده، قبل از آغاز تولید، موقعیت دقیق آنها باید تأیید شود.
۳. هماهنگی جوشکاری مش سیمی XY با طراحی فیکسچر
در جوشکاری توری سیمی XY فیکسچر و دستگاه باید بهصورت هماهنگ عمل کنند تا موقعیت دقیق سیمها حفظ شود و در عین حال الکترودها بتوانند به هر نقطهی جوش در اتصالات دسترسی پیدا کنند.
این تثبیتکننده باید حمایت کافی فراهم کند تا از جابهجایی ناخواسته سیمها جلوگیری شود، بدون اینکه مسیر رویکرد الکترود را مسدود کند. صفحههای قلابدار، توقفکنندهها و اجزای موقعیتیاب نیز باید از تداخل با حرکات برنامهریزیشده دستگاه جلوگیری کنند.
نیروی قلابزنی نیز از دیگر ملاحظات مهم است. قلابزنی ناکافی ممکن است اجازه دهد سیمها در زمان تماس الکترود یا جوشکاری جابهجا شوند. از سوی دیگر، نیروی بیشازحد ممکن است سیم را خم کند، علامت بگذارد یا آن را اعوجاج دهد.
بنابراین، موقعیت و ترتیب صفحههای قلابدار باید در شرایط عملیاتی واقعی ارزیابی شوند. بررسی کنید که آیا سیمها هنگام بسته شدن تثبیتکننده، تماس الکترودها با اتصالات و حرکت دستگاه بین نقاط جوش حفظ پایداری میکنند.
چیدمان مناسب تثبیتکننده، تکرارپذیری موقعیتیابی را بهبود میبخشد و نتایج یکنواخت را در جوشکاری مشبک سیمی XY پشتیبانی میکند.
۴. کنترل ترتیب جوشکاری برای حفظ مربعبودن تختههای جوشخورده
مربعبودن تختههای جوشخورده به دقت چیدمان اولیه سیمها بستگی ندارد. ترتیب جوشکاری و توزیع حرارت نیز میتوانند بر هندسه نهایی صفحه تأثیر بگذارند.
اگر جوشکاری در یک ناحیه متمرکز شود، گرمای محلی ممکن است باعث تغییرات ابعادی نامتعادل شود. بسته به جنس ماده، قطر سیم، چیدمان اتصالات و پارامترهای جوشکاری، صفحه ممکن است خم شده یا تفاوتی بین قطرهایش ایجاد کند.
برای بهبود مربعبودن صفحه جوشخورده، ترتیب جوشکاری را با نمونههای نماینده آزمایش کنید. مشاهده کنید که آیا سیمها در حین جوشکاری جابهجا میشوند و آیا عرض، طول، فاصله شبکه یا اندازه قطرهای صفحه در طول فرآیند تغییر میکند.
ترتیب و شرایط جوشکاری استفادهشده برای نمونههای پذیرفتهشده را ثبت کنید. اگر انحرافات ابعادی رخ داد، موقعیت فیکسچر، بستن قطعات و ترتیب جوشکاری را بهصورت جداگانه ارزیابی کنید. این روش به شناسایی علت واقعی کمک میکند، نه اینکه فیکسچر را برای جبران یک مشکل فرآیندی غیرمرتبط تنظیم کنید.
۵. بررسی فاصلهگذاری توری و زاویهی مربعبودن تختهی جوشخورده را پیش از جوشکاری و پس از آن انجام دهید.
بررسی ابعادی برای تأیید عملکرد صحیح دستگاه نگهدارندهی توری سیمی در حین جوشکاری ضروری است.
پیش از جوشکاری، چیدمان سیمها در دستگاه بارگذاریشده را بررسی کنید. پس از جوشکاری، همان ابعاد اصلی را اندازهگیری کرده و نتایج را با یکدیگر مقایسه کنید. این مقایسه به تمایز بین تغییرات مواد ورودی، خطاهای بارگذاری و تغییرات ابعادی ایجادشده در طول فرآیند جوشکاری کمک میکند.
برای کنترل فاصلهگذاری توری، فواصل انتخابشده بین سیمهای مجاور را اندازهگیری کرده و یکنواختی الگوی شبکه را بررسی کنید. برای بررسی مربعبودن تختهی جوشخورده، عرض و طول کلی تخته را اندازهگیری کرده و در صورتی که طراحی تخته مستلزم شکل مربع یا مستطیلی باشد، هر دو قطر آن را نیز مقایسه کنید.
در کل فرآیند بررسی، از نقاط و روشهای یکسانی برای اندازهگیری استفاده کنید. اندازهگیریهای واقعی را ثبت کنید، نه اینکه صرفاً تخته را «پذیرفتهشده» یا «ردشده» علامتگذاری کنید.
اگر انحرافات بهصورت مکرر در مکانهای مشابه رخ دهند، مبناهای مربوط به فیکسچر، اجزای تعیینکننده موقعیت، شرایط بستن و پارامترهای جوشکاری را بررسی کنید. سوابق اندازهگیری میتوانند الگوهایی را آشکار کنند که شناسایی آنها صرفاً از طریق بازرسی بصری دشوار است.
۶. استانداردسازی تغییر فیکسچرهای جوشکاری شبکه سیمی
وقتی یک محور XY ماشین لazer تعدادی طرح مختلف از پنلهای شبکه سیمی تولید میکند، تغییر فیکسچرها باید کنترل شود تا موقعیتیابی قابل تکرار حفظ گردد.
هر فیکسچر جوشکاری شبکه سیمی باید شناسهای منحصربهفرد داشته باشد که به نقشه محصول و نسخه مربوطهاش پیوند خورده است. پینهای موقعیتیاب، توقفکنندهها و بستها باید در مکانهای تأییدشده نصب و قبل از شروع تولید محکم شوند.
طرحهای منسوخشده فیکسچر را از پیکربندیهای جاری جدا نگه دارید تا خطر استفاده از یک تنظیم نادرست کاهش یابد. یک فهرست چک تغییر فیکسچر باید نسخه فیکسچر، موقعیت اجزا، وضعیت بستن و تنظیمات مربوطه ماشین را تأیید کند.
پس از هر تغییر، یک نمونهٔ آزمایشی تولید کنید و فاصلهٔ مشها، ابعاد کلی و زاویهٔ راستگوشهٔ صفحهٔ جوشخورده را در برابر معیارهای پذیرش تأییدشده بررسی نمایید.
وسایل نگهدارندهٔ قابل تغییر سریع میتوانند زمان راهاندازی را کاهش دهند، اما تکرارپذیری همواره اولویت اصلی است. تغییر سریع تنها زمانی مؤثر است که پیکربندی جدید بهطور پیوسته صفحههایی تولید کند که ابعاد مورد نیاز را برآورده میکنند.
۷. تکرارپذیری را با صفحههای جوشخوردهٔ متوالی بررسی کنید
تنها یک صفحهٔ قابل قبول، تضمینکنندهٔ ثبات کنترل فاصلهٔ مشها و زاویهٔ راستگوشهٔ صفحهٔ جوشخورده در طول تولید نیست.
در زمان راهاندازی ماشین یا تغییر وسیلهٔ نگهدارنده، یک سری برنامهریزیشده از صفحههای جوشخوردهٔ متوالی را بازرسی کنید. فاصلهٔ مشها، ابعاد کلی، اندازهگیریهای قطری و هرگونه جابهجایی مشاهدهشدهٔ سیم یا تحریف صفحه را ثبت نمایید.
نتایج را با تoleransهای نقشهٔ توافقشده مقایسه کنید. اگر اندازهگیریها بین صفحهها تفاوت قابل توجهی داشتند، مواد سیم، وضعیت وسیلهٔ نگهدارنده، روش بستن، ترتیب جوشکاری و رویهٔ بازرسی را بازنگری کنید.
زمانی که بررسی ابعادی دیگری مورد نیاز است را تعیین کنید، مانند پس از تغییر دسته سیم، تعمیر فیکسچر، نگهداری الکترود یا بازنگری برنامه جوشکاری.
نگهداری نمونه تأییدشده و سوابق بازرسی آن، مرجعی عملی برای سفارشهای تکراری فراهم میکند و به حفظ کیفیت یکنواخت در جوشکاری مشبک سیم XY کمک میکند.
نتیجهگیری
طراحی مناسبی ابزار ثابتکننده جوشکاری توری سیمی به تولیدکنندگان کمک میکند تا کنترل دقیق فاصله مشبک و مربعبودن یکنواخت تختههای جوشخورده را بهدست آورند. در کاربردهای جوشکاری مشبک سیم XY، موقعیتیابی فیکسچر، شرایط سیم، نیروی بستن، ترتیب جوشکاری و بازرسی ابعادی باید بهصورت هماهنگ عمل کنند.
پیش از تولید معمول، فیکسچر و فرآیند جوشکاری را با استفاده از مواد سیم واقعی و تختههای نماینده معتبر کنید. اطمینان حاصل کنید که فاصله مشبک و ابعاد قطری در تمام نمونههای متوالی در محدوده تلرانسهای مورد نیاز باقی میمانند.
آیا به دنبال راهحل مناسبی برای کاربرد جوشکاری مشبک سیم خود هستید؟ با جینچون تماس بگیرید و طرح تختهی شما، جنس سیم، قطر سیم، فاصلهی بین مشها و نیازمندیهای تولید را به اشتراک بگذارید. تیم ما میتواند کاربرد شما را ارزیابی کرده و راهحل جوشکاری مناسبی را پیشنهاد دهد.
فهرست مطالب
- مقدمه
- ۱. تعیین نقاط مرجع برای کنترل فاصلهی مشها
- ۲. طراحی فیکسچر جوشکاری مش سیمی برای موقعیتیابی قابل تکرار
- ۳. هماهنگی جوشکاری مش سیمی XY با طراحی فیکسچر
- ۴. کنترل ترتیب جوشکاری برای حفظ مربعبودن تختههای جوشخورده
- ۵. بررسی فاصلهگذاری توری و زاویهی مربعبودن تختهی جوشخورده را پیش از جوشکاری و پس از آن انجام دهید.
- ۶. استانداردسازی تغییر فیکسچرهای جوشکاری شبکه سیمی
- ۷. تکرارپذیری را با صفحههای جوشخوردهٔ متوالی بررسی کنید
- نتیجهگیری