 EN


Einführung
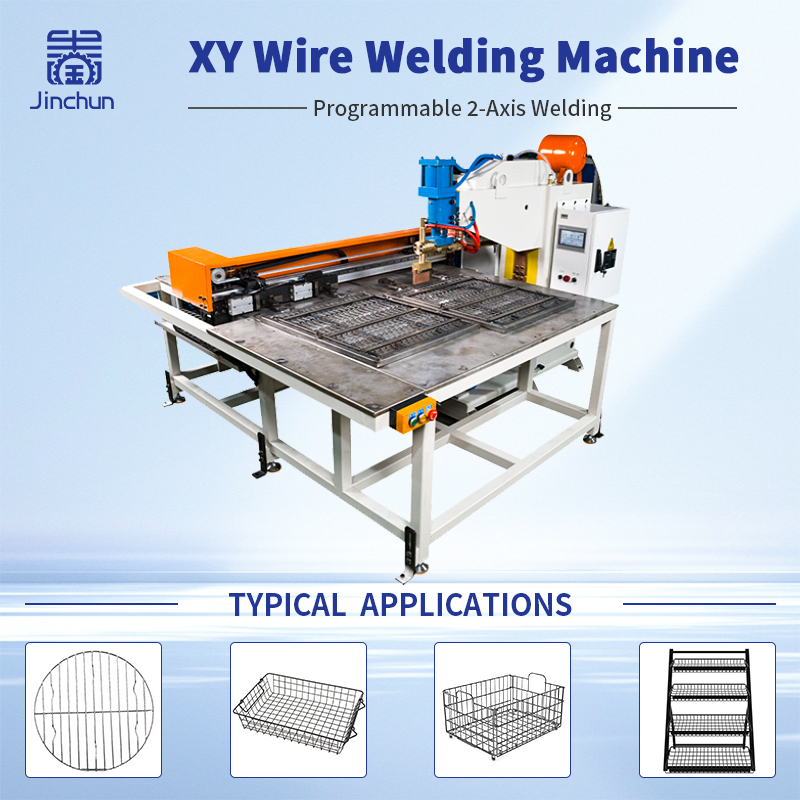
Eine zuverlässige schweißvorrichtung für Drahtgitter ist entscheidend, um während der Fertigung einen konsistenten Maschenabstand und die Rechtwinkligkeit geschweißter Platten zu gewährleisten. In XY-Drahtgitterschweißen , können bereits geringfügige Positionierungsfehler den Abstand zwischen den Drahtkreuzungspunkten, die Gesamtabmessungen der Platte sowie die Qualität des Endprodukts beeinflussen.
Obwohl eine XY-Achsen-Schweißmaschine die Elektroden präzise positionieren kann, garantiert allein eine genaue Bewegung der Elektroden keine dimensionsgerechte Konsistenz. Die Drähte können sich beim Einlegen verschieben, Positionierkomponenten können im Laufe der Zeit verschleißen, und die Schweißwärme kann eine Verformung der Platte bewirken.
Um reproduzierbare Ergebnisse zu erzielen, müssen Hersteller die Gestaltung der Halterung, die Kontrolle des Maschenabstands, das Spannen, die Schweißreihenfolge und die dimensionsbezogene Prüfung koordinieren. Die Halterung sollte anhand der eigentlichen Blechzeichnung, der Drahtspezifikationen, der Schweißstellen und der geforderten Toleranzen ausgelegt werden.
Diese Anleitung erläutert, wie eine Halterung für das Schweißen von Drahtgittern konstruiert und geprüft wird, um die Kontrolle des Maschenabstands zu verbessern und die Rechtwinkligkeit geschweißter Bleche bei XY-Drahtgitterschweißanwendungen aufrechtzuerhalten.
1. Festlegen von Referenzpunkten zur Steuerung des Maschenabstands
Eine wirksame Steuerung des Maschenabstands beginnt mit klar definierten Referenzpunkten. Bevor eine Halterung für das Schweißen von Drahtgittern entworfen wird, sind die Gesamtbreite und -länge des Blechs, die Positionen der Längsdrähte, der Abstand der Querdrähte, die Referenzkanten sowie die Diagonalmaße zu identifizieren.
Diese Maße müssen der genehmigten Produktzeichnung entsprechen. Falls Bediener, Konstrukteure von Halterungen und Qualitätsprüfer unterschiedliche Referenzpunkte verwenden, können die Messergebnisse inkonsistent sein.
Um eine genaue Kontrolle des Maschenabstands zu gewährleisten, bestätigen Sie bitte, ob der angegebene Abstand den Mittelpunkt-zu-Mittelpunkt-Abstand zwischen den Drähten oder eine andere Messmethode bezeichnet. Vermerken Sie die zulässige Toleranz für jede kritische Abmessung und stellen Sie sicher, dass das Vorrichtungs-Layout sowie das Prüfverfahren dieselben Definitionen verwenden.
Klare Bezugspunkte helfen Herstellern dabei, Positionierungsfehler frühzeitig zu erkennen und Abweichungen in den Abmessungen während der Fertigung zu reduzieren.
2. Konstruieren Sie eine Drahtgitter-Schweißvorrichtung für wiederholbare Positionierung
Eine gut konstruierte Drahtgitter-Schweißvorrichtung hält Längs- und Querdrähte vor und während des Schweißens an ihren vorgesehenen Positionen. Je nach Plattendesign kann die Vorrichtung Positionierschlitze, Stifte, Anschläge, Stützen oder andere Positionierkomponenten verwenden.
Die Positioniermerkmale müssen dem tatsächlichen Drahtlayout entsprechen, ohne die Drähte so stark zu zwingen, dass Materialfehler des Zulaufs verdeckt werden.
Der Drahtdurchmesser, die Geradheit und die Schnittlänge sind vor der Produktion zu prüfen, da Abweichungen bei diesen Merkmalen beeinflussen können, wie die Drähte in der Vorrichtung liegen. Abgenutzte Positionierstifte, lose Anschläge oder Schmutz in den Positionierschlitzen können ebenfalls zu ungleichmäßigen Maschenabständen führen.
Für Hersteller, die mehrere Paneeldesigns fertigen, können austauschbare Positionierkomponenten den Wechsel vereinfachen. Jede Vorrichtungskonfiguration sollte jedoch eine eindeutige Kennzeichnung sowie einen genehmigten Layoutplan aufweisen. Nach dem Einbau oder Austausch von Positionierteilen ist deren korrekte Position vor Produktionsbeginn zu verifizieren.
3. Koordination der XY-Drahtgitter-Schweißung mit der Vorrichtungskonstruktion
In XY-Drahtgitterschweißen , wobei Vorrichtung und Maschine gemeinsam präzise Drahtpositionierung sicherstellen müssen, während gleichzeitig sichergestellt ist, dass die Elektroden jeden Schweißpunkt erreichen können.
Die Vorrichtung muss ausreichend Stabilität bieten, um unerwünschte Bewegungen der Drähte zu verhindern, ohne den Annäherungsweg der Elektrode zu behindern. Spannvorrichtungen, Anschläge und Positionierkomponenten dürfen zudem nicht mit den programmierten Bewegungen der Maschine interferieren.
Die Spannkraft ist ein weiterer wichtiger Aspekt. Eine unzureichende Spannkraft kann bewirken, dass sich die Drähte während des Kontakts oder des Schweißens durch die Elektrode bewegen. Zu hohe Kräfte hingegen können den Draht verbiegen, beschädigen oder verformen.
Die Position und Reihenfolge der Spannvorrichtungen sollten daher unter realen Betriebsbedingungen evaluiert werden. Prüfen Sie, ob die Drähte stabil bleiben, wenn die Vorrichtung schließt, die Elektroden die Verbindungsstellen kontaktieren und die Maschine zwischen den Schweißpunkten wechselt.
Ein geeignetes Vorrichtungslayout verbessert die Wiederholgenauigkeit der Positionierung und trägt zu konsistenten Ergebnissen beim XY-Drahtgitterschweißen bei.
4. Steuern Sie die Schweißreihenfolge, um die Rechtwinkligkeit des geschweißten Blechpanels zu gewährleisten
Rechtwinkligkeit des geschweißten Blechpanels hängt von mehr als nur der Genauigkeit der ursprünglichen Drahtanordnung ab. Die Schweißreihenfolge und die Wärmeverteilung können ebenfalls die endgültige Panelegeometrie beeinflussen.
Wenn das Schweißen auf einen Bereich konzentriert ist, kann eine lokale Erwärmung zu ungleichmäßigen Maßänderungen führen. Je nach Material, Drahtdurchmesser, Fügeanordnung und Schweißparametern kann das Paneel durchbiegen oder Unterschiede zwischen seinen Diagonalen aufweisen.
Um die Rechteckigkeit geschweißter Paneele zu verbessern, testen Sie die Schweißreihenfolge an repräsentativen Mustern. Beobachten Sie, ob sich die Drähte während des Schweißens verschieben und ob sich Breite, Länge, Rasterabstand oder Diagonalmaße des Paneels im Verlauf des Prozesses ändern.
Dokumentieren Sie die Reihenfolge und die Schweißbedingungen, die für akzeptierte Muster verwendet wurden. Falls Maßabweichungen auftreten, bewerten Sie die Positionierung der Vorrichtung, die Spannung und die Schweißreihenfolge separat. Dieser Ansatz hilft dabei, die eigentliche Ursache zu identifizieren, statt die Vorrichtung anzupassen, um ein unzusammenhängendes Prozessproblem zu kompensieren.
5. Prüfen Sie den Maschenabstand und die Rechtwinkligkeit der geschweißten Platte vor und nach dem Schweißen
Eine maßliche Prüfung ist erforderlich, um zu überprüfen, ob eine Drahtgitter-Schweißvorrichtung wie vorgesehen funktioniert.
Vor dem Schweißen prüfen Sie die Drahtanordnung in der beladenen Vorrichtung. Nach dem Schweißen messen Sie dieselben kritischen Abmessungen und vergleichen die Ergebnisse. Dieser Vergleich hilft dabei, Schwankungen des Ausgangsmaterials und Fehler beim Beladen von dimensionsbedingten Veränderungen während des Schweißens zu unterscheiden.
Zur Kontrolle des Maschenabstands messen Sie ausgewählte Abstände zwischen benachbarten Drähten und prüfen die Gleichmäßigkeit des Rastermusters. Zur Prüfung der Rechtwinkligkeit der geschweißten Platte messen Sie die Gesamtbreite und -länge sowie beide Diagonalen, falls die Plattendesign eine quadratische oder rechteckige Form erfordert.
Verwenden Sie während des gesamten Prüfprozesses dieselben Messpunkte und Messmethoden. Dokumentieren Sie die tatsächlichen Messwerte statt lediglich eine Platte als akzeptiert oder abgelehnt zu kennzeichnen.
Wenn Abweichungen wiederholt an ähnlichen Stellen auftreten, sind die zugehörigen Vorrichtungs-Bezugsflächen, Positionierkomponenten, Spannbedingungen und Schweißparameter zu untersuchen. Messprotokolle können Muster aufzeigen, die allein durch visuelle Inspektion schwer zu erkennen sind.
6. Standardisierung der Wechselvorgänge für Drahtgitter-Schweißvorrichtungen
Wenn eine XY-Achse schweißmaschine mehrere Drahtgitter-Plattendesigns herstellt, müssen die Vorrichtungswechsel kontrolliert werden, um eine wiederholbare Positionierung sicherzustellen.
Jede Drahtgitter-Schweißvorrichtung sollte eine eindeutige Kennung besitzen, die mit der zugehörigen Produktzeichnung und deren Änderungsstand verknüpft ist. Positionierstifte, Anschläge und Spannelemente sind in ihren genehmigten Positionen zu installieren und vor Produktionsbeginn zu sichern.
Veraltete Vorrichtungsanordnungen sind von aktuellen Konfigurationen getrennt aufzubewahren, um das Risiko einer falschen Einstellung zu verringern. Eine Wechsel-Checkliste soll die Vorrichtungsversion, die Komponentenpositionen, den Befestigungszustand sowie die relevanten Maschineneinstellungen bestätigen.
Nach jedem Werkzeugwechsel ist eine Versuchspanele herzustellen und der Maschenabstand, die Gesamtabmessungen sowie die Rechtwinkligkeit der geschweißten Panele anhand der genehmigten Abnahmekriterien zu überprüfen.
Schnellwechselfixierungen können die Rüstzeit verkürzen; die Wiederholgenauigkeit bleibt jedoch oberstes Gebot. Ein schneller Werkzeugwechsel ist nur dann wirksam, wenn die neue Konfiguration stets Panele erzeugt, die die geforderten Maßhaltigkeit erfüllen.
7. Wiederholgenauigkeit anhand aufeinanderfolgender geschweißter Panele verifizieren
Eine einzelne akzeptable Panele belegt nicht, dass die Kontrolle des Maschenabstands und die Rechtwinkligkeit der geschweißten Panele während der gesamten Fertigung konstant bleiben.
Während der Maschineninbetriebnahme oder nach einem Fixturwechsel ist eine geplante Serie aufeinanderfolgender geschweißter Panele zu inspizieren. Maschenabstand, Gesamtabmessungen, Diagonalmaße sowie jegliche beobachtete Drahtbewegung oder Paneilverzerrung sind zu dokumentieren.
Die Ergebnisse sind mit den vereinbarten Zeichnungstoleranzen zu vergleichen. Weisen die Messwerte zwischen den Paneelen signifikante Schwankungen auf, sind Drahtmaterial, Zustand der Fixtur, Spannmethode, Schweißsequenz und Prüfverfahren zu überprüfen.
Definieren Sie, wann eine weitere dimensionale Prüfung erforderlich ist – beispielsweise nach einem Wechsel der Drahtcharge, einer Reparatur der Vorrichtung, einer Wartung der Elektroden oder einer Überarbeitung des Schweißprogramms.
Die Aufbewahrung einer genehmigten Musterprobe sowie ihrer Prüfprotokolle bietet eine praktische Referenz für Wiederholungsbestellungen und trägt dazu bei, eine konsistente Qualität beim Schweißen von XY-Drahtgittern sicherzustellen.
Fazit
Einen richtig gestalteten schweißvorrichtung für Drahtgitter hilft Herstellern dabei, eine zuverlässige Kontrolle des Maschenabstands sowie eine gleichmäßige Rechtwinkligkeit der geschweißten Platten zu erreichen. Für Anwendungen im Bereich des Schweißens von XY-Drahtgittern müssen Vorrichtungspositionierung, Zustand des Drahts, Klemmkraft, Schweißreihenfolge und dimensionale Prüfung harmonisch zusammenwirken.
Validieren Sie vor der Serienfertigung die Vorrichtung und den Schweißprozess unter Verwendung der tatsächlichen Drahtmaterialien und repräsentativer Platten. Stellen Sie sicher, dass sowohl der Maschenabstand als auch die Diagonalmaße über aufeinanderfolgende Proben hinweg innerhalb der geforderten Toleranzen bleiben.
Suchen Sie eine geeignete Lösung für Ihre Drahtgitterschweiß-Anwendung? Kontaktieren Sie Jinchun und teilen Sie uns Ihre Panelzeichnung, Drahtmaterial, Drahtdurchmesser, Maschenweite sowie Ihre Fertigungsanforderungen mit. Unser Team unterstützt Sie bei der Bewertung Ihres Anwendungsfalls und empfiehlt eine geeignete Schweißlösung.
Inhaltsverzeichnis
- Einführung
- 1. Festlegen von Referenzpunkten zur Steuerung des Maschenabstands
- 2. Konstruieren Sie eine Drahtgitter-Schweißvorrichtung für wiederholbare Positionierung
- 3. Koordination der XY-Drahtgitter-Schweißung mit der Vorrichtungskonstruktion
- 4. Steuern Sie die Schweißreihenfolge, um die Rechtwinkligkeit des geschweißten Blechpanels zu gewährleisten
- 5. Prüfen Sie den Maschenabstand und die Rechtwinkligkeit der geschweißten Platte vor und nach dem Schweißen
- 6. Standardisierung der Wechselvorgänge für Drahtgitter-Schweißvorrichtungen
- 7. Wiederholgenauigkeit anhand aufeinanderfolgender geschweißter Panele verifizieren
- Fazit