 EN


Въведение
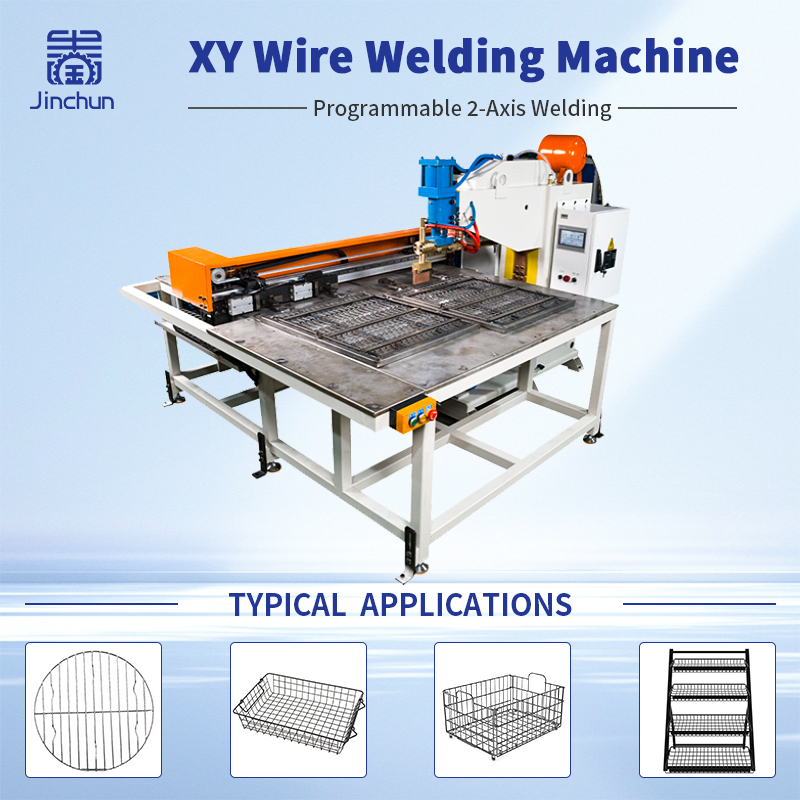
Надеждна фиксиране на мрежа от тел за заваряване е задължително за поддържане на постоянни разстояния в мрежата и правилност на заварените панели по време на производството. В XY заваряване на мрежа от тел , дори незначителни грешки при позиционирането могат да повлияят на разстоянието между пресечните точки на проводниците, общите размери на панела и качеството на готовия продукт.
Макар един Заваръчна машина по оста XY да може да позиционира електродите точно, самата точна подвижност на електродите не гарантира постоянство на размерите. Проводниците могат да се изместват по време на зареждане, компонентите за позициониране могат да се износват с времето, а топлината от заваряването може да предизвика деформация на панела.
За постигане на възпроизводими резултати производителите трябва да координират проектирането на приспособленията, контрола на разстоянието между жиците, стягането, последователността на заваряването и измерването на размерите. Приспособлението трябва да се проектира въз основа на действителния чертеж на панела, спецификациите за жиците, местата за заваряване и зададените допуски.
Това ръководство обяснява как да се проектира и инспектира приспособление за заваряване на мрежа от жици, за да се подобри контролът на разстоянието между жиците и да се запази квадратността на заварения панел в приложения за заваряване на XY мрежа от жици.
1. Определяне на референтни точки за контрол на разстоянието между жиците
Ефективният контрол на разстоянието между жиците започва с ясно дефинирани референтни точки. Преди проектирането на приспособление за заваряване на мрежа от жици определете общата ширина и дължина на панела, положенията на надлъжните жици, разстоянието между напречните жици, референтните ръбове и диагоналните размери.
Тези размери трябва да съответстват на одобреното конструкторско решение за продукта. Ако операторите, проектираните на приспособленията и инспекторите по качеството използват различни референтни точки, резултатите от измерванията може да не са последователни.
За точен контрол на разстоянието между мрежите потвърдете дали посоченото разстояние се отнася до разстоянието център-център между жиците или до друг метод за измерване. Запишете допустимото отклонение за всяко критично измерение и гарантирайте, че подредбата на приспособлението и процедурата за инспекция следват едни и същи дефиниции.
Ясните референтни точки помагат на производителите да идентифицират грешки в позиционирането още в началото и да намалят размерните отклонения по време на производството.
2. Проектиране на приспособление за заваряване на телена мрежа за повтаряемо позициониране
Добре проектираното приспособление за заваряване на телена мрежа поддържа надлъжните и напречните жици в предвидените им положения преди и по време на заваряването. В зависимост от дизайна на панела приспособлението може да използва позициониращи пазове, шипове, ограничители, опори или други компоненти за позициониране.
Позициониращите елементи трябва да съответстват на действителното разположение на жиците, без да ги принуждават толкова силно в определено положение, че да се прикрият проблемите с входящия материал.
Диаметърът на жицата, праволинейността и дължината на отрязъка трябва да се проверяват преди производството, тъй като отклонения в тези характеристики могат да повлияят върху начина, по който жиците се разполагат във фиксирачната оснастка. Износени позиционни шипове, люлеещи се ограничителни елементи или замърсявания в позиционните пазове също могат да причинят непоследователно разстояние между мрежестите клетки.
За производители, които произвеждат множество конструкции на панели, сменяемите позиционни компоненти могат да опростят пренареждането. Всеки вариант на фиксирачната оснастка обаче трябва да има ясен идентификатор и одобрен план. След инсталиране или замяна на позиционните части трябва да се потвърди правилното им разположение преди започване на производството.
3. Координиране на заваряването на XY мрежа от жици с дизайна на фиксирачната оснастка
В XY заваряване на мрежа от тел , фиксирачната оснастка и машината трябва да работят заедно, за да се осигури точното позициониране на жиците, като при това позволяват на електродите да достигнат всяка точка на заваряване.
Приспособлението трябва да осигурява достатъчна подкрепа, за да се предотврати нежеланото движение на жиците, без да пречи на пътя на приближаване на електродите. Сглобките, ограничителите и компонентите за позициониране също не бива да пречат на програмираните движения на машината.
Друг важен фактор е силата на стягане. Недостатъчната сила на стягане може да позволи на жиците да се местят по време на контакт с електрода или заваряване. От друга страна, прекомерната сила може да огъне, остави белези или деформира жицата.
Поради това положението и последователността на сглобките трябва да се оценяват при реални работни условия. Проверете дали жиците остават стабилни, когато приспособлението се затваря, електродите контактуват със съединенията и машината се движи между точките за заваряване.
Подходящото разположение на приспособлението подобрява повтаряемостта на позиционирането и осигурява последователни резултати при заваряване на XY мрежа от жици.
4. Контролиране на последователността на заваряването, за да се запази правилността на заварения панел
Правилност на заварения панел зависи от повече неща освен от точността на първоначалното разположение на жиците. Поредността на заваряването и разпределението на топлината също могат да повлияят върху крайната геометрия на панела.
Ако заваряването е концентрирано в една област, локалното нагряване може да предизвика неравномерни размерни промени. В зависимост от материала, диаметъра на жиците, подредбата на възлите и параметрите на заваряването панелът може да се изкриви или да се появят разлики между диагоналите му.
За подобряване на квадратността на заварения панел изпробвайте поредността на заваряването, като използвате репрезентативни проби. Наблюдавайте дали жиците се изместват по време на заваряването и дали ширината, дължината, разстоянието между клетките или диагоналните измервания на панела се променят по време на процеса.
Запишете поредността и условията за заваряване, използвани за одобрените проби. Ако възникнат размерни отклонения, оценете отделно позиционирането на фиксиращото устройство, стягането и поредността на заваряването. Този подход помага да се установи действителната причина, а не да се коригира фиксиращото устройство, за да се компенсира проблем, свързан с друг аспект от процеса.
5. Проверете разстоянието между мрежите и квадратността на заварените панели преди и след заваряването
Необходима е размерна инспекция, за да се потвърди дали фиксиращото устройство за заваряване на телена мрежа работи както трябва.
Преди заваряването проверете подредбата на телта в зареденото фиксиращо устройство. След заваряването измерете същите критични размери и сравнете резултатите. Това сравнение помага да се различат вариациите в доставените материали и грешките при зареждането от размерните промени, които възникват по време на заваряването.
За контрол на разстоянието между мрежите измерете избрани интервали между съседни телове и проверете последователността на решетъчния модел. За квадратността на заварения панел измерете общата ширина и дължина и сравнете и двата диагонала, когато конструкцията на панела изисква квадратна или правоъгълна форма.
Използвайте едни и същи точки за измерване и методи през целия процес на инспекция. Записвайте действителните измервания, а не просто маркирайте панела като приет или отхвърлен.
Ако отклоненията се появяват многократно в подобни места, изследвайте съответните базови точки на приспособленията, компонентите за позициониране, условията за стягане и параметрите на заваряването. Измервателните протоколи могат да помогнат за откриване на закономерности, които е трудно да се установят само чрез визуална инспекция.
6. Стандартизиране на смяната на приспособленията за заваряване на мрежи
Когато една XY-ос машина за заваряване произвежда няколко проекта на мрежови панели, смяната на приспособленията трябва да се контролира, за да се осигури повтаряемо позициониране.
Всяко приспособление за заваряване на жична мрежа трябва да има уникален идентификатор, свързан със съответния чертеж на продукта и ревизията му. Позициониращите шипове, упорите и стягащите устройства трябва да бъдат монтирани в одобрените им позиции и закрепени преди започване на производството.
Държете остарелите конфигурации на приспособленията отделно от текущите, за да се намали риска от използване на неправилна настройка. Чеклист за смяна трябва да потвърждава версията на приспособлението, позициите на компонентите, състоянието на фиксиране и съответните настройки на машината.
След всяка смяна на приспособлението произвеждайте пробен панел и проверявайте разстоянието между мрежите, общите размери и квадратността на заварения панел спрямо одобрените критерии за приемане.
Бързоизменяемите приспособления могат да намалят времето за подготвяне, но приоритет остава повторяемостта. Бързата смяна е ефективна само когато новата конфигурация последователно произвежда панели, които отговарят на изискванията за размери.
7. Проверка на повторяемостта чрез последователни заварени панели
Единственият приемлив панел не гарантира, че контролът върху разстоянието между мрежите и квадратността на заварения панел ще останат постоянни по време на цялото производство.
По време на пускане в експлоатация на машината или смяна на приспособлението инспектирайте предварително планирана серия последователни панели. Записвайте разстоянието между мрежите, общите размери, диагоналните измервания и всички наблюдавани премествания на жицата или деформации на панела.
Сравнете резултатите с договорените допуски по чертежа. Ако измерванията се различават значително между отделните панели, прегледайте материала на жицата, състоянието на приспособлението, начина на стягане, последователността на заваряване и процедурата за инспекция.
Определете кога е необходима друга размерна проверка, например след смяна на партида жици, ремонт на приспособление, поддръжка на електроди или ревизия на заваръчната програма.
Запазването на одобрен образец и неговите протоколи от инспекция осигурява практически референтен стандарт за повторни поръчки и помага за поддържане на последователно качество при заваряването на XY мрежа от жици.
Заключение
Правилно конструиран фиксиране на мрежа от тел за заваряване помага на производителите да постигнат надежден контрол върху разстоянието между жиците и последователна квадратност на заварените панели. При приложенията за заваряване на XY мрежа от жици трябва да работят синхронно позиционирането на приспособлението, състоянието на жиците, силата на стискане, последователността на заваряване и размерната инспекция.
Преди рутинното производство валидирайте приспособлението и заваръчния процес, като използвате действителни материали от жици и представителни панели. Потвърдете, че разстоянието между жиците и диагоналните размери остават в рамките на изискваните допуски при последователни проби.
Търсите подходящо решение за вашето приложение за заваряване на мрежа от жици? Свържете се с Jinchun и споделете чертежа на панела си, материала на жицата, диаметъра на жицата, разстоянието между мрежите и изискванията за производство. Екипът ни може да помогне при оценката на вашето приложение и да препоръча подходящо заваръчно решение.
Съдържание
- Въведение
- 1. Определяне на референтни точки за контрол на разстоянието между жиците
- 2. Проектиране на приспособление за заваряване на телена мрежа за повтаряемо позициониране
- 3. Координиране на заваряването на XY мрежа от жици с дизайна на фиксирачната оснастка
- 4. Контролиране на последователността на заваряването, за да се запази правилността на заварения панел
- 5. Проверете разстоянието между мрежите и квадратността на заварените панели преди и след заваряването
- 6. Стандартизиране на смяната на приспособленията за заваряване на мрежи
- 7. Проверка на повторяемостта чрез последователни заварени панели
- Заключение