 EN


Введение
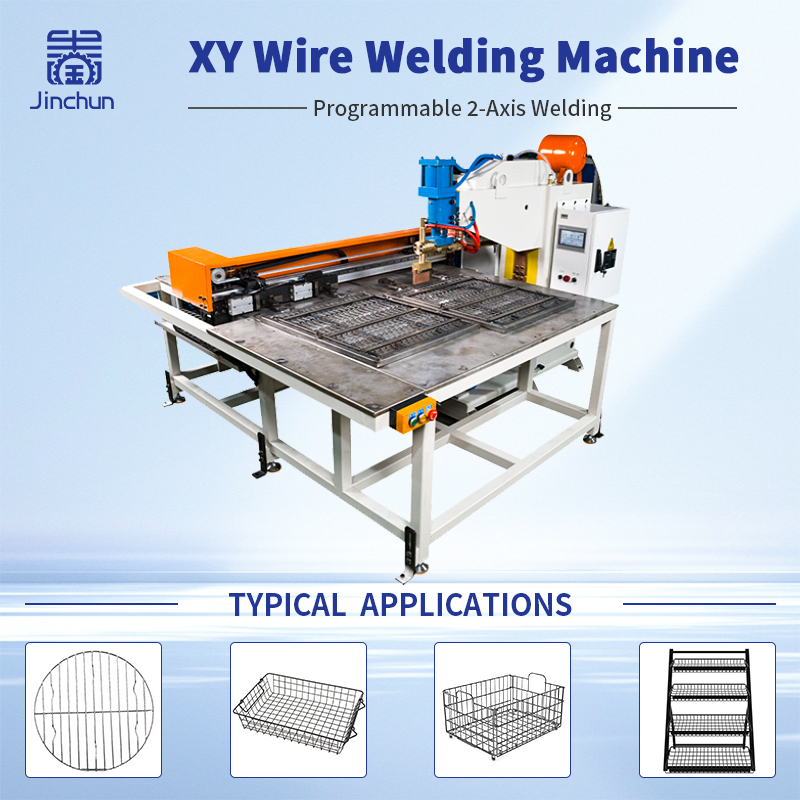
Надёжная приспособление для сварки проволочной сетки имеет решающее значение для поддержания стабильного шага сетки и квадратности сварной панели в ходе производства. При Сварке проволочной сетки по осям X и Y даже незначительные погрешности позиционирования могут повлиять на расстояние между пересечениями проволок, общие габариты панели и качество готового изделия.
Хотя Сварочный аппарат по осям XY может точно позиционировать электроды, одного точного перемещения электродов недостаточно для обеспечения стабильности геометрических размеров. Проволоки могут смещаться при загрузке, элементы базирования со временем изнашиваются, а тепловое воздействие сварки может вызывать деформацию панели.
Для достижения воспроизводимых результатов производителям необходимо согласовать проектирование приспособлений, контроль шага сетки, зажим деталей, последовательность сварки и контроль размеров.
В этом руководстве объясняется, как проектировать и проверять приспособление для сварки проволочной сетки с целью улучшения контроля шага сетки и сохранения прямоугольности сваренных панелей в приложениях сварки проволочной сетки в XY-плоскости.
1. Определение опорных точек для контроля шага сетки
Эффективный контроль шага сетки начинается с чётко определённых опорных точек. Перед проектированием приспособления для сварки проволочной сетки необходимо определить общую ширину и длину панели, положение продольных проволок, шаг поперечных проволок, опорные кромки и диагональные размеры.
Эти размеры должны соответствовать утверждённому чертежу изделия. Если операторы, проектировщики приспособлений и контролёры качества используют разные опорные точки, результаты измерений могут быть несогласованными.
Для точного контроля шага ячейки уточните, относится ли указанный шаг к расстоянию от центра до центра проволок или к другому методу измерения. Зафиксируйте допустимые отклонения для каждого критического размера и убедитесь, что компоновка приспособления и процедура контроля основаны на одних и тех же определениях.
Чёткие базовые точки помогают производителям выявлять ошибки позиционирования на раннем этапе и снижать размерные отклонения в ходе производства.
2. Разработка приспособления для сварки проволочной сетки с обеспечением повторяемого позиционирования
Правильно спроектированное приспособление для сварки проволочной сетки удерживает продольные и поперечные проволоки в заданных положениях до и во время сварки. В зависимости от конструкции панели приспособление может использовать ориентировочные пазы, штифты, упоры, опоры или другие элементы позиционирования.
Ориентировочные элементы должны точно соответствовать фактическому расположению проволок без чрезмерного принудительного их фиксирования, которое может скрыть проблемы с поступающим материалом.
Диаметр проволоки, прямолинейность и длина резки должны проверяться перед производством, поскольку отклонения в этих характеристиках могут повлиять на расположение проволоки в приспособлении. Изношенные позиционирующие штифты, ослабленные упоры или мусор внутри позиционирующих пазов также могут вызывать неравномерный шаг сетки.
Для производителей, выпускающих несколько конструкций панелей, сменные позиционирующие компоненты могут упростить переналадку. Однако каждая конфигурация приспособления должна иметь четкий идентификатор и утвержденную схему. После установки или замены позиционирующих деталей проверьте их положение перед началом производства.
3. Согласуйте сварку проволочной сетки XY с проектированием приспособления
В Сварке проволочной сетки по осям X и Y , приспособление и станок должны работать совместно для поддержания точного позиционирования проволоки, обеспечивая при этом доступ электродам к каждой точке сварки.
Крепёжное приспособление должно обеспечивать достаточную поддержку, чтобы предотвратить нежелательное перемещение проводов, не препятствуя при этом траектории подвода электрода. Зажимы, упоры и ориентирующие элементы также не должны мешать запрограммированным перемещениям станка.
Другой важный фактор — сила зажима. Недостаточная сила может позволить проводам сместиться во время контакта электрода или сварки. Слишком высокая сила, напротив, может вызвать изгиб, вмятины или деформацию провода.
Поэтому положение и последовательность зажимов следует оценивать в реальных условиях эксплуатации. Проверьте, остаются ли провода стабильными при закрытии приспособления, контакте электродов с соединениями и перемещении станка между точками сварки.
Правильная компоновка приспособления повышает повторяемость позиционирования и способствует стабильным результатам при сварке проволочной сетки в плоскости XY.
4. Контролируйте последовательность сварки для сохранения прямоугольности сварной панели
Прямоугольность сварной панели зависит не только от точности первоначального расположения проволоки. Последовательность сварки и распределение тепла также могут влиять на конечную геометрию панели.
Если сварка сосредоточена в одной области, локальный нагрев может вызвать неравномерные изменения размеров. В зависимости от материала, диаметра проволоки, расположения соединений и параметров сварки панель может деформироваться или проявлять различия между её диагоналями.
Для повышения квадратности сварной панели протестируйте последовательность сварки на репрезентативных образцах. Наблюдайте, смещаются ли проволоки во время сварки, а также изменяются ли ширина, длина, шаг решётки или измерения диагоналей панели по мере выполнения процесса.
Запишите последовательность и условия сварки, использованные для принятых образцов. Если возникают отклонения размеров, оцените положение приспособления, зажимы и последовательность сварки по отдельности. Такой подход помогает выявить истинную причину, а не корректировать приспособление для компенсации проблемы, связанной с другим этапом процесса.
5. Проверьте расстояние между проволоками в сетке и прямоугольность сварной панели до и после сварки
Необходимо выполнить размерный контроль, чтобы убедиться, что приспособление для сварки проволочной сетки работает должным образом.
До сварки проверьте расположение проволок в загруженном приспособлении. После сварки измерьте те же критические размеры и сравните полученные результаты. Такое сравнение позволяет отличить колебания параметров исходного материала и ошибки при загрузке от размерных изменений, возникших в процессе сварки.
Для контроля расстояния между проволоками в сетке измерьте выбранные интервалы между соседними проволоками и проверьте согласованность конфигурации решётки. Для контроля прямоугольности сварной панели измерьте общую ширину и длину, а также обе диагонали — если конструкция панели предполагает квадратную или прямоугольную форму.
На всём протяжении процесса контроля используйте одни и те же точки измерения и методы. Фиксируйте фактические измеренные значения, а не ограничивайтесь простой отметкой «принято» или «отклонено».
Если отклонения возникают многократно в схожих местах, необходимо провести анализ базовых точек приспособлений, компонентов позиционирования, условий зажима и параметров сварки. Записи измерений могут помочь выявить закономерности, которые трудно обнаружить только при визуальном осмотре.
6. Стандартизация замены приспособлений для сварки проволочной сетки
Когда одна ось X–Y сварочный аппарат производит несколько конструкций панелей сетки, замену приспособлений необходимо контролировать для обеспечения воспроизводимого позиционирования.
Каждое приспособление для сварки проволочной сетки должно иметь уникальный идентификатор, связанный с соответствующим чертежом изделия и его редакцией. Установочные штифты, упоры и зажимы должны быть установлены в утверждённых позициях и надёжно зафиксированы до начала производства.
Устаревшие конфигурации приспособлений следует хранить отдельно от действующих, чтобы снизить риск использования неправильной настройки. Чек-лист замены должен подтверждать версию приспособления, положение компонентов, состояние крепления и соответствующие настройки оборудования.
После каждой замены оснастки изготовьте пробную панель и проверьте шаг сетки, общие габаритные размеры и прямоугольность сварной панели в соответствии с утверждёнными критериями приёмки.
Оснастка быстрой замены может сократить время наладки, однако приоритетом остаётся воспроизводимость. Быстрая замена эффективна только тогда, когда новая конфигурация стабильно обеспечивает изготовление панелей, соответствующих требованиям по размерам.
7. Проверка воспроизводимости на последовательных сварных панелях
Единичная пригодная панель не гарантирует, что контроль шага сетки и прямоугольность сварной панели останутся стабильными в течение всего производственного цикла.
Во время ввода станка в эксплуатацию или замены оснастки проведите инспекцию заранее запланированной серии последовательных панелей. Зафиксируйте шаг сетки, общие габаритные размеры, диагональные измерения, а также любое наблюдаемое смещение проволоки или деформацию панели.
Сопоставьте полученные результаты с допусками, указанными на согласованном чертеже. Если измерения существенно различаются между панелями, проанализируйте материал проволоки, состояние оснастки, метод зажима, последовательность сварки и процедуру контроля.
Определите, когда требуется повторная проверка размеров, например, после смены партии провода, ремонта приспособления, технического обслуживания электродов или изменения программы сварки.
Сохранение утверждённого образца и его протоколов контроля обеспечивает практическую базу для последующих заказов и способствует поддержанию стабильного качества при сварке сетки XY.
Заключение
Правильно спроектированный приспособление для сварки проволочной сетки помогает производителям обеспечить надёжный контроль шага сетки и стабильную квадратность сварных панелей. Для сварки сетки XY положение приспособления, состояние провода, сила зажима, последовательность сварки и размерный контроль должны работать в тесной взаимосвязи.
Перед началом серийного производства выполните проверку приспособления и сварочного процесса с использованием реальных проводов и типовых панелей. Убедитесь, что шаг сетки и диагональные размеры остаются в пределах требуемых допусков во всех последовательных образцах.
Ищете подходящее решение для вашей задачи сварки проволочной сетки? Свяжитесь с Цзиньчунем и поделитесь чертежом вашей панели, материалом провода, диаметром провода, шагом сетки и требованиями к производству. Наша команда поможет оценить вашу задачу и порекомендовать подходящее решение для сварки.
Содержание
- Введение
- 1. Определение опорных точек для контроля шага сетки
- 2. Разработка приспособления для сварки проволочной сетки с обеспечением повторяемого позиционирования
- 3. Согласуйте сварку проволочной сетки XY с проектированием приспособления
- 4. Контролируйте последовательность сварки для сохранения прямоугольности сварной панели
- 5. Проверьте расстояние между проволоками в сетке и прямоугольность сварной панели до и после сварки
- 6. Стандартизация замены приспособлений для сварки проволочной сетки
- 7. Проверка воспроизводимости на последовательных сварных панелях
- Заключение