 EN


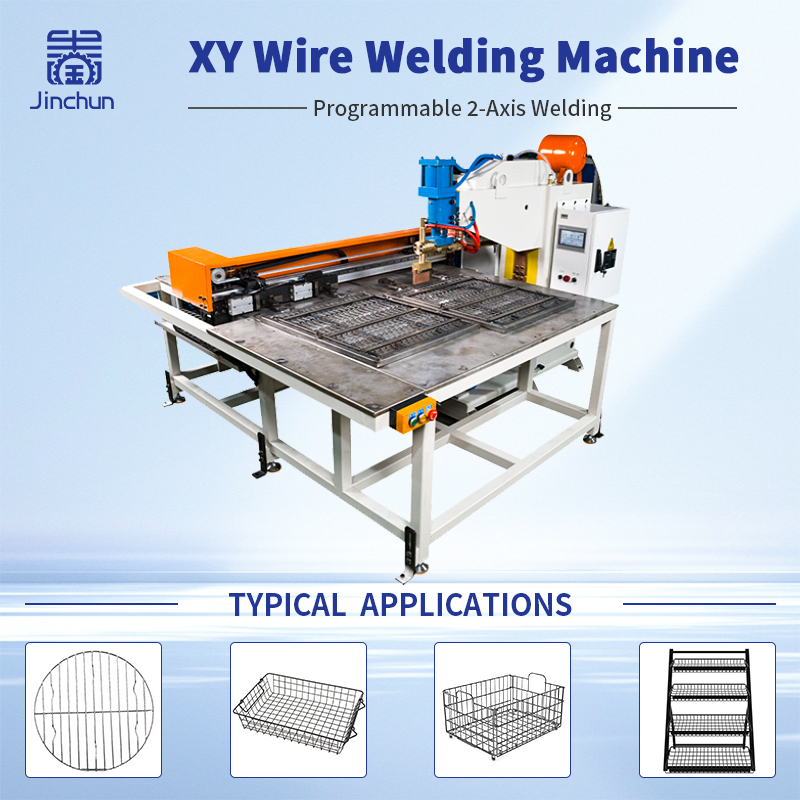
Wprowadzenie
Niezawodny uchwyt do spawania siatek drucianych jest niezbędny do utrzymania stałej odległości przewodów w siatce i kwadratowości spawanych paneli w trakcie produkcji. W Spawaniu siatek drucianych w układzie XY , nawet niewielkie błędy pozycjonowania mogą wpływać na odległość między przecięciami przewodów, ogólne wymiary panelu oraz jakość gotowego produktu.
Chociaż Maszyna spawalnicza osi XY może precyzyjnie pozycjonować elektrody, samo dokładne przemieszczanie elektrod nie gwarantuje spójności wymiarowej. Przewody mogą się przesuwać podczas załadunku, elementy lokalizujące mogą ulec zużyciu w czasie, a ciepło spawalnicze może powodować odkształcenie panelu.
Aby osiągnąć powtarzalne wyniki, producenci muszą zsynchronizować projekt uchwytów, kontrolę odstępów siatki, zamocowanie, kolejność spawania oraz kontrolę wymiarową.
Niniejszy przewodnik wyjaśnia, jak zaprojektować i sprawdzić uchwyt do spawania siatki drucianej w celu poprawy kontroli odstępów siatki oraz zachowania prostokątności spawanych paneli w zastosowaniach spawania siatki drucianej XY.
1. Ustalenie punktów odniesienia do kontroli odstępów siatki
Skuteczna kontrola odstępów siatki rozpoczyna się od wyraźnie zdefiniowanych punktów odniesienia. Przed zaprojektowaniem uchwytu do spawania siatki drucianej należy określić całkowitą szerokość i długość panelu, położenie przewodów podłużnych, odstępy między przewodami poprzecznymi, krawędzie odniesienia oraz wymiary przekątnych.
Wymienione wymiary powinny być zgodne z zatwierdzonym rysunkiem produktu. Jeśli operatorzy, projektanci uchwytów oraz inspektorzy jakości będą korzystać z różnych punktów odniesienia, wyniki pomiarów mogą być niespójne.
Aby zapewnić dokładną kontrolę odstępów siatki, potwierdź, czy określony odstęp odnosi się do odległości od środka do środka przewodów, czy też do innej metody pomiaru. Zapisz dozwoloną tolerancję dla każdej kluczowej wymiarowej i upewnij się, że układ uchwytu oraz procedura kontroli wykorzystują te same definicje.
Wyraźne punkty odniesienia pomagają producentom wcześnie wykrywać błędy pozycjonowania i zmniejszać odchylenia wymiarowe w trakcie produkcji.
2. Zaprojektuj uchwyt spawalniczy do siatki przewodowej zapewniający powtarzalne pozycjonowanie
Dobrze zaprojektowany uchwyt spawalniczy do siatki przewodowej utrzymuje przewody podłużne i poprzeczne w zamierzonych położeniach przed i podczas spawania. W zależności od projektu panelu uchwyt może wykorzystywać wpinki lokalizacyjne, szczyty, ograniczniki, podpórki lub inne elementy pozycjonujące.
Elementy lokalizacyjne muszą odpowiadać rzeczywistemu układowi przewodów bez zmuszania ich do przyjęcia położenia w sposób tak agresywny, aby ukrywać problemy z materiałem wejściowym.
Średnicę drutu, jego prostoliniowość oraz długość cięcia należy sprawdzić przed rozpoczęciem produkcji, ponieważ odchylenia w tych parametrach mogą wpływać na sposób ułożenia drutów w uchwycie. Zużyte szczyty lokalizacyjne, luźne ograniczniki lub zanieczyszczenia w gniazdach lokalizacyjnych mogą również powodować niestabilną rozstawowość siatki.
Dla producentów wykorzystujących wiele projektów paneli wymienne elementy lokalizacyjne mogą uprościć zmianę konfiguracji. Jednak każda konfiguracja uchwytu powinna mieć jednoznaczny identyfikator oraz zatwierdzony układ. Po zamontowaniu lub wymianie elementów lokalizacyjnych należy zweryfikować ich położenie przed rozpoczęciem produkcji.
3. Synchronizacja spawania siatki drucianej XY z projektem uchwytu
W Spawaniu siatek drucianych w układzie XY , uchwyt i maszyna muszą działać współdziałająco, zapewniając dokładne pozycjonowanie drutów przy jednoczesnym umożliwieniu elektrodom dostępu do każdego punktu spawania.
Uchwyt powinien zapewniać wystarczające wsparcie, aby zapobiec niepożądanemu przemieszczaniu się przewodów bez zakłócania ścieżki zbliżenia elektrody. Zaczepy, ograniczniki i elementy pozycjonujące nie mogą również zakłócać zaprogramowanych ruchów maszyny.
Siła zaciskania to kolejny ważny czynnik do rozważenia. Niewystarczająca siła zaciskania może dopuścić do przemieszczania się przewodów podczas kontaktu elektrody lub spawania. Zbyt duża siła z kolei może wygiąć, oznaczyć lub zniekształcić przewód.
Położenie i kolejność zacisków należy zatem ocenić w rzeczywistych warunkach eksploatacji. Sprawdź, czy przewody pozostają stabilne podczas zamykania uchwytu, kontaktu elektrod z połączeniami oraz przemieszczania się maszyny między punktami spawania.
Odpowiedni układ uchwytu poprawia powtarzalność pozycjonowania i wspiera uzyskiwanie spójnych wyników przy spawaniu siatek przewodów w płaszczyźnie XY.
4. Kontroluj kolejność spawania, aby zachować prostokątność spawanego panelu
Prostokątność spawanego panelu zależy od czegoś więcej niż tylko dokładności początkowego ułożenia drutów. Kolejność spawania oraz rozkład ciepła mogą również wpływać na końcową geometrię panelu.
Jeśli spawanie koncentruje się w jednym obszarze, lokalne nagrzewanie może spowodować nieregularne zmiany wymiarowe. W zależności od materiału, średnicy drutu, układu połączeń oraz parametrów spawania panel może ulec wygięciu lub pojawić się różnica między jego przekątnymi.
Aby poprawić kwadratowość spawanego panelu, przetestuj kolejność spawania na reprezentatywnych próbkach. Obserwuj, czy druty przesuwają się podczas spawania oraz czy szerokość, długość, odstępy w siatce lub pomiary przekątnych panelu zmieniają się w trakcie procesu.
Zapisz kolejność i warunki spawania zastosowane dla zaakceptowanych próbek. Jeśli wystąpią odchylenia wymiarowe, oceniaj oddzielnie pozycjonowanie uchwytów, docisk oraz kolejność spawania. Takie podejście pomaga zidentyfikować rzeczywistą przyczynę, a nie dostosowywać uchwytów w celu skompensowania problemu związanego z innym aspektem procesu.
5. Sprawdź odstępy między przewodami oraz prostokątność spawanego panelu przed i po spawaniu
Konieczne jest przeprowadzenie kontroli wymiarowej, aby zweryfikować, czy uchwyt do spawania siatek drucianych działa zgodnie z przeznaczeniem.
Przed spawaniem sprawdź układ przewodów w załadowanym uchwycie. Po spawaniu zmierz te same kluczowe wymiary i porównaj uzyskane wyniki. Takie porównanie pozwala rozróżnić zmienność materiału wejściowego oraz błędy załadunku od zmian wymiarowych wprowadzanych w trakcie spawania.
W celu kontrolowania odstępów między przewodami zmierz wybrane odległości pomiędzy przewodami sąsiednimi i sprawdź spójność wzoru siatki. W celu kontrolowania prostokątności spawanego panelu zmierz całkowitą szerokość i długość panelu oraz porównaj obie przekątne, jeśli projekt panelu wymaga kształtu kwadratu lub prostokąta.
W trakcie całej kontroli używaj tych samych punktów pomiarowych i metod pomiaru. Zapisuj rzeczywiste wartości pomiarów, a nie tylko oznaczaj panel jako zaakceptowany lub odrzucony.
Jeśli odchylenia występują powtarzalnie w podobnych miejscach, należy zbadać odpowiednie punkty odniesienia uchwytów, elementy lokalizujące, warunki zaciskania oraz parametry spawania. Rekordy pomiarowe mogą ujawnić wzorce trudne do zidentyfikowania wyłącznie na podstawie inspekcji wizualnej.
6. Standaryzacja wymiany uchwytów do spawania siatek drucianych
Gdy jedna oś XY maszyna spawalnicza wytwarza kilka projektów paneli siatkowych, wymiany uchwytów muszą być kontrolowane w celu zapewnienia powtarzalnego pozycjonowania.
Każdy uchwyt do spawania siatek drucianych powinien mieć unikalny identyfikator powiązany z odpowiadającym rysunkiem produktu i jego rewizją. Kołki lokalizacyjne, ograniczniki i zaciski powinny być zamontowane w zatwierdzonych pozycjach i zabezpieczone przed rozpoczęciem produkcji.
Przestarzałe układy uchwytów należy przechowywać osobno od aktualnych konfiguracji, aby zmniejszyć ryzyko użycia nieprawidłowego zestawu. Lista kontrolna wymiany powinna potwierdzać wersję uchwytu, położenie komponentów, stan dokręcenia oraz odpowiednie ustawienia maszyny.
Po każdej wymianie wyprodukować próbną płytę i zweryfikować odstępy między siatkami, całkowite wymiary oraz prostokątność spawanej płyty zgodnie z zatwierdzonymi kryteriami akceptacji.
Szybkozamienne uchwyty mogą skrócić czas przygotowania, jednak powtarzalność pozostaje priorytetem. Szybka wymiana jest skuteczna jedynie wtedy, gdy nowa konfiguracja systematycznie zapewnia produkcję płyt spełniających wymagania dotyczące wymiarów.
7. Weryfikacja powtarzalności na kolejnych płytach spawanych
Pojedyncza dopuszczalna płyta nie gwarantuje, że kontrola odstępów między siatkami oraz prostokątność spawanej płyty pozostaną stabilne w trakcie całej produkcji.
Podczas wprowadzania maszyny do eksploatacji lub zmiany uchwytu sprawdzić zaplanowaną serię kolejnych płyt. Zarejestrować odstępy między siatkami, całkowite wymiary, pomiary przekątnych oraz wszelkie zaobserwowane przesunięcia drutu lub odkształcenia płyty.
Porównać wyniki z uzgodnionymi tolerancjami rysunkowymi. Jeśli pomiary różnią się znacznie między poszczególnymi płytami, przeanalizować materiał drutu, stan uchwytów, metodę zaciskania, kolejność spawania oraz procedurę kontroli.
Określ, kiedy wymagane jest kolejne sprawdzenie wymiarowe, np. po zmianie partii drutu, naprawie uchwytu, konserwacji elektrod lub modyfikacji programu spawania.
Przechowywanie zatwierdzonego wzorca oraz jego dokumentacji kontrolnej stanowi praktyczny punkt odniesienia przy powtarzanych zamówieniach i wspiera utrzymanie spójnej jakości spawania siatek XY.
Wniosek
Właści poprawnie zaprojektowany uchwyt do spawania siatek drucianych pomaga producentom osiągnąć niezawodną kontrolę odstępów między drutami oraz stałą prostokątność spawanych paneli. W zastosowaniach spawania siatek XY pozycjonowanie uchwytu, stan drutu, siła docisku, kolejność spawania oraz kontrola wymiarowa muszą działać jako zintegrowany system.
Przed rozpoczęciem rutynowej produkcji zweryfikuj uchwyt i proces spawania przy użyciu rzeczywistych materiałów drutowych oraz reprezentatywnych paneli. Upewnij się, że odstępy między drutami oraz wymiary przekątnych pozostają w granicach dopuszczalnych tolerancji we wszystkich kolejnych próbkach.
Szukasz odpowiedniego rozwiązania do swojej aplikacji spawania siatek drutowych? Skontaktuj się z Jinchun oraz udostępnij rysunek swojej siatki, materiał przewodów, średnicę przewodów, odstęp między przewodami i wymagania dotyczące produkcji. Nasz zespół może pomóc w ocenie Twojego zastosowania i zalecić odpowiednie rozwiązanie spawalnicze.
Spis treści
- Wprowadzenie
- 1. Ustalenie punktów odniesienia do kontroli odstępów siatki
- 2. Zaprojektuj uchwyt spawalniczy do siatki przewodowej zapewniający powtarzalne pozycjonowanie
- 3. Synchronizacja spawania siatki drucianej XY z projektem uchwytu
- 4. Kontroluj kolejność spawania, aby zachować prostokątność spawanego panelu
- 5. Sprawdź odstępy między przewodami oraz prostokątność spawanego panelu przed i po spawaniu
- 6. Standaryzacja wymiany uchwytów do spawania siatek drucianych
- 7. Weryfikacja powtarzalności na kolejnych płytach spawanych
- Wniosek