 EN


परिचय
एक विश्वसनीय तार जाल बिद्युत वेल्डिङ फिक्सचर उत्पादनको समयमा स्थिर जाल अन्तर र वेल्डेड प्यानलको वर्गाकारता कायम राख्नका लागि आवश्यक छ। यसमा एक्सवाई तार जाल बिद्युत वेल्डिङ सानो स्थान त्रुटिहरू पनि तारहरूको छेउमा भएको अन्तर, प्यानलको समग्र आकार र अन्तिम उत्पादको गुणस्तरमा असर गर्न सक्छन्।
यद्यपि एउटा XY-अक्ष वेल्डिङ मेसिन इलेक्ट्रोडहरूलाई सटीक रूपमा स्थान निर्धारण गर्न सक्छ, तर इलेक्ट्रोडको सटीक गतिमात्रै आयामिक स्थिरता ग्यारेन्टी गर्दैन। तारहरू लोडिङको समयमा हिल्न सक्छन्, स्थान निर्धारण घटकहरू समयको साथमा घिसिन्छन् र बिद्युत वेल्डिङको तापले प्यानलको आकार परिवर्तन गर्न सक्छ।
दोहोरिने परिणामहरू प्राप्त गर्नका लागि निर्माताहरूले फिक्सचर डिजाइन, मेश बीचको दूरी नियन्त्रण, क्ल्याम्पिङ, वेल्डिङ क्रम र आयामिक निरीक्षण बीच समन्वय गर्नुपर्छ। फिक्सचर वास्तविक प्यानल ड्राइङ, तार विशिष्टता, वेल्डिङ स्थान र आवश्यक सहिष्णुताको आधारमा डिजाइन गर्नुपर्छ।
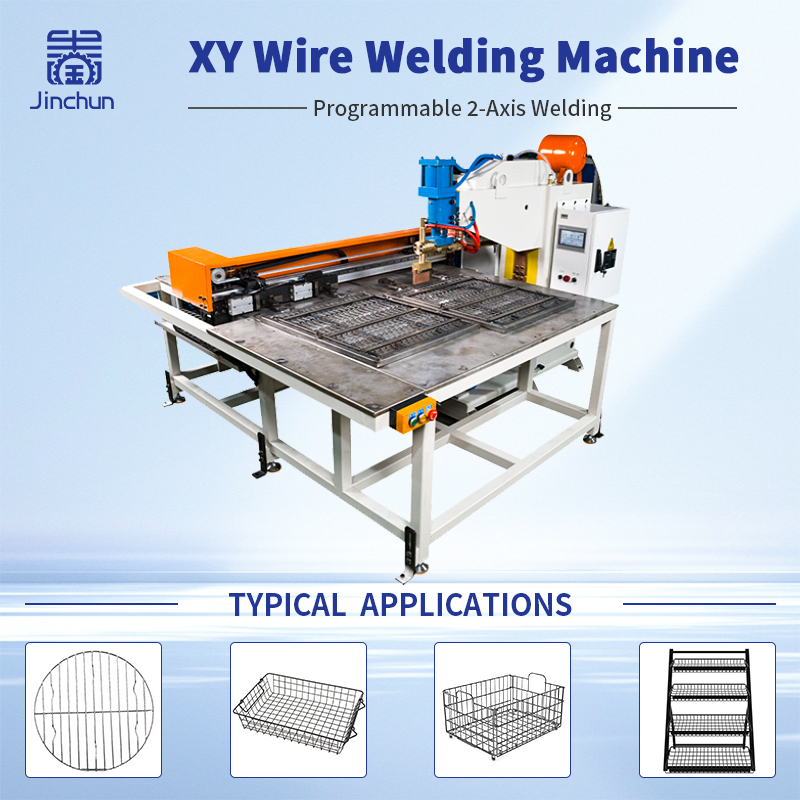
यो गाइडले मेश बीचको दूरी नियन्त्रण सुधार्न र XY तार मेश वेल्डिङ अनुप्रयोगहरूमा वेल्डेड प्यानलको वर्गाकारता कायम राख्नका लागि तार मेश वेल्डिङ फिक्सचर डिजाइन गर्ने र निरीक्षण गर्ने तरिका व्याख्या गर्दछ।
१. मेश बीचको दूरी नियन्त्रणका लागि सन्दर्भ बिन्दुहरू स्थापित गर्नुहोस्
प्रभावकारी मेश बीचको दूरी नियन्त्रण स्पष्ट रूपमा परिभाषित सन्दर्भ बिन्दुहरूबाट सुरु हुन्छ। तार मेश वेल्डिङ फिक्सचर डिजाइन गर्नु अघि प्यानलको समग्र चौडाइ र लम्बाइ, अनुदैर्ध्य तारका स्थितिहरू, क्रस-तार बीचको दूरी, सन्दर्भ किनाराहरू र विकर्ण आयामहरू पहिचान गर्नुहोस्।
यी आयामहरूले स्वीकृत उत्पादन ड्राइङ अनुसरण गर्नुपर्छ। यदि अपरेटरहरू, फिक्सचर डिजाइनरहरू र गुणस्तर निरीक्षकहरूले फरक फरक सन्दर्भ बिन्दुहरू प्रयोग गर्छन् भने मापन परिणामहरू सुसंगत हुन सक्दैनन्।
सही मेस बीचको दुरी नियन्त्रणका लागि, निर्दिष्ट दुरीले तारहरूको केन्द्रदेखि केन्द्रसम्मको दुरीलाई संदर्भित गर्दछ कि अरू कुनै मापन पद्धतिलाई, यो पुष्टि गर्नुहोस्। प्रत्येक महत्वपूर्ण आयामको लागि अनुमति दिइएको विचलन रेकर्ड गर्नुहोस् र सुनिश्चित गर्नुहोस् कि फिक्सचर लेआउट र निरीक्षण प्रक्रियाले उही परिभाषाहरू अनुसरण गर्दछन्।
स्पष्ट सन्दर्भ बिन्दुहरूले निर्माताहरूलाई उत्पादनको सुरुवातमै स्थिति सम्बन्धी त्रुटिहरू पहिचान गर्न र उत्पादनको समयमा आयामिक विचलन घटाउन मद्दत गर्दछन्।
२. दोहोरिएको स्थितिमा स्थापना गर्न सकिने तार मेस वेल्डिङ फिक्सचरको डिजाइन गर्नुहोस्
राम्रोसँग डिजाइन गरिएको तार मेस वेल्डिङ फिक्सचरले लम्बाइ र क्रस तारहरूलाई वेल्डिङ अघि र बेलामै उनीहरूको निर्धारित स्थितिमा राख्छ। प्यानल डिजाइन अनुसार, फिक्सचरले स्थान निर्धारण स्लटहरू, पिनहरू, स्टपहरू, सपोर्टहरू वा अन्य स्थान निर्धारण घटकहरू प्रयोग गर्न सक्छ।
स्थान निर्धारण विशेषताहरूले तारहरूको वास्तविक व्यवस्थासँग मिल्नुपर्छ, तर तारहरूलाई एत्रो जबरजस्ती रूपमा स्थापना गर्नु हुँदैन जसले आउने सामग्रीसँग सम्बन्धित समस्याहरू लुकाइएको हुन्छ।
उत्पादन अघि तारको व्यास, सिधापन र काटिएको लम्बाइ जाँच गर्नुपर्छ किनभने यी विशेषताहरूमा भएको परिवर्तनले तारहरूको फिक्सचरमा कसरी बस्ने भन्ने कुरामा असर पार्न सक्छ। घिसिएका स्थान निर्धारण गर्ने पिनहरू, ढिलो स्टपहरू वा स्थान निर्धारण गर्ने स्लटहरूभित्रको मैलो पनि जालीको अनियमित दूरीको कारण बन्न सक्छ।
धेरै प्यानल डिजाइन उत्पादन गर्ने निर्माताहरूका लागि प्रतिस्थापन योग्य स्थान निर्धारण गर्ने घटकहरूले परिवर्तनहरू सरल बनाउन सक्छन्। तर, प्रत्येक फिक्सचर विन्यासको स्पष्ट पहिचान र स्वीकृत लेआउट हुनुपर्छ। स्थान निर्धारण गर्ने भागहरू स्थापना वा प्रतिस्थापन गरेपछि उत्पादन सुरु गर्नुअघि तिनीहरूको स्थिति सत्यापन गर्नुपर्छ।
३. एक्सवाई तार जाली वेल्डिङ लाई फिक्सचर डिजाइनसँग समन्वय गर्नुहोस्
मा एक्सवाई तार जाल बिद्युत वेल्डिङ फिक्सचर र मेशिन दुवैले तारको सही स्थिति कायम राख्दै इलेक्ट्रोडहरूलाई प्रत्येक वेल्डिङ अन्तर्सेक्सनमा पुग्न दिनुपर्छ।
फिक्सचरले इलेक्ट्रोडको आउने मार्गमा अवरोध नपुर्याउँदै अनावश्यक तारको गति रोक्न पर्याप्त समर्थन प्रदान गर्नुपर्छ। क्ल्याम्पहरू, स्टपहरू र स्थान निर्धारण गर्ने घटकहरूले पनि मेशिनको कार्यक्रमित गतिहरूमा हस्तक्षेप नगर्नुपर्छ।
क्ल्याम्पिङ बल पनि अर्को महत्त्वपूर्ण विचार हो। अपर्याप्त क्ल्याम्पिङले इलेक्ट्रोडसँगको सम्पर्क वा वेल्डिङको समयमा तारहरू चल्न दिन सक्छ। अत्यधिक बलले तारलाई झुकाउन, चिह्न लगाउन वा विकृत गर्न सक्छ।
त्यसैले क्ल्याम्पहरूको स्थिति र क्रमलाई वास्तविक सञ्चालन अवस्थामा मूल्याङ्कन गर्नुपर्छ। फिक्सचर बन्द हुँदा, इलेक्ट्रोडहरूले जोडहरूमा सम्पर्क गर्दा र मेशिनले वेल्ड बिन्दुहरूबीच गति गर्दा तारहरू स्थिर रहन्छन् कि भनेर जाँच गर्नुपर्छ।
उपयुक्त फिक्सचर व्यवस्थाले स्थिति निर्धारणको पुनरावृत्तियोग्यता सुधार्छ र XY तार मेश वेल्डिङमा सुसंगत परिणामहरूलाई समर्थन गर्छ।
४। वेल्डिङ क्रम नियन्त्रण गरेर वेल्डेड प्यानलको वर्गाकारता कायम राख्नुहोस्
वेल्डेड प्यानलको वर्गाकारता यसले प्रारम्भिक तार व्यवस्थाको सटीकतामा मात्र निर्भर गर्दैन। बेल्डिङ अनुक्रम र ताप वितरणले पनि अन्तिम प्यानल ज्यामितिलाई प्रभावित गर्न सक्छ।
यदि बेल्डिङ एउटै क्षेत्रमा केन्द्रित छ भने, स्थानीय तापनले असमान आयामिक परिवर्तनहरू ल्याउन सक्छ। सामग्री, तारको व्यास, जोड व्यवस्था र बेल्डिङ प्यारामिटरहरूमा निर्भर गरी प्यानल झुक्न सक्छ वा यसका विकर्णहरू बीच फरक विकास हुन सक्छ।
बेल्डेड प्यानलको वर्गाकारतामा सुधार गर्न, प्रतिनिधित्वपूर्ण नमुनाहरू प्रयोग गरेर बेल्डिङ अनुक्रम परीक्षण गर्नुहोस्। बेल्डिङको समयमा तारहरू सर्ने कि सर्दैनन् र प्रक्रिया अगाडि बढ्दै गएपछि प्यानलको चौडाइ, लम्बाइ, ग्रिड दूरी वा विकर्ण मापहरूमा परिवर्तन हुने कि हुँदैन भनेर अवलोकन गर्नुहोस्।
स्वीकृत नमुनाहरूका लागि प्रयोग गरिएको अनुक्रम र बेल्डिङ अवस्थाहरू रेकर्ड गर्नुहोस्। यदि आयामिक विचलनहरू देखिन्छन् भने, फिक्सचर स्थिति, क्ल्याम्पिङ र बेल्डिङ अनुक्रमलाई अलग-अलग मूल्याङ्कन गर्नुहोस्। यो दृष्टिकोणले सम्बन्धित प्रक्रिया समस्याको कारण अनुमान गर्न सहज बनाउँछ, जसले गर्दा फिक्सचरलाई समायोजन गरेर असम्बन्धित समस्याको कम्पेन्सेशन गर्नु पर्दैन।
५. बटुलो र टाँसिएको प्यानलको वर्गाकारता र जालीको दूरी जाँच गर्नुहोस् बटुलो अघि र पछि
यो आवश्यक छ कि तार जाली बटुलो फिक्सचरले आफ्नो उद्देश्य अनुसार काम गरिरहेको छ कि छैन भनेर पुष्टि गर्न।
बटुलो अघि, लोड गरिएको फिक्सचरमा तारहरूको व्यवस्थापन जाँच गर्नुहोस्। बटुलो पछि, उही महत्त्वपूर्ण मापहरू मापन गर्नुहोस् र परिणामहरू तुलना गर्नुहोस्। यो तुलना आउँदो सामग्रीको भिन्नता र लोडिङ त्रुटिहरूलाई बटुलोको समयमा भएको आकारिक परिवर्तनबाट छुट्याउन मद्दत गर्छ।
जालीको दूरी नियन्त्रणका लागि, आसन्न तारहरूबीचका चयनित अन्तरालहरू मापन गर्नुहोस् र जाली प्याटर्नको स्थिरता जाँच गर्नुहोस्। टाँसिएको प्यानलको वर्गाकारताका लागि, प्यानलको सम्पूर्ण चौडाइ र लम्बाइ मापन गर्नुहोस् र प्यानल डिजाइनले वर्ग वा आयताकार आकार माग गर्दा दुवै विकर्णहरू तुलना गर्नुहोस्।
जाँच प्रक्रियाको सम्पूर्ण समयमा एउटै मापन बिन्दुहरू र विधिहरू प्रयोग गर्नुहोस्। प्यानललाई मात्र स्वीकृत वा अस्वीकृत चिन्हित गर्नुको सट्टा वास्तविक मापनहरू रेकर्ड गर्नुहोस्।
यदि समान स्थानहरूमा विचलनहरू बारम्बार घटित हुन्छन् भने, सम्बन्धित फिक्सचर डेटमहरू, स्थान निर्धारण गर्ने घटकहरू, क्ल्याम्पिङ अवस्थाहरू र वेल्डिङ प्यारामिटरहरूको जाँच गर्नुपर्छ। मापन रेकर्डहरूले मात्र दृश्य निरीक्षणबाट चिन्न कठिन हुने प्रतिरूपहरू उजागर गर्न सहयोग गर्न सक्छन्।
६. तार जाल वेल्डिङ फिक्सचर परिवर्तनहरूको मानकीकरण गर्नुहोस्
जब एउटा XY-अक्ष वेल्डिंग मेसिन कतिपय जाल प्यानल डिजाइनहरू उत्पादन गर्छ, तब दोहोरिएको स्थितिमा स्थान निर्धारण बनाइराख्न फिक्सचर परिवर्तनहरू नियन्त्रणमा राख्नुपर्छ।
प्रत्येक तार जाल वेल्डिङ फिक्सचरको आफ्नै अद्वितीय पहिचान अंक हुनुपर्छ जुन सम्बन्धित उत्पादन ड्राइङ र संशोधनसँग जोडिएको हुन्छ। स्थान निर्धारण गर्ने पिनहरू, स्टपहरू र क्ल्याम्पहरू उनीहरूका अनुमोदित स्थानहरूमा स्थापना गरी उत्पादन सुरु गर्नुभन्दा अघि सुरक्षित गर्नुपर्छ।
गलत सेटअप प्रयोग गर्ने जोखिम घटाउन अप्रचलित फिक्सचर लेआउटहरूलाई वर्तमान विन्यासहरूबाट छुट्टै राख्नुहोस्। परिवर्तन जाँच सूचीले फिक्सचर संस्करण, घटकहरूको स्थिति, कसाइएको अवस्था र सम्बन्धित मेशिन सेटिङहरूको पुष्टि गर्नुपर्छ।
प्रत्येक परिवर्तन पछि, परीक्षण प्यानल उत्पादन गर्नुहोस् र मापदण्ड स्वीकृत गरिएको अनुसार जाली दूरी, समग्र आयामहरू र बटुवा प्यानलको वर्गाकारता जाँच गर्नुहोस्।
छिटो-परिवर्तन फिक्सचरहरूले सेटअप समय घटाउन सक्छन्, तर पुनरावृत्तियोग्यता नै प्राथमिकता हो। नयाँ विन्यासले आयामी आवश्यकताहरू पूरा गर्ने प्यानलहरू स्थिर रूपमा उत्पादन गर्दा मात्र छिटो परिवर्तन प्रभावकारी हुन्छ।
७. लगातार बटुवा प्यानलहरूसँग पुनरावृत्तियोग्यता जाँच गर्नुहोस्
एउटा मात्र स्वीकृत प्यानलले जाली दूरी नियन्त्रण र बटुवा प्यानलको वर्गाकारता उत्पादनको सम्पूर्ण अवधिमा स्थिर रहने कुरा स्थापित गर्दैन।
मेशिन कमिसनिङ वा फिक्सचर परिवर्तनको समयमा, योजनाबद्ध लगातार प्यानलहरूको श्रृंखला निरीक्षण गर्नुहोस्। जाली दूरी, समग्र आयामहरू, विकर्ण मापहरू र कुनै अवलोकित तार चालन वा प्यानल विकृति रेकर्ड गर्नुहोस्।
परिणामहरूलाई सहमत ड्राइङ टोलरेन्ससँग तुलना गर्नुहोस्। यदि प्यानलहरू बीच मापहरूमा धेरै फरक छ भने, तार सामग्री, फिक्सचर अवस्था, क्ल्याम्पिङ विधि, बटुवा क्रम र निरीक्षण प्रक्रिया पुन: जाँच गर्नुहोस्।
अर्को आयामिक जाँच कहिले आवश्यक छ भनेर परिभाषित गर्नुहोस्, जस्तै तार ब्याच परिवर्तन पछि, फिक्सचर मर्मत पछि, इलेक्ट्रोड रखरखाव पछि, वा वेल्डिङ कार्यक्रम संशोधन पछि।
अनुमोदित नमुना र यसका निरीक्षण रेकर्डहरू राख्नुले दोहोरिएका अर्डरहरूका लागि व्यावहारिक सन्दर्भ प्रदान गर्दछ र XY तार जाल वेल्डिङमा स्थिर गुणस्तर कायम राख्न मद्दत गर्दछ।
निष्कर्ष
सही रूपमा डिझाइन गरिएको तार जाल बिद्युत वेल्डिङ फिक्सचर निर्माताहरूलाई विश्वसनीय जाल अन्तराल नियन्त्रण र स्थिर वेल्डेड प्यानल वर्गता प्राप्त गर्न मद्दत गर्दछ। XY तार जाल वेल्डिङ अनुप्रयोगहरूका लागि, फिक्सचर स्थिति, तारको अवस्था, क्ल्याम्पिङ बल, वेल्डिङ क्रम, र आयामिक निरीक्षण एकसाथ काम गर्नुपर्दछ।
नियमित उत्पादन अघि, वास्तविक तार सामग्री र प्रतिनिधित्वपूर्ण प्यानलहरू प्रयोग गरेर फिक्सचर र वेल्डिङ प्रक्रियाको वैधता प्रमाणित गर्नुहोस्। लगातार नमुनाहरूमा जाल अन्तराल र विकर्ण आयामहरू आवश्यक सहनशीलताभित्र रहेको छ भनेर पुष्टि गर्नुहोस्।
तपाईंको तार जाल वेल्डिङ अनुप्रयोगका लागि उपयुक्त समाधान खोज्दै हुनुहुन्छ? जिनचुनसँग सम्पर्क गर्नुहोस् र तपाईंको प्यानल ड्राइङ, तारको सामग्री, तारको व्यास, मेश बीचको दूरी, र उत्पादन आवश्यकताहरू साझा गर्नुहोस्। हाम्रो टोलीले तपाईंको अनुप्रयोगको मूल्याङ्कन गर्न सक्छ र उपयुक्त वेल्डिङ समाधान सिफारिस गर्न सक्छ।
विषयसूची
- परिचय
- १. मेश बीचको दूरी नियन्त्रणका लागि सन्दर्भ बिन्दुहरू स्थापित गर्नुहोस्
- २. दोहोरिएको स्थितिमा स्थापना गर्न सकिने तार मेस वेल्डिङ फिक्सचरको डिजाइन गर्नुहोस्
- ३. एक्सवाई तार जाली वेल्डिङ लाई फिक्सचर डिजाइनसँग समन्वय गर्नुहोस्
- ४। वेल्डिङ क्रम नियन्त्रण गरेर वेल्डेड प्यानलको वर्गाकारता कायम राख्नुहोस्
- ५. बटुलो र टाँसिएको प्यानलको वर्गाकारता र जालीको दूरी जाँच गर्नुहोस् बटुलो अघि र पछि
- ६. तार जाल वेल्डिङ फिक्सचर परिवर्तनहरूको मानकीकरण गर्नुहोस्
- ७. लगातार बटुवा प्यानलहरूसँग पुनरावृत्तियोग्यता जाँच गर्नुहोस्
- निष्कर्ष