 EN


Вступ
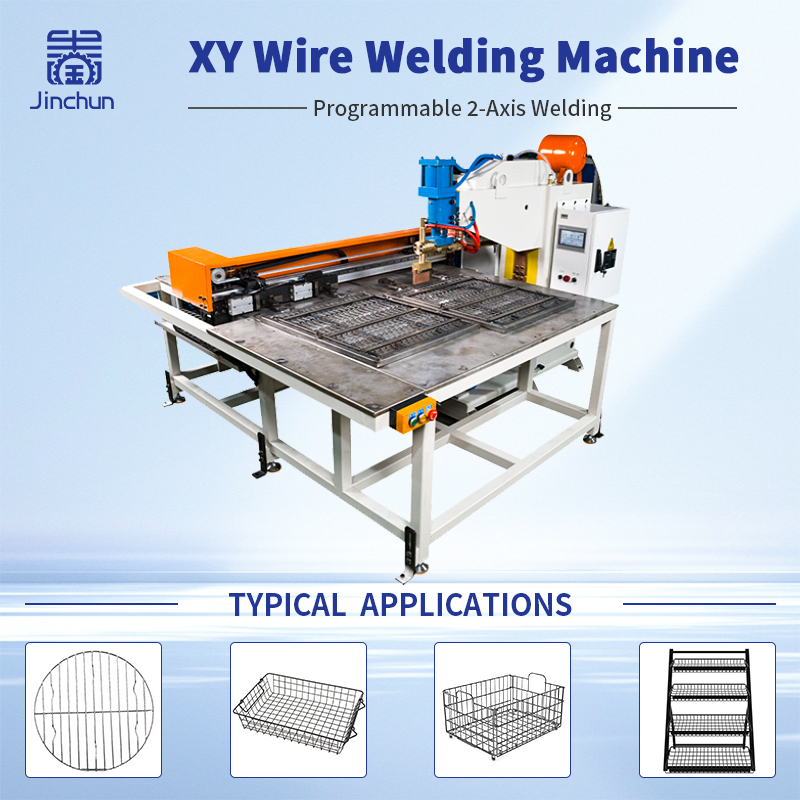
Надійна пристрій для зварювання сітчастих конструкцій є обов’язковим для забезпечення стабільної відстані між проводами та квадратності зварених панелей під час виробництва. У Зварюванні сітчастих конструкцій у площині XY , навіть незначні помилки позиціонування можуть вплинути на відстань між перетинами проводів, загальні габарити панелі та якість готового виробу.
Хоча Зварювальний апарат по осях X та Y може точно позиціонувати електроди, саме точне переміщення електродів не гарантує стабільності розмірів. Проводи можуть зміщуватися під час завантаження, компоненти фіксації можуть зношуватися з часом, а теплота зварювання може спричинити деформацію панелі.
Щоб досягти відтворюваних результатів, виробникам потрібно узгодити проектування пристосування, контроль відстані між проводами сітки, затискання, послідовність зварювання та розмірний контроль.
У цьому посібнику пояснюється, як проектувати й перевіряти пристосування для зварювання дротової сітки, щоб покращити контроль відстані між проводами сітки та зберегти квадратність зварених панелей у застосуваннях зварювання дротової сітки в XY-площині.
1. Встановлення опорних точок для контролю відстані між проводами сітки
Ефективний контроль відстані між проводами сітки починається з чітко визначених опорних точок. Перш ніж проектувати пристосування для зварювання дротової сітки, слід визначити загальну ширину й довжину панелі, положення поздовжніх проводів, відстань між поперечними проводами, опорні краї та діагональні розміри.
Ці розміри мають відповідати затвердженому кресленню виробу. Якщо оператори, конструктори пристосувань і контролери якості використовують різні опорні точки, результати вимірювань можуть бути неузгодженими.
Для точного контролю відстані між сітчастими елементами підтвердьте, чи вказана відстань означає відстань від центру до центру між дротами чи інший метод вимірювання. Запишіть допустиме відхилення для кожного критичного розміру та переконайтеся, що розташування пристосування й процедура перевірки ґрунтуються на тих самих визначеннях.
Чіткі опорні точки допомагають виробникам виявляти помилки позиціонування на ранніх етапах і зменшувати розмірні відхилення під час виробництва.
2. Спроектуйте пристосування для зварювання дротяної сітки з метою повторюваного позиціонування
Належно спроектоване пристосування для зварювання дротяної сітки утримує поздовжні й поперечні дроти в заданих положеннях до й під час зварювання. Залежно від конструкції панелі пристосування може використовувати фіксуючі пази, штирі, обмежувачі, опори або інші компоненти для позиціонування.
Фіксуючі елементи мають відповідати реальному розташуванню дротів без примусового їх укладання в потрібне положення, щоб не приховувати проблеми з вхідним матеріалом.
Діаметр дроту, його прямолінійність та довжина відрізання повинні перевірятися до початку виробництва, оскільки відхилення цих параметрів можуть вплинути на те, як дроти розміщуються у пристосуванні. Зношені фіксуючі штирі, розбалансовані обмежувачі або забруднення всередині фіксуючих пазів також можуть призвести до нерівномірного кроку сітки.
Для виробників, що випускають кілька типів панелей, змінні фіксуючі елементи можуть спростити переналагодження. Однак кожна конфігурація пристосування повинна мати чіткий ідентифікатор та затверджений макет. Після встановлення або заміни фіксуючих деталей необхідно перевірити їхнє положення перед початком виробництва.
3. Узгодження зварювання сітки з дроту XY з проектуванням пристосування
У Зварюванні сітчастих конструкцій у площині XY пристрій і верстат мають працювати у взаємодії, щоб забезпечити точне розміщення дротів і одночасно дозволити електродам досягати кожної точки зварювання.
Кріплення має забезпечувати достатню підтримку, щоб запобігти небажаному руху дроту, не перешкоджаючи при цьому траєкторії наближення електрода. Затискачі, упори та компоненти для фіксації також не повинні заважати запрограмованим рухам верстата.
Ще одним важливим фактором є сила затискання. Недостатня сила затискання може призвести до зміщення дроту під час контакту електрода або зварювання. Надмірна сила, навпаки, може викривити, залишити сліди або деформувати дріт.
Тому положення та послідовність затискачів слід оцінювати в реальних умовах експлуатації. Перевірте, чи залишаються дроти стабільними під час закриття кріплення, контакту електродів із з’єднаннями та руху верстата між точками зварювання.
Підхожий розташування кріплення покращує повторюваність позиціонування й сприяє отриманню стабільних результатів під час зварювання сітки дротів у площині XY.
4. Контролюйте послідовність зварювання, щоб зберегти квадратність звареної панелі
Квадратність звареної панелі залежить не лише від точності початкового розташування дротів. Послідовність зварювання та розподіл тепла також можуть впливати на кінцеву геометрію панелі.
Якщо зварювання зосереджене в одній ділянці, локальне нагрівання може спричинити нерівномірні зміни розмірів. Залежно від матеріалу, діаметра дроту, розташування з’єднань та параметрів зварювання панель може прогинатися або виникати різниця між її діагоналями.
Щоб покращити квадратність звареної панелі, протестуйте послідовність зварювання за допомогою типових зразків. Спостерігайте, чи зміщуються дроти під час зварювання, а також чи змінюються ширина, довжина, відстань між сітчастими елементами або діагональні розміри панелі в процесі виконання операції.
Фіксуйте послідовність та умови зварювання, використані для прийнятих зразків. Якщо виникають розбіжності в розмірах, окремо оцінюйте розташування пристосування, затискання та послідовність зварювання. Такий підхід допомагає виявити справжню причину, а не регулювати пристосування, щоб компенсувати проблему, пов’язану з іншим процесом.
5. Перевірте відстань між сітчастими елементами та кутову точність звареної панелі до й після зварювання
Вимірювальна перевірка необхідна, щоб підтвердити, чи пристрій для зварювання сітчастих елементів працює належним чином.
До зварювання перевірте розташування дротів у завантаженому пристрої. Після зварювання виміряйте ті самі критичні розміри й порівняйте отримані результати. Таке порівняння допомагає відрізнити варіації вхідного матеріалу та помилки завантаження від розмірних змін, що виникають під час зварювання.
Для контролю відстані між сітчастими елементами виміряйте обрані інтервали між суміжними дротами й перевірте узгодженість структури сітки. Для контролю кутової точності звареної панелі виміряйте загальну ширину й довжину, а також порівняйте обидва діагональні розміри, якщо конструкція панелі передбачає квадратну або прямокутну форму.
У процесі перевірки використовуйте однакові точки вимірювання й однакові методи. Фіксуйте фактичні виміряні значення, а не просто позначайте панель як прийняту чи відхилену.
Якщо відхилення виникають повторно в подібних місцях, слід дослідити відповідні базові точки пристроїв, компоненти фіксації, умови затискання та параметри зварювання. Записи вимірювань можуть допомогти виявити закономірності, які важко визначити лише візуальним оглядом.
6. Стандартизація заміни пристроїв для зварювання сітчастих панелей
Коли одна вісь XY заварка виробляє кілька конструкцій сітчастих панелей, заміну пристроїв слід контролювати, щоб забезпечити повторюване позиціонування.
Кожен пристрій для зварювання сітчастих панелей повинен мати унікальний ідентифікатор, пов’язаний із відповідним кресленням виробу та його ревізією. Орієнтаційні штирі, упори та затискачі слід встановлювати в затверджених позиціях і надійно фіксувати до початку виробництва.
Зберігайте застарілі схеми пристроїв окремо від поточних конфігурацій, щоб зменшити ризик використання неправильного налаштування. Чек-лист заміни повинен підтверджувати версію пристрою, положення компонентів, стан кріплення та відповідні налаштування обладнання.
Після кожної зміни конфігурації виготовте пробну панель і перевірте відстань між сітчастими елементами, загальні розміри та квадратність звареної панелі відповідно до затверджених критеріїв прийняття.
Швидкозмінні пристосування можуть скоротити час наладки, але пріоритетом залишається повторюваність. Швидка зміна конфігурації є ефективною лише тоді, коли нова конфігурація постійно забезпечує виготовлення панелей, які відповідають вимогам щодо розмірів.
7. Перевірка повторюваності за допомогою послідовних зварених панелей
Одна прийнятна панель не гарантує, що контроль відстані між сітчастими елементами та квадратність звареної панелі залишатимуться стабільними протягом усього виробничого процесу.
Під час введення обладнання в експлуатацію або заміни пристосування перевірте заплановану серію послідовних панелей. Запишіть відстань між сітчастими елементами, загальні розміри, діагональні виміри та будь-яке спостережуване зміщення дроту чи деформацію панелі.
Порівняйте отримані результати з узгодженими допусками креслення. Якщо виміри значно відрізняються між панелями, проаналізуйте матеріал дроту, стан пристосування, метод затискання, послідовність зварювання та процедуру перевірки.
Визначте, коли потрібна інша перевірка розмірів, наприклад після зміни партії дроту, ремонту пристосування, обслуговування електродів або оновлення програми зварювання.
Зберігання затвердженого зразка та його протоколів перевірки забезпечує практичний зразок для повторних замовлень і сприяє підтримці стабільної якості при зварюванні сітки XY.
Висновок
Правильно спроектований пристрій для зварювання сітчастих конструкцій допомагає виробникам досягти надійного контролю відстані між прутами сітки та стабільної квадратності зварених панелей. Для застосувань зварювання сітки XY повинні узгоджено працювати позиціонування пристосування, стан дроту, сила затискання, послідовність зварювання та розмірна перевірка.
Перед початком серійного виробництва перевірте пристосування та процес зварювання за допомогою справжніх дротів і типових панелей. Переконайтеся, що відстань між прутами сітки та діагональні розміри залишаються в межах необхідних допусків у кількох послідовних зразках.
Шукайте відповідне рішення для вашого застосування зварювання сітки? Зв’яжіться з Jinchun та надіслати нам креслення панелі, матеріал дроту, діаметр дроту, відстань між сітчастими елементами та вимоги до виробництва. Наша команда допоможе оцінити ваше застосування й порадити відповідне зварювальне рішення.
Зміст
- Вступ
- 1. Встановлення опорних точок для контролю відстані між проводами сітки
- 2. Спроектуйте пристосування для зварювання дротяної сітки з метою повторюваного позиціонування
- 3. Узгодження зварювання сітки з дроту XY з проектуванням пристосування
- 4. Контролюйте послідовність зварювання, щоб зберегти квадратність звареної панелі
- 5. Перевірте відстань між сітчастими елементами та кутову точність звареної панелі до й після зварювання
- 6. Стандартизація заміни пристроїв для зварювання сітчастих панелей
- 7. Перевірка повторюваності за допомогою послідовних зварених панелей
- Висновок