 EN


Introducere
Unul fiabil fixtură pentru sudarea plaselor metalice este esențială pentru menținerea unei distanțări constante a plaselor și a unghiului drept al panourilor sudate în timpul producției. În Sudarea plaselor metalice XY , chiar și erori mici de poziționare pot afecta distanța dintre intersecțiile sârmelor, dimensiunile generale ale panoului și calitatea produsului finit.
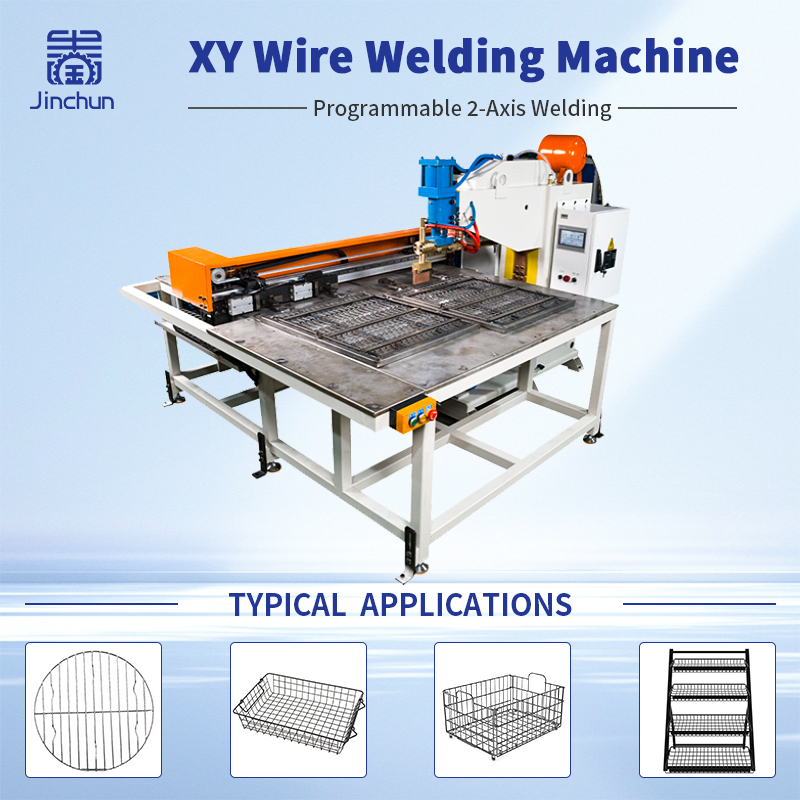
Deși o Mașină de Sudat pe Axă XY poate poziționa electrozii cu precizie, mișcarea exactă a electrozilor singură nu garantează consistența dimensională. Sârmele se pot deplasa în timpul încărcării, componentele de poziționare se pot uza în timp, iar căldura generată de sudare poate determina deformarea panoului.
Pentru a obține rezultate reproductibile, producătorii trebuie să coordoneze proiectarea dispozitivelor de fixare, controlul distanței dintre fire, strângerea, secvența de sudare și inspecția dimensională. Dispozitivul de fixare trebuie proiectat pe baza desenului efectiv al panoului, a specificațiilor privind cablurile, a locațiilor sudurilor și a toleranțelor necesare.
Această ghidare explică modul de proiectare și inspecție a unui dispozitiv de fixare pentru sudarea plaselor de sârmă, în vederea îmbunătățirii controlului distanței dintre fire și menținerii pătrunderii panoului sudat în aplicațiile de sudare XY a plaselor de sârmă.
1. Stabilirea punctelor de referință pentru controlul distanței dintre fire
Un control eficient al distanței dintre fire începe cu puncte de referință clar definite. Înainte de a proiecta un dispozitiv de fixare pentru sudarea plaselor de sârmă, identificați lățimea și lungimea totală a panoului, pozițiile firelor longitudinale, distanța dintre firele transversale, marginile de referință și dimensiunile diagonale.
Aceste dimensiuni trebuie să respecte desenul produsului aprobat. Dacă operatorii, proiectanții dispozitivelor de fixare și inspectorii de calitate folosesc puncte de referință diferite, rezultatele măsurătorilor pot fi neconforme.
Pentru un control precis al distanței dintre ochiuri, confirmați dacă distanța specificată se referă la distanța de la centru la centru între fire sau la o altă metodă de măsurare. Înregistrați variația permisă pentru fiecare dimensiune critică și asigurați-vă că amplasarea dispozitivului de fixare și procedura de inspecție folosesc aceleași definiții.
Punctele clare de referință ajută producătorii să identifice erorile de poziționare în stadii timpurii și să reducă abaterile dimensionale în timpul producției.
2. Proiectați un dispozitiv de sudare pentru plase metalice pentru o poziționare reproductibilă
Un dispozitiv de sudare pentru plase metalice bine proiectat menține firele longitudinale și cele transversale în pozițiile lor prevăzute, atât înainte, cât și în timpul sudării. În funcție de designul panoului, dispozitivul poate utiliza crestături de poziționare, pini, opritoare, suporturi sau alte componente de poziționare.
Caracteristicile de poziționare trebuie să corespundă exact aranjamentului real al firelor, fără a forța firele în poziție într-un mod atât de agresiv încât să ascundă problemele materialelor de intrare.
Diametrul sârmei, rectiliniaritatea și lungimea tăierii trebuie verificate înainte de producție, deoarece variațiile acestor caracteristici pot afecta modul în care sârmele sunt așezate în dispozitiv. Știfturile de poziționare uzate, opritorii slabi sau impuritățile din sloturile de poziționare pot cauza, de asemenea, o distanțare neuniformă a plasei.
Pentru producătorii care realizează mai multe tipuri de panouri, componentele de poziționare interschimbabile pot simplifica schimbarea configurației. Totuși, fiecare configurație de dispozitiv trebuie să aibă un identificator clar și o schemă aprobată. După montarea sau înlocuirea componentelor de poziționare, verificați pozițiile acestora înainte de începerea producției.
3. Coordonarea sudării plasei de sârmă XY cu proiectarea dispozitivului
În Sudarea plaselor metalice XY dispozitivul și mașina trebuie să funcționeze împreună pentru a menține o poziționare precisă a sârmelor, permițând în același timp electrozilor să ajungă la fiecare intersecție de sudură.
Fixtura trebuie să ofere o susținere suficientă pentru a preveni deplasarea neintenționată a firelor, fără a bloca traseul de apropiere al electrodului. Menghinile, opritorii și componentele de poziționare trebuie, de asemenea, să evite orice interferență cu mișcările programate ale mașinii.
Forța de strângere reprezintă un alt aspect important de luat în considerare. O forță insuficientă de strângere poate permite deplasarea firelor în timpul contactului electrodului sau al sudurii. Pe de altă parte, o forță excesivă poate îndoi, marca sau deforma firul.
Poziția și secvența menghinelor trebuie, așadar, evaluate în condiții reale de funcționare. Verificați dacă firele rămân stabile atunci când fixtura se închide, electrozii contactează îmbinările și mașina se deplasează între punctele de sudură.
O configurație adecvată a fixturii îmbunătățește repetabilitatea poziționării și sprijină obținerea unor rezultate constante la sudarea plaselor de sârmă în planul XY.
4. Controlați secvența sudurii pentru a menține pătratul panoului sudat
Pătratul panoului sudat depinde de mai mult decât de precizia aranjării inițiale a sârmei. Secvența de sudare și distribuția căldurii pot influența, de asemenea, geometria finală a panoului.
Dacă sudarea este concentrată într-o singură zonă, încălzirea localizată poate provoca modificări dimensionale neuniforme. În funcție de material, diametrul sârmei, aranjamentul îmbinărilor și parametrii de sudare, panoul poate să se curbeze sau să prezinte diferențe între diagonalele sale.
Pentru a îmbunătăți pătratul panoului sudat, testați secvența de sudare folosind eșantioane reprezentative. Observați dacă sârmele se deplasează în timpul sudării și dacă lățimea, lungimea, distanța dintre ochiurile grilei sau măsurătorile diagonale ale panoului se modifică pe parcursul procesului.
Înregistrați secvența și condițiile de sudare utilizate pentru eșantioanele acceptate. Dacă apar abateri dimensionale, evaluați separat poziționarea dispozitivului de fixare, strângerea și secvența de sudare. Această abordare ajută la identificarea cauzei reale, nu la ajustarea dispozitivului de fixare pentru a compensa o problemă de proces nelegată.
5. Verificați distanța dintre ochiurile plasei și pătratul panoului sudat înainte și după sudare
Inspecia dimensională este necesară pentru a verifica dacă un dispozitiv de sudare a plaselor din sârmă funcționează conform intenției.
Înainte de sudare, verificați aranjamentul sârmelor în dispozitivul încărcat. După sudare, măsurați aceleași dimensiuni critice și comparați rezultatele. Această comparație ajută la diferențierea variației materialelor primite și a erorilor de încărcare de la modificările dimensionale apărute în timpul sudării.
Pentru controlul distanței dintre ochiurile plasei, măsurați intervalele selectate dintre sârmele adiacente și verificați consistența modelului de grilă. Pentru verificarea pătratului panoului sudat, măsurați lățimea și lungimea totale și comparați ambele diagonale atunci când designul panoului necesită o formă pătrată sau dreptunghiulară.
Utilizați aceleași puncte și metode de măsurare pe tot parcursul procesului de inspecție. Înregistrați valorile reale măsurate, nu doar marcați un panou ca acceptat sau respins.
Dacă abaterile apar în mod repetat în locații similare, investigați bazele de referință ale dispozitivelor relevante, componentele de poziționare, condițiile de fixare și parametrii de sudură. Înregistrările măsurătorilor pot ajuta la evidențierea unor modele care sunt dificil de identificat doar prin inspecție vizuală.
6. Standardizarea schimbărilor de dispozitive pentru sudarea plaselor din sârmă
Când o axă XY mașină de sudură produce mai multe variante de panouri din plasă de sârmă, schimbările de dispozitive trebuie controlate pentru a menține o poziționare reproductibilă.
Fiecare dispozitiv pentru sudarea plaselor din sârmă trebuie să aibă un identificator unic asociat desenului produsului corespunzător și reviziei acestuia. Știfturile de poziționare, opritorii și clemele trebuie instalate în pozițiile aprobate și strânse înainte de începerea producției.
Păstrați configurările vechi ale dispozitivelor separate de cele curente, pentru a reduce riscul utilizării unei configurații incorecte. O listă de verificare pentru schimbarea dispozitivelor trebuie să confirme versiunea dispozitivului, pozițiile componentelor, starea strângerii și setările relevante ale mașinii.
După fiecare schimbare, produceți o panou de probă și verificați distanțarea ochiurilor, dimensiunile generale și pătratul panoului sudat în raport cu criteriile de acceptare aprobate.
Fixturile cu schimbare rapidă pot reduce timpul de configurare, dar repetabilitatea rămâne prioritară. O schimbare rapidă este eficientă doar atunci când noua configurație produce în mod constant panouri care îndeplinesc cerințele dimensionale.
7. Verificați repetabilitatea cu panouri sudate consecutive
Un singur panou acceptabil nu stabilește faptul că controlul distanțării ochiurilor și pătratul panoului sudat vor rămâne constante pe întreaga durată a producției.
În timpul punerii în funcțiune a mașinii sau al schimbării unei fixturi, inspectați o serie planificată de panouri consecutive. Înregistrați distanțarea ochiurilor, dimensiunile generale, măsurătorile diagonale și orice deplasare a sârmei sau deformare a panoului observată.
Comparați rezultatele cu toleranțele prevăzute în desenul convenit. Dacă măsurătorile variază semnificativ între panouri, reexaminați materialul de sârmă, starea fixturii, metoda de fixare, secvența de sudare și procedura de inspecție.
Definește când este necesară o altă verificare dimensională, de exemplu, după schimbarea unui lot de sârmă, reparația unei fixări, întreținerea electrozilor sau revizuirea programului de sudură.
Păstrarea unui eșantion omologat și a înregistrărilor sale de inspecție oferă un reper practic pentru comenzi repetate și contribuie la menținerea unei calități constante în sudarea plaselor de sârmă XY.
Concluzie
Un sistem corect proiectat fixtură pentru sudarea plaselor metalice ajută producătorii să obțină un control fiabil al distanței dintre ochiurile plasei și o pătrățime constantă a panourilor sudate. Pentru aplicațiile de sudare a plaselor de sârmă XY, poziționarea fixării, starea sârmei, forța de strângere, secvența de sudură și inspecția dimensională trebuie să funcționeze în mod coordonat.
Înainte de producția de rutină, validează fixarea și procesul de sudură folosind materiale reale de sârmă și panouri reprezentative. Asigură-te că distanța dintre ochiurile plasei și dimensiunile diagonale rămân în limitele toleranțelor cerute pe mai multe eșantioane consecutive.
Cauți o soluție potrivită pentru aplicația ta de sudare a plaselor de sârmă? Contactați Jinchun și să împărtășiți desenul panoului dvs., materialul pentru cabluri, diametrul cablurilor, distanța dintre ochiurile plasei și cerințele de producție. Echipa noastră vă poate ajuta să evaluați aplicația dvs. și să vă recomande o soluție adecvată de sudură.
Cuprins
- Introducere
- 1. Stabilirea punctelor de referință pentru controlul distanței dintre fire
- 2. Proiectați un dispozitiv de sudare pentru plase metalice pentru o poziționare reproductibilă
- 3. Coordonarea sudării plasei de sârmă XY cu proiectarea dispozitivului
- 4. Controlați secvența sudurii pentru a menține pătratul panoului sudat
- 5. Verificați distanța dintre ochiurile plasei și pătratul panoului sudat înainte și după sudare
- 6. Standardizarea schimbărilor de dispozitive pentru sudarea plaselor din sârmă
- 7. Verificați repetabilitatea cu panouri sudate consecutive
- Concluzie