 EN


Introduktion
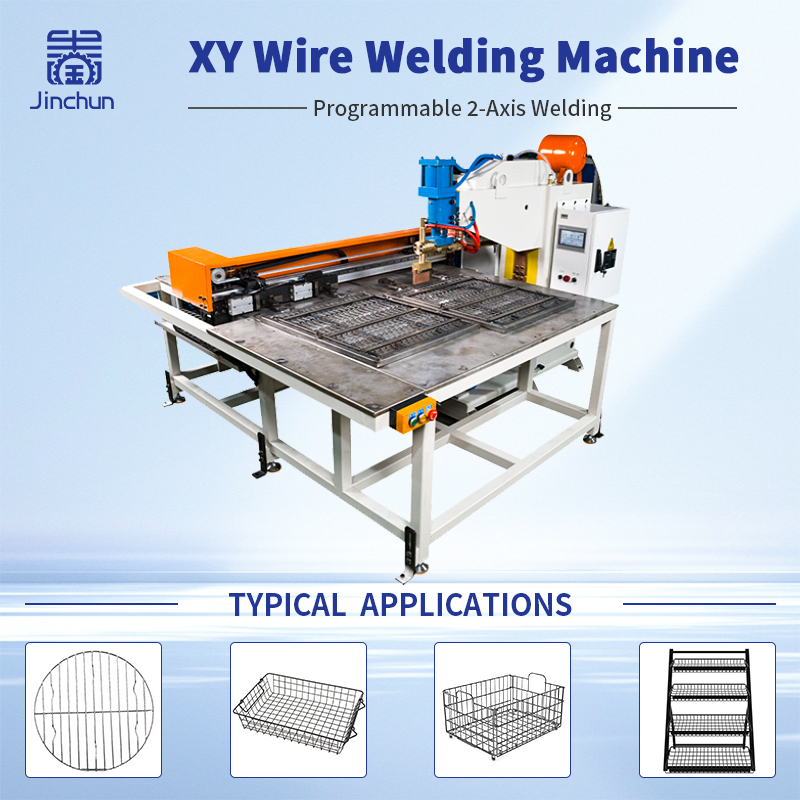
En pålitlig växtgaller-svetsfikstur är avgörande för att upprätthålla konsekvent galleravstånd och rätvinklighet hos svetsade paneler under produktionen. I XY-växtgaller-svetsning , kan även små positionsfel påverka avståndet mellan trådkorsningar, panelens totala mått samt kvaliteten på den färdiga produkten.
Även om en XY-axel Svetsmaskin kan placera elektroderna noggrant, garanterar enbart noggrann rörelse av elektroderna inte dimensionsnoggrannhet. Trådarna kan förflytta sig vid inläsning, positionskomponenter kan slitas med tiden och svetsheten kan orsaka formförändringar i panelen.
För att uppnå återkommande resultat måste tillverkare samordna fästutrustningens design, kontroll av maskavstånd, spännkraft, svetningssekvens och dimensionell inspektion. Fästutrustningen bör utformas utifrån den faktiska panelritningen, trådspecifikationerna, svetningsplatserna och de krävda toleranserna.
Den här guiden förklarar hur man designar och inspekterar en fästutrustning för svetsad trådmaska för att förbättra kontrollen av maskavstånd och bibehålla kvadratur hos svetsade paneler i XY-trådmasksvetningsapplikationer.
1. Fastställ referenspunkter för kontroll av maskavstånd
Effektiv kontroll av maskavstånd börjar med tydligt definierade referenspunkter. Innan en fästutrustning för svetsad trådmaska designas ska panelens totala bredd och längd, longitudinella trådpositioner, tvärtrådsavstånd, referenskanter och diagonalmaß bestämmas.
Dessa mått ska följa den godkända produktritningen. Om operatörer, fästutrustningsdesigners och kvalitetsinspektörer använder olika referenspunkter kan mätresultaten bli inkonsekventa.
För att kontrollera maskavståndet på ett exakt sätt bör du bekräfta om det angivna avståndet avser centrum-till-centrum-avståndet mellan trådarna eller någon annan mätmetod. Registrera den tillåtna variationen för varje kritisk dimension och se till att monteringsanordningens layout och kontrollproceduren följer samma definitioner.
Tydliga referenspunkter hjälper tillverkare att identifiera positionsfel tidigt och minska dimensionsavvikelser under produktionen.
2. Designa en svetsmonteringsanordning för trådmaskor för upprepelbar positionering
En välkonstruerad svetsmonteringsanordning för trådmaskor håller längs- och tvärtrådarna på sina avsedda platser innan och under svetsningen. Beroende på panelens design kan monteringsanordningen använda lokaliseringsrännor, stift, stopp, stöd eller andra positionsbestämmande komponenter.
Lokaliseringsegenskaperna måste matcha den faktiska trådlayouten utan att tvinga trådarna på plats så hårt att problem med inkommande material döljs.
Tråddiameter, rakhet och snittd längd bör kontrolleras innan produktionen påbörjas, eftersom variationer i dessa egenskaper kan påverka hur trådarna ligger i fixturerna. Slitna positioneringsnålar, lösa stopp eller smuts i positioneringsfack kan också orsaka inkonsekvent maskavstånd.
För tillverkare som producerar flera paneldesigner kan utbytbara positioneringskomponenter förenkla omställningar. Varje fixturkonfiguration bör dock ha en tydlig identifierare och en godkänd layout. Efter installation eller utbyte av positioneringsdelar bör deras positioner verifieras innan produktionen påbörjas.
3. Samordna XY-trådmasksvetsning med fixturdesign
IXY-växtgaller-svetsning fixturen och maskinen måste samarbeta för att bibehålla exakt trådpositionering samtidigt som elektroderna kan nå varje svetsskärningspunkt.
Fixturen bör ge tillräckligt med stöd för att förhindra oönskad rörelse av ledningarna utan att hindra elektrodens närmande. Klamrar, stopp och positioneringskomponenter får inte heller störa maskinens programmerade rörelser.
Klamkraften är en annan viktig aspekt. Otillräcklig klaning kan leda till att ledningarna rör sig under elektrodkontakt eller svetsning. För stark kraft kan å andra sidan böja, märka eller deformera ledningen.
Placeringen och sekvensen av klamrarna bör därför utvärderas under verkliga driftsförhållanden. Kontrollera om ledningarna förblir stabila när fixturen stängs, elektroderna kontaktar fogarna och maskinen rör sig mellan svetspunkterna.
En lämplig fixturlayout förbättrar upprepbarheten i positioneringen och stödjer konsekventa resultat vid XY-ledningsnätssvetsning.
4. Styr svetssekvensen för att bibehålla kvadratur hos den svetsade panelen
Kvadratur hos den svetsade panelen beror på mer än noggrannheten i den ursprungliga trådarrangemangen. Svetssekvensen och värmeutbredningen kan också påverka den slutgiltiga panelens geometri.
Om svetsning koncentreras till ett område kan lokal uppvärmning orsaka ojämna dimensionella förändringar. Beroende på materialet, tråddiametern, fogarrangemangen och svetsparametrarna kan panelen böjas eller utveckla skillnader mellan sina diagonaler.
För att förbättra kvadraturen hos svetsade paneler bör du testa svetssekvensen med representativa prov. Observera om trådarna förflyttas under svetsningen och om panelens bredd, längd, rutnätsavstånd eller diagonalavmätningar förändras under processens gång.
Dokumentera sekvensen och svetsvillkoren som användes för godkända prov. Om dimensionella avvikelser uppstår bör du utvärdera fixturpositionering, klamring och svetssekvens separat. Detta tillvägagångssätt hjälper till att identifiera den verkliga orsaken istället för att justera fixturen för att kompensera för ett oväsentligt processproblem.
5. Kontrollera masksteg och svetsad panels rätvinklighet före och efter svetsning
Dimensionell kontroll är nödvändig för att verifiera om en svetsanordning för trådmask är funktionell enligt avsedd användning.
Före svetsning kontrollerar du trådarnas placering i den belastade anordningen. Efter svetsning mäter du samma kritiska dimensioner och jämför resultaten. Denna jämförelse hjälper till att skilja mellan variationer i inkommande material och fel vid beläggning å ena sidan, och dimensionella förändringar som uppstår under svetsningen å andra sidan.
För kontroll av masksteg mäter du utvalda avstånd mellan intilliggande trådar och kontrollerar konsekvensen i ruttmönstret. För kontroll av svetsad panels rätvinklighet mäter du totalbredden och -längden samt jämför båda diagonalerna när panelens design kräver en kvadratisk eller rektangulär form.
Använd samma mätpunkter och metoder under hela kontrollprocessen. Registrera faktiska mätvärden istället for att enbart markera en panel som godkänd eller underkänd.
Om avvikelser uppstår upprepade gånger på liknande platser bör de relevanta fixturdatum, lokaliseringskomponenterna, spännförhållandena och svetsparametrarna undersökas. Mätprotokoll kan hjälpa till att avslöja mönster som är svåra att identifiera genom endast visuell inspektion.
6. Standardisera byten av nätvävs-svetsfixturer
När en XY-axel svärjed maskin tillverkar flera nätpaneldesigner måste byten av fixturer kontrolleras för att säkerställa återkommande positionering.
Varje nätvävs-svetsfixtur ska ha en unik identifierare kopplad till motsvarande produktritning och revision. Lokaliseringspinnar, stopp och spännanordningar ska installeras på sina godkända positioner och säkras innan produktionen påbörjas.
Håll föråldrade fixturlayouter separerade från aktuella konfigurationer för att minska risken för felaktig montering. En checklista för byten ska bekräfta fixturversionen, komponenternas positioner, spännförhållandet och relevanta maskininställningar.
Efter varje omställning ska en provpanel tillverkas och maskavstånd, totala mått samt kvadratur hos den svetsade panelen verifieras mot de godkända godtagandekriterierna.
Snabbväxlingsfack kan minska installationstiden, men återkombarhet är fortfarande prioriterad. En snabb omställning är endast effektiv när den nya konfigurationen konsekvent ger paneler som uppfyller måttriktighetskraven.
7. Verifiera återkombarheten med på varandra följande svetsade paneler
En enda godtagbar panel innebär inte att kontrollen av maskavstånd och kvadratur hos den svetsade panelen kommer att förbli konsekvent under hela produktionen.
Under maskininförandet eller vid byte av fack ska en planerad serie på varandra följande paneler inspekteras. Registrera maskavstånd, totala mått, diagonalmätningar samt eventuell trådrörelse eller paneldeformation som observeras.
Jämför resultaten med de överenskomna toleranserna i ritningen. Om mätvärdena skiljer sig åt avsevärt mellan panelerna ska trådmaterialet, fackets skick, spännmetoden, svetsserien och inspektionsproceduren granskas.
Definiera när en annan dimensionell kontroll krävs, till exempel efter byte av trådparti, reparation av fästutrustning, underhåll av elektroder eller revidering av svetningsprogram.
Att behålla ett godkänt prov och dess kontrolluppgifter ger en praktisk referens för upprepade beställningar och hjälper till att säkerställa konsekvent kvalitet vid svetsning av XY-trådnät.
Slutsats
Tillfredsställande utformat växtgaller-svetsfikstur hjälper tillverkare att uppnå pålitlig kontroll av nätavstånd och konsekvent kvadratur hos svetsade paneler. För XY-trådnätssvetsning måste fästutrustningens placering, trådens skick, spännkraften, svetningsordningen och den dimensionella inspektionen fungera tillsammans.
Innan rutinproduktion validerar du fästutrustningen och svetningsprocessen med verkliga trådmaterial och representativa paneler. Bekräfta att nätavståndet och diagonalerna ligger inom de krävda toleranserna för på varandra följande prover.
Letar du efter en lämplig lösning för ditt trådnätssvetsningsfall? Kontakta Jinchun och dela med dig av ditt panelritning, ledarmaterial, ledardiameter, nätavstånd och produktionskrav. Vårt team kan hjälpa till att utvärdera ditt användningsområde och rekommendera en lämplig svetsslution.
Innehållsförteckning
- Introduktion
- 1. Fastställ referenspunkter för kontroll av maskavstånd
- 2. Designa en svetsmonteringsanordning för trådmaskor för upprepelbar positionering
- 3. Samordna XY-trådmasksvetsning med fixturdesign
- 4. Styr svetssekvensen för att bibehålla kvadratur hos den svetsade panelen
- 5. Kontrollera masksteg och svetsad panels rätvinklighet före och efter svetsning
- 6. Standardisera byten av nätvävs-svetsfixturer
- 7. Verifiera återkombarheten med på varandra följande svetsade paneler
- Slutsats