101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Aვარდის წარმოების ხაზი უნდა კოორდინირდეს რამდენიმე განსხვავებული პროცესი. წრფივი სადენო მასალა გადაიქცევა საყრდენ საყურზე და კოშკის სადენო მასალაში; დაკავშირებული ფირფიტები გადაიქცევა კოშკში; შეკრებილი სტრუქტურების შემდეგ სჭირდება დასასრულებლად და შეძენილი კომპონენტებით დასრულება, სანამ საყიდლების კარტი გამოყენების მზად არ გახდება. საუკეთესო საწყისი წერტილი არის დამტკიცებული კარტის დიზაინი და წარმოების მიზანი, რადგან არ ყველა კარტი იყენებს ერთსა და იმავე მასალებს, კომპონენტებს ან თანმიმდევრობას.
Ტიპური კარტი შეიძლება შეიცავდეს სადენო კოშკს, გამაგრების საყურზეს, შასის, მართვის მანკალს, უკანა კარგას, ბორბლების კომპლექტს და პლასტმასის აქსესუარებს. ზოგიერთი შასი და მართვის მანკალი მყარი სადენო მასალის ნაცვლად მილს იყენებს. ამ კომპონენტების იდენტიფიცირება მოხდება მასალების სიაში მანქანების შერჩევამდე.
Გამოყოთ სფერო სადენო მასალის დამუშავებაში, მილების ან სხვა სტრუქტურული წარმოებაში, კოშკის შეკრებაში, ზედაპირის დასასრულებლად და საბოლოო შეკრებაში. დაადასტურეთ, რომელი კომპონენტები წარმოება შინაგანად და რომელი შეიძენება. სადენო გამოხრევის და ბალახის დაკავშირების პაკეტი არ უნდა განიხილებოდეს როგორც მილების დამუშავების, ბორბლების ან საფარის ხაზის ჩართვა.
Aმავთულის გასწორების მანქანა მზადებს მეშის ფანჯრებისა და სხვა კომპონენტების დასაჭრელად მომზადებულ სწორ ნაკვეთებს. შეადარეთ მისი მასალის დიაპაზონი, დაჭრის ხარისხი და გამოტანა კოშკის დიზაინსა და მომხმარებელ სადგურს. დაჭრის სიგრძის ერთნაირობა და სწორება დახმარებას აძლევს ჩასასმელი და შედუღების მოწყობილობების წინასწარ განსაზღვრაში.
Ზოგიერთი კოილ-ფედ სიენსი-ბენდინგის ოპერაცია საკუთარ მანქანაში ასრულებს სადევნების გასწორებას და მიწოდებას, ამიტომ ყველა კომპონენტისთვის ცალკე დაჭრის ეტაპი არ არის საჭიროებული. დაასახელეთ მასალის მარშრუტი თითოეული ნაკეთობისთვის, არ გამოგზავნოთ ყველა სადევნე ერთი და იგივე თანმიმდევრობით. შეინახეთ სადევნების ხარისხი და დიამეტრი საცავო და გადაცემის ეტაპებში.
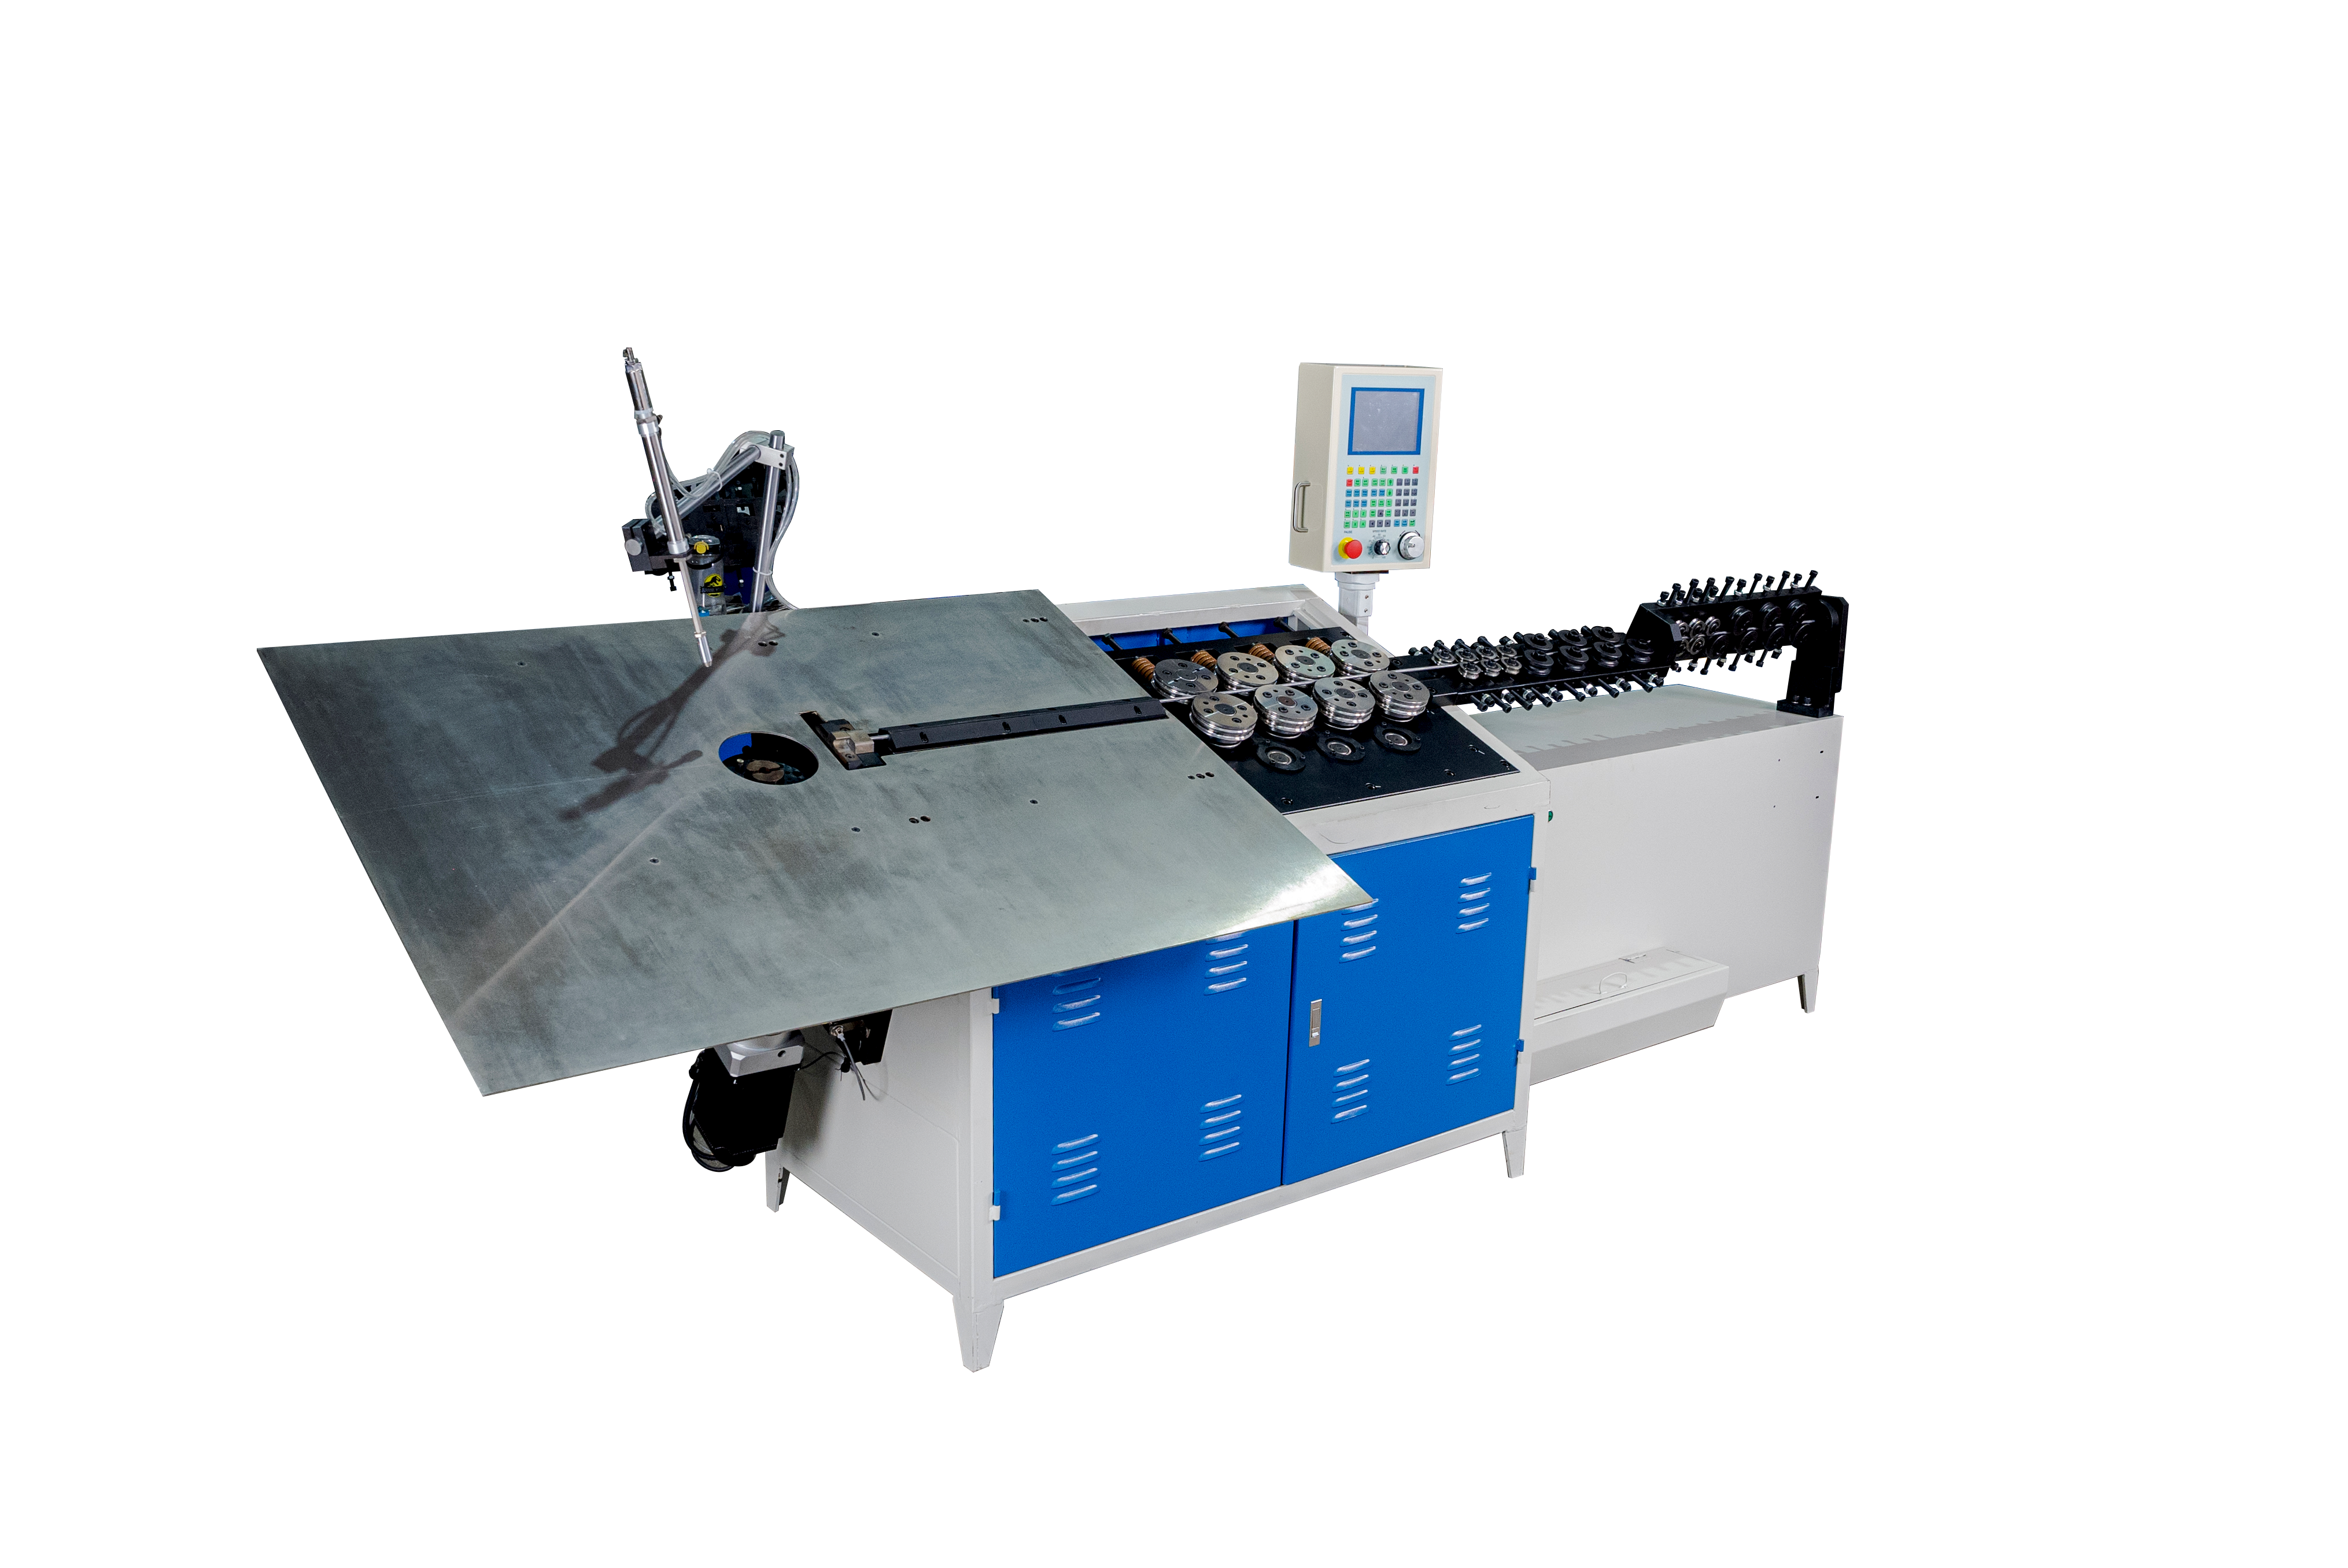
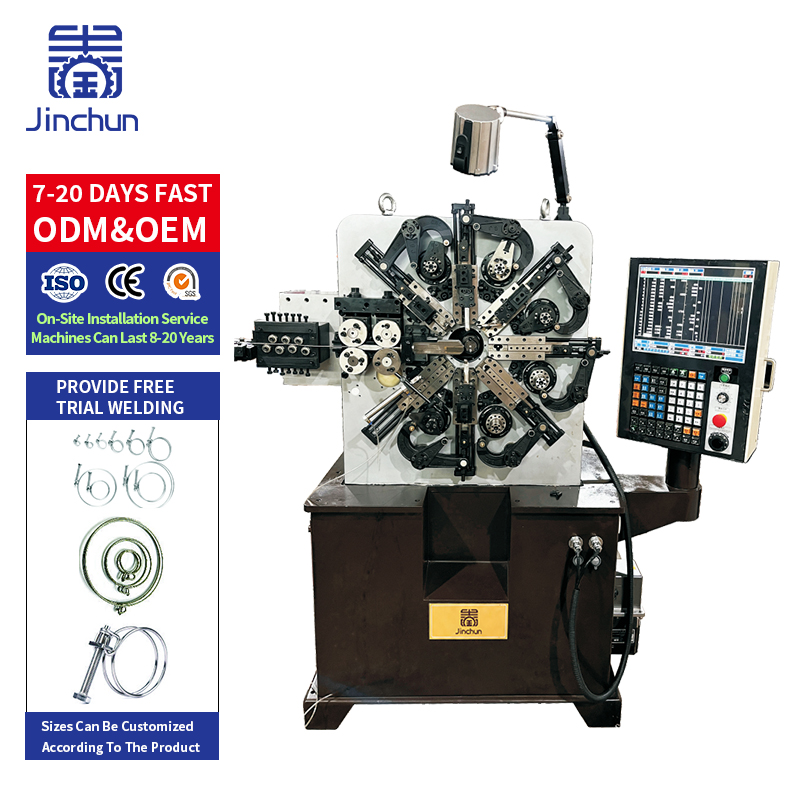
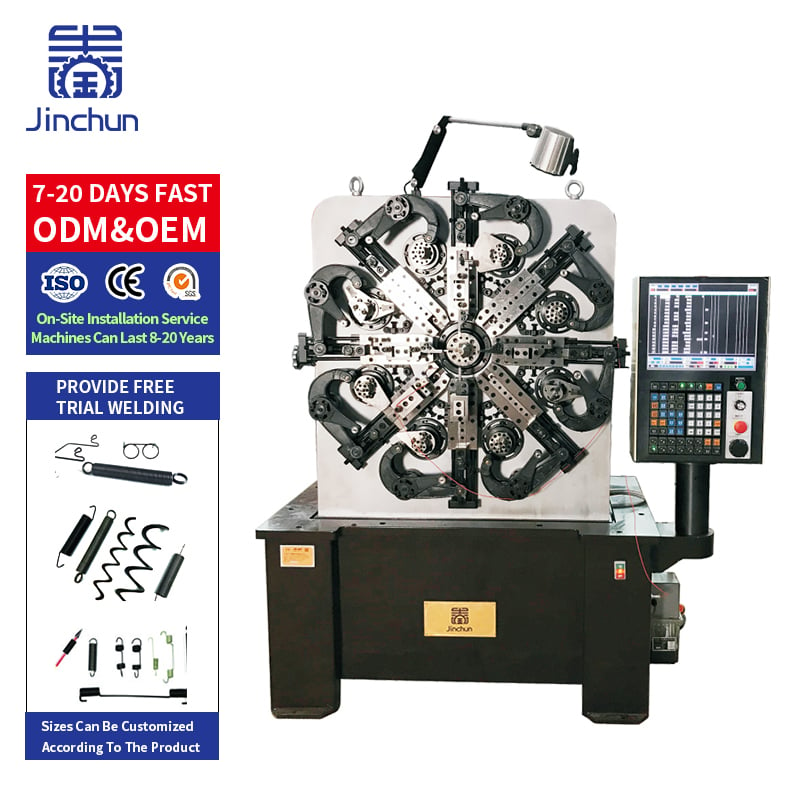
ACNC 2D სალენტი მავთულის მახვევი შეიძლება შეფასდეს სიბრტვილის სადევნების ჩარჩოების და გაძლიერების ნაკეთობებისთვის. რამდენიმე სიბრტვილში მოხვეული კომპონენტებისთვის შეიძლება სჭირდეს სამგანზომილებიანი ფორმირება ან სხვა განსაზღვრული ფორმირების ოპერაცია. თუ ხელი ან შასის ელემენტი ცხვირის ფორმისაა, მაშინ აირჩიეთ შესაბამისი ცხვირის დამუშავების პროცესი ცალკე.
Შეამოწმეთ დახრის რადიუსები, კუთხეების პოზიციები, შეერთებების წვდომა და კორპუსთან ან შასის მიერ განსაზღვრული ფორმის შეტანა. საჭრელი ინსტრუმენტები უნდა შეძლოს მთლიანი ფორმის და მისი გამოტანის ტრაექტორიის მორგება. გამოცდილი უნდა იყოს ყველაზე დიდი და ყველაზე პატარა წარმომადგენლობითი კომპონენტები ინტერფერენციის და მანქანის რეჟიმის შეცვლის მოთხოვნების გამოსავლენად საერთო მანქანის გამოყენებას დაწყებამდე.
Aქსოვილის სველის მაशინა შეერთებები აკავშირებენ გადაკვეთილ სადენებს ფანელებს ან კორპუსთან დაკავშირებულ სტრუქტურებს არჩეული აღჭურვილობის განლაგების შესაბამისად. ჩასასმელი მოწყობილობა ადგენს სადენების სივრცით მოწყობას და მდებარეობას; დაკავშირების თანმიმდევრობა უნდა შეესატყოს სადენების მასალებს და მათი გადაკვეთებს.
Ზოგიერთი დიზაინი იყენებს ბრტყელად დაკავშირებულ ფანელებს, რომლებიც შემდეგ ფორმირდება. სხვები კი გამოყენებენ ცალკე ფანელებს, რომლებიც შემდეგ მოწყობილობაში აკრეფება. დაადასტურეთ არჩეული მეთოდი ნახაზებით და ნიმუშებით. შეამოწმეთ სადენების შორის მანძილები, გამოტოვებული ან გადაადგილებული სადენები, დაკავშირების ერთგვაროვნება და დეფორმაცია. არ მიიჩნიოთ ვიზუალურად სრული ბალახი შეერთების შესრულების საკმარის მტკიცებულებად.
Კარტის დიზაინის მიხედვით, შეიძლება წინასწარ ჩამოყალიბდეს კოშკის გეომეტრია და შემდეგ დაერთდეს გაძლიერების საფარებს. სხვა ვარიანტებში ცალ-ცალკე ჩამოყალიბებული პანელები აკრეფილება. ფიქსატორები აკონტროლებენ მოწყობილობის მდებარეობას, ხოლო ბრაკეტები, კარიბჭეები და მხარდამჭერი ელემენტები დაემატება.
Განსაზღვრეთ თითოეული შეერთების წვდომა და ნახევრად შეკრებილი სტრუქტურების მოძრავადობა. ფორმირების ან შედუღების უჯრედს შეიძლება დაემატოს დამატებითი ფიქსატორები, პრესები ან ტრანსფერის მოწყობილობა. განსაზღვრეთ, რომელი ტრანსფერები ხდება ხელით და რომელი — ავტომატურად. ცალკეულ მანქანაზე არსებული სიტყვა «ავტომატური» არ ნიშნავს უშუალოდ გამოყენების მზად ყოფნას საწყისი კოილიდან დამთავრებული კარტამდე.
Შეამოწმეთ კოშკის განზომილებები, საფარის განლაგება, ფიქსატორის მორგება, შედუღების მდგომარეობა და კარიბჭის მოძრაობის და კარტის ჩასმის საჭიროებების შესაბამობა. შეთანხმდით შეერთების გამოცდების და ფუნქციონალური შემოწმების პირობებს მოცემული დიზაინის მიხედვით. შეასრულეთ საჭიროების შემთხვევაში სტრუქტურული ან ტვირთის მიმართული ვალიდაცია პროექტის დამტკიცებული გამოცდების გეგმის მიხედვით.
Მეტალური დამუშავების შემდეგ პროდუქტს შეიძლება სჭირდებოდეს ზედაპირის მომზადება და მითითებული საფარველის ან მეტალური დაფარვის პროცესი. საბოლოო შეკრება მოიცავს ბორბლების, ხელის მოწყობილობების და აქსესუარების დამონტაჟებას, რასაც მოჰყვება შესაბამისი ფუნქციონალური შემოწმება. ეს ეტაპები ზემოქმედებენ სრულდაბეჭდილი საყიდლების კორზინების გამოშვებაზე, მიუხედავად იმისა, რომ სადრეკადო ნაკეთობების განყოფილება სწრაფია. დაადასტურეთ, აღიარებულია თუ არა სრულდაბეჭდილი პროდუქტის მომზადება, გარე მომსახურების მიერ შესრულება ან აღჭურვილობის საფასურში ამ ეტაპის გამორიცხვა.
Გამოთვალეთ თითოეული კომპონენტის მოთხოვნა თითოეული კორზინისთვის, შემდეგ შეადარეთ ეს მნიშვნელობა თითოეულ სადგურზე მიღებულ მიღებულ გამოშვებას. ერთი კორზინი შეიძლება იყოს შემდგენილი რამდენიმე ფილისგან და მრავალი სადრეკადო ნაკეთობისგან; ერთი კორზინი წუთში არ შეიძლება პირდაპირ შედარებული იქნას ერთი სადრეკადო ნაკეთობით წუთში. შეიტანეთ საჭიროების შეცვლა, მასალის შევსება, შემოწმება და განსაკუთრებული შეჩერება.
Საილუსტრაციო მიზნისთვის, ერთი სვლის განმავლობაში 120 კარტის მიღწევა და თითოეულ კარტზე ოთხი იდენტური პანელის გამოყენება მოითხოვს ერთი სვლის განმავლობაში 480 მიღებულ პანელს. ოთხი პანელის დაშვება მხოლოდ მაგალითია, არ არის უნივერსალური კარტის დიზაინი. მოაწყობილობის, ბუფერების და პერსონალის ზომების გასანიშნავად გამოიყენეთ ფაქტიური მასალების სია. ყველაზე بطი საჭიროებული ოპერაცია შეიძლება შეაფერხოს მთლიანი ხაზი.
Მოაწოდეთ კარტებისა და კომპონენტების ნახაზები, კოშკების განზომილებები, სადენებისა და მილების სპეციფიკაციები, შეერთების დეტალები, საბოლოო დამუშავების მოთხოვნები, პროდუქტის ვარიანტები და ერთი სვლის განმავლობაში მიღებული კარტები. მიუთითეთ სვლის ხანგრძლივობა, სივრცის განლაგება, სასარგებლო რესურსები, ჩატვირთვის წვდომა და სასურველი ავტომატიზაციის დონე.
Მოუთხოვეთ დასახელებული სფერო, რომელიც მოიცავს მანქანებს, ინსტრუმენტებს, მიმაგრებებს, გადაცემის სისტემებს, შეძენილ კომპონენტებს, საბოლოო დამუშავებას, მონტაჟს, სწავლებას და მიღებას. მოუთხოვეთ მომწოდებელს მიუთითოს გამორიცხული ელემენტები და მესამე მხარის მოწყობილობასთან ინტერფეისები. განლაგება და კომპონენტის მიხედვით პროცესის მარშრუტი კოტირებების შედარებას უფრო მარტივს ხდის, ვიდრე ერთი სრული საერთო ფასი.
Საყიდლების კორპუსის ხაზი ყოველთვის მოიცავს საფარველს? არა. საბოლოო დამუშავება უნდა იყოს მითითებული ციტატაში და განლაგებაში, მათ შორის ნებისმიერი გარე მომსახურების ოპერაციები.
Შეიძლება თუ არა ყველა საყიდლების კორპუსის საყრდენი საკაბელო გამომტანზე წარმოებული იყოს? არა. მილოვანი ან სხვა სტრუქტურული ნაკეთობების წარმოება შეიძლება სხვა აღჭურვილობის მოთხოვნა გამოიწვიოს. გამოიყენეთ მასალების სია მათ გამოყოფის მიზნით.
Რომელი მანქანა განსაზღვრავს ხაზის მოცულობას? შეზღუდვის სადგური დამოკიდებულია კომპონენტების რაოდენობაზე, მიღებულ გამომუშავებაზე და მთლიანი მარშრუტის გასწვრივ ხელმისაწვდომობაზე. განსაზღვრეთ იგი ბალანსირებული პროცესული გეგმიდან.
Საყიდლების კორპუსების წარმოებას სჭირდება საწყისი მასალიდან შემოწმებულ ასემბლებამდე სინქრონიზებული მარშრუტი. განსაზღვრეთ მასალების სია, შეამოწმეთ მნიშვნელოვანი ფორმირებისა და შეერთების ოპერაციები და გააკეთეთ საბოლოო დამუშავებისა და ასემბლირების პასუხისმგებლობები გამოსახული. გამოგვიგზავნეთ თქვენი საყიდლების კორპუსების ნახაზები, კორპუსის ზომები, საკაბელო სპეციფიკაციები და მოსალოდნელი გამომუშავება. Jinchun შეამოწმებს საჭიროებულ მანქანებს და ხაზის განლაგებას.
 Ახალი სიახლეები
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN