101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

ا خط تولید عرفه خرید باید چندین فرآیند متفاوت را هماهنگ کرد. سیم صاف به قابها و سیمهای سبد تبدیل میشود؛ صفحات جوشخورده به سبد تبدیل میشوند؛ سپس سازههای مونتاژشده نیازمند پردازش نهایی و قطعات خریداریشدهاند تا سبد آمادهٔ استفاده شود. بهترین نقطهٔ شروع، طراحی تأییدشدهٔ سبد و هدف تولیدی است، زیرا هر سبد از مواد، قطعات یا ترتیب یکسانی استفاده نمیکند.
یک سبد معمولی ممکن است شامل سبد سیمی، قابهای تقویتکننده، شاسی، دسته، درِ عقب، مجموعههای چرخ و لوازم جانبی پلاستیکی باشد. برخی شاسیها و دستهها از لوله بهجای سیم جامد استفاده میکنند. این اجزا را در فهرست مواد قبل از انتخاب ماشینآلات شناسایی کنید.
محدودهٔ کار را به بخشهای پردازش سیم، ساخت سازهای لوله یا سایر مواد، مونتاژ سبد، پردازش سطحی و مونتاژ نهایی تقسیم کنید. تأیید کنید که کدام اجزا درونساز تولید میشوند و کدامها خریداری میشوند. بستهای شامل خمکردن سیم و جوشدادن توری لزوماً شامل پردازش لوله، چرخ یا خط پوششدهی نیست.
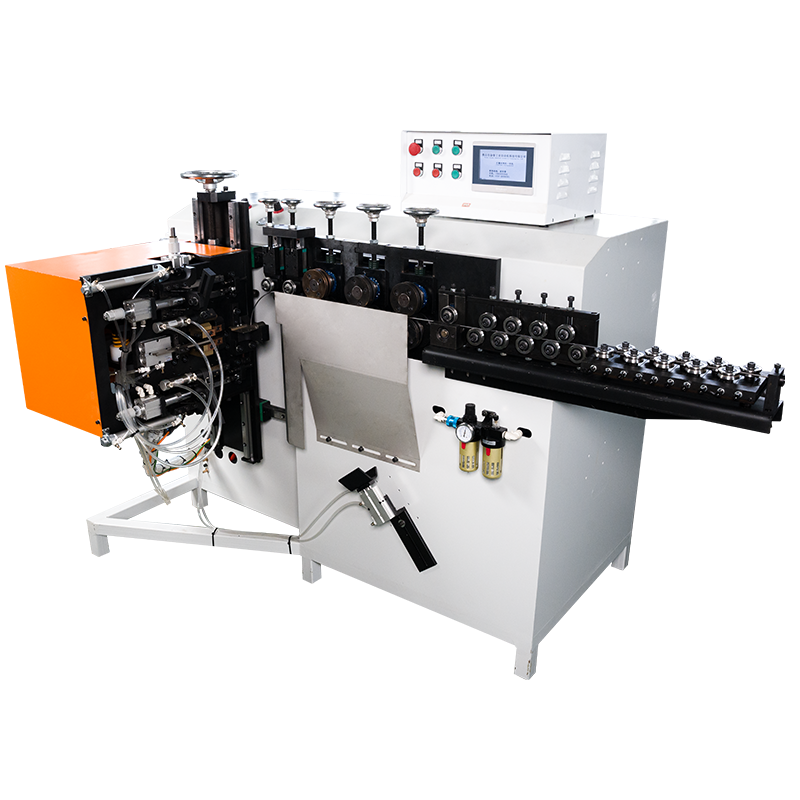
ا ماشین صاف کننده سیم طولهای برشخورده را برای تهیهٔ توریها و سایر قطعاتی که از قطعات صاف استفاده میکنند، آماده میسازد. این مرحله را با محدودهٔ مواد، کیفیت برش و ظرفیت خروجی متناسب با طراحی سبد و ایستگاه پذیرنده هماهنگ کنید. ثبات در طول برش و صافبودن سیم، به پیشبینیپذیری در فرآیندهای بارگذاری و جوشکاری کمک میکند.
برخی از عملیات خمکردن سیم توسط دستگاههای CNC که از قرقره تغذیه میشوند، همزمان سیم را صاف کرده و به داخل دستگاه میفرستند؛ بنابراین برای همهٔ قطعات نیازی به مرحلهٔ جداگانهٔ برش نیست. مسیر مواد را برای هر قطعه بهصورت جداگانه ترسیم کنید، نه اینکه تمام سیمها را از یک توالی واحد عبور دهید. در طول انبارداری و انتقال، گرید و قطر سیمها را بهدرستی شناسایی و حفظ کنید.
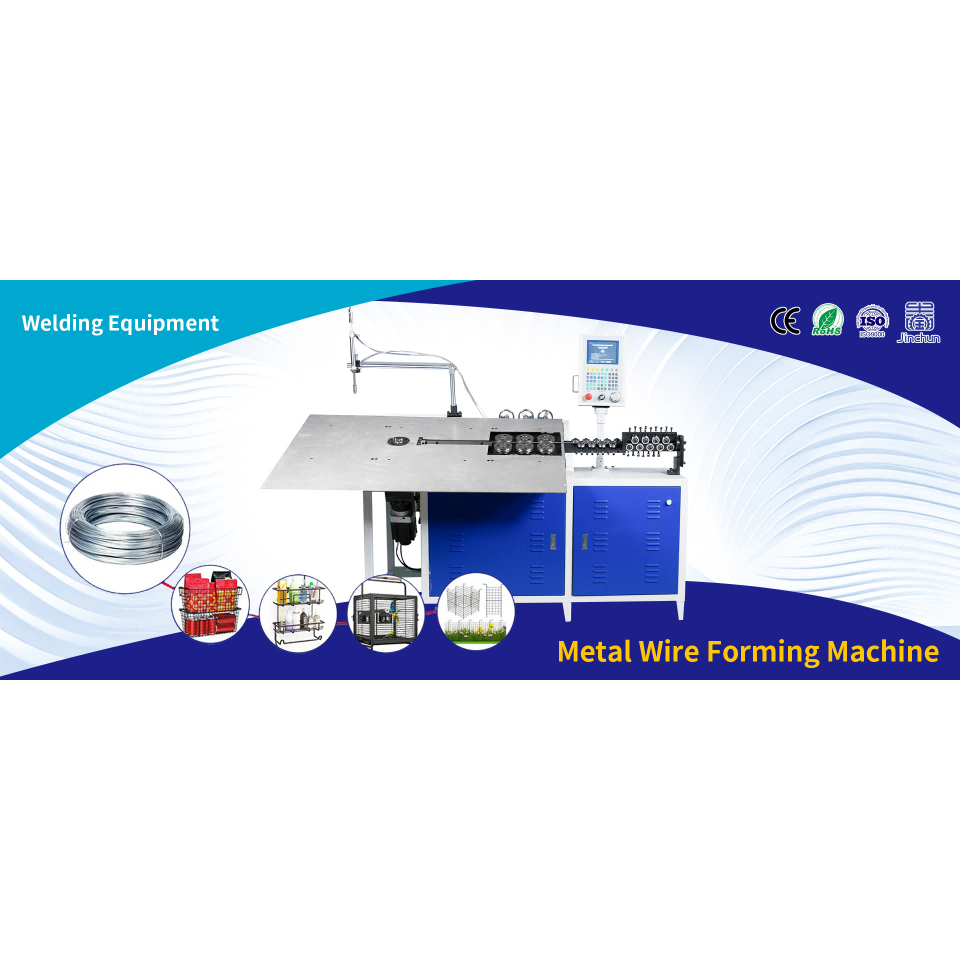
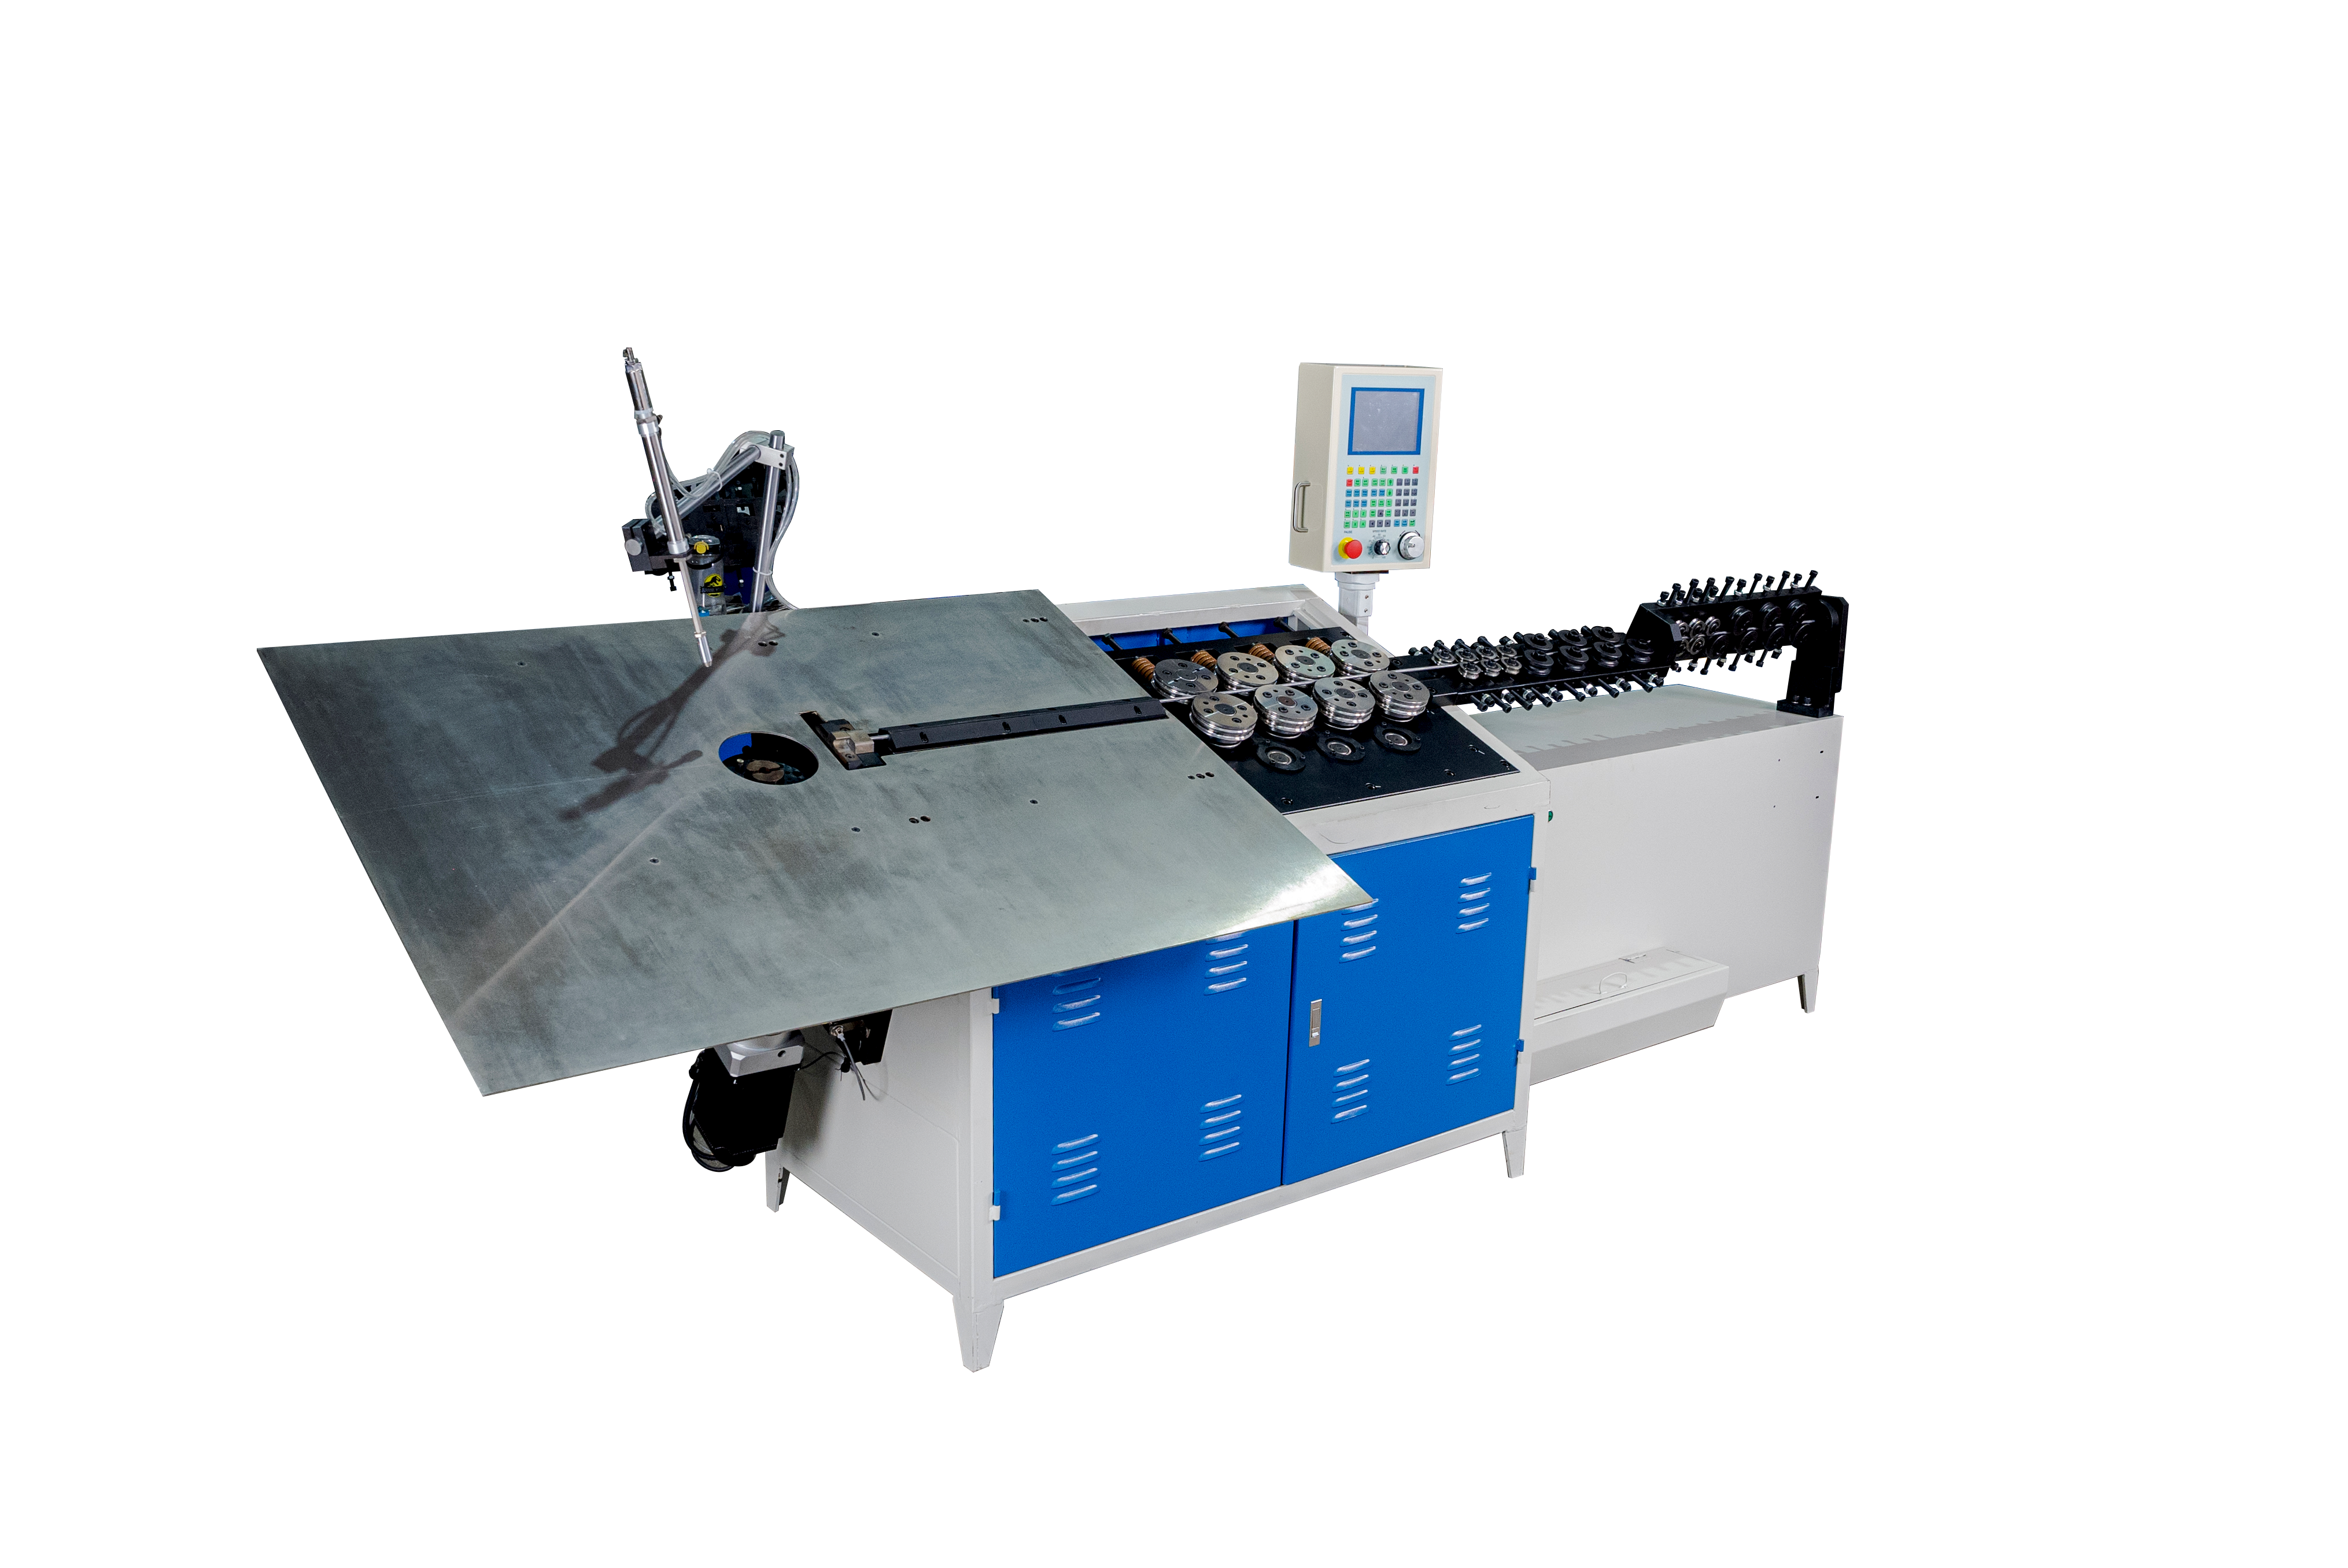
ا ماشین خم کننده سیم 2 بعدی CNC این مرحله را میتوان برای قابهای سیمی تخت و قطعات تقویتکننده ارزیابی کرد. قطعاتی که دارای خمهایی در چندین صفحه هستند، ممکن است نیازمند فرمدهی سهبعدی یا یک عملیات فرمدهی تعریفشدهٔ دیگر باشند. اگر دسته یا عضو شاسی بهصورت لولهای باشد، فرآیند لولهکاری مناسب را بهصورت جداگانه انتخاب کنید.
شعاع خمها، موقعیت گوشهها، دسترسی به اتصالات و انطباق با سبد یا شاسی را بررسی کنید. ابزارآلات باید کل شکل و مسیر تخلیه آن را پوشش دهد. بزرگترین و کوچکترین قطعات نماینده را آزمایش کنید تا تداخلها و نیازهای تغییر ابزار قبل از تعهد به استفاده از یک دستگاه مشترک شناسایی شوند.
ا دستگاه جوشکاری مشبک اتصال سیمهای متقاطع به صورت توری یا ساختارهای مرتبط با سبد، مطابق با چیدمان تجهیزات انتخابشده انجام میشود. فیکسچر بارگذاری، فاصلهٔ سیمها و موقعیتیابی آنها را تعیین میکند؛ ترتیب جوشکاری باید با جنس سیمها و محل تقاطعهای آنها سازگان داشته باشد.
برخی طرحها از توریهایی استفاده میکنند که ابتدا در حالت تخت جوش داده میشوند و سپس شکلدهی میشوند. برخی دیگر از توریهای جداگانه استفاده میکنند که در یک فیکسچر بعدی مونتاژ میشوند. مسیر انتخابشده را با نقشهها و نمونهها تأیید کنید. فاصلهٔ سیمها، سیمهای از قلم افتاده یا جابهجا شده، یکنواختی جوشها و تحریف را بازرسی کنید. یک توری ظاهراً کامل را نباید بهعنوان شواهد کافی از عملکرد مناسب اتصالات در نظر گرفت.
بسته به طراحی سبد، توری جوشخورده ممکن است پیش از اتصال به قابهای تقویتکننده، به شکل هندسی سبد شکل بگیرد. در آرایشهای دیگر، تختههای جداگانهای که قبلاً شکل داده شدهاند، مونتاژ میشوند. وسایل نگهدارنده نقاط قرارگیری را کنترل میکنند، در حالی که زیرسازها، دروازهها و اعضای نگهدارنده اضافه میشوند.
دسترسی به هر اتصال و نحوه کار با سازههایی که بخشی از آنها مونتاژ شده است را برنامهریزی کنید. سلول شکلدهی یا جوشکاری ممکن است نیازمند وسایل نگهدارنده، فشاردهندهها یا تجهیزات انتقال اضافی باشد. مشخص کنید کدام انتقالها دستی و کدامها خودکار هستند. وجود کلمه «خودکار» روی یک ماشین منفرد، خطی بیناظر از لوله تا سبد تمامشده را تضمین نمیکند.
ابعاد سبد، تراز قاب، تناسب با وسایل نگهدارنده، وضعیت جوشها و روابط لازم برای حرکت دروازه و قرارگیری سبدها در یکدیگر را بازرسی کنید. آزمونهای اتصال و بررسیهای عملکردی را برای طراحی واقعی توافق کنید. هرگونه اعتبارسنجی ساختاری یا مرتبط با بار که مورد نیاز باشد را با استفاده از برنامه آزمون تأییدشده پروژه انجام دهید.
پس از ساخت فلزی، ممکن است محصول نیازمند آمادهسازی سطح و فرآیند پوششدهی یا آبکاری مشخصی باشد. مونتاژ نهایی شامل نصب چرخها، دستهها و لوازم جانبی بوده و پس از آن بازرسی عملکردی مربوطه انجام میشود. این مراحل حتی در صورتی که بخش پردازش سیم سریع باشد، بر خروجی نهایی سبد تأثیر میگذارند. لطفاً تأیید کنید که آیا عملیات پایانی توسط تأمینکننده ارائه میشود، بهصورت پیمانکاری انجام میگیرد یا از پیشنهاد قیمت تجهیزات حذف شده است.
نیاز هر مؤلفه را بهازای هر سبد محاسبه کنید، سپس آن را با ظرفیت پذیرفتهشده هر ایستگاه مقایسه نمایید. یک سبد ممکن است از چندین تخته و تعداد زیادی سیم استفاده کند؛ بنابراین نمیتوان یک سبد در دقیقه را مستقیماً با یک سیم در دقیقه مقایسه کرد. زمان تغییر تنظیمات، تکمیل مواد اولیه، بازرسی و توقفهای برنامهریزیشده را نیز لحاظ کنید.
برای نمایش، هدفی معادل ۱۲۰ سبد در هر شیفت با چهار صفحهٔ یکسان در هر سبد، نیازمند ۴۸۰ صفحهٔ پذیرفتهشده در هر شیفت است. فرض چهار صفحهای تنها یک مثال است و طرح عمومی برای سبدها محسوب نمیشود. از فهرست مواد اولیهٔ واقعی برای تعیین ابعاد تجهیزات، ظرفیت ذخیرهسازی موقت و نیروی کار استفاده کنید. عملیاتی که کندترین زمان اجرای لازم را دارد، میتواند کل خط تولید را محدود کند.
نقشههای سبد و قطعات، ابعاد سبد، مشخصات سیم و لوله، جزئیات اتصالات، الزامات پایانی سطح، انواع محصول و تعداد سبدهای پذیرفتهشده در هر شیفت را ارائه کنید. مدت زمان شیفت، چیدمان فضای کار، منابع انرژی، دسترسی به محل بارگیری و سطح خودکارسازی مدنظر را نیز مشخص نمایید.
درخواست دامنهٔ کامل و جزءبهجزء شامل دستگاهها، ابزارآلات، گیرهها، سیستمهای انتقال، قطعات خریداریشده، عملیات پایانی، نصب، آموزش و پذیرش را مطرح کنید. از تأمینکننده بخواهید موارد مستثنیشده و نقاط اتصال با تجهیزات شخص ثالث را مشخص نماید. یک نقشهٔ چیدمان و مسیر فرآیندی بر اساس هر قطعه، مقایسهٔ پیشفاکتورها را نسبت به ارائهٔ یک قیمت کلی سادهتر میکند.
آیا خط تولید سبد خرید همیشه شامل پوششدهی است؟ خیر. پایانکار باید در پیشفاکتور و طرحبندی مشخص شود، از جمله هرگونه عملیاتی که بهصورت خارجی انجام میشود.
آیا تمام قابهای سبد خرید را میتوان روی دستگاه خمکننده سیم ساخت؟ خیر. قطعات لولهای یا سایر قطعات سازهای ممکن است نیازمند تجهیزات متفاوتی باشند. از فهرست مواد برای جداسازی آنها استفاده کنید.
کدام دستگاه ظرفیت خط را تعیین میکند؟ ایستگاه محدودکننده به تعداد قطعات، خروجی پذیرفتهشده و دردسترسبودن تجهیزات در سراسر مسیر بستگی دارد. آن را از طریق یک طرح فرآیند متعادل تعیین کنید.
تولید سبد خرید نیازمند یک مسیر هماهنگشده از مواد اولیه تا مونتاژ بازرسیشده است. فهرست مواد را تعریف کنید، عملیات حیاتی شکلدهی و جوشکاری را تأیید نمایید و مسئولیتهای پایانکار و مونتاژ را بهوضوح مشخص سازید. نقشههای سبد خرید، ابعاد سبد، مشخصات سیم و خروجی مورد انتظار خود را ارسال کنید. شرکت جینچون میتواند دستگاههای مورد نیاز و طرحبندی خط را بررسی کند.
 اخبار داغ
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN