101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

ا خط إنتاج عربات التسوق يجب تنسيق عدة عمليات مختلفة. فتتحول الأسلاك المستقيمة إلى إطارات وأسلاك سلال، وتتحول الألواح الملحومة إلى سلة؛ ثم تحتاج الهياكل المجمَّعة إلى عمليات تشطيب ومكونات مشتراة قبل أن تصبح العربة جاهزة للاستخدام. وأفضل نقطة بداية هي تصميم عربيّة معتمد وهدف إنتاجي محدَّد، لأنّه ليس كل عربة تستخدم نفس المواد أو المكونات أو التسلسل.
قد تتضمّن عربة نموذجية سلة أسلاك، وإطارات تقوية، وهيكلًا، ومقبضًا، وبابًا خلفيًّا، ووحدات عجلات وإكسسوارات بلاستيكية. وبعض الهياكل والمقبضات تستخدم أنابيب بدلًا من الأسلاك الصلبة. ويجب تحديد هذه المكونات في قائمة المواد قبل اختيار الماكينات.
قسِّم النطاق إلى معالجة الأسلاك، وتصنيع الأنابيب أو غيرها من العناصر الإنشائية، وتجميع السلال، والتشطيب السطحي، والتجميع النهائي. وتأكد من المكونات التي تُصنَّع داخليًّا ومن تلك التي تُشتَرى جاهزة. ولا يُفترض أن حزمة ثني الأسلاك ولحام الشبكات تشمل معالجة الأنابيب أو العجلات أو خط الطلاء.
ا آلة تصويب الأسلاك تُحضِّر أطوال القصّ للوحات الشبكة والمكوّنات الأخرى التي تستخدم القطع المستقيمة. واجعل نطاق المادة وجودة القص والإنتاج متناسقًا مع تصميم السلّة والمحطة المستقبلة. ويُسهم اتساق طول القصّ واستقامته في جعل عمليات التحميل والتجهيزات اللحامية قابلةً للتنبؤ بها.
بعض عمليات الثني باستخدام ماكينات التحكم العددي (CNC) المغذَّاة من لفائف تقوم بتسوية السلك وتغذيته داخل الماكينة نفسها، لذا لا يلزم وجود مرحلة قصٍّ منفصلة لكل مكوّن. وفّر خريطةً لمسار المادة لكل جزء بدل إرسال كل الأسلاك عبر نفس التسلسل. واحرص على تحديد درجات السلك وأقطاره أثناء التخزين والنقل.
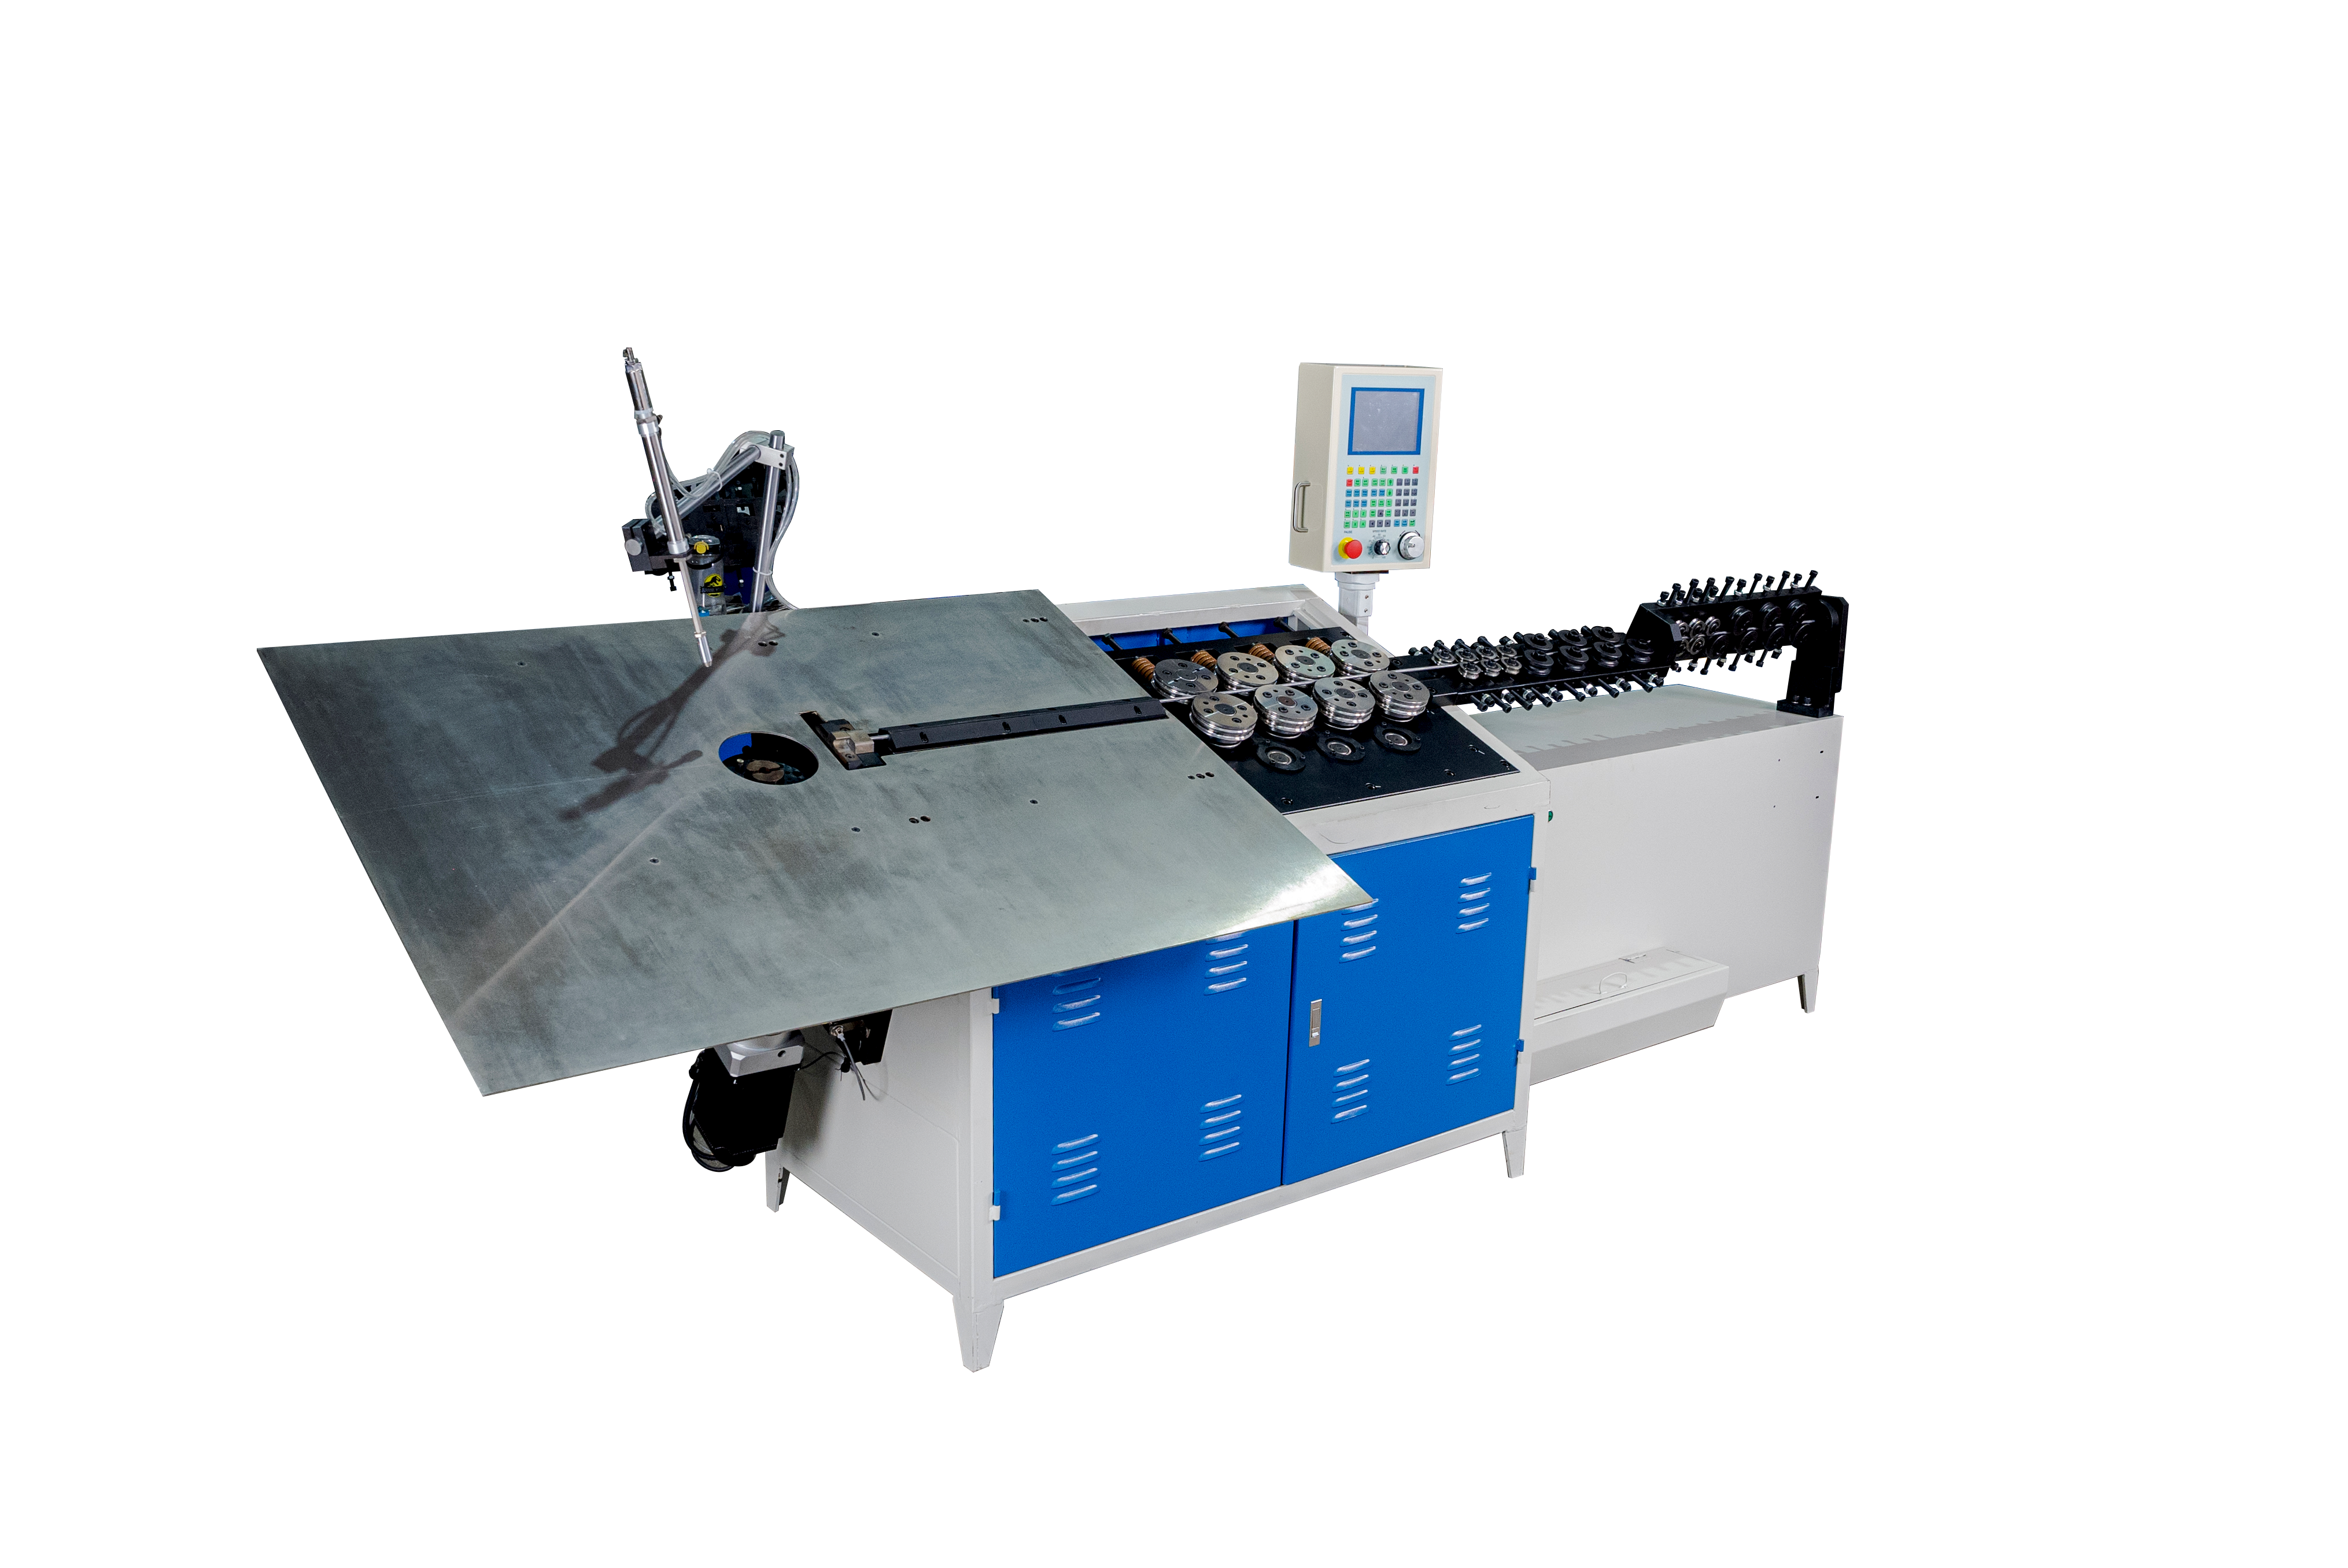
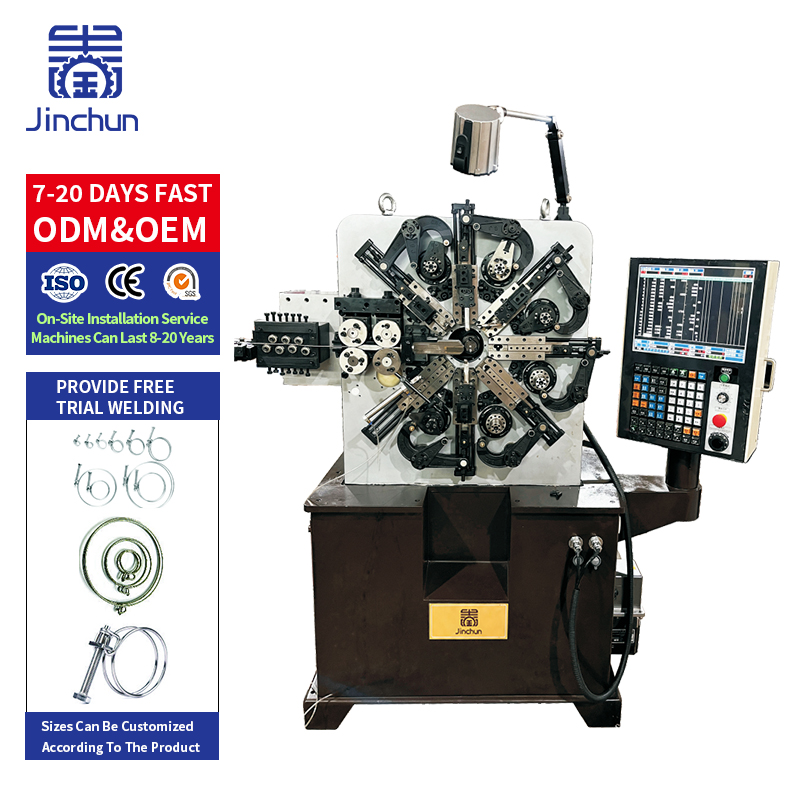
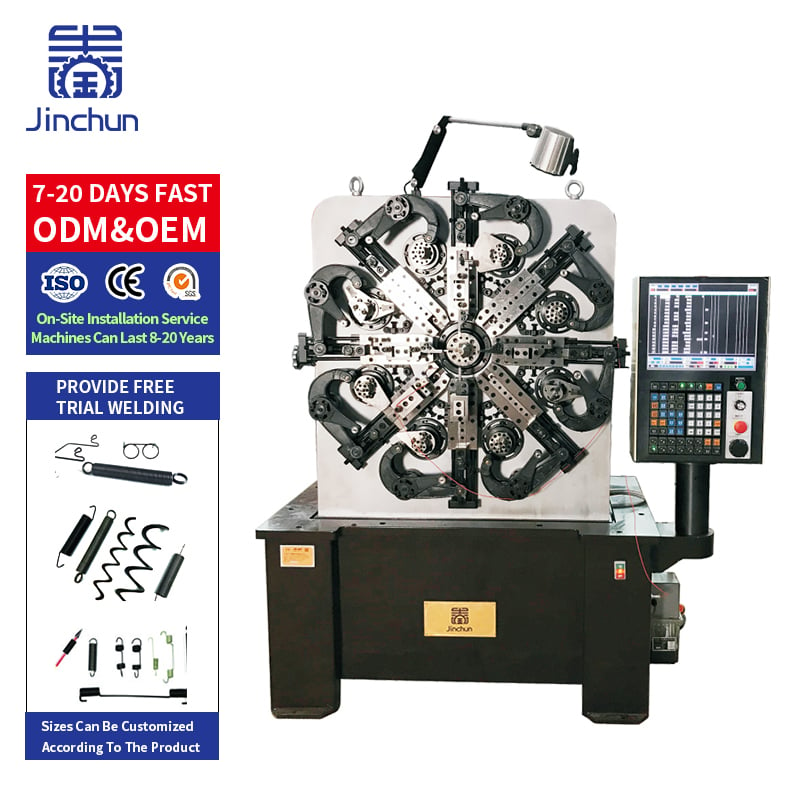
ا آلة ثني سلك CNC ثنائية الأبعاد يمكن تقييم هذه الخطوة للأطراس السلكية المستوية وأجزاء التعزيز. أما المكوّنات التي تحتوي على ثنيات في عدة مستويات فقد تتطلّب تشكيلًا ثلاثي الأبعاد أو عملية تشكيل محددة أخرى. وإذا كان المقبض أو عضو الهيكل أنبوبيًّا، فاختر عملية أنابيب مناسبة بشكل منفصل.
تفقَّد نصف قطر الانحناء ومواقع الزوايا ووصول المفاصل والملاءمة مع السلة أو الهيكل. ويجب أن تسمح الأدوات بالشكل الكامل ومسار إخراج القطعة. وجرب أكبر وأصغر المكونات التمثيلية لتحديد أي تداخل ومتطلبات التبديل قبل الالتزام باستخدام آلة مشتركة.
ا ماكينة لحام الشباك يُجري هذا الخطوة وصل الأسلاك المتقاطعة لتشكيل ألواح أو هياكل مرتبطة بالسلة، وفقًا للترتيب المختار للمعدات. ويحدد جهاز التحميل المسافة بين الأسلاك وموضعها؛ كما يجب أن يتناسب ترتيب اللحام مع نوعي السلك ونقاط تقاطعهما.
تستخدم بعض التصاميم ألواحًا تُلحَم مسطحة ثم تُشكَّل لاحقًا. بينما تستخدم تصاميم أخرى ألواحًا منفصلة تُجمَع في جهاز تجميع لاحق. وتأكد من الطريق المختارة بالرجوع إلى الرسومات والعينات. وافحص مسافات الأسلاك وغياب أي سلك أو انزياحه، واتساق اللحام والتشوه. ولا تعتبر الشبكة المكتملة ظاهريًّا دليلًا كافيًا على أداء الوصلات.
حسب تصميم العربة، قد تُشكَّل شبكة اللحام على هيئة سلة قبل توصيلها بإطارات التقوية. أما الترتيبات الأخرى فتجمع لوحاتٍ مشكَّلة مسبقًا بشكل منفصل. وتتحكم الأدوات في نقاط التموضع أثناء تركيب البراغي والبوابات والأعضاء الداعمة.
خطِّط لوصول العمال إلى كل وصلة ولتعاملهم مع الهياكل المجمَّعة جزئيًّا. وقد تتطلب خلية التشكيل أو اللحام أدوات إضافية أو مكابس أو معدات نقل. وحَدِّد أي عمليات النقل التي تتم يدويًّا وأيها تتم آليًّا. ولا يعني ظهور كلمة «آلي» على جهاز واحد أن الخط بأكمله يعمل دون تدخل بشري من لفائف الفولاذ حتى العربة الجاهزة.
افحص أبعاد السلة ومحاذاة الإطار وتناسبها مع الأدوات وحالة اللحام والعلاقات الضرورية لحركة البوابات وتداخل العربات. واتفق على الاختبارات الخاصة بالوصلات والفحوص الوظيفية للتصميم الفعلي. وأنهِ أي تحقق هيكلي أو متعلق بالحمولة مطلوبٌ وفق خطة الاختبار المعتمدة للمشروع.
بعد التصنيع المعدني، قد يحتاج المنتج إلى تحضير السطح وعملية طلاء أو تغطية محددة. يضيف التجميع النهائي العجلات والمقبض والإكسسوارات، يليه الفحص الوظيفي ذي الصلة. تؤثر هذه الخطوات على إنتاج العربات المكتملة حتى لو كانت عملية معالجة الأسلاك سريعة. تأكد مما إذا كانت عمليات التشطيب موردة، مُنفَّذة خارجيًا، أو مستبعدة من اقتباس المعدات.
احسب الطلب على كل مكون لكل عربة، ثم قارنه بالإنتاج المقبول في كل محطة. قد تستخدم عربة واحدة عدة لوحات وعديد من الأسلاك؛ لا يمكن مقارنة سلة واحدة في الدقيقة مباشرة بسلك واحد في الدقيقة. قم بتضمين فترات التحويل، وإعادة تعبئة المواد، والفحص، والتوقيف المخطط.
لأغراض التوضيح، فإن الهدف المتمثل في إنتاج ١٢٠ عربة في كل وردية، مع أربع لوحات متطابقة في كل عربة، يتطلب قبول ٤٨٠ لوحة في كل وردية. وافتراض وجود أربع لوحات هو مجرد مثال وليس تصميمًا عامًّا للعربات. ويجب استخدام قائمة المواد الفعلية لتحديد أحجام المعدات والمخازن المؤقتة وعدد العاملين. وقد يُحدِّد أبطأ عملية مطلوبة سعة الخط بأكمله.
قدِّم الرسومات الخاصة بالعربات والمكونات، وأبعاد السلال، ومواصفات الأسلاك والأنابيب، وتفاصيل الوصلات، ومتطلبات التشطيب، والأنواع المختلفة من المنتجات، وعدد العربات المقبولة في كل وردية. وحدِّد مدة الوردية، وتخطيط الأرضية، والمرافق المتاحة، ووسائل التحميل، ومستوى الأتمتة المطلوب.
اطلب نطاق عمل مفصَّل يشمل الآلات، والأدوات، والتجهيزات الثابتة، وأنظمة النقل، والمكونات المشتراة، والعمليات النهائية، والتركيب، والتدريب، وعملية القبول. واطلب من المورد تحديد البنود المستبعدة والواجهات المطلوبة للتواصل مع معدات الأطراف الثالثة. كما أن توفر تخطيط مبدئي ومسار تصنيعي مفصَّل لمكونٍ تلو الآخر يسهِّل مقارنة العروض السعرية أكثر من الاعتماد على سعر إجمالي وحيد.
هل تتضمَّن خط عربة التسوُّق دائمًا طبقة طلاء؟ لا. ويجب تحديد التشطيب في العرض السعري والتصميم، بما في ذلك أية عمليات تُنفَّذ خارجيًّا.
هل يمكن تصنيع جميع إطارات العربات على آلة ثني الأسلاك؟ لا. فقد تتطلَّب الأجزاء الأنبوبية أو غيرها من الأجزاء الإنشائية معدات مختلفة. واستخدم قائمة المواد لفصلها.
أيُّ آلة تحدِّد سعة الخط؟ تعتمد المحطة المقيِّدة على كميات المكوِّنات والمخرجات المقبولة وتوافرها عبر المسار بأكمله. وحدِّدها انطلاقًا من خطة عملية متوازنة.
يتطلَّب تصنيع عربات التسوُّق مسارًا منسَّقًا يبدأ من المواد الخام وينتهي بالتركيب بعد الفحص. واعرِف قائمة المواد، وتحقَّق من عمليات التشكيل واللحام الحرجة، واجعل مسؤوليات التشطيب والتركيب واضحة تمامًا. وأرسِل رسم عربات التسوُّق، وأبعاد السلة، ومواصفات الأسلاك، والمخرجات المتوقَّعة. ويمكن لشركة Jinchun مراجعة الآلات المطلوبة وتخطيط الخط.
 أخبار عاجلة
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN