101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Adây chuyền sản xuất xe đẩy hàng phải phối hợp nhiều quy trình khác nhau. Dây thẳng trở thành khung và dây giỏ; các tấm hàn trở thành giỏ; các cấu trúc đã lắp ráp sau đó cần hoàn thiện và các bộ phận mua ngoài trước khi xe đẩy sẵn sàng sử dụng. Điểm khởi đầu tốt nhất là thiết kế xe đẩy đã được phê duyệt và mục tiêu sản xuất, bởi không phải mọi xe đẩy đều sử dụng cùng loại vật liệu, bộ phận hay trình tự.
Một xe đẩy điển hình có thể bao gồm giỏ dây, khung gia cường, khung gầm, tay cầm, cửa phía sau, cụm bánh xe và phụ kiện nhựa. Một số khung gầm và tay cầm sử dụng ống thay vì dây đặc. Xác định rõ các bộ phận này trên bảng kê vật tư trước khi chọn máy móc.
Phân chia phạm vi thành xử lý dây, gia công cấu trúc (ống hoặc loại khác), lắp ráp giỏ, hoàn thiện bề mặt và lắp ráp cuối cùng. Xác nhận rõ bộ phận nào được sản xuất nội bộ và bộ phận nào được mua ngoài. Gói uốn dây và hàn lưới không tự động bao gồm gia công ống, bánh xe hay dây chuyền phủ.
Amáy thẳng dây chuẩn bị các đoạn dây đã cắt để sản xuất tấm lưới và các bộ phận khác sử dụng phôi thẳng. Phù hợp dải vật liệu, chất lượng cắt và năng suất đầu ra với thiết kế giỏ và trạm tiêu thụ tiếp theo. Độ đồng đều về chiều dài cắt và độ thẳng của dây giúp việc nạp liệu và cố định khi hàn trở nên ổn định và dự đoán được.
Một số thao tác uốn CNC cấp cuộn tự động làm thẳng và cấp dây ngay trong chính máy đó, do đó không cần giai đoạn cắt riêng biệt cho mọi bộ phận. Hãy lập bản đồ lộ trình vật liệu cho từng chi tiết thay vì đưa toàn bộ dây qua cùng một quy trình. Đảm bảo nhận diện rõ chủng loại và đường kính dây trong suốt quá trình lưu trữ và vận chuyển.
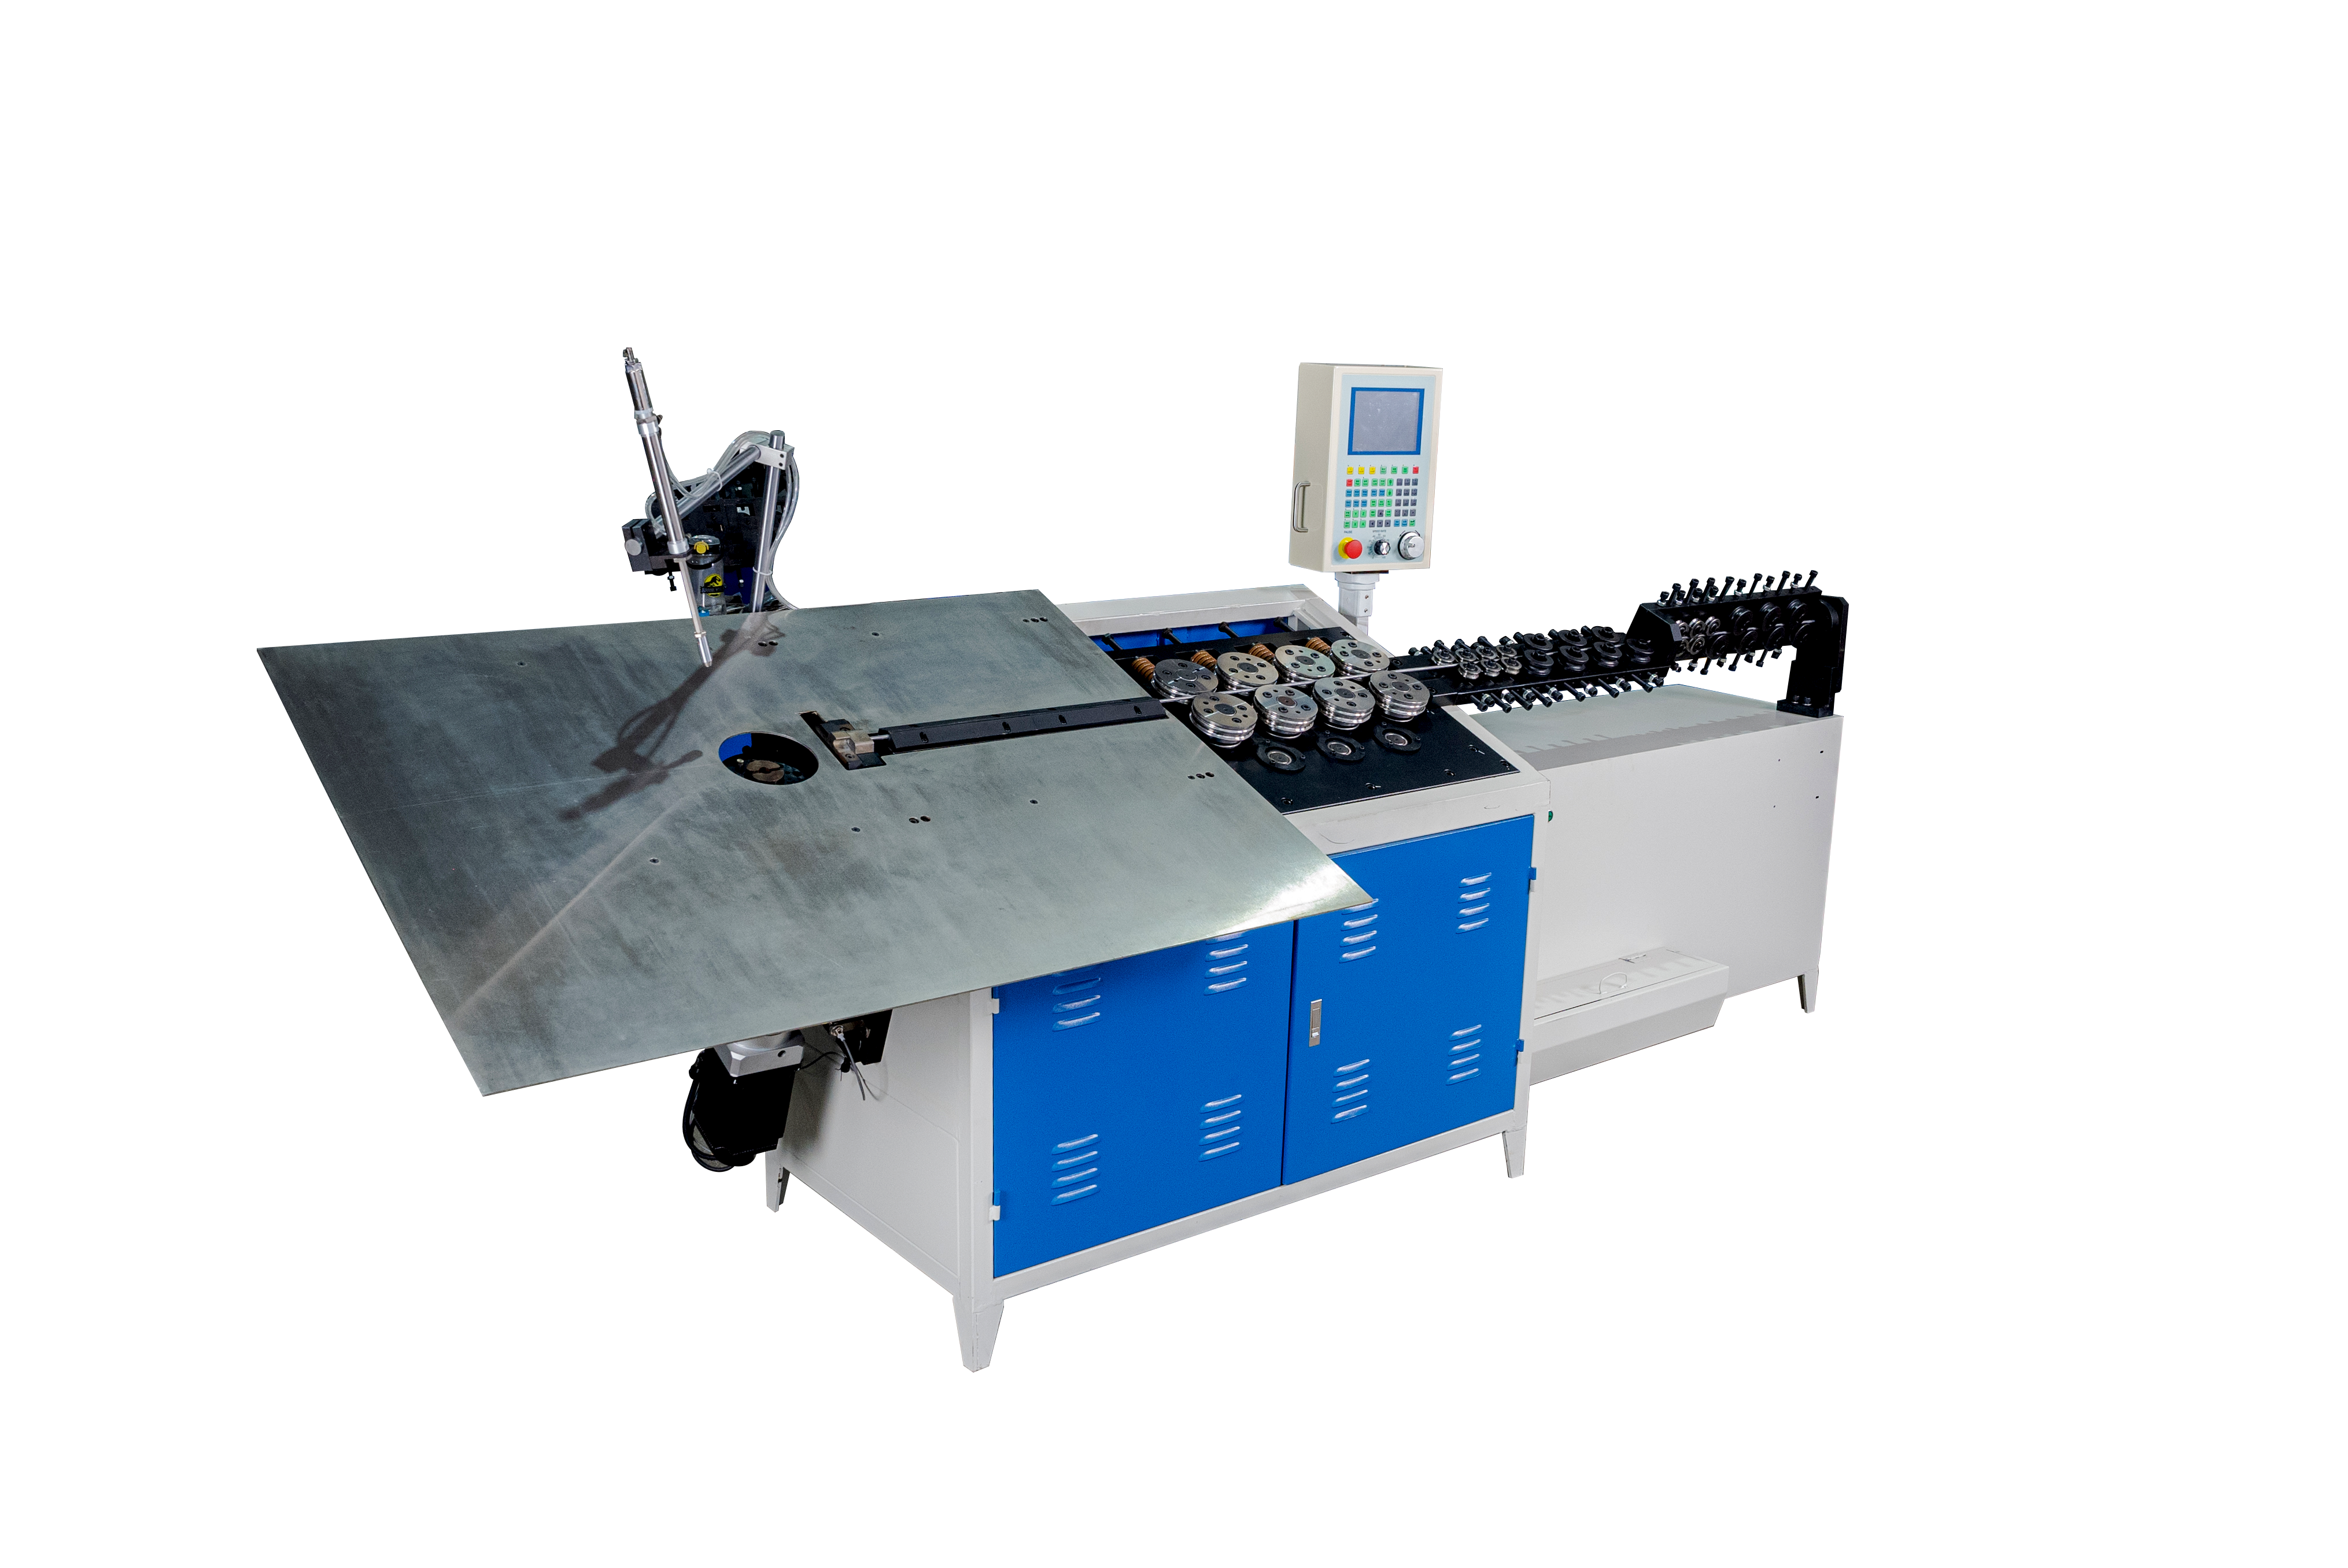
AMáy uốn dây CNC 2D có thể đánh giá đối với các khung dây phẳng và các chi tiết gia cường. Các bộ phận có nhiều đoạn uốn nằm trên nhiều mặt phẳng khác nhau có thể yêu cầu tạo hình 3D hoặc một thao tác tạo hình xác định khác. Nếu tay cầm hoặc thành phần khung có dạng ống, hãy chọn quy trình gia công ống phù hợp riêng biệt.
Kiểm tra bán kính uốn, vị trí góc, khả năng tiếp cận mối nối và độ vừa khít với giỏ hoặc khung xe. Dụng cụ phải phù hợp với toàn bộ hình dạng và đường thoát sản phẩm. Thử nghiệm các thành phần tiêu biểu lớn nhất và nhỏ nhất để xác định các điểm va chạm và yêu cầu chuyển đổi trước khi quyết định sử dụng chung một máy.
Amáy hàn lưới nối các dây chéo thành các tấm hoặc cấu trúc liên quan đến giỏ theo bố trí thiết bị đã chọn. Bộ gá tải xác lập khoảng cách giữa các dây và vị trí của chúng; trình tự hàn phải phù hợp với vật liệu dây và các điểm giao nhau.
Một số thiết kế sử dụng các tấm được hàn phẳng rồi mới tạo hình sau đó. Các thiết kế khác sử dụng các tấm riêng biệt được lắp ráp trong một bộ gá riêng ở giai đoạn sau. Xác nhận phương án đã chọn dựa trên bản vẽ và mẫu thực tế. Kiểm tra khoảng cách giữa các dây, các dây bị thiếu hoặc lệch vị trí, độ đồng đều của mối hàn và biến dạng. Không coi một lưới trông đầy đủ về mặt thị giác là bằng chứng đủ để khẳng định hiệu suất của các mối nối.
Tùy theo thiết kế xe đẩy, lưới hàn có thể được tạo hình thành cấu trúc giỏ trước khi gắn vào các khung gia cường. Các phương án khác lắp ráp các tấm đã được tạo hình riêng biệt. Các đồ gá kiểm soát các điểm định vị trong khi các thanh đỡ, cổng và thành phần hỗ trợ được thêm vào.
Lập kế hoạch tiếp cận cho từng mối nối và việc xử lý các cấu trúc đang lắp ráp một phần. Một ô tạo hình hoặc hàn có thể cần thêm các đồ gá, máy ép hoặc thiết bị chuyển tải. Xác định rõ những công đoạn chuyển tải nào thực hiện thủ công và những công đoạn nào tự động. Việc ghi chú từ 'tự động' trên một máy đơn lẻ không đồng nghĩa với việc toàn bộ dây chuyền từ cuộn vật liệu đến xe đẩy hoàn chỉnh hoạt động không người giám sát.
Kiểm tra kích thước giỏ, độ thẳng hàng của khung, độ khít giữa chi tiết và đồ gá, tình trạng mối hàn cũng như các mối quan hệ cần thiết để cổng vận hành trơn tru và xe đẩy xếp chồng đúng cách. Thống nhất các bài kiểm tra mối nối và kiểm tra chức năng phù hợp với thiết kế thực tế. Hoàn tất mọi kiểm định cấu trúc hoặc kiểm định liên quan đến tải trọng theo kế hoạch kiểm tra đã được dự án phê duyệt.
Sau khi gia công kim loại, sản phẩm có thể yêu cầu xử lý bề mặt và quy trình phủ hoặc mạ theo thông số kỹ thuật. Giai đoạn lắp ráp cuối cùng bao gồm việc lắp bánh xe, tay cầm và phụ kiện, sau đó là kiểm tra chức năng tương ứng. Các bước này ảnh hưởng đến năng suất xe đẩy hoàn thành, ngay cả khi phần xử lý dây tốc độ cao. Xác nhận xem công đoạn hoàn thiện được cung cấp nội bộ, thuê ngoài hay loại trừ khỏi báo giá thiết bị.
Tính nhu cầu mỗi linh kiện trên một xe đẩy, sau đó so sánh với năng lực đầu ra chấp nhận được tại mỗi trạm. Một xe đẩy có thể sử dụng nhiều tấm vỏ và nhiều dây dẫn; do đó, không thể so sánh trực tiếp năng suất một xe đẩy mỗi phút với một dây dẫn mỗi phút. Cần tính cả thời gian chuyển đổi, bổ sung vật liệu, kiểm tra và thời gian ngừng kế hoạch.
Để minh họa, mục tiêu là 120 xe đẩy mỗi ca, với bốn tấm bảng giống nhau trên mỗi xe đẩy, đòi hỏi 480 tấm bảng được chấp nhận mỗi ca. Giả định bốn tấm bảng chỉ là một ví dụ, không phải thiết kế xe đẩy chung cho mọi trường hợp. Hãy sử dụng danh sách vật tư thực tế để xác định quy mô thiết bị, bộ đệm và nhân sự. Thao tác chậm nhất bắt buộc có thể trở thành điểm nghẽn đối với toàn bộ dây chuyền.
Cung cấp bản vẽ xe đẩy và các chi tiết cấu thành, kích thước giỏ đựng, đặc tả dây cáp và ống dẫn, chi tiết mối nối, yêu cầu về lớp hoàn thiện, các biến thể sản phẩm và số lượng xe đẩy được chấp nhận mỗi ca. Nêu rõ thời lượng ca làm việc, bố trí mặt bằng, hệ thống tiện ích, lối tiếp cận để xếp hàng và mức độ tự động hóa mong muốn.
Yêu cầu phạm vi công việc chi tiết bao gồm máy móc, dụng cụ gia công, đồ gá, hệ thống chuyển tải, linh kiện mua ngoài, công đoạn hoàn thiện, lắp đặt, đào tạo và nghiệm thu. Đề nghị nhà cung cấp nêu rõ các hạng mục loại trừ cũng như các điểm giao tiếp với thiết bị của bên thứ ba. Một bản bố trí mặt bằng và lộ trình quy trình theo từng chi tiết sẽ giúp so sánh các báo giá dễ dàng hơn so với chỉ đưa ra một mức giá tổng duy nhất.
Một dây chuyền sản xuất xe đẩy hàng có luôn bao gồm công đoạn phủ lớp phủ không? Không. Công đoạn hoàn thiện phải được xác định rõ trong báo giá và bản vẽ bố trí, bao gồm cả các công việc gia công ngoài.
Có thể sản xuất tất cả khung xe đẩy hàng trên máy uốn dây không? Không. Các bộ phận dạng ống hoặc các bộ phận kết cấu khác có thể yêu cầu thiết bị khác biệt. Hãy sử dụng bảng vật tư để phân tách chúng.
Máy nào xác định năng lực của dây chuyền? Trạm giới hạn phụ thuộc vào số lượng linh kiện, sản lượng đầu ra được chấp nhận và khả năng sẵn có trên toàn bộ tuyến quy trình. Xác định trạm này từ kế hoạch quy trình cân bằng.
Việc sản xuất xe đẩy hàng đòi hỏi một tuyến quy trình phối hợp từ nguyên vật liệu thô đến lắp ráp đã kiểm tra. Hãy xác định bảng vật tư, kiểm tra các công đoạn tạo hình và hàn then chốt, đồng thời làm rõ trách nhiệm về hoàn thiện và lắp ráp. Gửi cho Jinchun bản vẽ xe đẩy hàng, kích thước giỏ đựng, thông số kỹ thuật dây và sản lượng dự kiến. Jinchun có thể đánh giá các máy móc cần thiết và bố trí dây chuyền.
 Tin nóng
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN