101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Alinia produkcyjna wózków zakupowych musi koordynować kilka różnych procesów. Prosta drutownina przekształca się w ramy i druciane koszyki; spawane panele stają się koszykami; zmontowane konstrukcje wymagają następnie wykończenia oraz komponentów zakupionych, zanim wózek będzie gotowy do użytku. Najlepszym punktem wyjścia jest zatwierdzony projekt wózka oraz cel produkcyjny, ponieważ nie każdy wózek wykorzystuje te same materiały, komponenty ani kolejność operacji.
Typowy wózek może obejmować druciany koszyk, ramy wzmacniające, podwozie, uchwyt, tylną bramkę, zespoły kół oraz akcesoria plastikowe. Niektóre podwozia i uchwyty wykonane są z rury zamiast z pełnego drutu. Należy zidentyfikować te komponenty na liście materiałów przed wybraniem maszyn.
Należy podzielić zakres na obróbkę drutu, obróbkę rur lub innych elementów konstrukcyjnych, montaż koszyka, wykończenie powierzchni oraz montaż końcowy. Należy potwierdzić, które komponenty są produkowane wewnętrznie, a które są zakupione. Pakiet gięcia drutu i spawania siatek nie obejmuje automatycznie obróbki rur, kół ani linii powłokowej.
Amaszyna do wyprostowania drutu przygotowuje odcinki o określonej długości do paneli siatkowych oraz innych elementów wykorzystujących proste półfabrykaty. Dostosuj zakres materiału, jakość cięcia oraz wydajność do projektu koszyka i stacji odbierającej. Spójność długości cięcia oraz prostoliniowość ułatwiają przewidywalne ładowanie i zgrzewanie w przyrządach.
Niektóre operacje gięcia drutu CNC z taśmy zawierają wewnętrzne funkcje wyrównywania i podawania drutu, więc oddzielny etap cięcia nie jest wymagany dla każdego elementu. Zmapuj trasę materiału dla każdej części zamiast przeprowadzać cały drut przez ten sam cykl. Zachowaj identyfikację gatunków i średnic drutu w trakcie magazynowania i transportu.
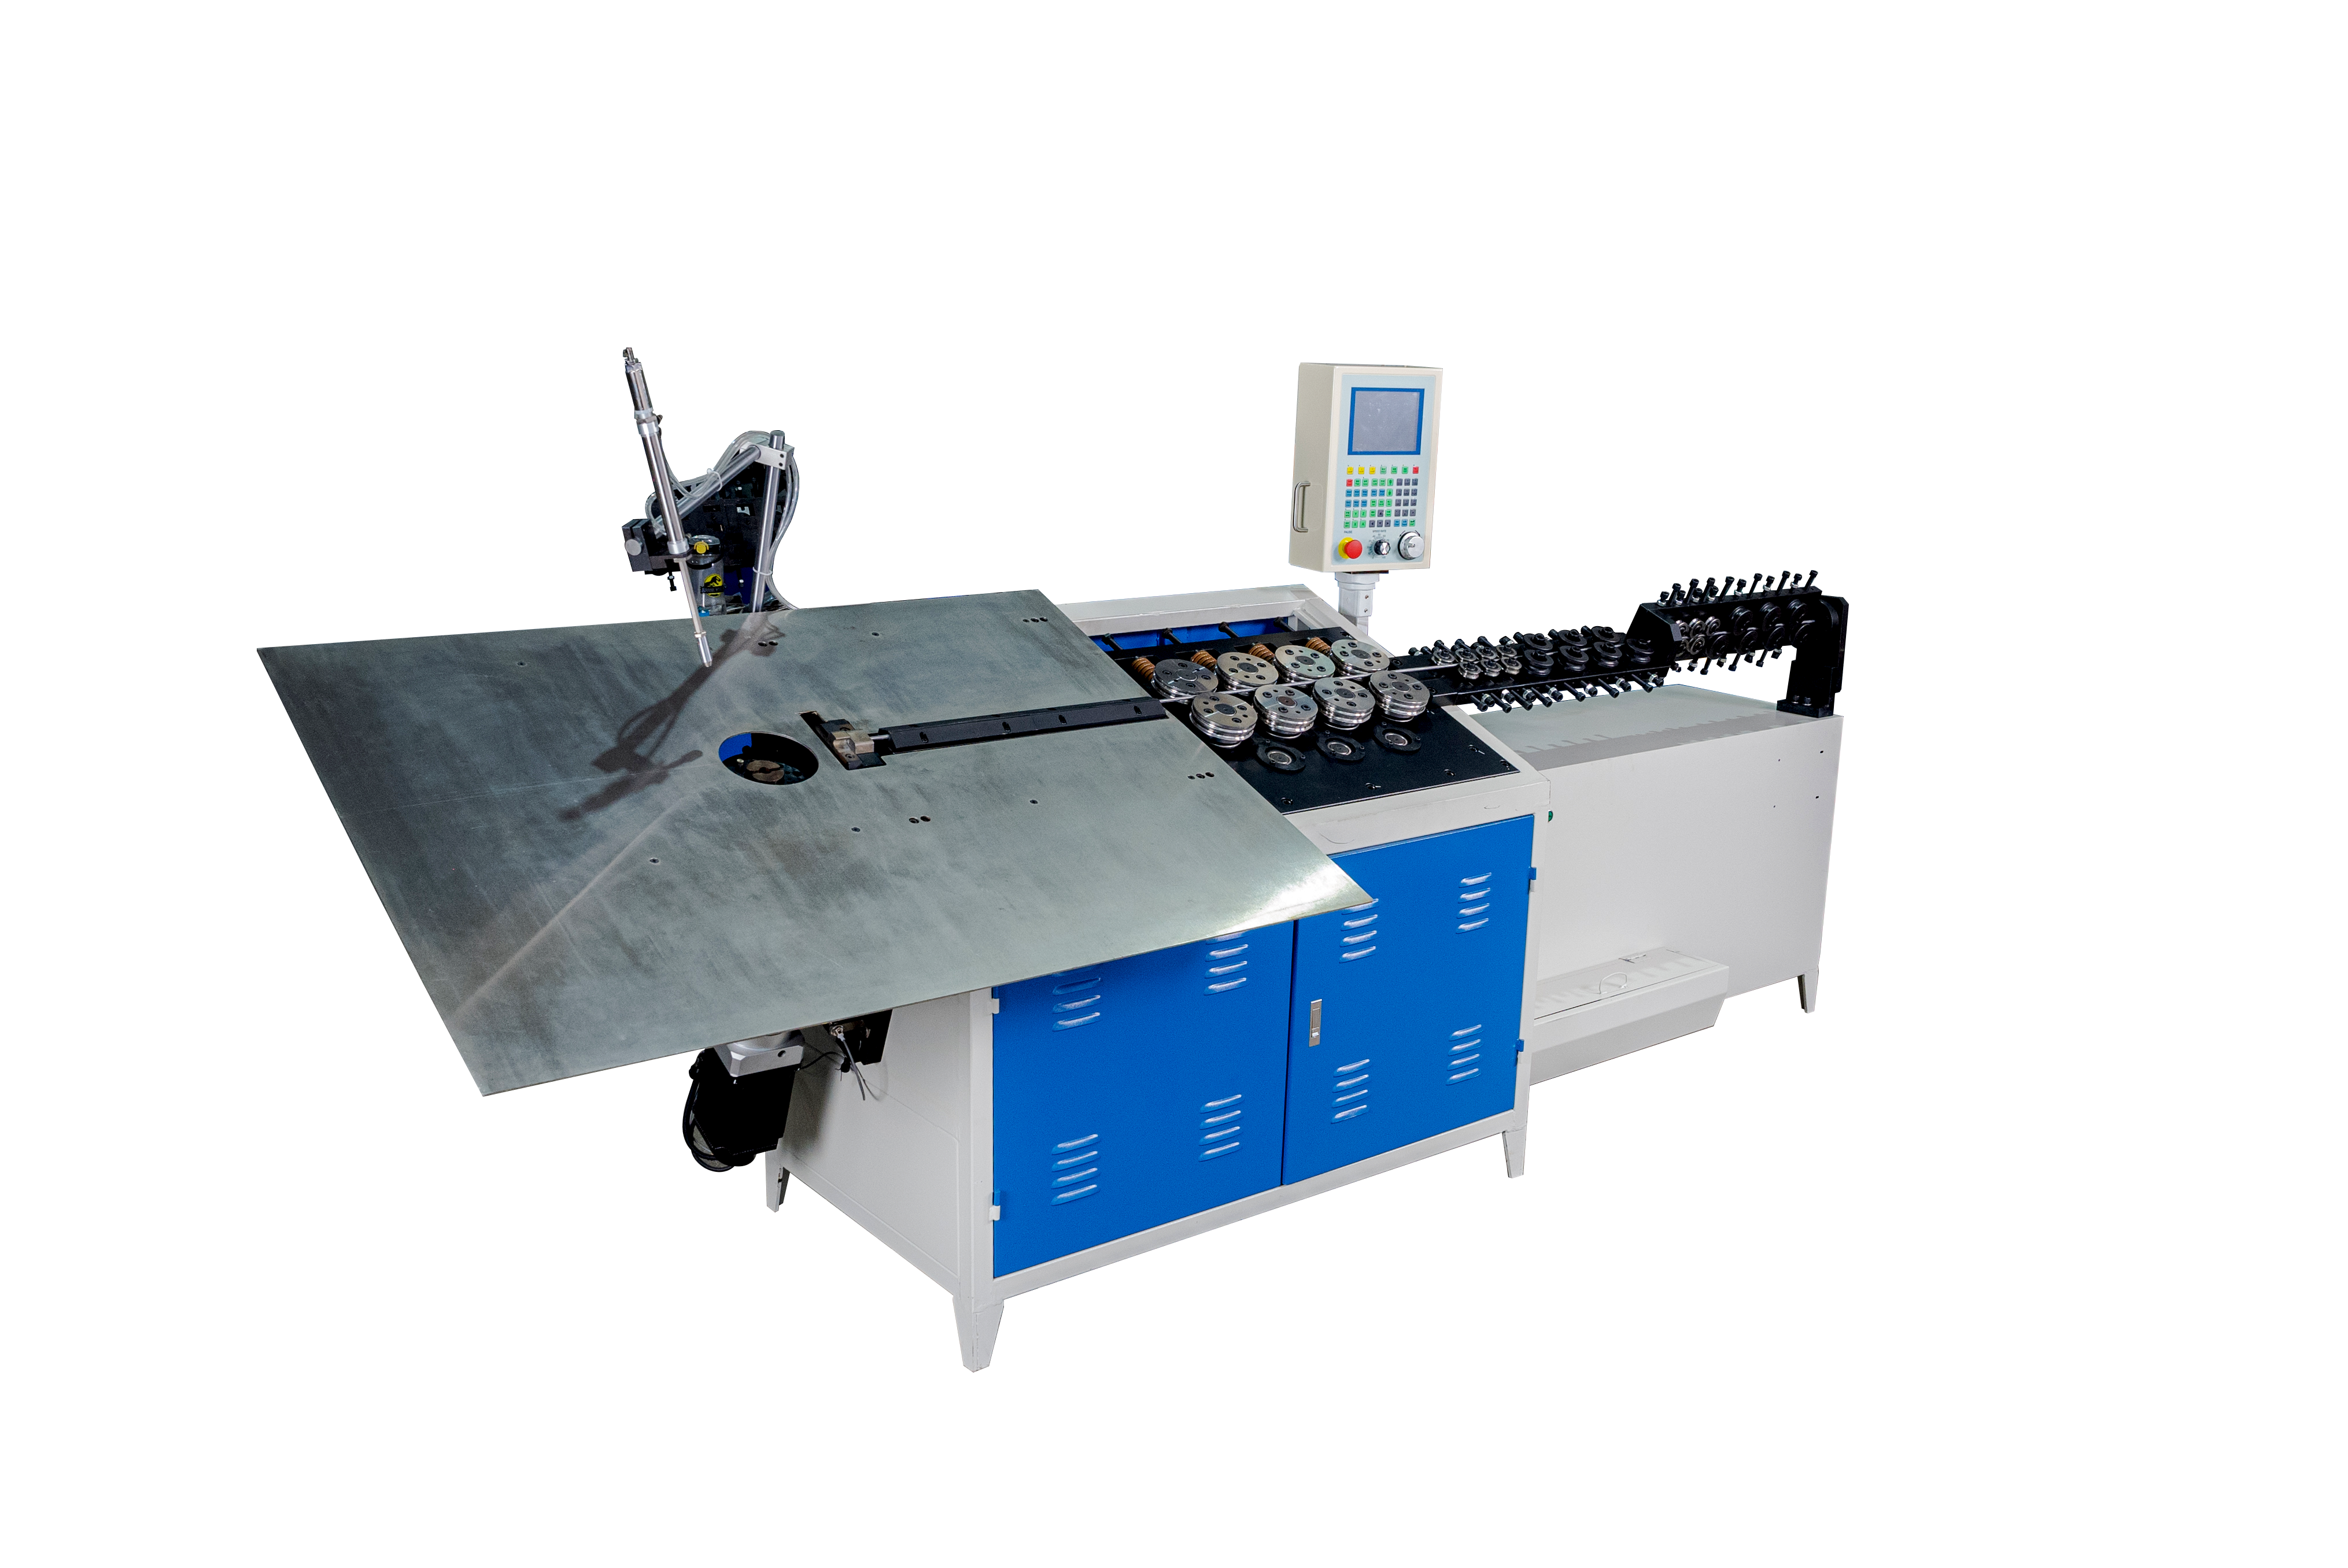
AMaszyna giętacz drutu CNC 2D można ocenić w przypadku płaskich ram drutowych oraz elementów wzmacniających. Elementy z gięciami w kilku płaszczyznach mogą wymagać formowania 3D lub innego określonego procesu formowania. Jeśli uchwyt lub element konstrukcyjny ma kształt rury, wybierz odpowiedni proces rur separatnie.
Sprawdź promienie gięcia, położenie narożników, dostęp do połączeń oraz dopasowanie do kosza lub podwozia. Ostrzadze musi umożliwiać obróbkę całej kształtki oraz jej wyjęcie z maszyny. Przeprowadź próbne obróbkę największych i najmniejszych reprezentatywnych elementów, aby zidentyfikować kolizje oraz wymagania związane ze zmianą ustawienia przed ostatecznym wybraniem wspólnej maszyny.
Amaszyna do spawania siatek łączy przecinające się druty w panele lub struktury związane z koszem zgodnie z wybraną konfiguracją sprzętu. Uchwyt załadunkowy określa odstęp między drutami oraz ich położenie; kolejność spawania musi być dostosowana do materiału drutów oraz punktów ich przecięcia.
Niektóre projekty wykorzystują panele spawane na płasko, a następnie kształtowane. Inne stosują oddzielne panele montowane później w specjalnym uchwycie. Potwierdź wybraną metodę na podstawie rysunków i próbek. Sprawdź odstępy między drutami, brakujące lub przesunięte druty, spójność spawów oraz odkształcenia. Nie traktuj wizualnie kompletnej siatki jako wystarczającego dowodu na skuteczność połączeń.
W zależności od konstrukcji wózka siatkę spawaną można kształtować w geometrię koszyka przed połączeniem z ramami wzmacniającymi. W innych rozwiązaniach montuje się oddzielnie wytworzone panele. Uchwyty kontrolują punkty lokalizacji, podczas gdy do konstrukcji dodawane są uchwyty, bramy i elementy nośne.
Zaplanuj dostęp do każdego połączenia oraz obsługę częściowo zmontowanych konstrukcji. Komórka kształtująca lub spawalnicza może wymagać dodatkowych uchwytów, pras lub sprzętu transportowego. Określ, które przesunięcia są wykonywane ręcznie, a które – automatycznie. Słowo „automatyczny” przy pojedynczej maszynie nie oznacza linii nieobsługiwanej od cewki do gotowego wózka.
Sprawdź wymiary koszyka, wyrównanie ramy, dopasowanie do uchwytów, stan spawów oraz relacje niezbędne do ruchu bram i gniazdowania wózków. Zatwierdź testy połączeń i sprawdzenia funkcjonalne dla rzeczywistej konstrukcji. Wykonaj wszelkie wymagane walidacje strukturalne lub obciążeniowe zgodnie z zatwierdzonym planem testów projektu.
Po obróbce metalowej produkt może wymagać przygotowania powierzchni oraz określonego procesu nanoszenia powłoki lub pokrycia. Montaż końcowy obejmuje zamocowanie kół, uchwytów i akcesoriów, po którym następuje odpowiednia kontrola funkcjonalna. Te etapy wpływają na wydajność końcową wózków, nawet jeśli sekcja przetwarzania drutu działa szybko. Należy potwierdzić, czy operacje wykańczające są wykonywane wewnętrznie, zlecone zewnętrznemu dostawcy, czy też wykluczone z oferty wyposażenia.
Oblicz zapotrzebowanie na każdy komponent przypadający na jeden wózek, a następnie porównaj je z dopuszczalną wydajnością na każdej stacji. Jeden wózek może zawierać wiele paneli oraz dużą liczbę przewodów; jedna koszyk na minutę nie może być bezpośrednio porównywana z jednym przewodem na minutę. Uwzględnij zmiany konfiguracji, uzupełnianie materiałów, kontrole oraz zaplanowane przestoje.
Dla celów ilustracyjnych cel wynoszący 120 wózków na zmianę przy czterech identycznych panelach na wózek wymaga 480 zaakceptowanych paneli na zmianę. Założenie dotyczące czterech paneli to jedynie przykład, a nie uniwersalny projekt wózka. Do doboru urządzeń, zbiorników buforowych i personelu należy użyć rzeczywistej listy materiałów.
Przedstaw rysunki wózków i komponentów, wymiary koszy, specyfikacje przewodów i rur, szczegóły połączeń, wymagania dotyczące wykończenia, warianty produktu oraz liczbę zaakceptowanych wózków na zmianę. Podaj czas trwania zmiany, układ pomieszczenia, dostępne media technologiczne, sposób załadunku oraz pożądany poziom automatyzacji.
Zażądaj szczegółowego zakresu prac obejmującego maszyny, osprzęt, uchwyty, systemy transportowe, komponenty zakupione od innych dostawców, procesy wykończeniowe, montaż, szkolenia oraz akceptację. Poproś dostawcę o wykazanie elementów wyłączonych z zakresu oraz punktów współpracy z wyposażeniem firm trzecich. Układ pomieszczenia oraz ścieżka procesowa dla każdego komponentu ułatwiają porównywanie ofert bardziej niż pojedyncza cena całkowita.
Czy linia do produkcji wózków zakupowych zawsze obejmuje powłokę? Nie. Obróbka końcowa musi zostać określona w ofercie i układzie, w tym wszelkie operacje wykonywane przez podmioty zewnętrzne.
Czy wszystkie ramy wózków można wykonać na giętarkach drutu? Nie. Części rurowe lub inne elementy konstrukcyjne mogą wymagać innego sprzętu. Użyj zestawu materiałów do ich oddzielenia.
Która maszyna określa zdolność produkcyjną linii? Stanowisko ograniczające zależy od ilości komponentów, przyjętej wydajności oraz dostępności na całej trasie technologicznej. Określ je na podstawie zrównoważonego planu procesu.
Produkcja wózków zakupowych wymaga zsynchronizowanej trasy od surowca do sprawdzonego zespołu gotowego. Zdefiniuj zestaw materiałów, zweryfikuj kluczowe operacje kształtowania i spawania oraz jasno określ odpowiedzialności za obróbkę końcową i montaż. Wyślij rysunki wózków, wymiary koszy, specyfikacje drutu oraz oczekiwaną wydajność. Jinchun przeanalizuje wymagane maszyny i układ linii.
 Gorące wiadomości
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN