101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

ए शपिङ कार्ट उत्पादन लाइन कतिपय फरक-फरक प्रक्रियाहरू सँग समन्वय गर्नुपर्छ। सिधा तारहरू फ्रेम र बास्केट तारहरूमा परिणत हुन्छन्; वेल्डेड प्यानलहरू बास्केटमा परिणत हुन्छन्; जोडिएका संरचनाहरूलाई प्रयोगको लागि तयार गर्न अन्तिम समाप्ति र किनिएका घटकहरूको आवश्यकता हुन्छ। सबैभन्दा राम्रो सुरुवात बिन्दु अनुमोदित कार्ट डिजाइन र उत्पादन लक्ष्य हो, किनकि प्रत्येक कार्टले समान सामग्री, घटक वा क्रम प्रयोग गर्दैन।
एउटा सामान्य कार्टमा तार बास्केट, सुदृढीकरण फ्रेमहरू, च्यासिस, ह्याण्डल, पछाडिको गेट, पाँच वा छ चक्का समूहहरू र प्लास्टिक सहायक सामग्रीहरू समावेश हुन सक्छन्। कतिपय च्यासिस र ह्याण्डलहरूमा ठोस तारको सट्टा ट्यूब प्रयोग गरिन्छ। यी घटकहरूलाई मेशिनरी छान्नु अघि सामग्रीको सूचीमा पहिचान गर्नुहोस्।
कार्यक्षेत्रलाई तार प्रशोधन, ट्यूब वा अन्य संरचनात्मक निर्माण, बास्केट संयोजन, सतह समाप्ति र अन्तिम संयोजनमा विभाजन गर्नुहोस्। यो पुष्टि गर्नुहोस् कि कुन घटकहरू आन्तरिक रूपमा निर्माण गरिन्छन् र कुनहरू किनिन्छन्। तार बेन्डिङ र मेश वेल्डिङ प्याकेजले ट्यूब प्रशोधन, चक्का वा कोटिङ लाइन समावेश गर्दैन भनेर धारणा गर्नु हुँदैन।
ए तार सीधा गर्ने मेसिन जाली प्यानलहरू र अन्य घटकहरूका लागि काटिएका लम्बाइहरू तयार पार्दछ, जुन सिधा खाली भागहरू प्रयोग गर्दछन्। यसको सामग्री दायरा, काट्ने गुणस्तर र उत्पादनलाई टोकरीको डिजाइन र उपभोग गर्ने स्टेशनसँग मिलाउनुहोस्। काटिएको लम्बाइको स्थिरता र सिधापनले लोडिङ र वेल्डिङ फिक्सचरहरूलाई भविष्यानुमान गर्न सजिलो बनाउँदछ।
कतिपय कुण्डली-प्रवाहित CNC बेन्डिङ अपरेसनहरू आफ्नै मेसिनभित्र तार सिधा गर्दछन् र फिड गर्दछन्, त्यसैले प्रत्येक घटकका लागि अलग काट्ने चरण आवश्यक हुँदैन। प्रत्येक भागको लागि सामग्रीको मार्ग नक्सा गर्नुहोस्, न कि सबै तारहरूलाई एउटै क्रममा पठाउनुहोस्। भण्डारण र स्थानान्तरणको समयमा तारका ग्रेडहरू र व्यासहरू पहिचान गरिएका राख्नुहोस्।
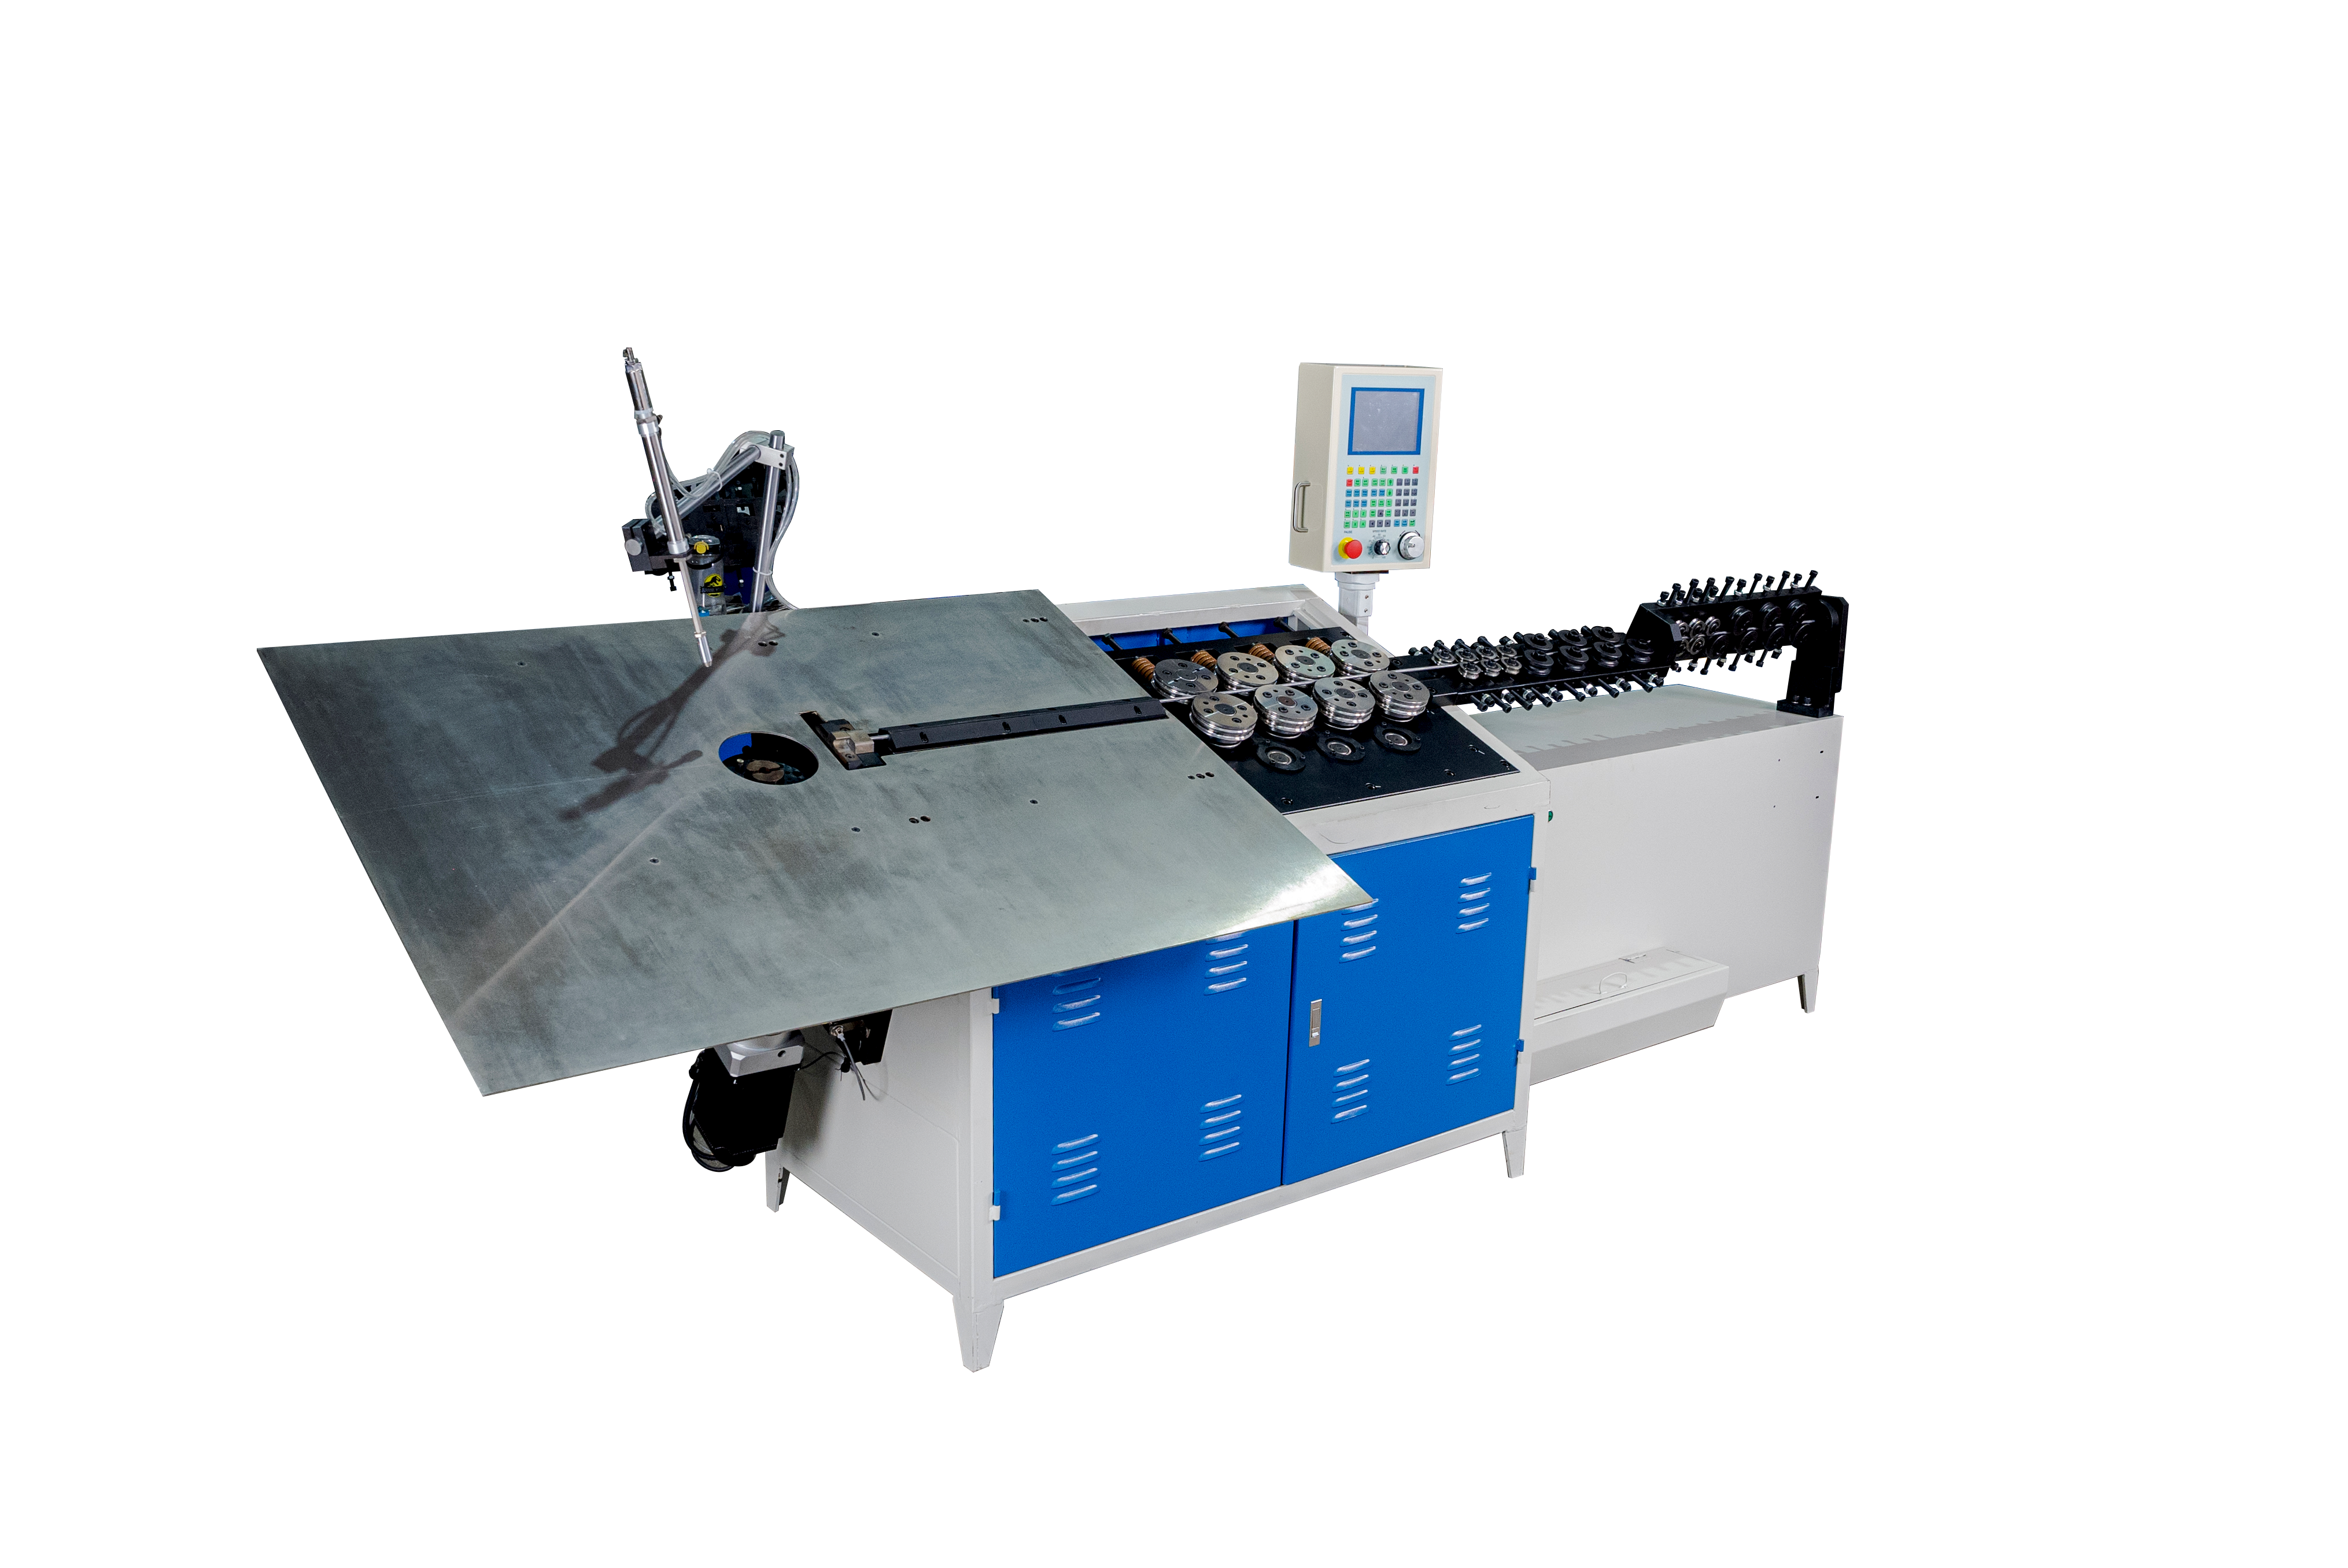
ए सीएनसी 2 डी वायर बेन्डिङ मेसिन समतलीय तार फ्रेमहरू र प्रबलन भागहरूका लागि मूल्याङ्कन गर्न सकिन्छ। कतिपय विमानहरूमा बेन्डहरू भएका घटकहरूले ३डी फर्मिङ वा अर्को परिभाषित फर्मिङ अपरेसनको आवश्यकता पर्न सक्छ। यदि कुनै ह्याण्डल वा चेसिस सदस्य ट्युबुलर छ भने, उपयुक्त ट्युब प्रक्रिया अलग रूपमा छान्नुहोस्।
बेन्ड रेडियस, कर्नरका स्थानहरू, जोइन्ट पहुँच र बास्केट वा चेसिससँगको फिट जाँच गर्नुहोस्। टुलिङले सम्पूर्ण आकार र यसको अनलोडिङ पथ दुवैलाई समायोजित गर्न सक्नुपर्छ। साझा मेसिनमा प्रतिबद्ध हुनुभन्दा अघि हस्तक्षेप र परिवर्तन आवश्यकताहरू पहिचान गर्न ठूलो र सानो प्रतिनिधित्व गर्ने घटकहरूको परीक्षण गर्नुहोस्।
ए मेश वेल्डिङ्ग मशीन छानिएको उपकरण व्यवस्थाअनुसार तारहरूलाई क्रस गरेर प्यानलहरू वा बास्केटसँग सम्बन्धित संरचनाहरूमा जोड्ने काम गर्दछ। लोडिङ फिक्सचरले तारको पिच र स्थितिलाई निर्धारण गर्दछ; वेल्डिङ क्रमले तारका सामग्रीहरू र अन्तर्सेक्सनहरूको अनुकूल हुनुपर्छ।
केही डिजाइनहरूमा प्यानलहरूलाई समतल अवस्थामा वेल्ड गरिएको हुन्छ र पछि गठन गरिन्छ। अरूहरूमा पछिको फिक्सचरमा संयोजन गरिने अलग-अलग प्यानलहरू प्रयोग गरिन्छ। चयन गरिएको बाटो ड्राइङहरू र नमुनाहरूसँग जाँच गर्नुहोस्। तारको दूरी, बिर्सिएका वा स्थानान्तरित तारहरू, वेल्डको स्थिरता र विकृति निरीक्षण गर्नुहोस्। दृश्यतया पूर्ण ग्रिडलाई जोडको प्रदर्शनको पर्याप्त प्रमाणको रूपमा लिनुहोस् नहोस्।
टुक्रा डिजाइनमा निर्भर गरी, वेल्डेड मेशलाई रिइन्फोर्सिङ फ्रेमहरूसँग जोड्नु अघि टोकरीको ज्यामितिमा बनाउन सकिन्छ। अन्य व्यवस्थाहरूमा अलग-अलग बनाएका प्यानलहरू सङ्ग्रह गरिन्छ। फिक्सचरहरूले स्थान निर्धारण बिन्दुहरू नियन्त्रण गर्छन् जबकि ब्र्याकेटहरू, गेटहरू र समर्थन सदस्यहरू थपिन्छन्।
प्रत्येक जोड र आंशिक रूपमा जोडिएका संरचनाहरूको हेरचाहको योजना बनाउनुहोस्। एउटा फर्मिङ वा वेल्डिङ सेललाई अतिरिक्त फिक्सचरहरू, प्रेसहरू वा स्थानान्तरण उपकरणहरूको आवश्यकता पर्न सक्छ। कुन स्थानान्तरणहरू हातले गर्ने र कुनहरू स्वचालित गर्ने भनेर परिभाषित गर्नुहोस्। कुनै एकल मेसिनमा 'स्वचालित' शब्दको प्रयोगले कुण्डलीदेखि सम्पूर्ण टुक्रासम्मको अनुपस्थित लाइन स्थापित गर्दैन।
टोकरीको आयाम, फ्रेम सङ्गठन, फिक्सचर फिट, वेल्ड अवस्था र गेट चालन र टुक्रा नेस्टिङका लागि आवश्यक सम्बन्धहरू निरीक्षण गर्नुहोस्। वास्तविक डिजाइनका लागि जोड परीक्षणहरू र कार्यात्मक जाँचहरूमा सहमति जनाउनुहोस्। परियोजनाको स्वीकृत परीक्षण योजना प्रयोग गरेर कुनै आवश्यक संरचनात्मक वा भार-सम्बन्धित मान्यता पूरा गर्नुहोस्।
धातु निर्माण पछि, उत्पादलाई सतह तयारी र निर्दिष्ट कोटिङ वा प्लेटिङ प्रक्रियाको आवश्यकता हुन सक्छ। अन्तिम संयोजनमा पाँचौं, ह्यान्डल र सहायक उपकरणहरू थपिन्छन्, जसपछि सम्बन्धित कार्यक्षम निरीक्षण गरिन्छ। यी चरणहरूले सम्पूर्ण कार्ट उत्पादनलाई प्रभावित गर्छन्, भले तार प्रशोधन खण्ड छिटो भए पनि। समाप्ति प्रक्रिया उपकरण उद्धरणमा समावेश छ, बाहिरी स्रोतबाट आपूर्ति गरिएको छ वा बाहिर राखिएको छ भनेर पुष्टि गर्नुहोस्।
प्रत्येक कार्टका लागि प्रत्येक घटकको माग गणना गर्नुहोस्, त्यसपछि यसलाई प्रत्येक स्टेसनमा स्वीकृत उत्पादनसँग तुलना गर्नुहोस्। एउटा कार्टले धेरै प्यानलहरू र धेरै तारहरू प्रयोग गर्न सक्छ; एउटा टोकरी प्रति मिनेटलाई एउटा तार प्रति मिनेटसँग सिधै तुलना गर्न सकिँदैन। परिवर्तन, सामग्री पुनर्भरण, निरीक्षण र योजनाबद्ध अवरोध समावेश गर्नुहोस्।
उदाहरणका लागि, प्रति शिफ्ट १२० कार्टहरूको लक्ष्य र प्रति कार्टमा चारवटा समान प्यानलहरूको आवश्यकता भएमा, प्रति शिफ्ट ४८० स्वीकृत प्यानलहरूको आवश्यकता हुन्छ। चार-प्यानल मान्यता केवल एउटा उदाहरण हो, सार्वभौमिक कार्ट डिजाइन होइन। उपकरण, बफर र कर्मचारी संख्या निर्धारण गर्न वास्तविक सामग्री सूची प्रयोग गर्नुहोस्। सबैभन्दा ढिलो आवश्यक सञ्चालनले पूरै लाइनलाई सीमित गर्न सक्छ।
कार्ट र घटकहरूका चित्रहरू, बास्केटका आयामहरू, तार र ट्यूबका विशिष्टताहरू, जोड सम्बन्धी विवरणहरू, समाप्ति आवश्यकताहरू, उत्पादन विविधताहरू र प्रति शिफ्ट स्वीकृत कार्टहरू प्रदान गर्नुहोस्। शिफ्टको अवधि, फ्लोर लेआउट, उपयोगिताहरू, लोडिङ एक्सेस र वाञ्छित स्वचालन स्तर उल्लेख गर्नुहोस्।
मेशिनहरू, टूलिङहरू, फिक्सचरहरू, स्थानान्तरण प्रणालीहरू, किनेका घटकहरू, समाप्ति, स्थापना, प्रशिक्षण र स्वीकृतिसँग सम्बन्धित विस्तृत कार्यक्षेत्रको माग गर्नुहोस्। आपूर्तिकर्तालाई बाहिरी वस्तुहरू र तेस्रो पक्षका उपकरणहरूसँगका इन्टरफेसहरू पहिचान गर्न अनुरोध गर्नुहोस्। एउटा लेआउट र घटक-दर-घटक प्रक्रिया मार्गले एउटा एकल कुल मूल्यभन्दा तुलना गर्न सजिलो बनाउँछ।
के कुनै पनि खरिद गाडीको लाइनमा सधैं कोटिङ समावेश हुन्छ? होइन। अन्तिम समाप्ति (फिनिसिङ) उद्धरण र लेआउटमा पहिचान गर्नुपर्छ, जसमा कुनै पनि बाहिरी स्रोतबाट गरिने कार्यहरू पनि समावेश छन्।
के सबै कार्ट फ्रेमहरू वायर बेन्डरमा बनाउन सकिन्छ? होइन। ट्युबुलर वा अन्य संरचनात्मक भागहरूको लागि फरक उपकरणहरूको आवश्यकता हुन सक्छ। यीहरूलाई अलग गर्न भाँडा सामग्रीको सूची (बिल अफ मटेरियल्स) प्रयोग गर्नुहोस्।
कुन मेसिनले लाइन क्षमता निर्धारण गर्छ? सीमित गर्ने स्टेशन घटकहरूको मात्रा, स्वीकृत उत्पादन र सम्पूर्ण मार्गमा उपलब्धतामा निर्भर गर्दछ। यसलाई सन्तुलित प्रक्रिया योजनाबाट निर्धारण गर्नुहोस्।
खरिद गाडीको उत्पादनको लागि कच्चा सामग्रीदेखि निरीक्षित संयोजनसम्म समन्वित मार्गको आवश्यकता हुन्छ। भाँडा सामग्रीको सूची परिभाषित गर्नुहोस्, महत्त्वपूर्ण आकार दिने र वेल्डिङ कार्यहरूको पुष्टि गर्नुहोस्, र समाप्ति र संयोजनका जिम्मेवारीहरू स्पष्ट राख्नुहोस्। आफ्ना खरिद गाडीका चित्रहरू, टोकरीका मापहरू, तारका विशिष्टताहरू र अपेक्षित उत्पादन पठाउनुहोस्। जिनचुनले आवश्यक मेसिनहरू र लाइन लेआउटको समीक्षा गर्न सक्छ।
 गर्म समाचार
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN