101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Ahandlevagnstillverkningslinje måste samordna flera olika processer. Raka trådar omvandlas till rammar och korgtrådar; svetsade paneler blir en korg; monterade konstruktioner kräver sedan avslutning och inköpta komponenter innan kundvagnen är klar för användning. Den bästa utgångspunkten är en godkänd kundvagnsdesign och en produktionsmål, eftersom inte varje kundvagn använder samma material, komponenter eller sekvens.
En typisk kundvagn kan inkludera en trådkorg, förstärkande rammar, ett chassi, ett handtag, en bakre port, hjulmonteringar och plasttillbehör. Vissa chassier och handtag använder rör istället för massiv tråd. Identifiera dessa komponenter på en materiallista innan du väljer maskiner.
Dela upp omfattningen i trådbearbetning, rörfabrikation eller annan strukturell tillverkning, korgmontering, ytbearbetning och slutmontering. Bekräfta vilka komponenter som tillverkas internt och vilka som köps in. Ett paket för trådböjning och nätsvetsning bör inte antas inkludera rörförädling, hjul eller en beläggningslinje.
Atrådrätningsmaskin förbereder skurna längder för nätpaneler och andra komponenter som använder raka blanketter. Anpassa dess materialomfång, skärkvalitet och kapacitet till korgens design och den station som förbrukar materialet. Konsekvent skurlängd och rakhet bidrar till förutsägbar hantering vid lastning och vid svetsfästningar.
Vissa CNC-böjningsoperationer med spolmatning rättar ut och matar tråd inom sin egen maskin, så ett separat skärsteg krävs inte för varje komponent. Kartlägg materialflödet för varje del istället för att skicka all tråd genom samma sekvens. Se till att trådmaterial och diameter identifieras tydligt under lagring och transport.
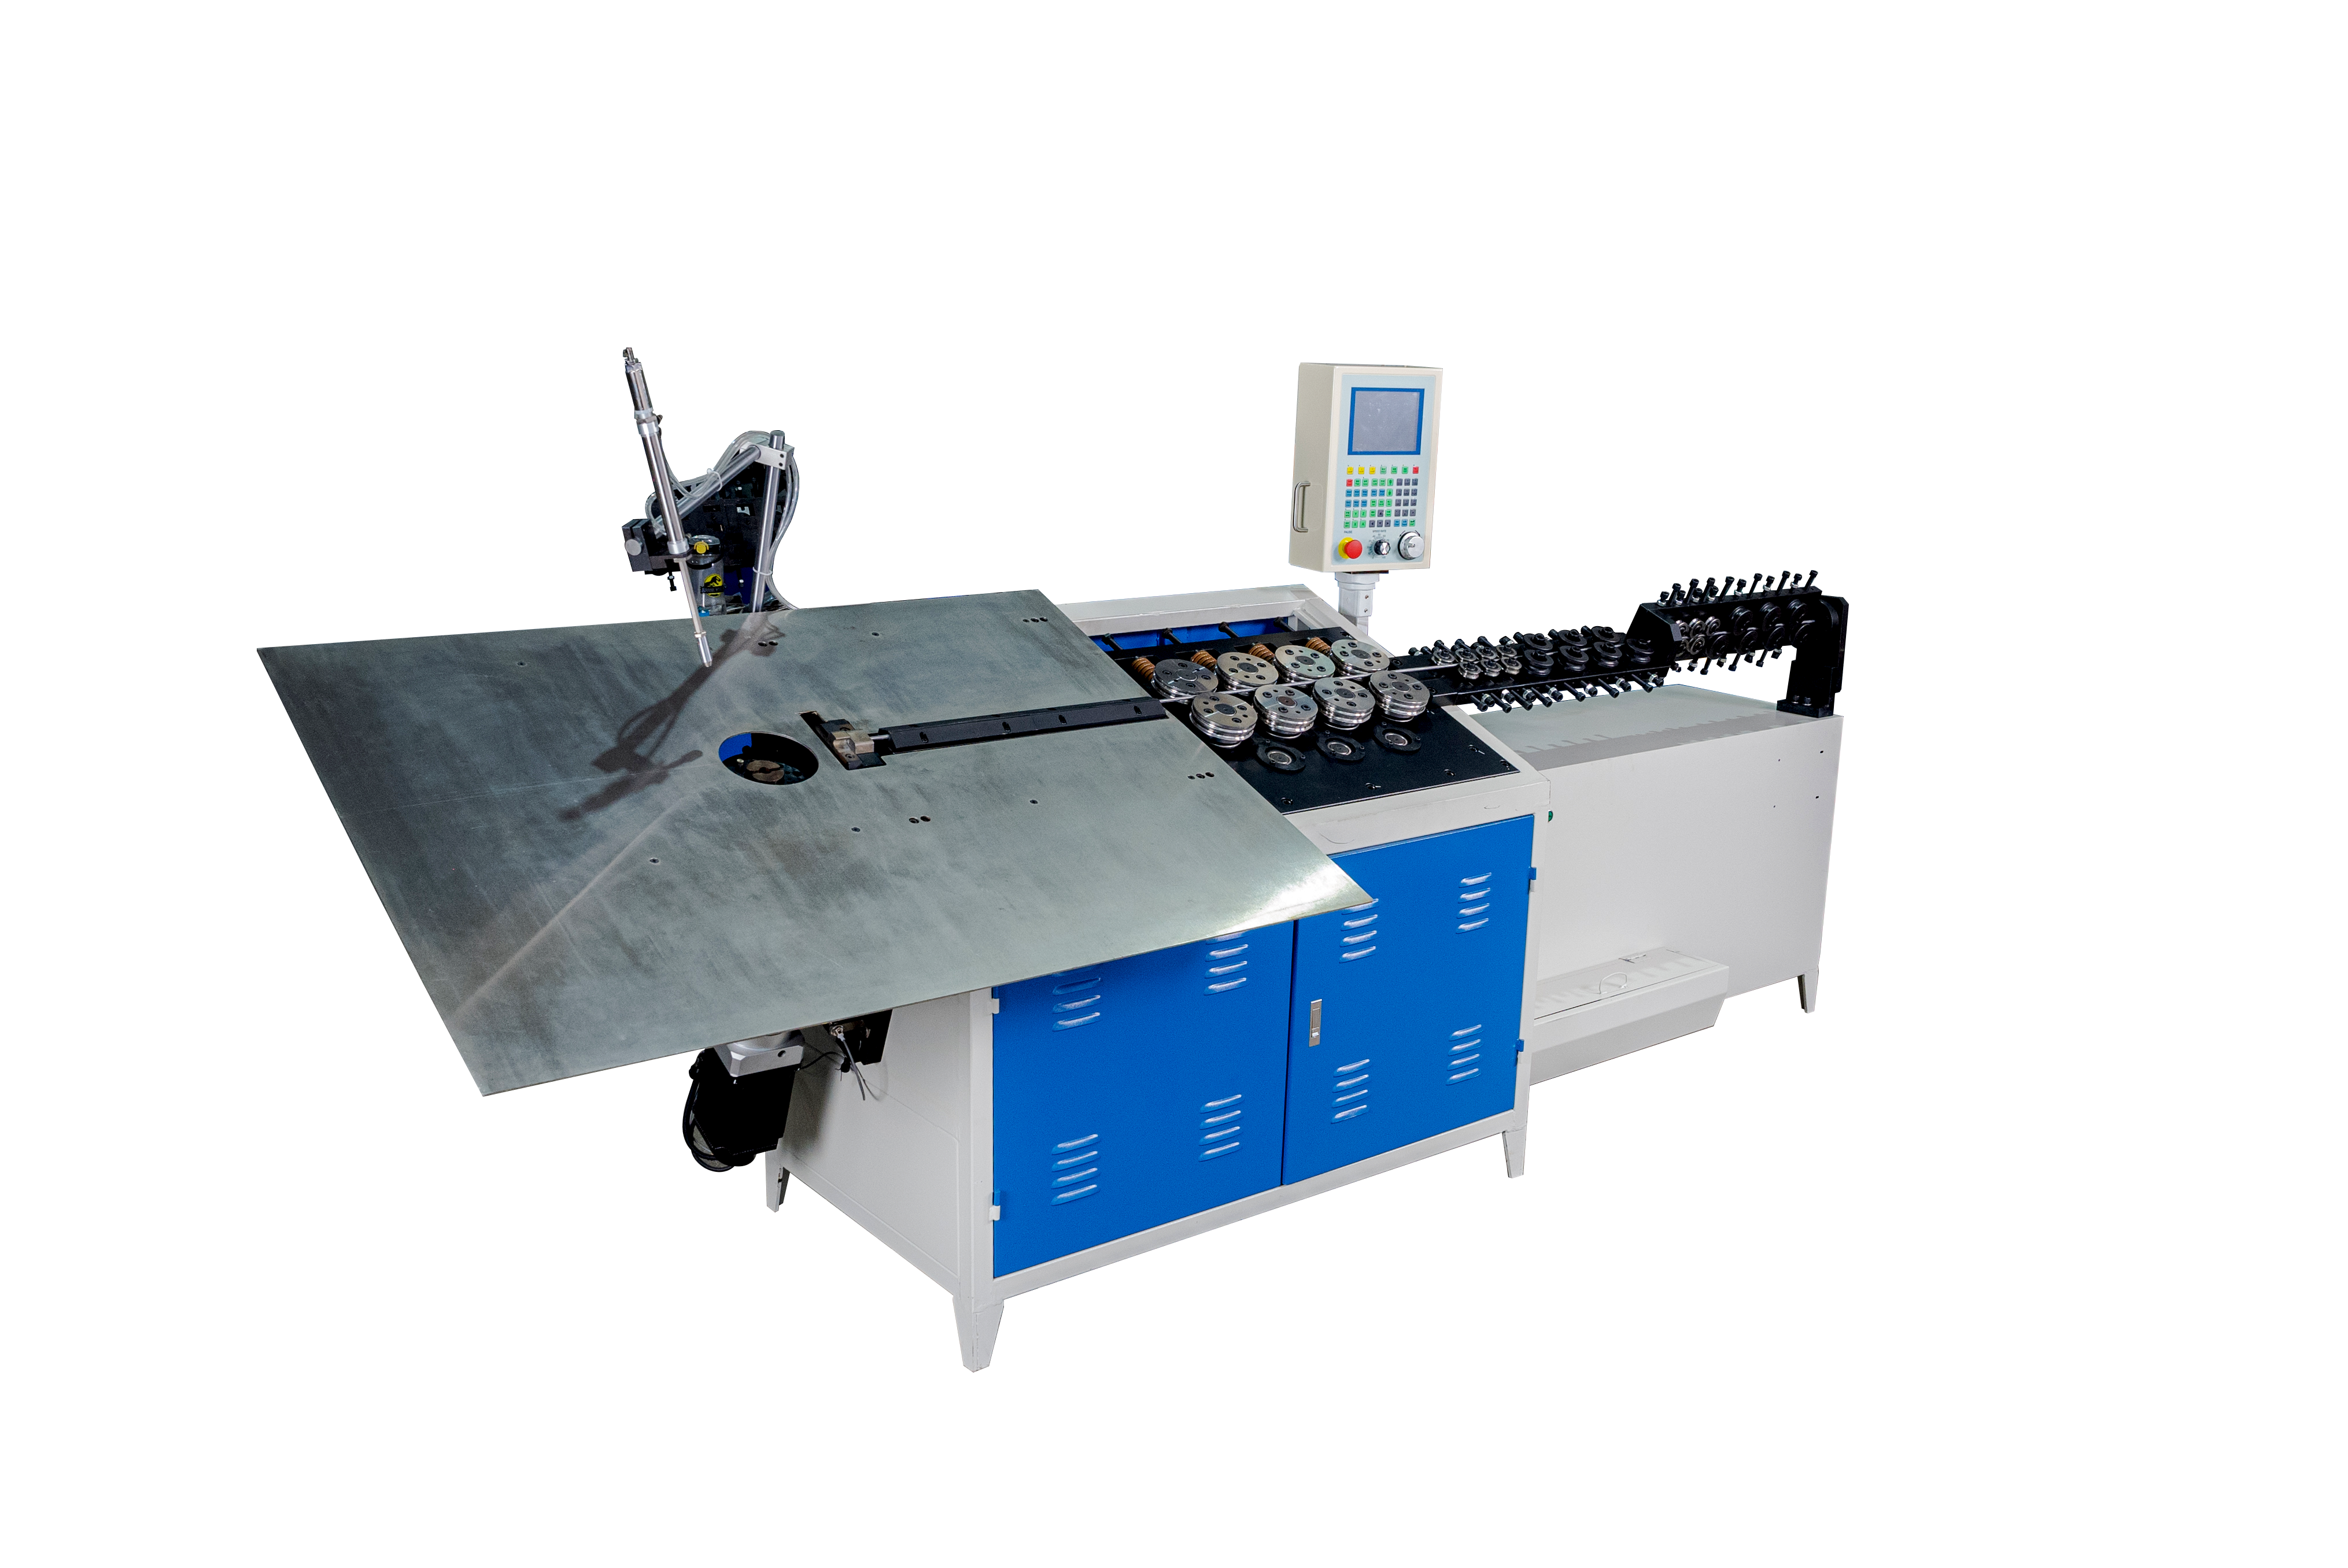
ACNC 2D Trådböjningsmaskin kan utvärderas för planära trådramar och förstärkningsdelar. Komponenter med böjningar i flera plan kan kräva tredimensionell formning eller en annan definierad formningsprocess. Om ett handtag eller chassidel är rörformat, välj en lämplig rörsprocess separat.
Kontrollera böjradier, hörnpositioner, åtkomst till fogar och passform med korgen eller chassiet. Verktyg måste kunna hantera den fullständiga formen och dess lossningsväg. Testa de största och minsta representativa komponenterna för att identifiera interferenser och bytbehov innan man bestämmer sig för en gemensam maskin.
Amaskin för svetsning av nät sammansvetsar korsande trådar till paneler eller korgrelaterade strukturer enligt den valda utrustningsanordningen. Lastningsfördelaren fastställer trådavstånd och positionering; svetsserien måste anpassas efter trådmaterialet och korsningarna.
Vissa konstruktioner använder paneler som svetsas platta och sedan formas. Andra använder separata paneler som monteras i en senare fästning. Bekräfta den valda vägen med ritningar och provexemplar. Inspektera trådavstånd, saknade eller förskjutna trådar, svetskonsistens och deformation. Betrakta inte ett visuellt komplett nät som tillräcklig bevisning för fogprestanda.
Beroende på vagnens design kan svetsat nät formas till korggeometri innan det fästs vid förstärkningsramar. Andra konstruktioner monteras med separat formade paneler. Fixturerna styr positioneringen av punkter medan klämmor, grindar och stödmedlemmar monteras.
Planera tillträdet till varje fog och hanteringen av delvis monterade strukturer. En formnings- eller svetscell kan kräva ytterligare fixturer, pressar eller transportutrustning. Definiera vilka transporter som sker manuellt och vilka som sker automatiskt. Ordet 'automatisk' i samband med en enskild maskin innebär inte att hela linjen från bandrulle till färdig vagn är obemannad.
Inspektera korgens dimensioner, ramens justering, passformen i fixturerna, svetsens skick samt de förhållanden som krävs för grindrörelse och vagnsacktering. Kom överens om fogprov och funktionskontroller för den faktiska konstruktionen. Slutför all nödvändig strukturell eller lastrelaterad validering enligt projektets godkända provplan.
Efter metallbearbetning kan produkten kräva ytförberedelse och en specificerad beläggnings- eller galvaniseringsprocess. Slutmonteringen innebär att hjul, handtag och tillbehör monteras, följt av relevant funktionskontroll. Dessa steg påverkar den slutliga vagnens produktionsvolym även om trådbearbetningsavdelningen är snabb. Bekräfta om slutförandet ingår, utförs av underleverantör eller utesluts från utrustningsofferten.
Beräkna efterfrågan på varje komponent per vagn och jämför sedan med den godkända produktionen vid varje station. En vagn kan använda flera plåtar och många kablar; en korg per minut kan inte jämföras direkt med en kabel per minut. Inkludera omställningar, materialåterfyllning, kontroller och planerat driftstopp.
För illustrativa ändamål krävs en målsättning på 120 vagnar per skift med fyra identiska paneler per vagn, vilket motsvarar 480 godkända paneler per skift. Antagandet om fyra paneler är endast ett exempel, inte en universell vagnsdesign. Använd den faktiska materiallistan för att dimensionera utrustning, buffertar och personalstyrka. Den långsammaste nödvändiga processen kan begränsa hela produktionslinjen.
Leverera ritningar på vagnar och komponenter, korgens mått, specifikationer för kablar och rör, detaljer om fogar, krav på yta, produktvarianter samt antal godkända vagnar per skift. Ange skiftduration, golvläggning, tillgängliga anläggningar, lastningsmöjligheter och önskad automatiseringsnivå.
Begär en detaljerad omfattning som täcker maskiner, verktyg, fästen, transportsystem, inköpta komponenter, ytbehandling, installation, utbildning och godkännande. Be leverantören identifiera undantag och gränssnitt mot utrustning från tredje part. En layout och en processväg för varje komponent gör det lättare att jämföra offertförslag än att endast ha en sammanlagd prisuppgift.
Inkluderar en handvagnslinje alltid beläggning? Nej. Avslutningsprocessen måste anges i offerten och layouten, inklusive eventuella utlagda arbeten.
Kan alla handvagnsramar tillverkas på en trådböjmaskin? Nej. Rörformade eller andra konstruktionsdelar kan kräva annan utrustning. Använd materialförteckningen för att separera dem.
Vilken maskin avgör linjens kapacitet? Den begränsande stationen beror på komponentmängder, godkänd effekt och tillgänglighet över hela processruten. Bestäm den utifrån en balanserad processplan.
Tillverkning av handvagnar kräver en samordnad rutt från råmaterial till inspekterad montering. Definiera materialförteckningen, verifiera kritiska formnings- och svetssoperationer, och gör ansvarsområden för avslutning och montering tydliga. Skicka dina handvagnsritningar, korgmått, trådspecifikationer och förväntad effekt. Jinchun kan granska de nödvändiga maskinerna och linjelayouten.
 Senaste nytt
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN