101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Aindkøbsvogn Produktionsslinje skal koordinere adskillige forskellige processer. Lige tråd bliver til rammer og kurvetråde; svejste plader bliver til en kurv; monterede konstruktioner kræver derefter efterbehandling og indkøbte komponenter, inden kurven er klar til brug. Det bedste udgangspunkt er en godkendt kurvekonstruktion og en produktionstarget, fordi ikke alle kurve anvender de samme materialer, komponenter eller sekvenser.
En typisk kurv kan omfatte en trådkurv, forstærkningsrammer, et chassie, en håndtag, en bagluk, hjulmonteringer og plasttilbehør. Nogle chassier og håndtag bruger rør frem for massiv tråd. Identificer disse komponenter på en materialeliste, inden der vælges maskineri.
Opdel omfanget i trådfremstilling, rørfremstilling eller anden strukturel fremstilling, kurvemontering, overfladebehandling og endelig montage. Bekræft, hvilke komponenter der fremstilles internt, og hvilke der købes ind. En pakke til trådbøjning og nettsvejsning bør ikke antages at omfatte rørfremstilling, hjul eller en belægningslinje.
Awire-straightening-maskine forbereder afskårne længder til gitterpaneler og andre komponenter, der bruger lige blanks. Tilpas dets materialeområde, skære-kvalitet og output til kurvdesignet og den forbrugende station. Konsekvent skærelængde og lighed sikrer forudsigelighed ved indlæsning og svejsefikseringer.
Nogle CNC-bøjningsprocesser med spolefødt tråd udligner og føder tråden inden i maskinen selv, så et separat skæringsstadium ikke kræves for hver enkelt komponent. Kortlæg materialeruten for hver enkelt del i stedet for at sende al tråd gennem den samme sekvens. Hold trådkvaliteter og -diametre identificeret under opbevaring og overførsel.
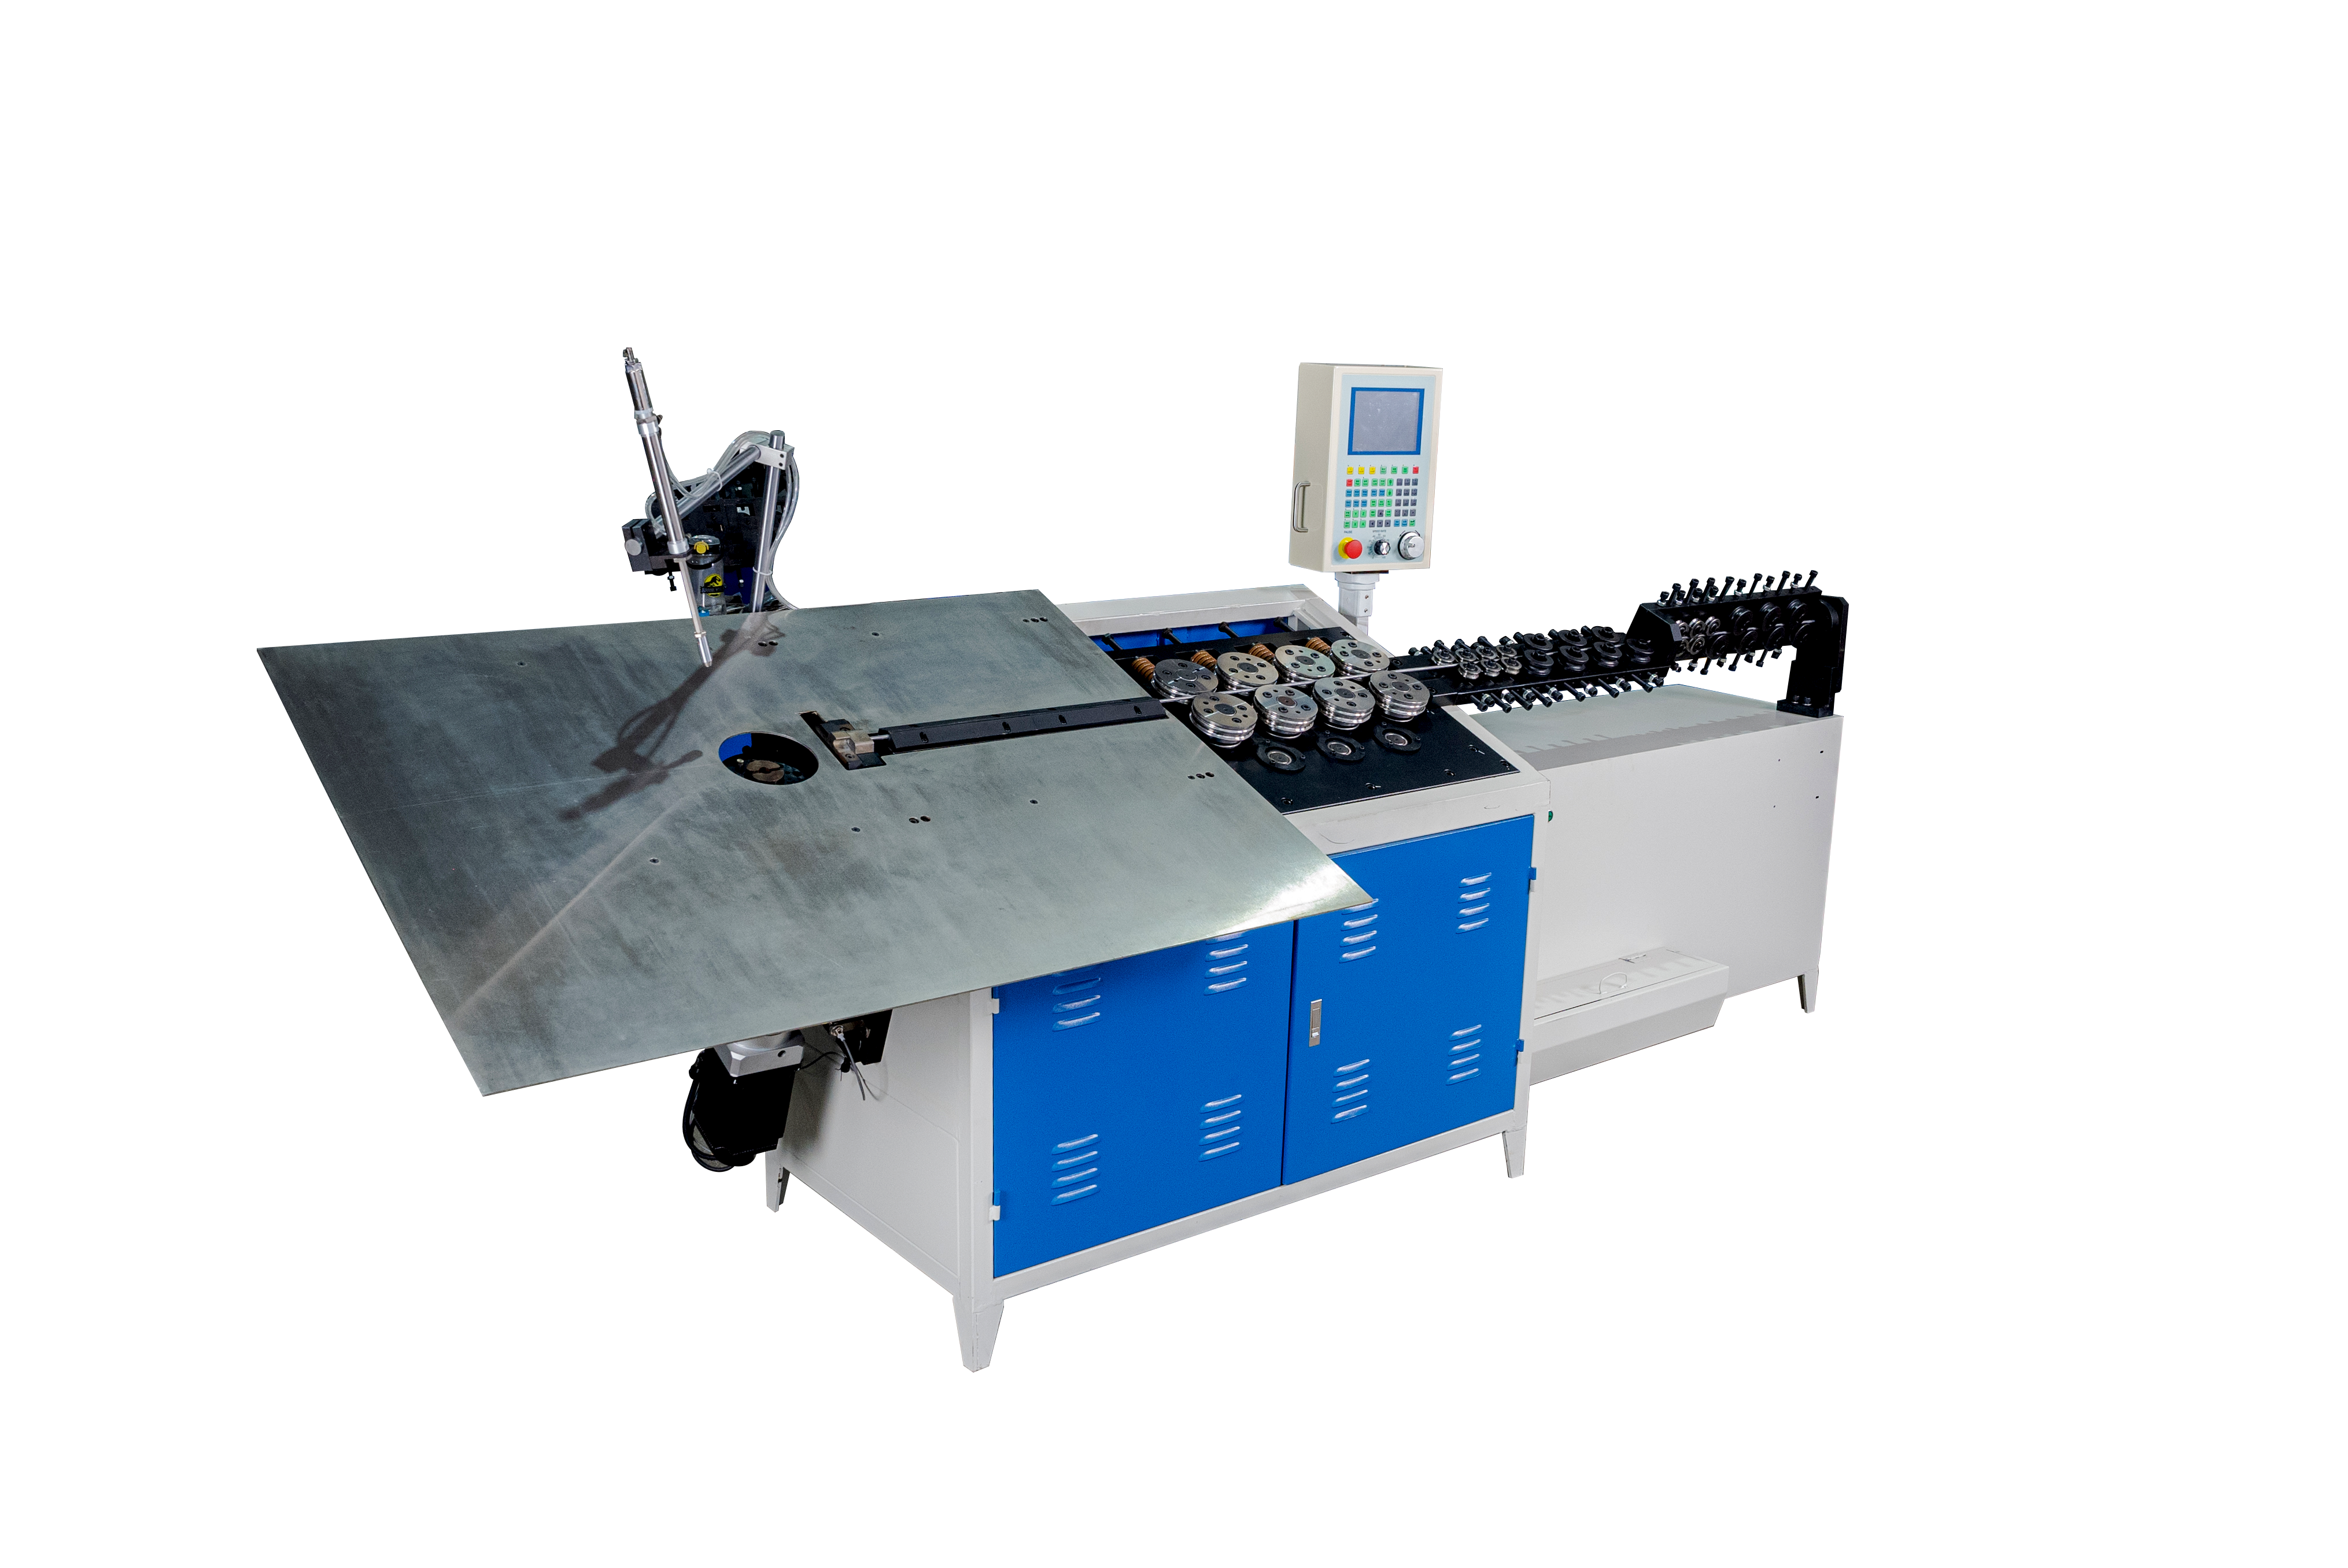
ACNC 2D Wire Bending Machine kan vurderes for planare trådrammer og forstærkningsdele. Komponenter med bøjninger i flere planer kræver muligvis 3D-formning eller en anden defineret formningsproces. Hvis et håndtag eller en chassidel er rørformet, vælges en passende rørproces separat.
Tjek bøjeradier, hjørnepositioner, adgang til samlinger og pasform med kurven eller understellet. Værktøjerne skal kunne håndtere den fulde form og dens udpakningssti. Afprøv de største og mindste repræsentative komponenter for at identificere interferens og skiftekrav, inden der træffes en endelig beslutning om fælles maskine.
Amaskin til maskinsvejsning forbinder krydsende tråde til plader eller kurverelaterede strukturer i henhold til den valgte udstyrsopsætning. Lastevorstillingen fastsætter trådafstanden og -positioneringen; svejsefølgen skal være tilpasset trådmaterialet og krydsningerne.
Nogle design bruger plader, der svejses fladt og derefter formas. Andre bruger separate plader, der monteres i en senere vorstilling. Bekræft den valgte fremgangsmåde med tegninger og prøver. Inspectér trådafstande, manglende eller forskydte tråde, svejsekonsistens og deformation. Betragt ikke et visuelt komplet gitter som tilstrækkelig bevis for samlingens ydeevne.
Afhængigt af kurvens design kan svejset net dannes til kurvgeometri, inden det samles med forstærkningsrammer. Andre arrangementer samler separat fremstillede paneler. Fastgørelsesmidler styrer placeringen, mens beslag, låg og understøttelsesdele tilføjes.
Planlæg adgang til hver forbindelse og håndtering af delvist monterede konstruktioner. En formnings- eller svejsecelle kan kræve ekstra fastgørelsesmidler, presseanlæg eller transportudstyr. Definer, hvilke transportprocesser der er manuelle og hvilke der er automatiske. Ordet »automatisk« i forbindelse med en enkelt maskine betyder ikke, at hele produktionslinjen fra spole til færdig kurv er ubemandet.
Inspekter kurvens dimensioner, rammejustering, pasform i fastgørelsesmidler, svejsekvalitet samt de forhold, der er nødvendige for lågets bevægelse og kurvenes indbygning. Aftal forbindelsestests og funktionstests for den faktiske konstruktion. Udfør eventuel påkrævet strukturel eller belastningsrelateret validering i overensstemmelse med projektets godkendte testplan.
Efter metalbearbejdning kan produktet kræve overfladebehandling og en specificeret belægnings- eller galvaniseringsproces. Den endelige montage omfatter montering af hjul, håndtag og tilbehør, efterfulgt af den relevante funktionskontrol. Disse trin påvirker den færdige kurvs output, selvom wire-processeringsafsnittet er hurtigt. Bekræft, om finishingen leveres internt, udliciteres eller udelukkes fra udstyrsanbudet.
Beregn behovet for hver komponent pr. kurv, og sammenlign derefter med den accepterede output på hver station. En kurv kan bruge flere plader og mange ledninger; én kurv pr. minut kan ikke sammenlignes direkte med én ledning pr. minut. Inkluder skift mellem produkter, materialegenopfyldning, inspektion og planlagt nedetid.
Til illustrativt brug kræver et mål på 120 vogne pr. skift med fire identiske paneler pr. vogn 480 accepterede paneler pr. skift. Antagelsen om fire paneler er kun et eksempel og ikke en universel vogndesign. Brug den faktiske materialeliste til at dimensionere udstyr, bufferzoner og personalestyrke. Den langsomste påkrævede proces kan begrænse hele produktionslinjen.
Lever tegninger af vogne og komponenter, kurvdimensioner, specifikationer for ledninger og rør, detaljer om samlinger, krav til overfladebehandling, produktvarianter samt antal accepterede vogne pr. skift. Angiv skiftduration, gulvlayout, energiforsyning, adgang til lastning og ønsket automatiseringsniveau.
Anmod om et detaljeret omfang, der dækker maskiner, værktøjer, fastgørelsesmidler, transportsystemer, indkøbte komponenter, efterbehandling, installation, træning og godkendelse. Bed leverandøren om at angive eventuelle udelukkelser samt grænseflader til udstyr fra tredjepart. Et layout samt en procesrute pr. komponent gør tilbud lettere at sammenligne end én enkelt samlet pris.
Indeholder en indkøbsvogn-linje altid en belægningsproces? Nej. Afslutningsprocessen skal specificeres i tilbuddet og layoutet, herunder eventuelle udlicerede processer.
Kan alle indkøbsvogn-rammer fremstilles på en trådbøjemaskine? Nej. Rørformede eller andre konstruktionsdele kræver muligvis anden udstyr. Brug materialelisten til at adskille dem.
Hvilken maskine bestemmer linjens kapacitet? Den begrænsende station afhænger af komponentmængder, accepteret output og tilgængelighed på hele ruten. Bestem den ud fra en afbalanceret procesplan.
Fremstilling af indkøbsvogne kræver en koordineret rute fra råmateriale til inspiceret samling. Definer materialelisten, verificer kritiske formerings- og svejseoperationer, og gør ansvarsområder for afslutning og montage eksplicitte. Send dine tegninger af indkøbsvogne, kurvdimensioner, trådspecifikationer og forventet output. Jinchun kan gennemgå de nødvendige maskiner og linjelayout.
 Seneste nyheder
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN