101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Atalian Pengeluaran Troli Beli-belah mesti mengkoordinasikan beberapa proses berbeza. Wayar lurus dijadikan rangka dan wayar bakul; panel kimpalan dijadikan bakul; struktur yang dipasang kemudian memerlukan penyelesaian akhir dan komponen yang dibeli sebelum troli sedia digunakan. Titik permulaan terbaik ialah rekabentuk troli yang diluluskan dan sasaran pengeluaran, kerana tidak semua troli menggunakan bahan, komponen atau urutan yang sama.
Troli lazim mungkin merangkumi bakul wayar, rangka pengukuhan, sasis, pemegang, pintu belakang, pemasangan roda dan aksesori plastik. Sesetengah sasis dan pemegang menggunakan tiub bukan wayar pejal. Kenal pasti komponen-komponen ini dalam senarai bahan sebelum memilih jentera.
Kongsikan skop kepada pemprosesan wayar, pembuatan struktur tiub atau lain-lain, pemasangan bakul, penyelesaian permukaan dan pemasangan akhir. Sahkan komponen mana yang dikeluarkan secara dalaman dan komponen mana yang dibeli. Pakej lenturan wayar dan kimpalan jejaring tidak boleh diandaikan termasuk pemprosesan tiub, roda atau talian salutan.
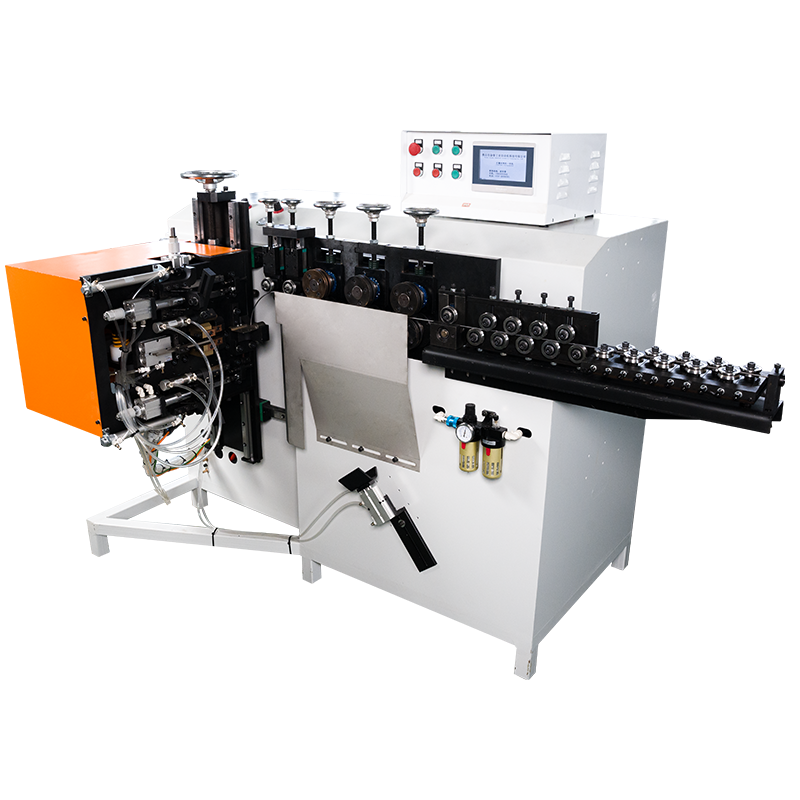
Amesin Penggaris Daun menyediakan panjang wayar yang telah dipotong untuk panel jejaring dan komponen lain yang menggunakan kepingan lurus. Sesuaikan julat bahan, kualiti pemotongan, dan hasil keluaran dengan rekabentuk bakul serta stesen pengguna. Konsistensi panjang potongan dan kelurusan wayar membantu mengekalkan ketepatan proses pemuatan dan pelelasan.
Sesetengah operasi pembengkokan CNC yang menggunakan gulungan wayar meluruskan dan memasukkan wayar dalam mesinnya sendiri, jadi tahap pemotongan berasingan tidak diperlukan untuk setiap komponen. Petakan laluan bahan bagi setiap bahagian, bukan menghantar semua wayar melalui urutan yang sama. Pastikan jenis dan diameter wayar dikenal pasti secara jelas semasa penyimpanan dan pemindahan.
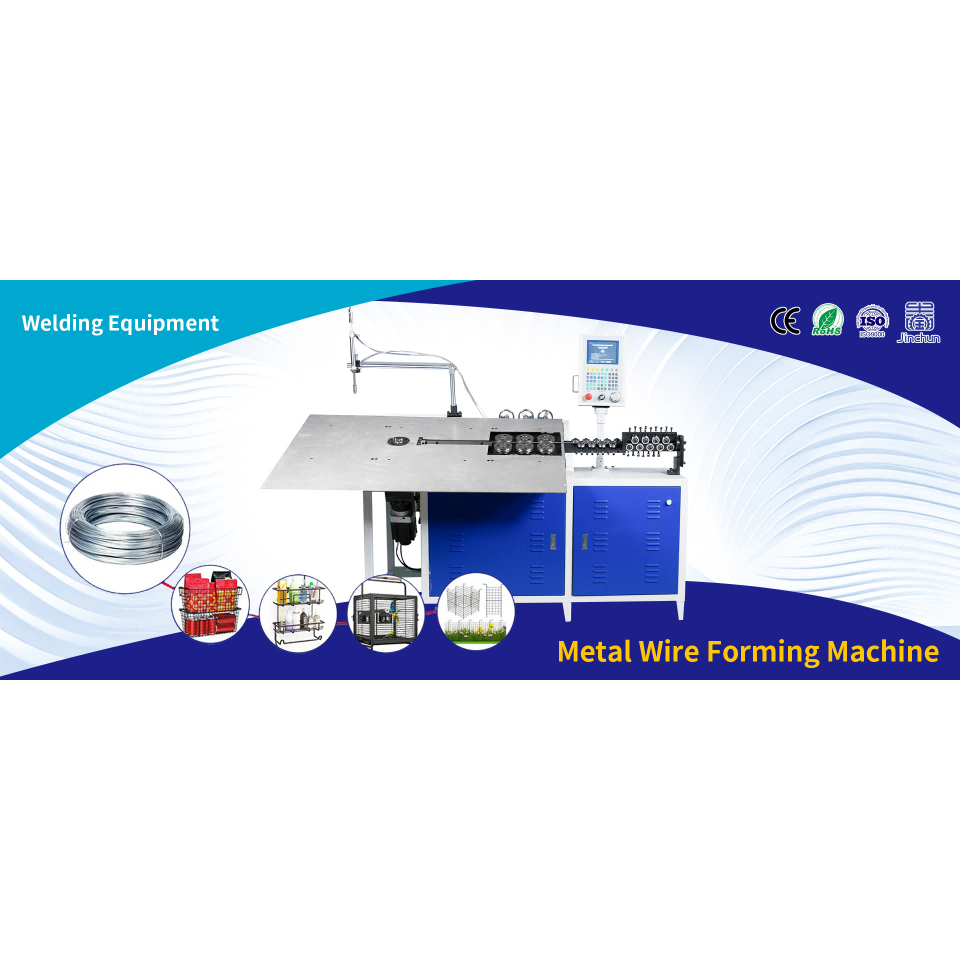
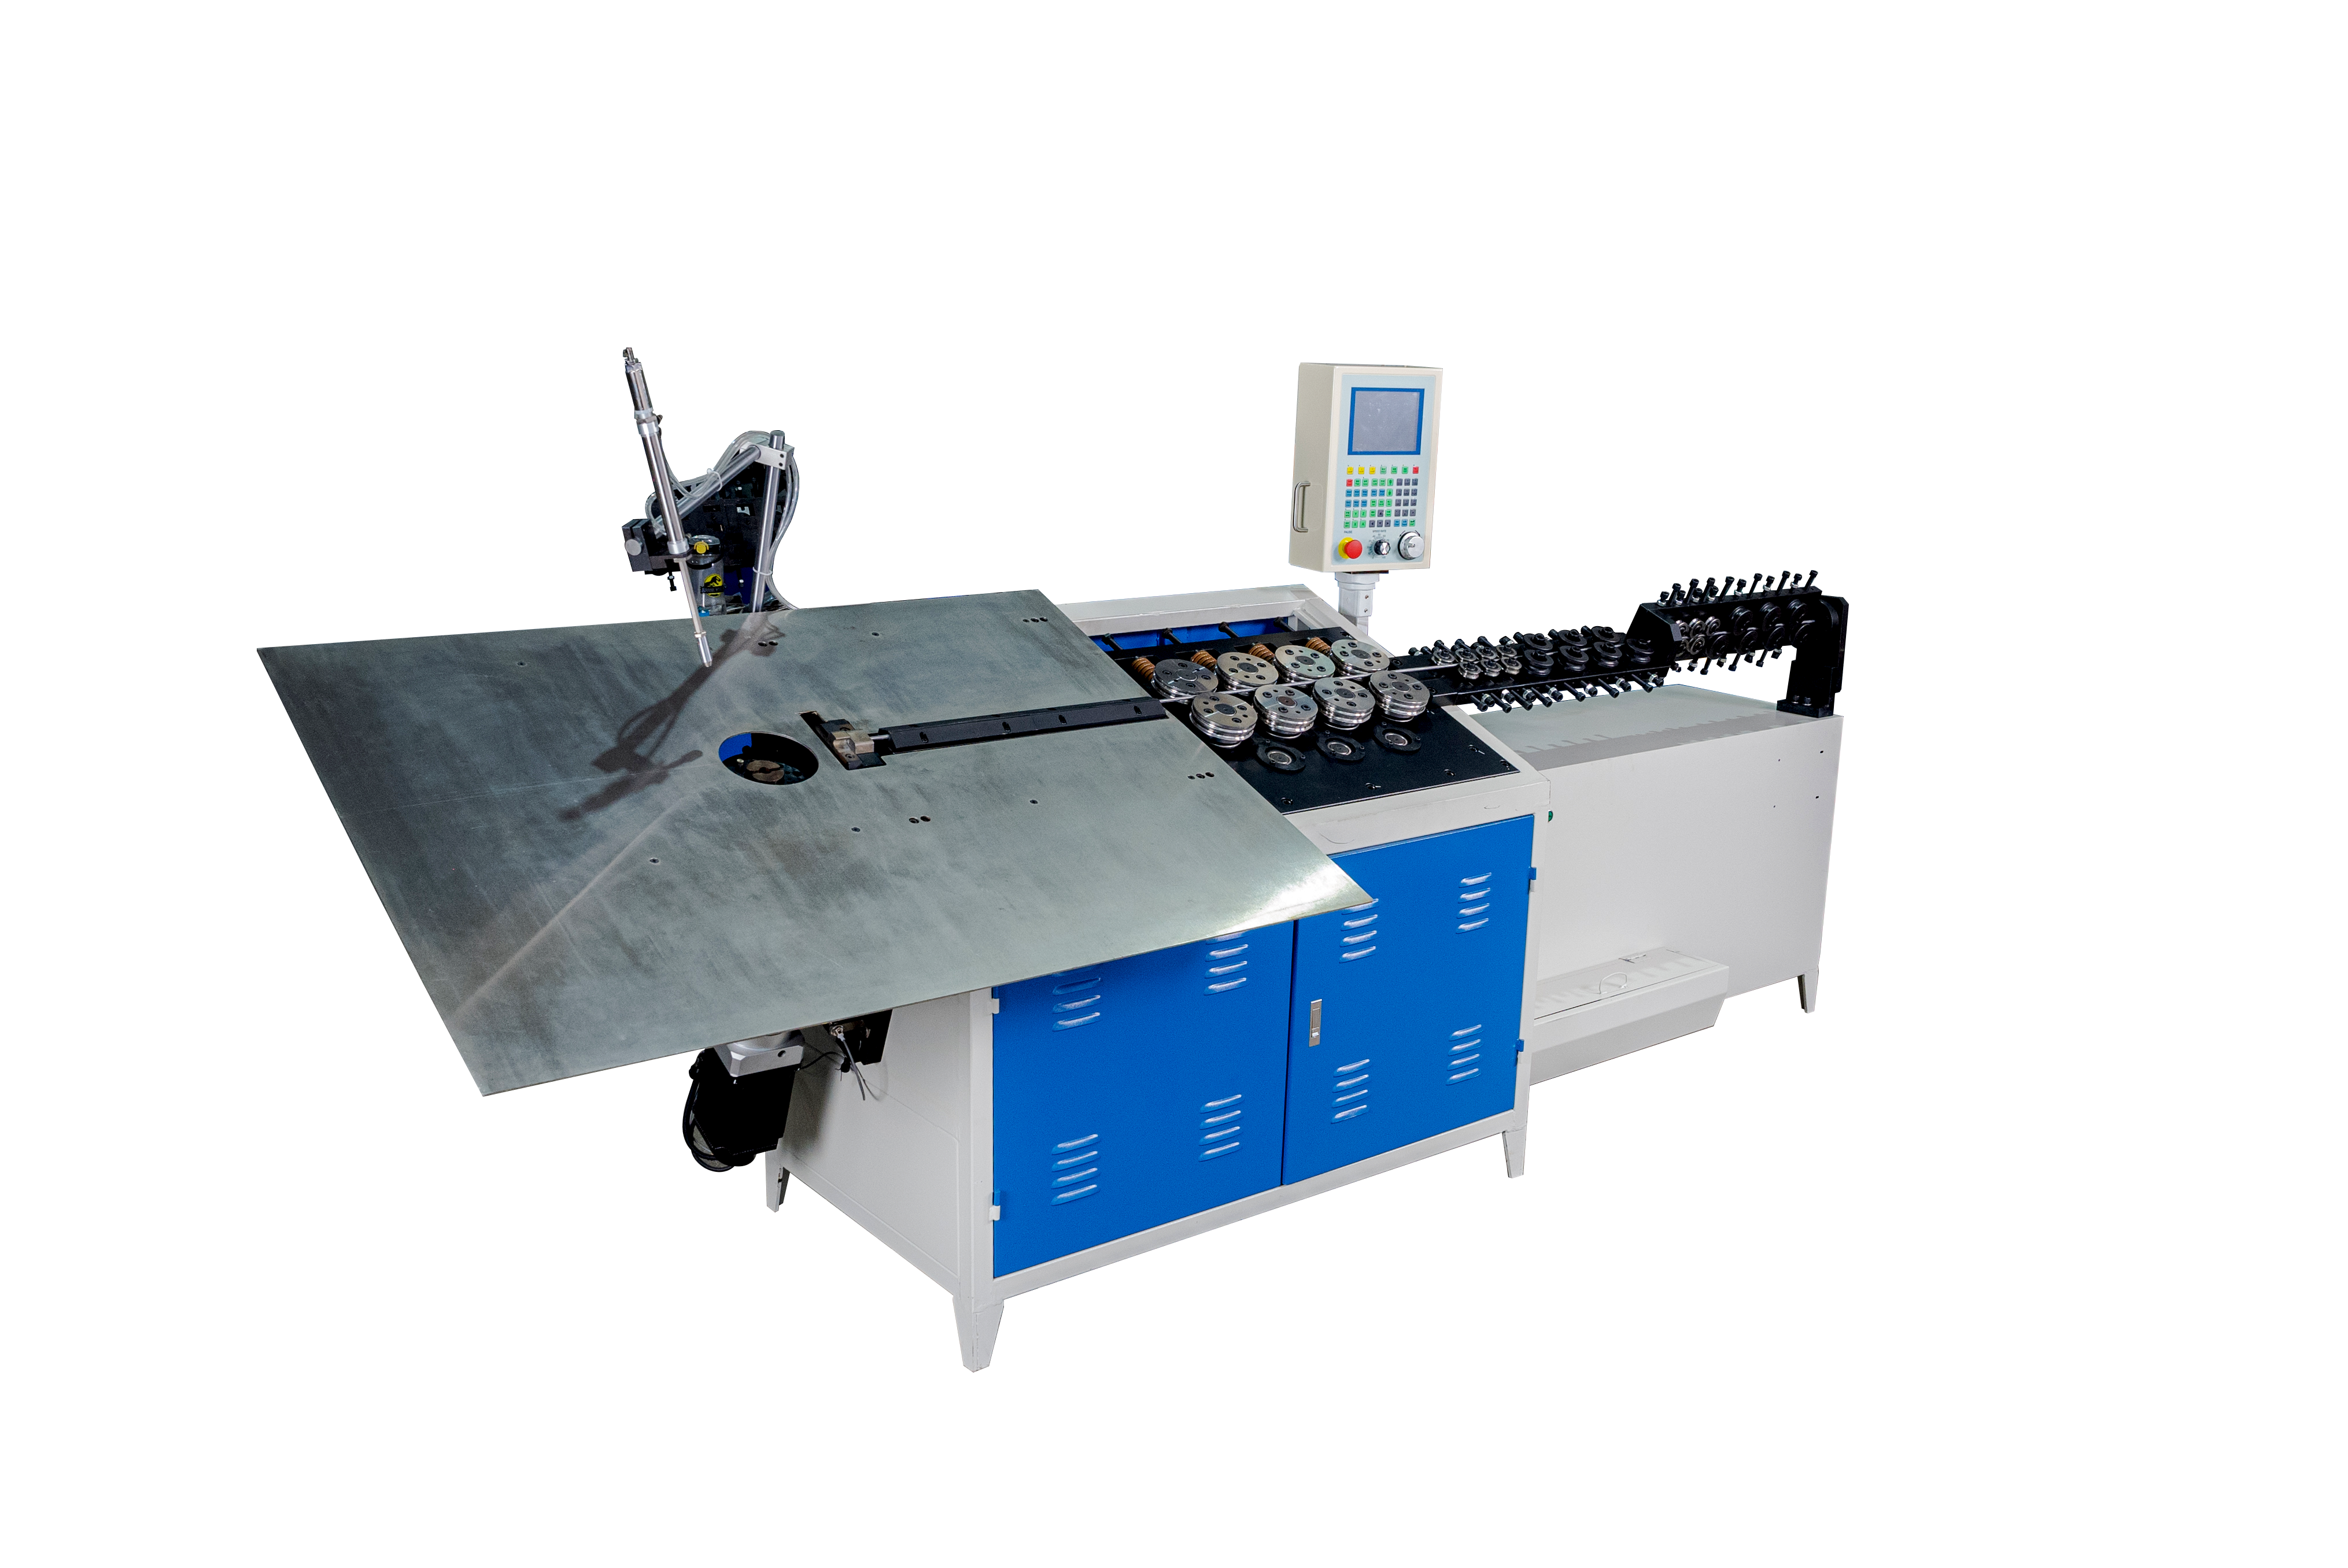
AMesin Pembengkokan Wayar CNC 2D boleh dinilai untuk rangka wayar satah dan bahagian penguat. Komponen dengan bengkokan pada beberapa satah mungkin memerlukan pembentukan 3D atau operasi pembentukan khusus lain. Jika pemegang atau anggota kerangka berbentuk tiub, pilih proses tiub yang sesuai secara berasingan.
Semak jejari lengkung, kedudukan sudut, akses sambungan dan kecocokan dengan bakul atau rangka. Alatan mesti mampu menampung bentuk penuh dan laluan pelepasannya. Uji komponen perwakilan terbesar dan terkecil untuk mengenal pasti gangguan dan keperluan pertukaran sebelum menetapkan penggunaan mesin bersama.
Amesin las mesh menyambung wayar- wayar yang bersilang ke dalam panel atau struktur berkaitan bakul mengikut susunan peralatan yang dipilih. Penyepit pemuatan menentukan jarak dan kedudukan wayar; urutan pengimpalan mesti sesuai dengan bahan wayar dan titik persilangan.
Sesetengah rekabentuk menggunakan panel yang diimpal rata dahulu kemudian dibentuk. Yang lain menggunakan panel berasingan yang dipasang dalam penyepit kemudian. Sahkan kaedah terpilih berdasarkan lukisan dan sampel. Periksa jarak antara wayar, kehilangan atau pergeseran wayar, kekonsistenan impalan dan ubah bentuk. Jangan anggap kehadiran jejaring yang kelihatan lengkap sebagai bukti mencukupi bagi prestasi sambungan.
Bergantung kepada reka bentuk troli, jejaring kimpalan boleh dibentuk ke dalam geometri bakul sebelum disambungkan kepada kerangka pengukuhan. Susunan lain memasang panel yang dibentuk secara berasingan. Alat pemegang mengawal titik penempatan manakala pendakap, pintu dan anggota sokongan ditambah.
Rancang akses untuk setiap sambungan dan pengendalian struktur yang dipasang sebahagian. Sel pembentukan atau kimpalan mungkin memerlukan alat pemegang tambahan, tekanan atau peralatan pemindahan. Tentukan pemindahan yang dilakukan secara manual dan yang automatik. Kata automatik pada mesin individu tidak menjamin barisan tanpa pengawasan dari gulungan hingga troli siap.
Periksa dimensi bakul, penyelarasan kerangka, ketepatan pasangan alat pemegang, keadaan kimpalan serta hubungan yang diperlukan bagi pergerakan pintu dan pelarasan troli. Setujui ujian sambungan dan semakan fungsional untuk reka bentuk sebenar. Lengkapkan sebarang pengesahan struktur atau berkaitan beban yang diperlukan dengan menggunakan pelan ujian yang diluluskan dalam projek.
Selepas pembuatan logam, produk mungkin memerlukan persiapan permukaan dan proses salutan atau penyaduran yang ditetapkan. Pemasangan akhir menambahkan roda, pemegang dan aksesori, diikuti dengan pemeriksaan fungsi yang berkaitan. Langkah-langkah ini mempengaruhi keluaran troli siap pakai walaupun bahagian pemprosesan wayar berkelajuan tinggi. Sahkan sama ada kerja siap disediakan, diluaran atau dikeluarkan daripada sebut harga peralatan.
Kira permintaan setiap komponen bagi setiap troli, kemudian bandingkannya dengan keluaran yang diterima pada setiap stesen. Satu troli mungkin menggunakan pelbagai panel dan banyak wayar; satu bakul per minit tidak boleh dibandingkan secara langsung dengan satu wayar per minit. Masukkan masa pertukaran alat, pengisian semula bahan, pemeriksaan dan masa henti yang dirancang.
Sebagai ilustrasi, sasaran 120 troli setiap shift dengan empat panel identik pada setiap troli memerlukan 480 panel yang diterima setiap shift. Anggapan empat-panel ini hanyalah contoh, bukan reka bentuk troli universal. Gunakan senarai bahan sebenar untuk menentukan saiz peralatan, penimbal, dan bilangan pekerja. Operasi terpantas yang diperlukan boleh menjadi penghad bagi keseluruhan talian.
Berikan lukisan troli dan komponen, dimensi bakul, spesifikasi wayar dan tiub, butiran sambungan, keperluan siap, pelbagai jenis produk, dan bilangan troli yang diterima setiap shift. Nyatakan tempoh shift, susun atur lantai, kemudahan utiliti, akses pemuatan, dan tahap automasi yang diinginkan.
Minta lingkup terperinci yang merangkumi mesin, perkakasan, pemegang, sistem pemindahan, komponen yang dibeli, penyelesaian akhir, pemasangan, latihan, dan penerimaan. Minta pembekal mengenal pasti perkara yang dikecualikan serta antara muka dengan peralatan pihak ketiga. Susun atur dan laluan proses komponen demi komponen menjadikan sebut harga lebih mudah dibandingkan berbanding hanya satu harga jumlah sahaja.
Adakah garis troli belanja sentiasa termasuk lapisan pelindung? Tidak. Penyelesaian akhir mesti dinyatakan dengan jelas dalam sebut harga dan susun atur, termasuk sebarang operasi yang diupah luar.
Bolehkah semua rangka troli dibuat menggunakan pembengkok wayar? Tidak. Bahagian berongga atau bahagian struktur lain mungkin memerlukan peralatan berbeza. Gunakan senarai bahan untuk memisahkan bahagian-bahagian tersebut.
Mesin manakah yang menentukan kapasiti garis pengeluaran? Stesen penghad berubah-ubah bergantung kepada kuantiti komponen, keluaran yang diterima, dan ketersediaan sumber di sepanjang keseluruhan laluan proses. Tentukan stesen ini berdasarkan pelan proses yang seimbang.
Pengeluaran troli belanja memerlukan laluan terkoordinasi dari bahan mentah hingga pemasangan yang telah diperiksa. Takrifkan senarai bahan, sahkan operasi penting seperti pembentukan dan pengimpalan, serta nyatakan secara eksplisit tanggungjawab bagi penyelesaian akhir dan pemasangan. Hantar lukisan troli belanja anda, dimensi bakul, spesifikasi wayar, dan keluaran yang dijangkakan. Jinchun boleh mengkaji mesin-mesin yang diperlukan serta susun atur garis pengeluaran.
 Berita Hangat
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN