101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Ahandlekurv Produksjonslinje må koordinere flere ulike prosesser. Rett tråd blir til rammeverk og kurvtråd; sveiste paneler blir til en kurv; monterte konstruksjoner må deretter ferdigstilles og utstyres med kjøpte komponenter før handlekurven er klar for bruk. Best mulig utgangspunkt er en godkjent kurvdesign og en produksjonsmålsetting, siden ikke alle kurver bruker samme materialer, komponenter eller sekvens.
En typisk kurv kan inneholde en trådkurv, forsterkningsrammer, et chassie, en håndtak, en bakre port, hjulmonteringer og plasttilbehør. Noen chassier og håndtak bruker rør istedenfor massiv tråd. Identifiser disse komponentene på en materialeliste før du velger maskineri.
Del opp omfanget i trådbehandling, rør- eller annen strukturell fabrikasjon, kurvmontering, overflatebehandling og endelig montering. Bekreft hvilke komponenter som produseres internt og hvilke som kjøpes inn. Et pakke for trådbøyning og nett-sveising bør ikke antas å inkludere rørfabrikasjon, hjul eller en beleggslinje.
Awire straightening machine forbereder skårne lengder til nettpaneler og andre komponenter som bruker rette blanker. Tilpass dets materialeområde, skjære-kvalitet og utgang til kurvdesignet og den forbrukende stasjonen. Konsekvent skårlengde og retthet bidrar til å holde laste- og sveisefiksturer forutsigbare.
Noen CNC-bøyemaskiner med spolefødsel retter og føder tråd innenfor maskinen selv, så et separat skjæresteg er ikke nødvendig for hver komponent. Kartlegg materialebanen for hver del i stedet for å sende all tråd gjennom samme sekvens. Hold trådkvaliteter og -diametre identifisert gjennom lagring og overføring.
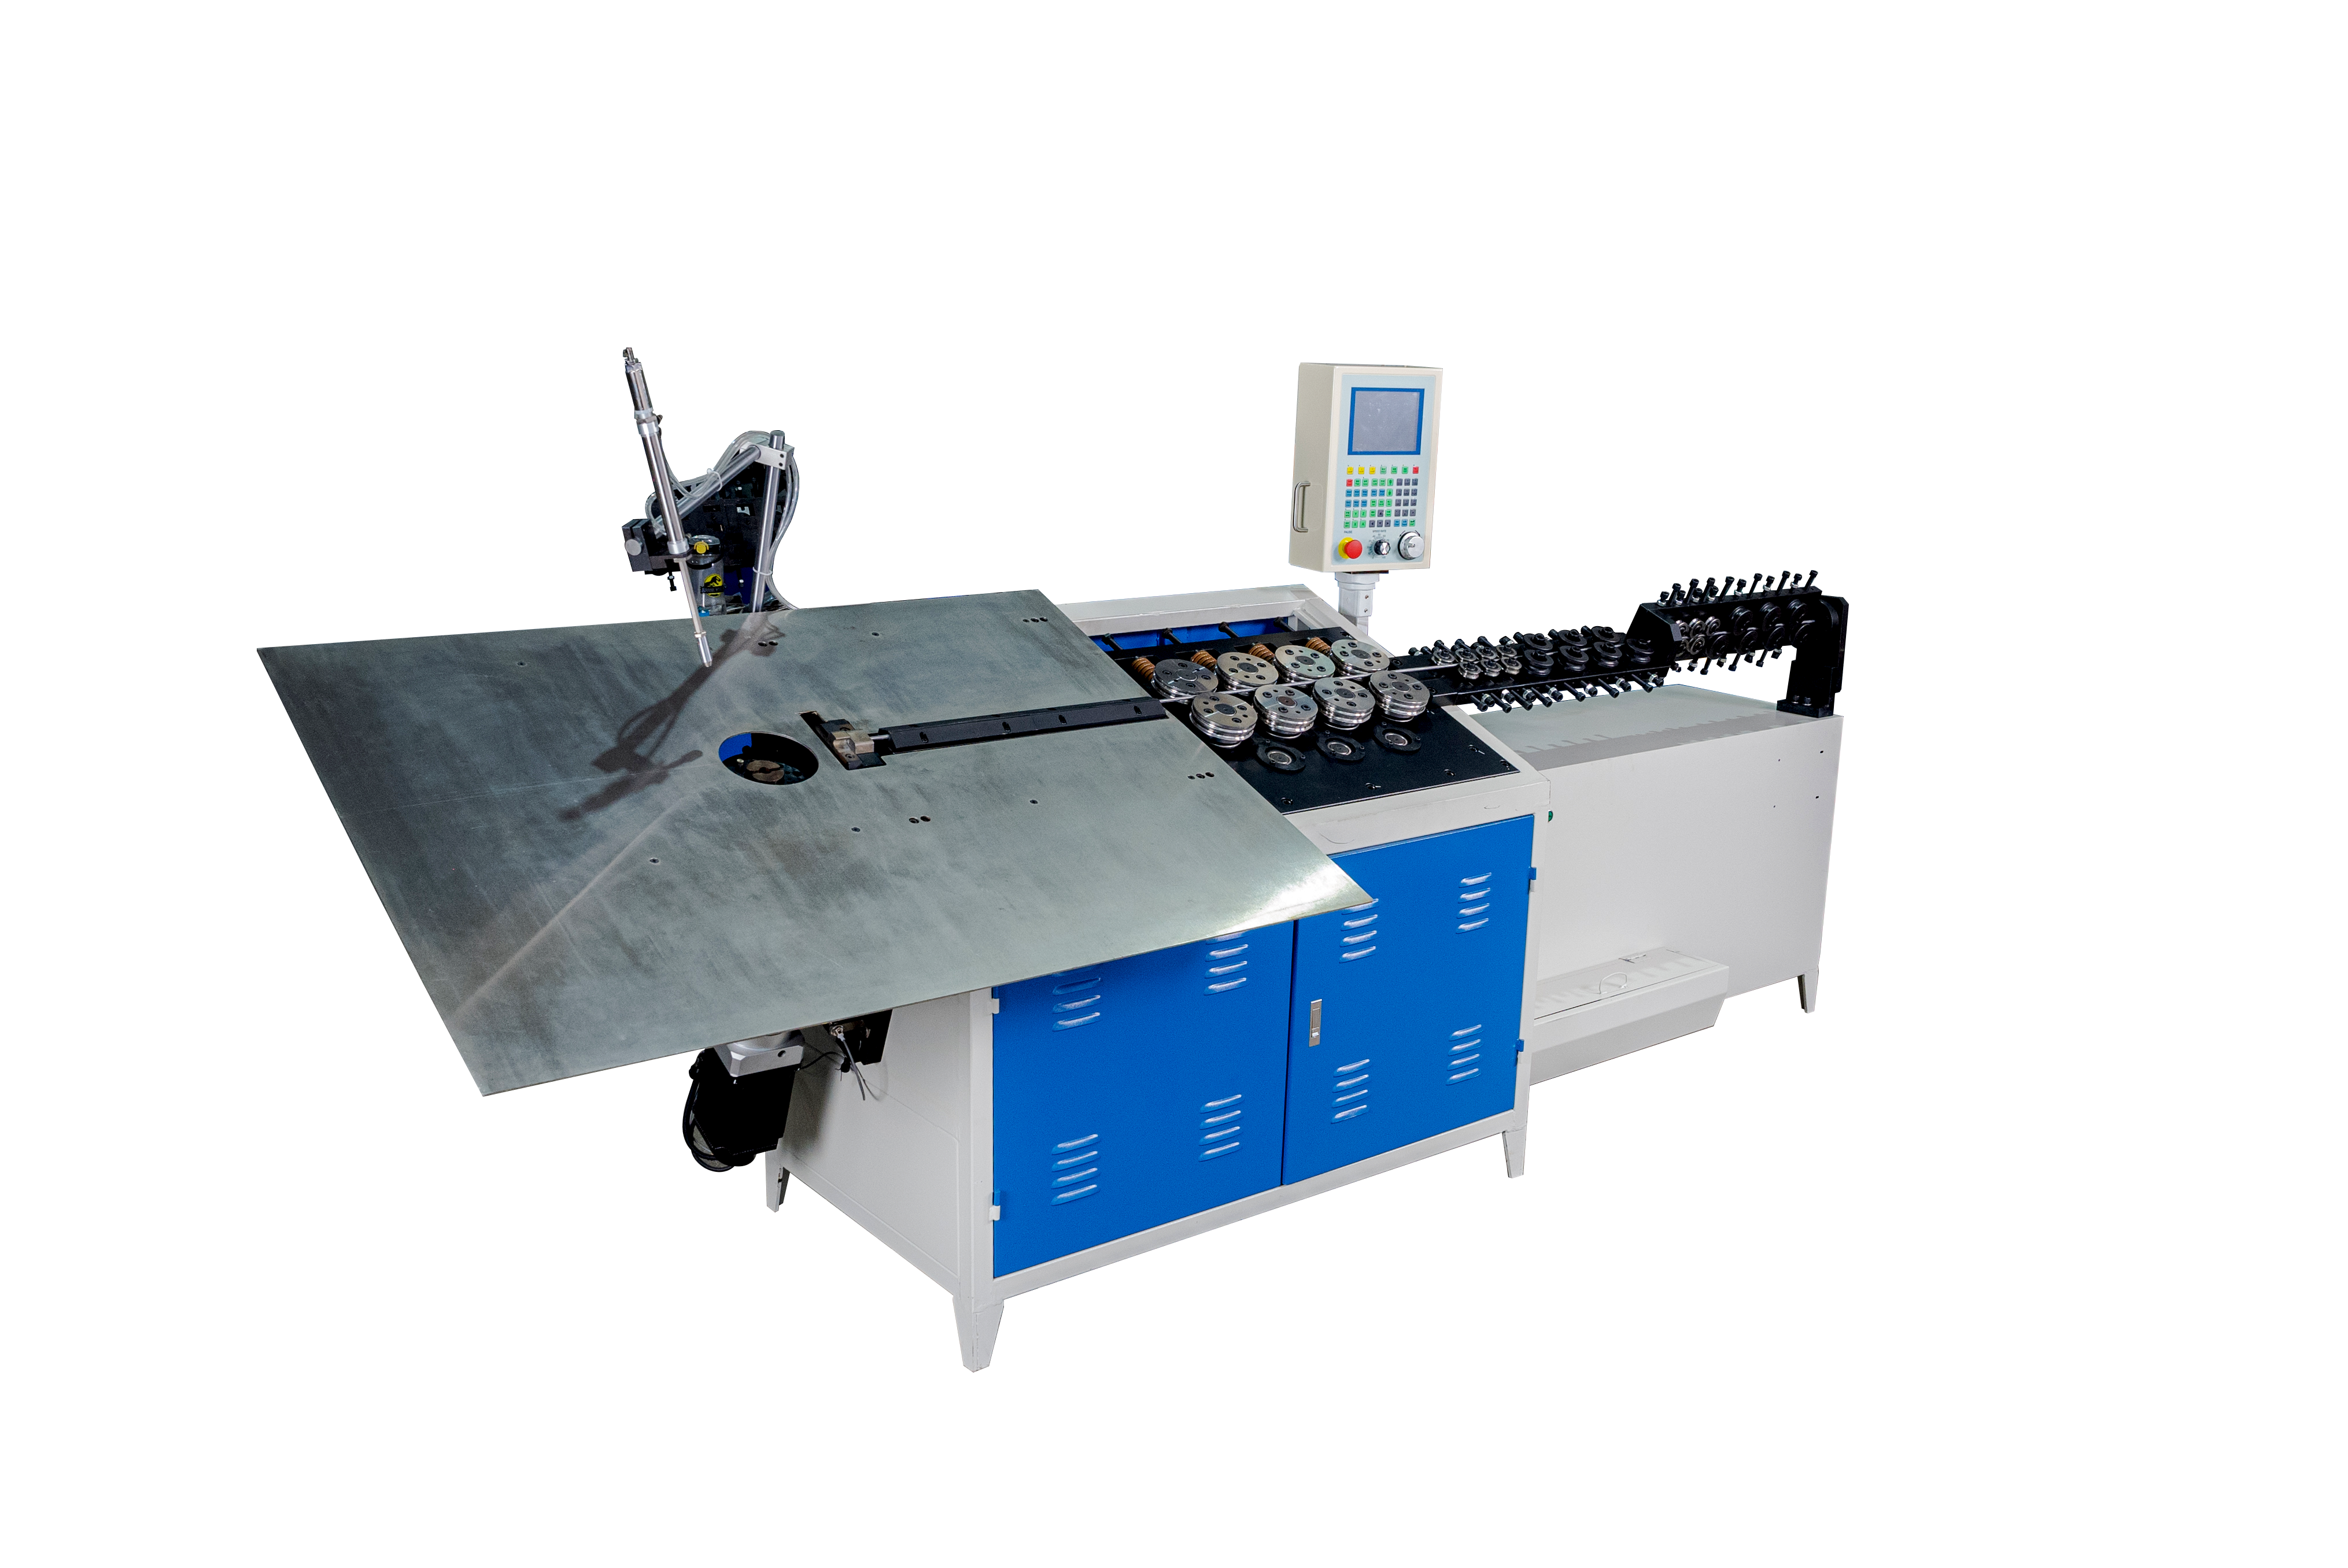
ACNC 2D Wire Bending Machine kan vurderes for planære trådrammer og forsterkningsdeler. Komponenter med bøyer i flere plan kan kreve tredimensjonal forming eller en annen definert formingprosess. Hvis et håndtak eller en chassidel er rørformet, velg en egnet rørprosess separat.
Sjekk bøyeradier, hjørneposisjoner, tilgang til ledd og passform med kurven eller understellet. Verktøy må kunne håndtere hele formen og dens utlastingsbane. Test største og minste representativt komponenter for å identifisere interferens og byttekrav før du bestemmer deg for en felles maskin.
Amaskin for sveising av netting kobler kryssende tråder til paneler eller kurverelaterte strukturer i henhold til den valgte utstyrsoppstillingen. Lasteinnretningen fastsetter trådavstanden og posisjoneringen; sveisesekvensen må passe til trådmaterialet og krysningene.
Noen design bruker paneler som sveises flatt og deretter formas. Andre bruker separate paneler som monteres i en senere innretning. Bekreft den valgte fremgangsmåten med tegninger og prøver. Inspeer trådavstand, manglende eller forskyvde tråder, sveisekonsistens og deformasjon. Behandle ikke et visuelt komplett rutenett som tilstrekkelig bevis på leddets ytelse.
Avhengig av kurvdesignet kan sveid nett dannes til kurvgeometri før montering til forsterkningsrammer. Andre konfigurasjoner setter sammen separat produserte paneler. Fester kontrollerer plasseringspunkter mens klemmer, porter og støttemedlemmer legges til.
Planlegg tilgang til hver leddforbindelse og håndtering av delvis monterte strukturer. En formings- eller sveisecelle kan kreve ekstra fester, presse eller transportutstyr. Definer hvilke transportoperasjoner som er manuelle og hvilke som er automatiske. Ordet «automatisk» på en enkelt maskin innebär ikke at hele linjen fra rulle til ferdig kurv er ubemannet.
Inspeer kurvdimensjoner, rammekollineering, passform i festere, sveistilstand og forhold som er nødvendige for portbevegelse og kurvinnbygging. Enes om leddtester og funksjonelle sjekker for det faktiske designet. Fullfør eventuell nødvendig strukturell eller belastningsrelatert validering ved hjelp av prosjektets godkjente testplan.
Etter metallbearbeiding kan produktet kreve overflateforberedelse og en spesifisert belegg- eller platteprosess. Sluttmontering inkluderer montering av hjul, håndtak og tilbehør, etterfulgt av relevant funksjonell inspeksjon. Disse trinnene påvirker ferdigvareutbyttet for handlevogner, selv om trådbearbeidingsavsnittet er raskt. Bekreft om ferdigstilling leveres internt, utleveres til underleverandør eller ekskluderes fra utstyrsanbudet.
Beregn behovet for hver komponent per handlevogn, og sammenlign dette med den aksepterte utgangsmengden ved hver stasjon. En handlevogn kan bruke flere paneler og mange kabler; én kurv per minutt kan ikke sammenlignes direkte med én kabel per minutt. Inkluder bytteoperasjoner, materialepåfylling, inspeksjon og planlagt nedtid.
Til illustrasjon: Et mål på 120 vogner per skift med fire identiske paneler per vogn krever 480 aksepterte paneler per skift. Antagelsen om fire paneler er bare et eksempel, ikke en universell vognkonstruksjon. Bruk den faktiske materiallisten til å dimensjonere utstyr, bufferområder og mannskap. Den langsomste nødvendige operasjonen kan begrense hele linja.
Gi tegninger av vogner og komponenter, kurvdimensjoner, spesifikasjoner for kabler og rør, detaljer om ledd, krav til overflatebehandling, produktvarianter og antall aksepterte vogner per skift. Angi skiftdauer, gulvoppsett, hjelpemidler (f.eks. strøm, luft), lastetilgang og ønsket automatiseringsnivå.
Be om en oppdelt leveranseomfangsbeskrivelse som dekker maskiner, verktøy, fester, transportsystemer, kjøpte komponenter, ferdigstilling, installasjon, opplæring og godkjenning. Be leverandøren identifisere utelukkelser og grensesnitt mot utstyr fra tredjepart. Et oppsett og en prosessrute komponent for komponent gjør det lettere å sammenligne bud enn en enkelt totalsum.
Inkluderer en handlevognlinje alltid belegg? Nei. Fullføring må identifiseres i tilbudet og oppsettet, inkludert eventuelle utlagte operasjoner.
Kan alle handlevognrammer produseres på en trådbøyer? Nei. Rørformede eller andre strukturelle deler kan kreve annen utstyr. Bruk materialelisten til å skille dem fra hverandre.
Hvilken maskin avgjør linjekapasiteten? Den begrensede stasjonen avhenger av komponentmengder, akseptert produksjonsmengde og tilgjengelighet gjennom hele ruten. Bestem den fra en balansert prosessplan.
Produksjon av handlevogner krever en koordinert rute fra råmaterialer til inspisert montering. Definer materialelisten, verifiser kritiske formerings- og sveiseoperasjoner, og gjør ansvarsområdene for fullføring og montering eksplisitte. Send oss tegningene av handlevognene, kurvdimensjonene, trådspesifikasjonene og forventet produksjonsmengde. Jinchun kan vurdere nødvendig maskineri og linjeoppsett.
 Siste nytt
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN