101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Alinea di produzione carrelli del supermercato deve coordinare diversi processi differenti. Il filo dritto diventa telai e fili per cestelli; i pannelli saldati diventano un cestello; le strutture assemblate richiedono quindi finiture e componenti acquistati prima che il carrello sia pronto per l’uso. Il punto di partenza migliore è un progetto di carrello approvato e un obiettivo produttivo, poiché non tutti i carrelli utilizzano gli stessi materiali, componenti o sequenze.
Un carrello tipico può includere un cestello in filo metallico, telai di rinforzo, un telaio, un manico, un cancelletto posteriore, gruppi di ruote e accessori in plastica. Alcuni telai e manici utilizzano tubi anziché filo metallico pieno. Identificare questi componenti su un elenco delle parti prima di selezionare le macchine.
Dividere l’ambito di applicazione in lavorazione del filo, fabbricazione strutturale di tubi o altri elementi, assemblaggio del cestello, finitura superficiale e assemblaggio finale. Verificare quali componenti vengono prodotti internamente e quali vengono acquistati. Un pacchetto per la piegatura del filo e la saldatura a rete non deve essere dato per scontato che includa la lavorazione dei tubi, le ruote o una linea di rivestimento.
Amacchine per raddrizzare i fili prepara lunghezze tagliate per pannelli a rete e altri componenti che utilizzano grezzi dritti. Adattare la gamma di materiali, la qualità del taglio e la produzione al design del cestello e alla stazione di consumo. La coerenza e la linearità delle lunghezze tagliate contribuiscono a rendere prevedibili il caricamento e le fixture di saldatura.
Alcune operazioni di piegatura CNC alimentate a bobina raddrizzano e alimentano il filo all’interno della stessa macchina, quindi non è necessaria una fase di taglio separata per ogni componente. Mappare il percorso del materiale per ogni singolo pezzo anziché far passare tutto il filo attraverso la stessa sequenza. Identificare in modo chiaro le tipologie e i diametri del filo durante lo stoccaggio e il trasferimento.
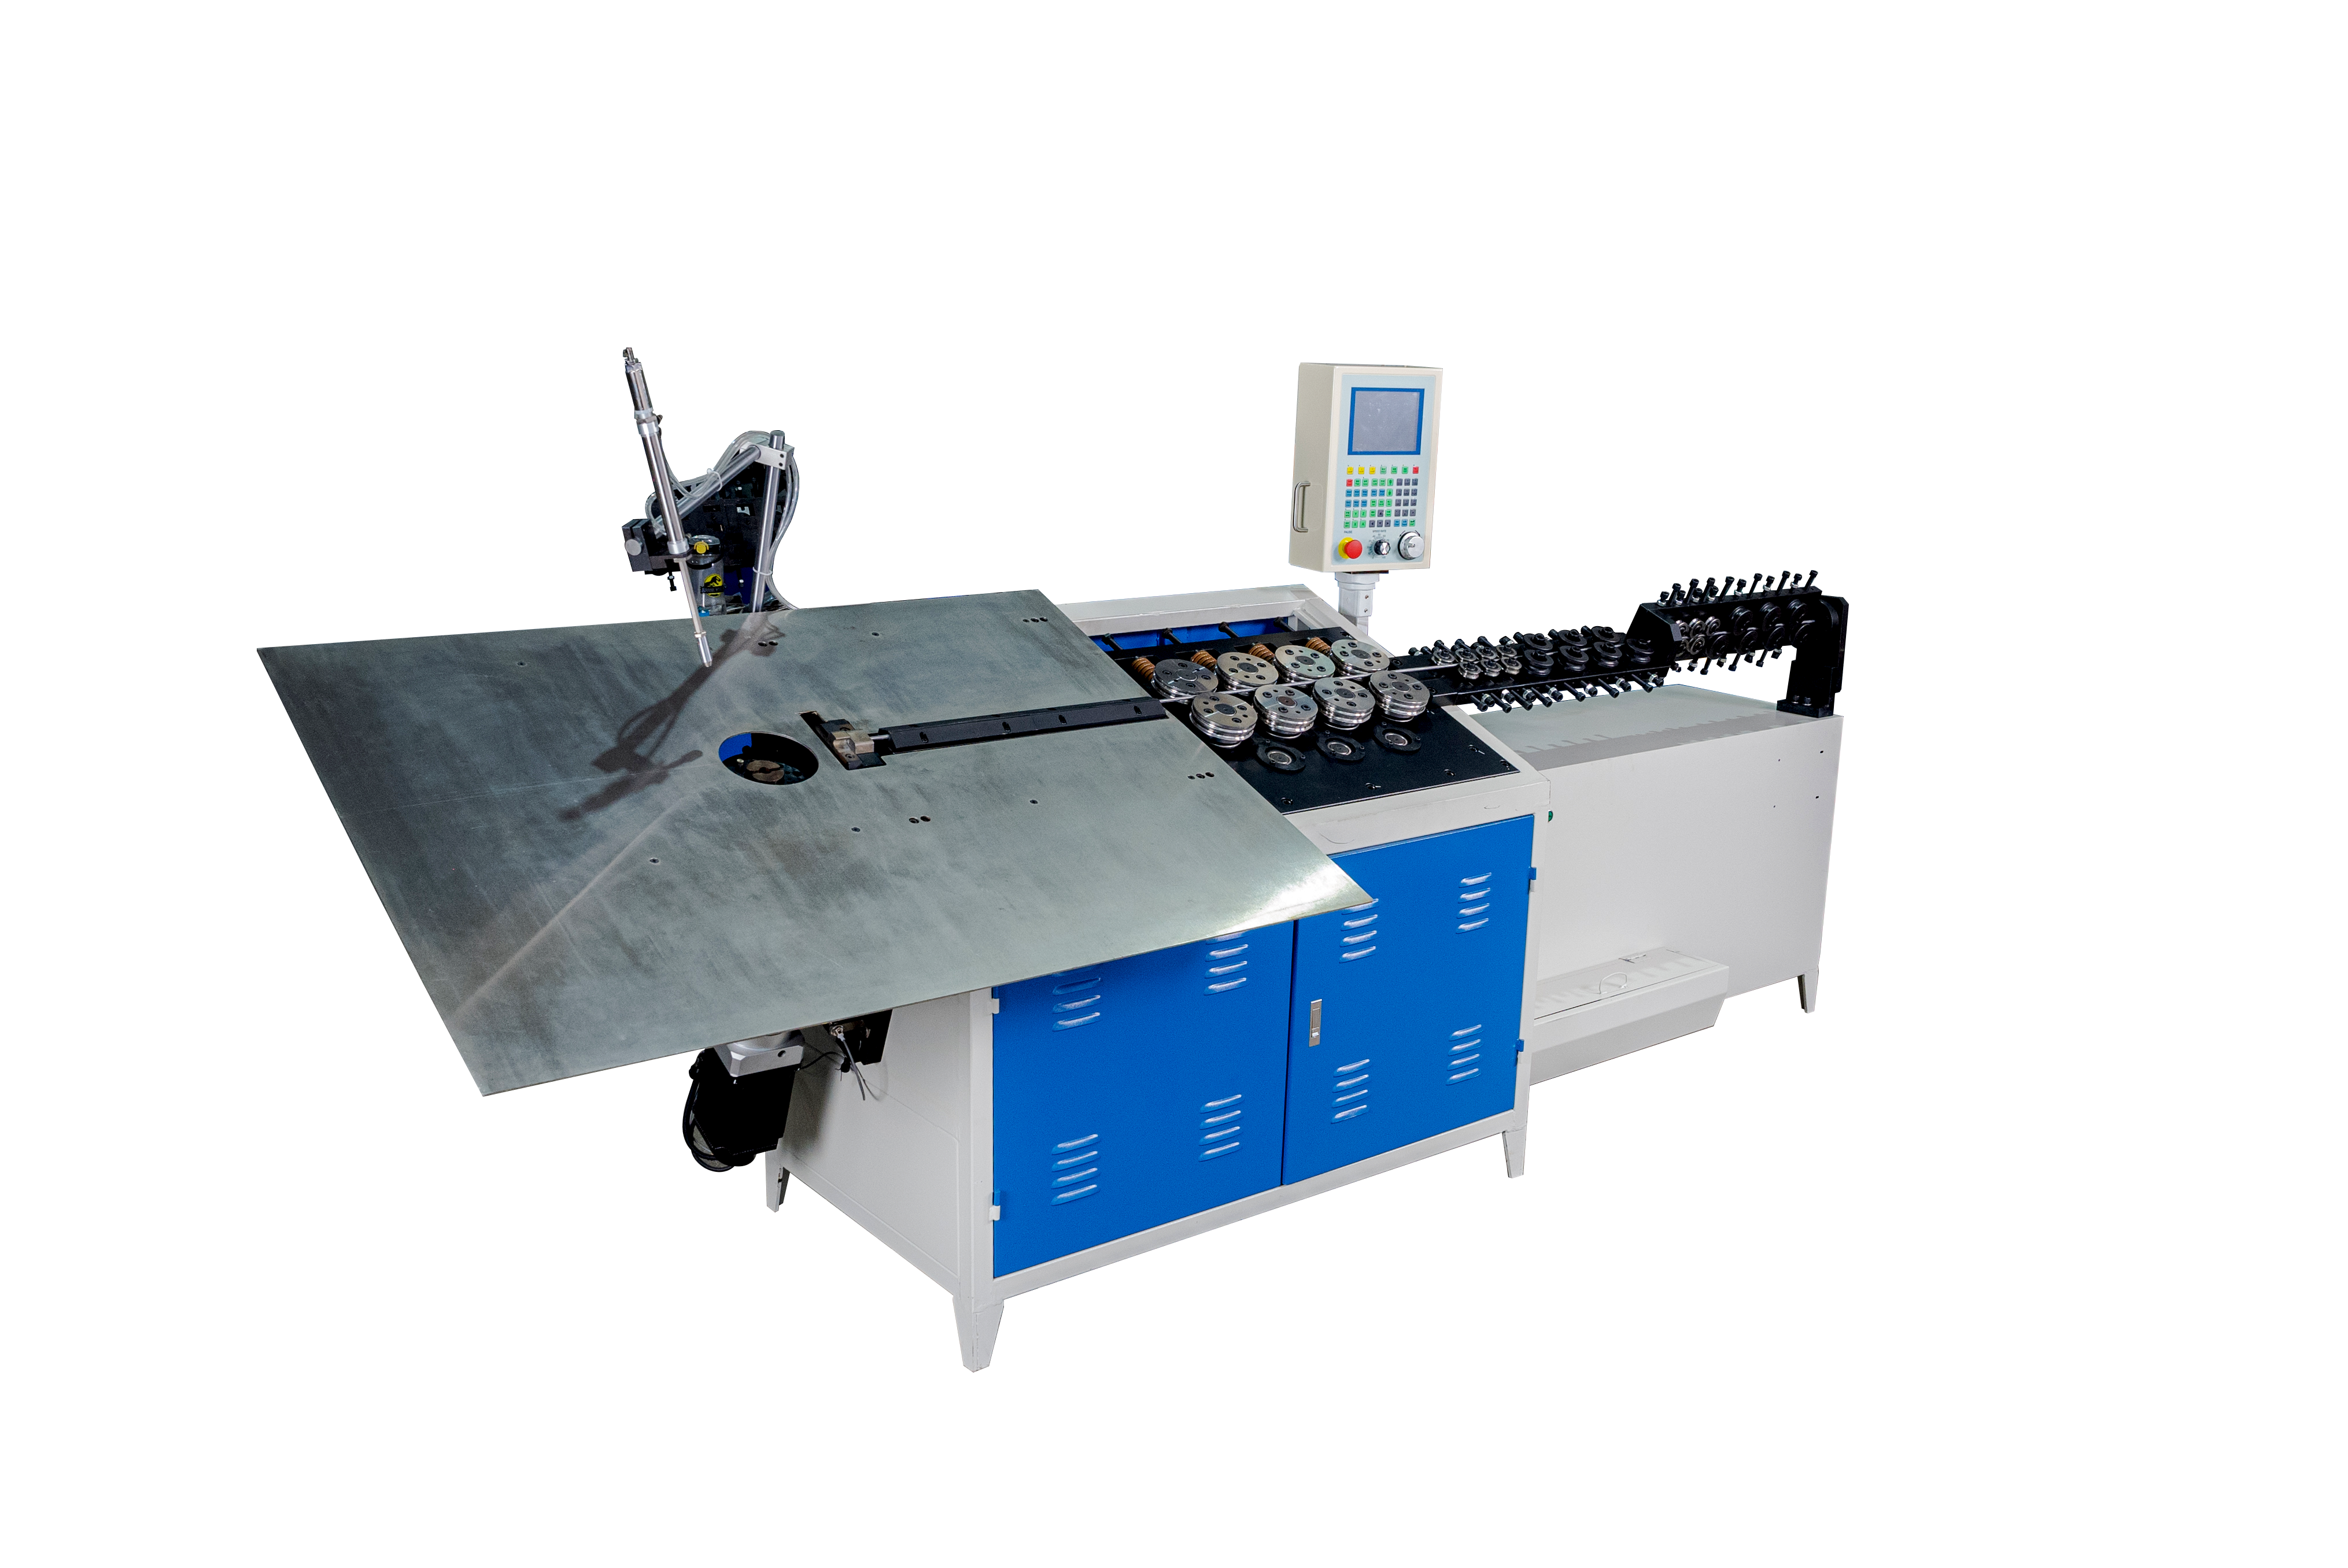
AMacchina per piegatura filo CNC 2D può essere valutata per telai planari in filo e parti di rinforzo. I componenti con pieghe su più piani potrebbero richiedere una formatura 3D o un’altra operazione di formatura definita. Se una maniglia o un elemento del telaio è tubolare, selezionare separatamente un processo tubolare adeguato.
Verificare i raggi di curvatura, le posizioni degli angoli, l'accessibilità ai giunti e l'adattamento al cestello o al telaio. L'attrezzatura deve consentire la realizzazione dell'intera forma e il suo percorso di scarico. Eseguire prove sui componenti rappresentativi più grandi e più piccoli per identificare interferenze e requisiti di cambio attrezzaggio prima di impegnarsi su una macchina condivisa.
Amacchina per il saldatura a rete unisce fili incrociati in pannelli o strutture correlate al cestello secondo la disposizione dell'attrezzatura selezionata. Il dispositivo di carico stabilisce il passo e il posizionamento dei fili; la sequenza di saldatura deve essere adatta ai materiali dei fili e ai punti di incrocio.
Alcuni progetti prevedono pannelli saldati in piano e successivamente formati. Altri utilizzano pannelli separati assemblati in un'apposita postazione successiva. Confermare la soluzione scelta confrontandola con i disegni e i campioni. Ispezionare la distanza tra i fili, la mancanza o lo spostamento di fili, la regolarità delle saldature e le deformazioni. Non considerare una griglia apparentemente completa come prova sufficiente della resistenza dei giunti.
A seconda della progettazione del carrello, la rete saldata può essere formata in geometria a cesto prima di essere unita ai telai di rinforzo. Altre configurazioni prevedono l’assemblaggio di pannelli formati separatamente. I dispositivi di fissaggio controllano i punti di posizionamento mentre vengono aggiunti supporti, cancelli e elementi di sostegno.
Pianificare l’accesso a ogni giunto e la movimentazione delle strutture parzialmente assemblate. Una cella di formatura o saldatura potrebbe richiedere dispositivi di fissaggio, presse o attrezzature di trasferimento aggiuntive. Definire quali trasferimenti sono manuali e quali automatici. La parola «automatico» riferita a una singola macchina non implica una linea non sorvegliata, da bobina a carrello finito.
Ispezionare le dimensioni del cesto, l’allineamento del telaio, l’aderenza ai dispositivi di fissaggio, lo stato delle saldature e le relazioni necessarie per il movimento dei cancelli e per l’impilamento dei carrelli. Concordare le prove sui giunti e i controlli funzionali per la progettazione effettiva. Completare eventuali verifiche strutturali o legate al carico previste dal piano di prova approvato per il progetto.
Dopo la lavorazione del metallo, il prodotto potrebbe richiedere una preparazione della superficie e un processo di rivestimento o placcatura specificato. L’assemblaggio finale prevede l’aggiunta di ruote, maniglie e accessori, seguito dall’ispezione funzionale pertinente. Questi passaggi influenzano l’output finale dei carrelli, anche se la sezione di lavorazione dei cavi è veloce. Verificare se le finiture sono fornite internamente, esternalizzate o escluse dal preventivo dell’attrezzatura.
Calcolare la domanda di ciascun componente per carrello, quindi confrontarla con la produzione accettata in ogni stazione. Un carrello può richiedere più pannelli e numerosi cavi; un carrello al minuto non può essere confrontato direttamente con un cavo al minuto. Includere i tempi di cambio formato, il rifornimento materiali, le ispezioni e i fermi programmati.
A titolo esemplificativo, un obiettivo di 120 carrelli per turno, con quattro pannelli identici per carrello, richiede 480 pannelli accettati per turno. L’ipotesi di quattro pannelli è solo un esempio, non un design universale per carrelli. Utilizzare la distinta base effettiva per dimensionare macchinari, buffer e personale. L’operazione più lenta richiesta può costituire il collo di bottiglia dell’intera linea.
Fornire i disegni dei carrelli e dei componenti, le dimensioni dei cestelli, le specifiche dei cavi e dei tubi, i dettagli dei giunti, i requisiti di finitura, le varianti del prodotto e il numero di carrelli accettati per turno. Indicare la durata del turno, la disposizione planimetrica, le utenze, l’accesso al caricamento e il livello di automazione desiderato.
Richiedere un ambito dettagliato che copra macchinari, utensili, attrezzature, sistemi di trasferimento, componenti acquistati, finiture, installazione, formazione e collaudo. Chiedere al fornitore di indicare esplicitamente le voci escluse e le interfacce con apparecchiature di terze parti. Una piantina e un percorso di processo definito componente per componente rendono i preventivi più facilmente confrontabili rispetto a un singolo prezzo totale.
Una linea per carrelli della spesa include sempre un rivestimento? No. La finitura deve essere specificata nel preventivo e nel layout, comprese le eventuali operazioni esternalizzate.
Tutti i telai per carrelli possono essere realizzati con una piegatrice per filo? No. Parti tubolari o altri elementi strutturali potrebbero richiedere attrezzature diverse. Utilizzare la distinta base per distinguerli.
Quale macchina determina la capacità della linea? La stazione limitante dipende dalle quantità dei componenti, dalla produzione accettata e dalla disponibilità lungo l’intero percorso. Identificarla partendo da un piano di processo bilanciato.
La produzione di carrelli della spesa richiede un percorso coordinato, che va dal materiale grezzo all’assemblaggio ispezionato. Definire la distinta base, verificare le operazioni critiche di formatura e saldatura, e chiarire esplicitamente le responsabilità relative alla finitura e all’assemblaggio. Inviare i disegni dei carrelli, le dimensioni dei cesti, le specifiche del filo e la produzione prevista. Jinchun può analizzare le macchine necessarie e il layout della linea.
 Notizie in primo piano
2026-09-19
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
 EN