 EN


Introduktion
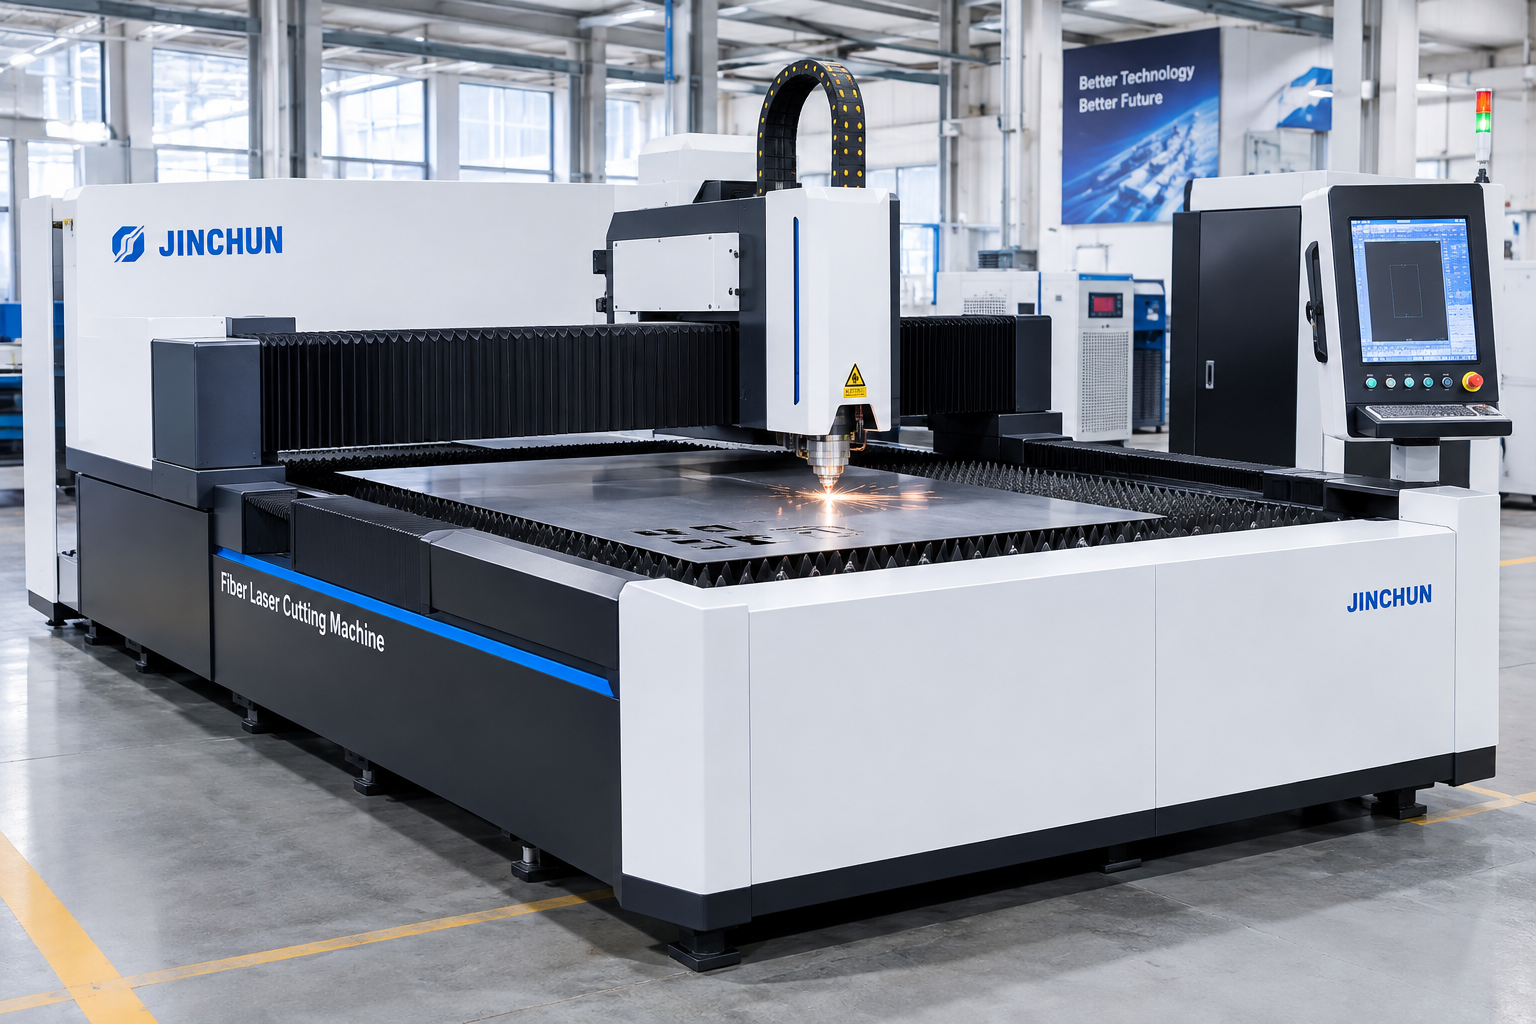
Inköpspriset eller den angivna effekten för en skärningsmaskin fastställer inte i sig kostnaden för en färdig plåtdel. En användbar jämförelse utgår från samma ritningar, materialspecifikationer, partistorlekar och godkännandekriterier för varje kandidat. När man överväger en laser plattskärningsmaskin , bör man beräkna kostnaden för den godkända produktionen istället för att jämföra isolerade skärnhastigheter. Detta tillvägagångssätt avslöjar om materialutnyttjande, hantering, förbrukningsmaterial eller sekundära operationer har störst inflytande på en viss order.
1. Definiera materialet och delblandningen
Förbered en representativ order som innehåller plåtmaterialet, kvaliteten, tjockleken, plåtstorleken, delritningarna och mängden för varje artikelnummer. Inkludera både vanliga högvolymskomponenter och lågvolymsdelar som kräver frekventa omställningar. Ange eventuella riktningsspecifika ytkvalitetskrav, skyddsfilm eller krav på synliga ytor som begränsar nestning eller hantering. Definiera godtagbara gränser för mått och kvalitet på kanterna innan provning. Att jämföra en leverantör på enkla tunnplåtsdelar och en annan leverantör på komplexa tjockplåtsdelar ger missvisande resultat. Orderblandningen bör återspegla vad verkstaden faktiskt säljer, inte bara den enklaste delen att skära.
2. Granska plåtutnyttjandet på
Materialutnyttjande är den del av inköpta plåtar som omvandlas till användbara komponenter. Granska nesteringslayouter med hjälp av faktiska plåtdimensioner, delavstånd, kantmarginaler, korn- eller ytriktning samt eventuella tillverkningsbegränsningar. Registrera hur många godkända delar varje plåt kan producera, tillsammans med skräp från kärnstrukturen (skeleton scrap) och återanvändbara rester. En layout med högt teoretiskt utnyttjande kan vara olämplig om den skadar en synlig yta eller försvårar uttaget av delar. Värdera återanvändbara rester realistiskt, beroende på om ett annat bekräftat order kan använda dem. Använd samma nesteringsantaganden för alla alternativ och spara layoutfilerna för granskning.
3. Inkludera hela produktionscykeln
En skärningsoperation innebär också att flytta plåtar, ladda bordet, placera materialet, bearbeta det, lossa delarna, separera avfallsmaterial och förbereda nästa parti. Mät tiden för dessa aktiviteter vid representativa arbetsuppgifter. Lägg till programförberedelse och omställning där det är relevant, särskilt om fabriken tillverkar många små ordrar. Om den föreslagna maskinen inkluderar hanteringsalternativ ska det specificeras exakt vilka uppgifter som automatiseras och vilka som fortfarande kräver en operatör. Beräkna produktionen över hela cykeln, inte endast utifrån lasertiden. Om en operatör övervakar flera aktiviteter ska arbetsinsatsen fördelas med en konsekvent metod för att undvika dubbelräkning av arbetsinsats.
4. Registrera el-, vatten- och luftförbrukning samt förbrukningsartiklar
Begär modellspecifik information om el, assistansgas, förbrukningsartiklar och rutinunderhåll, och jämför den sedan med mätvärden från en representativ provkörning om möjligt. Den faktiska förbrukningen beror på material, tjocklek, processinställningar och driftmönster. Inkludera munstycken, linser eller andra utbytbara artiklar endast om de är relevanta för den bekräftade konfigurationen. Ange gastyp, lokal leveranspris och mätbas istället for att förlita sig på en universell kostnadsskattning. Ta hänsyn till planerat underhåll och realistiska driftstoppantaganden, och håll dem separerade från observerade provkörningsdata. Dokumentera vilka siffror som är leverantörens uppskattningar och vilka som är mätta, så att kostnadsmodellen förblir granskbar.
5. Ta hänsyn till sekundära operationer
Skärprocessen kan följas av avburkning, rengöring, kantförberedelse, inspektion, böjning eller svetsning. Inkludera endast de operationer som faktiskt krävs enligt kundens ritning och färdigdelens specifikation. Jämför om olika skärkvaliteter påverkar tiden för avburkning eller fogförberedelse. Anta inte att varje laser-skuren kant omedelbart är acceptabel för varje efterföljande process. Spåra underkända delar och omarbete separat så att deras kostnader blir synliga. När en synlig yta kräver skydd inkluderas förpacknings- eller hanteringsarbete som förhindrar repor. En snabbare skärprocess kan ändå bli dyrare om den skapar extra efterbearbetningsarbete.
6. Beräkna kostnad per godkänd del
För varje representativ batch lägg till inköpt material som förbrukats, direkt arbetsinsats, el, vatten, luft och andra hjälpmedel, förbrukningsartiklar, relevant underhållsallokering samt nödvändiga sekundära bearbetningssteg. Lägg även till maskinäganderätt eller finansieringsallokering med samma redovisningsperiod och utnyttjandeantaganden för varje alternativ. Dividera den totala batchkostnaden med antalet godkända färdiga delar, inte med antalet delar som ursprungligen skars ut. Till exempel måste en batch som startar med 100 halvfabrikat men ger 95 godkända delar fördela sina relevanta kostnader över 95 stycken. Behåll antagandena tydliga och utför en känslighetsanalys för materialpris, utnyttjande och avvisningsgrad.
7. Jämför offertförslag på samma grundval
Skapa en jämförelse av offertmaskinen, inkluderade tillbehör, programvara, lastutrustning, installation, utbildning, garanti och serviceomfattning, där varje post jämförs på lika villkor. Separera valfria system från standardutrustning. Granska platsförberedelser, leveransvillkor och eventuella lokala kostnader som inte ingår i offerten. Be varje leverantör att demonstrera samma representativa delar mot identiska kontrollkriterier. Ett lägre utrustningspris kan verka attraktivt, men det bör bedömas tillsammans med användbar effekt, driftinsatser och stödkrav. Undvik att ange en exakt återbetalningsperiod om inte produktionsvolym, marginal, utnyttjande och ägarkostnader är dokumenterade. Under granskningen ska bekräftade testobservationer skiljas från föreslagna framtida förbättringar. Dokumentera vem som ansvarar för varje mätning, hur godkännande registreras och vilken information som måste återlämnas till leverantören innan den slutgiltiga utrustningsomfattningen godkänns. Detta förhindrar att en initial demonstration felaktigt tolkas som bevis för prestanda över varje materialbatch, produktvariant eller produktionsskift.
Slutsats
Den mest trovärdiga kostnadsbesparingsmodellen använder faktisk nesting, mätt helcykelprestanda och godkända färdiga delar från en representativ order. Uppdatera antagandena efter provskärning i stället för att enbart lita på annonserad hastighet eller effekt. För att jämföra dina ritningar och orderblandning med ett lämpligt utrustningsförslag, kontakta Jinchun och dela med dig av din materiallista och godkännandekriterier.
Innehållsförteckning
- Introduktion
- 1. Definiera materialet och delblandningen
- 2. Granska plåtutnyttjandet på
- 3. Inkludera hela produktionscykeln
- 4. Registrera el-, vatten- och luftförbrukning samt förbrukningsartiklar
- 5. Ta hänsyn till sekundära operationer
- 6. Beräkna kostnad per godkänd del
- 7. Jämför offertförslag på samma grundval
- Slutsats