 EN


Introduksjon
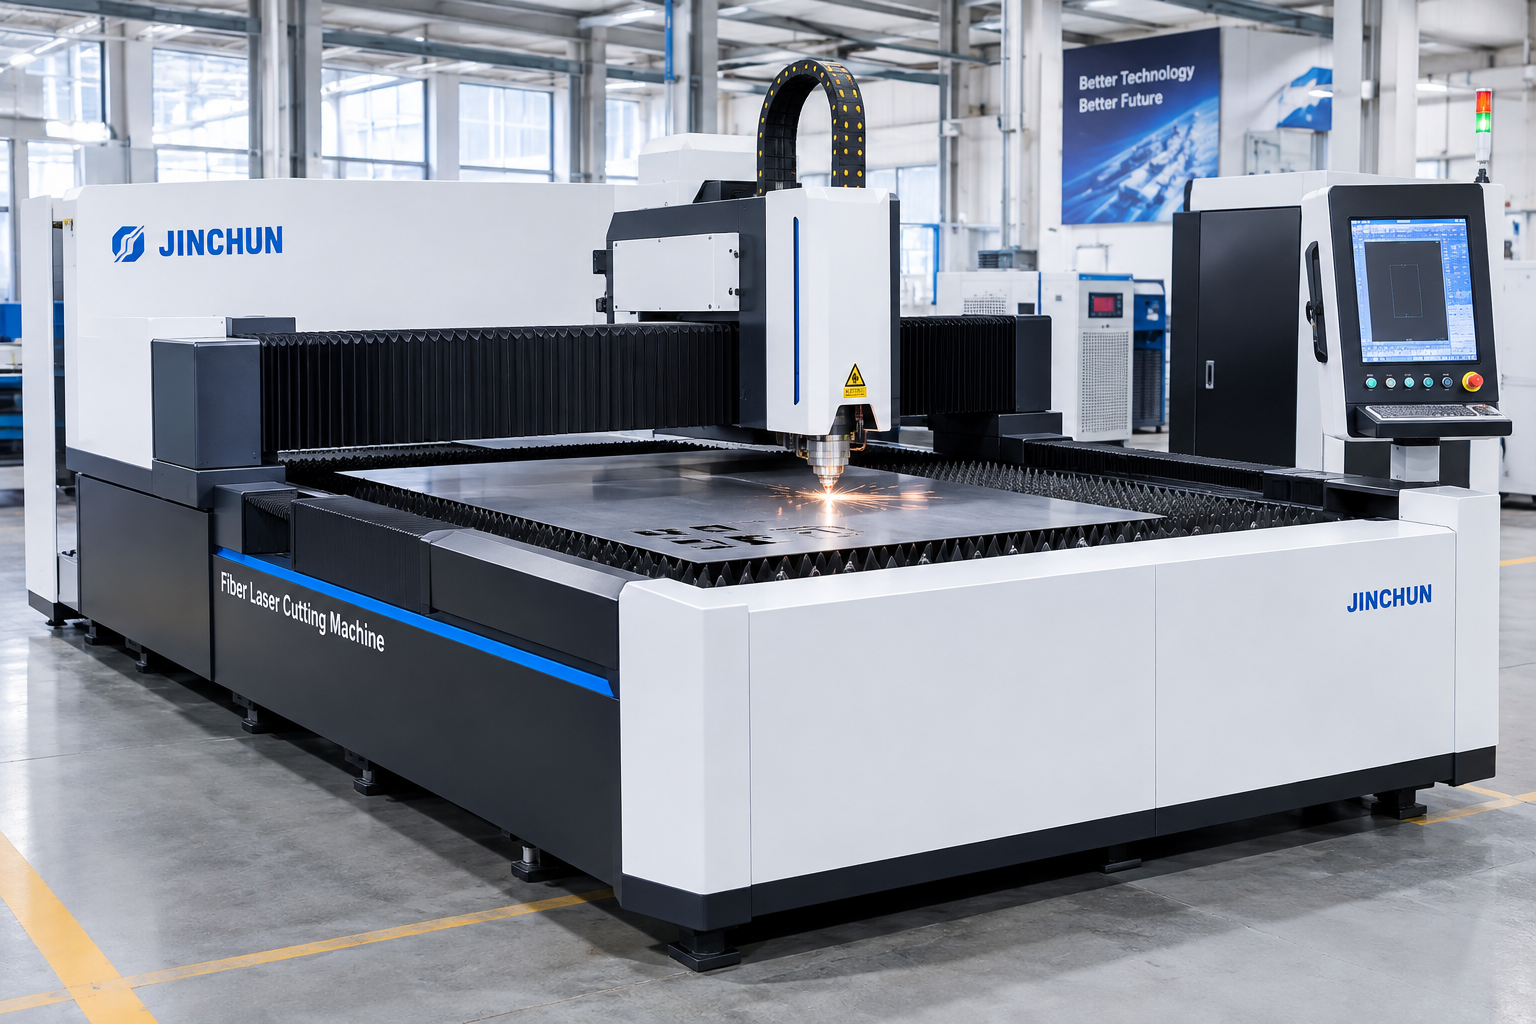
Kjøpsprisen eller den angitte effekten til en skjæremaskin fastsetter ikke i seg selv kostnaden for en ferdig metallplatekomponent. En nyttig sammenligning starter med de samme tegningene for delene, materialsspesifikasjonene, parti-størrelsene og godkjenningsstandardene for alle kandidater. Når du vurderer en laser plater skjæringsmaskin , skal du beregne kostnaden for den aksepterte outputen i stedet for å sammenligne isolerte skjærehastigheter. Denne fremgangsmåten avslører om materialutnyttelse, håndtering, forbruksgoder eller sekundære operasjoner har størst innvirkning på en bestemt ordre.
1. Definer materialet og blandingen av deler
Forbered en representativ ordre som inneholder arkmaterialer, kvalitet, tykkelse, arkstørrelse, deltegninger og mengde for hvert delnummer. Inkluder både vanlige høyvolumkomponenter og lavvolumdelar som krever hyppige omstillingar. Angi eventuelle krav til retningsspesifikk overflatebehandling, beskyttende film eller synlige overflater som begrenser nesting eller håndtering. Definer akseptgrenser for dimensjoner og kantkvalitet før testing. Å sammenligne én leverandør på enkle tynne arkdelar og en annen på komplekse tykke arkdelar gir misvisande resultater. Ordremiksen bør reflektere det verkstedet faktisk selger, ikke bare den enkleste delen å skjære.
2. Gjennomgå arkutnyttelse på
Materialutnyttelse er den delen av kjøpte plater som omformes til brukbare komponenter. Gjennomgå nestingsoppsett ved hjelp av faktiske plateavmål, delavstander, kantmarginer, fiber- eller overflate-retning og eventuelle produksjonsbegrensninger. Registrer hvor mange godkjente deler hver plate kan produsere, samt skrap og gjenbrukbare rester. Et oppsett med høy teoretisk utnyttelse kan være uegnet dersom det skader en synlig overflate eller kompliserer deluttrekking. Vurder gjenbrukbare rester realistisk, basert på om en annen bekreftet ordre kan bruke dem. Bruk de samme nestingsantagelsene for alle alternativer, og behold oppsettsfilene til gjennomgang.
3. Inkluder hele produksjonsperioden
En skjæringoperasjon omfatter også bevegelse av plater, lasting av bordet, plassering av materiale, behandling, losslasting av deler, separering av avfall og forberedelse av neste parti. Mål tiden for disse aktivitetene på representativt arbeid. Legg til programforberedelse og omstilling der det er relevant, spesielt når fabrikken produserer mange små ordre. Hvis en foreslått maskin inkluderer håndteringsalternativer, identifiser nøyaktig hva de automatiserer og hva som fortsatt krever en operatør. Beregn produksjonen over hele syklusen, ikke bare fra laser-på-tid. Hvor én operatør overvåker flere aktiviteter, allokeres arbeidskraften ved hjelp av en konsekvent metode for å unngå dobbeltelling av samme arbeidskraft.
4. Registrer energi- og forbruksgoder
Be om modellspesifikke opplysninger om strøm, assistansengass, forbruksartikler og rutinemessig vedlikehold, og sammenlign deretter med målinger fra en representativ prøve, dersom mulig. Faktisk forbruk avhenger av materiale, tykkelse, prosessinnstillinger og bruksmønster. Inkluder bare dysjer, linser eller andre utskiftbare deler som er relevante for den bekreftede konfigurasjonen. Angi gass type, lokal leveringspris og målingsgrunnlag i stedet for å stole på en universell kostnadsestimering. Ta hensyn til planlagt service og realistiske nedtidsscenarier, og hold dem adskilt fra observerte prøvedata. Dokumenter hvilke tall som er leverandørens estimater og hvilke som er målt, slik at kostnadmodellen forblir revisjonsklar.
5. Ta hensyn til sekundære operasjoner
Kutteprosessen kan følges av avburting, rengjøring, kantforberedelse, inspeksjon, bøyning eller sveising. Inkluder bare operasjoner som virkelig kreves av kundens tegning og ferdigdelsspesifikasjonen. Sammenlikn om ulike kuttekvaliteter endrer tiden brukt på burtfjerning eller leddforberedelse. Ikke anta at hver laserstøpte kant umiddelbart er akseptabel for alle etterfølgende prosesser. Registrer forkastede deler og omarbeiding separat, slik at deres kostnader blir synlige. Når en synlig overflate trenger beskyttelse, inkluder emballasje- eller håndteringsarbeid som forhindrer skraper. En raskere kutteprosess kan likevel bli dyrere hvis den skaper ekstra ferdigstillingsarbeid.
6. Beregn kostnad per akseptert del
For hver representativ parti, legg til kjøpt materiale som er brukt, direkte arbeidskraft, energi, hjelpegass, forbruksmaterialer, relevant vedlikeholdsfordeling og nødvendige sekundære operasjoner. Legg til maskinens eierforhold eller finansieringsfordeling ved å bruke samme regnskapsperiode og utnyttelsesantakelser for hver alternativ løsning. Del den totale partikostnaden på antallet godkjente ferdige deler, ikke på antallet deler som opprinnelig ble skåret. For eksempel må en parti som starter med 100 råmaterialer men gir 95 godkjente deler fordele sine relevante kostnader over 95 deler. Hold antakelsene eksplisitte og utfør en sensitivitetsanalyse for materialepris, utnyttelse og avvisningsrate.
7. Sammenlign tilbud på samme grunnlag
Opprett en like-for-like-sammenligning av den tilbudte maskinen, inkluderte tilbehør, programvare, lasteutstyr, installasjon, opplæring, garanti og serviceomfang. Skil ut valgfrie systemer fra standardutstyr. Sjekk forberedelser på stedet, leveringsvilkår og eventuelle lokale kostnader som ikke er inkludert i tilbudet. Be hver leverandør om å demonstrere de samme representantdelene mot identiske inspeksjonskriterier. En lavere utstyrspris kan virke tiltalende, men den må vurderes sammen med bruksbar ytelse, driftsforbruk og støttekrav. Unngå å hevde en nøyaktig tilbakebetalingstid med mindre produksjonsvolum, margin, utnyttelse og eierkostnader er dokumentert. Under gjennomgangen skal bekreftede testobservasjoner skilles fra foreslåtte fremtidige forbedringer. Dokumenter hvem som eier hver måling, hvordan godkjenning registreres og hvilken informasjon som må returneres til leverandøren før det endelige utstyrsomfanget godkjennes. Dette unngår at en innledende demonstrasjon behandles som bevis for ytelse over alle materiellbatcher, produktvarianter eller produksjonsskift.
Konklusjon
Det mest robuste kostnadsreduserende modellen bruker faktisk nesting, målt helssyklusytelse og godkjente ferdige deler fra en representativ ordre. Oppdater antakelsene etter prøveskjæring i stedet for å kun stole på annonsert hastighet eller effekt. For å sammenligne dine tegninger og ordremiks med et passende utstyrsforslag, ta kontakt med Jinchun og del din materialeliste og akseptkriterier.